自動コイルスタッキングおよびパレタイジング:仕様として何を指定すべきか
コイル梱包ラインでは、ラッピングの範囲が既に検討された後に、積み重ねとパレット積みが追加されることがよくあります。しかし、この順序は回避可能な問題を引き起こします。たとえラインがコイルを正しくラッピングできたとしても、積み重ねが不安定だったり、パレットとの接合部が不明瞭だったり、排出エリアが通常の生産量を吸収できなかったりすると、工程の最後に失敗する可能性があります。
このガイドは、プロジェクトチーム、パッケージングチーム、およびロジスティクスチームが、実際にレビューおよび承認される自動コイル梱包ラインのスタッキングおよびパレット積載範囲を作成するのに役立ちます。
まず最終ユニットロードを定義します
スタッカーについて説明する前に、ラインから出る最終パッケージを定義してください。質問:
- 出力は、単一の梱包済みコイル、複数コイルのスタック、またはパレットに積まれた束のいずれですか?
- 1つのユニットに収容できるコイルの最大数はいくつですか?
- どのような基材、分離材、または支持材が必要ですか?
- ラベルは積み重ねた後も見えるようにするにはどうすれば良いでしょうか?
- 退院後の取り扱い方法はどのようなものですか?
スタッカーは最終的な積載量に合わせて設計されるべきであり、その逆であってはならない。

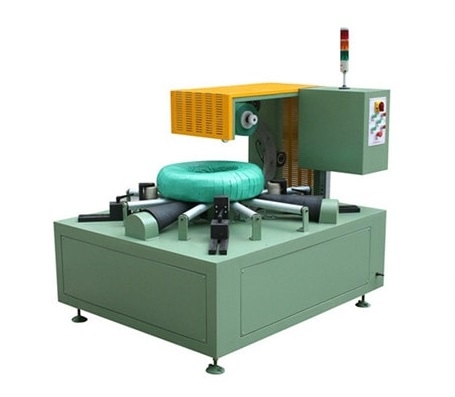
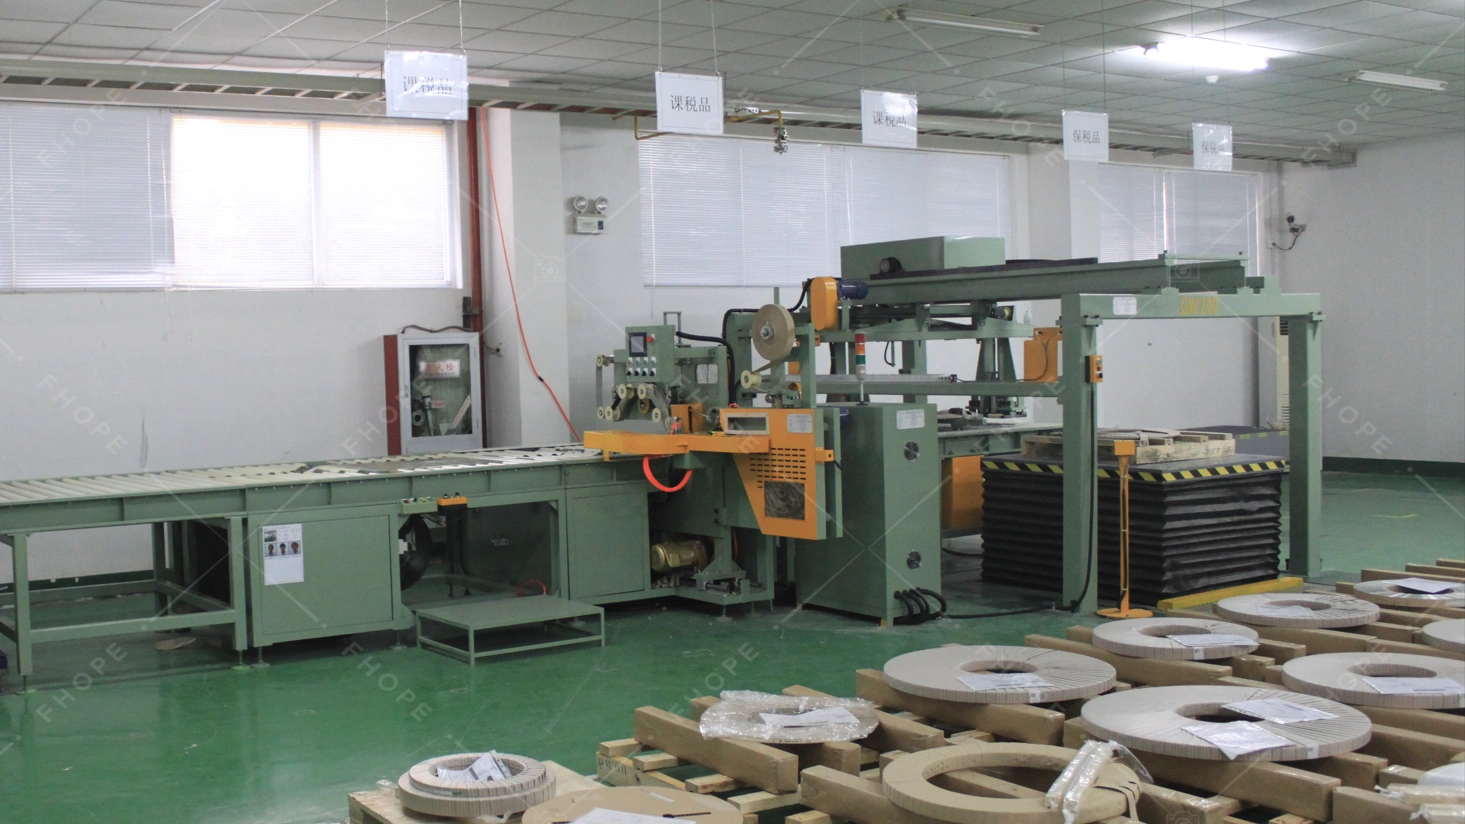
この画像は、自動鋼コイル結束・積み重ねコンベアラインを示しています。最終的なユニット積載量を最初に定義し、このラインが生成する積み重ね物に合わせて仕様を設計する必要があります。
スタックに入る製品群について説明します。
積み重ねのロジックは、実際のコイル構成によって異なります。幅、外径、重量、エッジの状態、表面感度、および向きはすべて、コイルの組み合わせ方に影響します。ラインが複数の製品ファミリーを処理する場合、仕様書には、どの製品ファミリーをスタックにまとめて積み重ねることができ、どの製品ファミリーを個別に積み重ねる必要があるかを明記する必要があります。
最大サイズを一つだけ記述するのではなく、実際に発生する組み合わせを具体的に記述してください。優れた仕様書は、そうした組み合わせを網羅的に説明するものです。
スタックルールを明確に述べよ
多くの問題は、暗黙のスタッキングルールから生じます。プロジェクト文書には次のように記載する必要があります。
- コイルを1つのスタックにまとめる方法
- 積み重ねる順序、サイズ、目的地、または包装レシピに従うかどうか
- 各ファミリーの最大スタック高さまたはスタック数はどれくらいですか?
- どのセパレーター、パッド、またはベースサポートが必要ですか?
- どのような状況で手動運転または代替ルートが必要になるか
ラインが利用可能な注文データと製品データからこれらのルールを判断できない場合、自動化の範囲は不完全である。
パレットまたはベースインターフェースを定義する
「パレット積み」とは、木製パレット、スチール製ベース、スキッド、サドル、または特注の支持具などを指す場合があります。この手順書には、駅に到着する荷物の内容、ベースの設置方法、供給者、必要に応じて追跡する方法、および正しいベースが見つからない場合の対処方法を明記する必要があります。
底面荷重と位置合わせは、決して些細なことではありません。きちんと梱包された積み重ね物でも、間違った支持台に着地したり、間違った位置に着地したりすれば、不合格となる可能性があります。

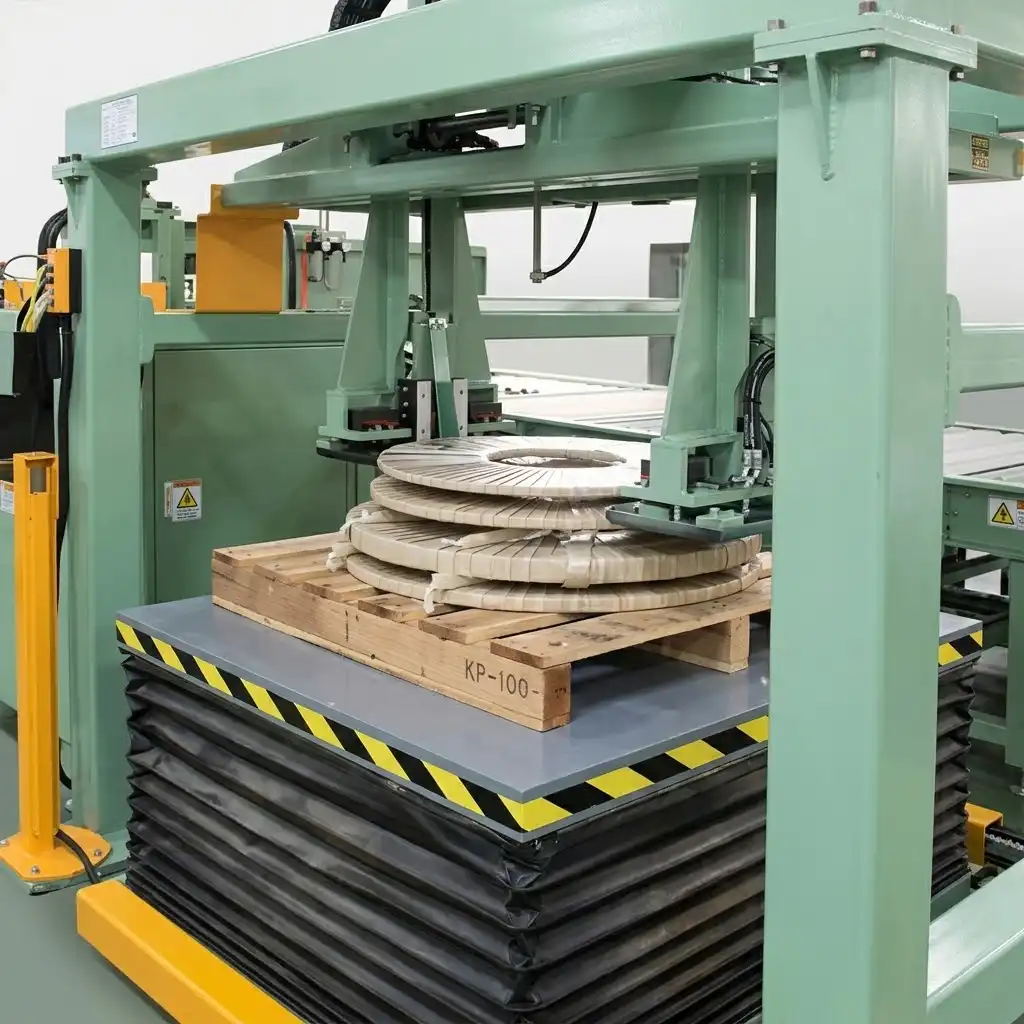
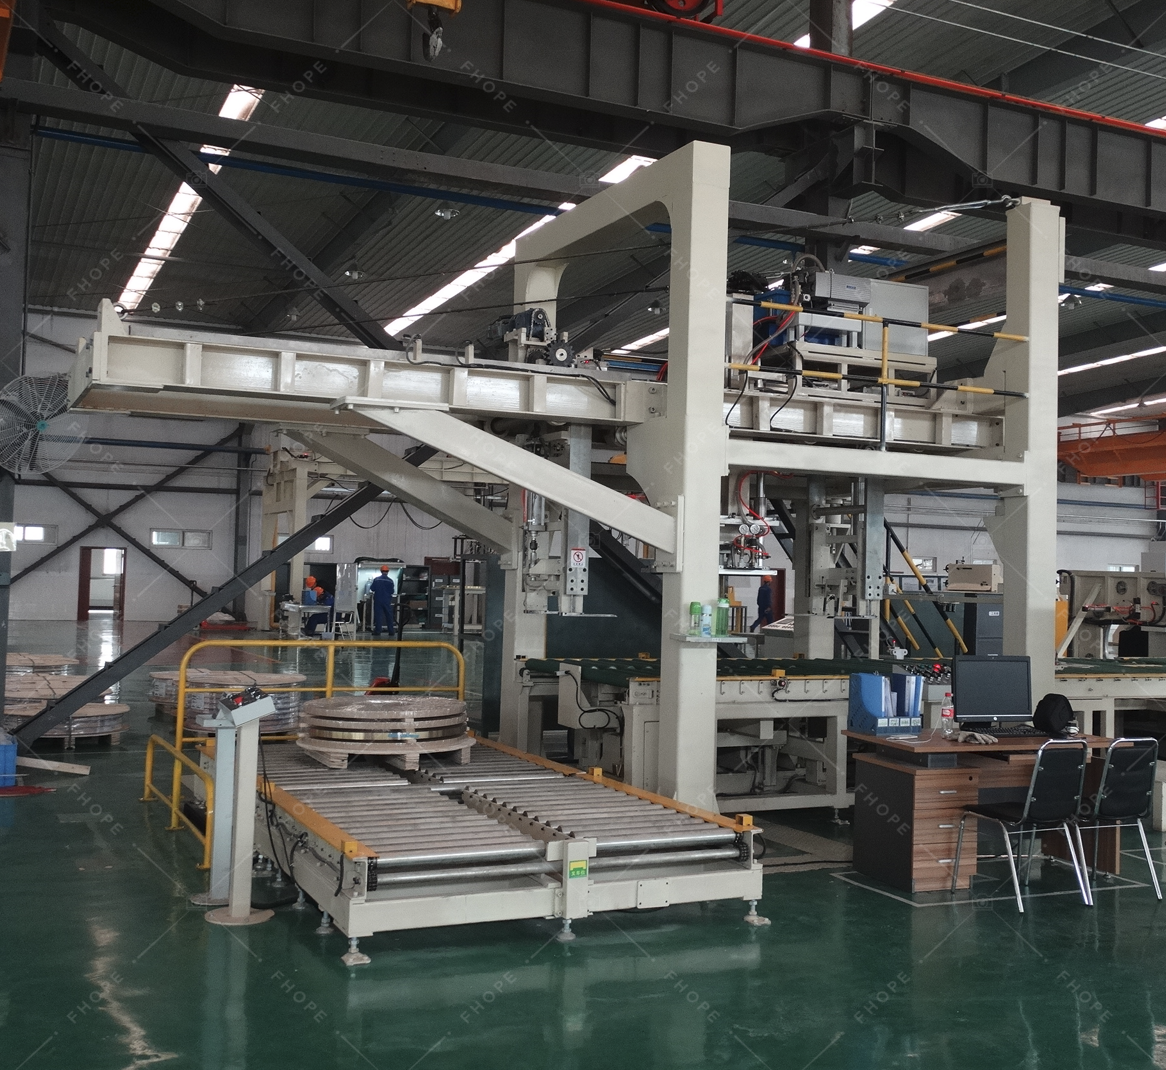
この画像は、鋼コイルのパレット積載ラインを示しています。パレットまたはベースのインターフェース(供給元や追跡方法を含む)は、同一の仕様書に規定されている必要があります。
転送中のスタックの保護
積み重ねられた荷物は、設置時だけでなく、その後も安定性を維持する必要があります。荷降ろし、積み込み、フォークリフトによる積み下ろし、必要に応じてクレーンによる吊り上げ、そして保管中も安定性を保つ必要があります。つまり、積み重ねの設計においては、接触点、支持中心、分離器の挙動、そして結束や梱包が最終的な荷重にどのように影響するかを明確に定める必要があるのです。
受入は、スタッカーの配置精度だけでなく、荷役後の完成品の積載量に基づいて行うべきである。
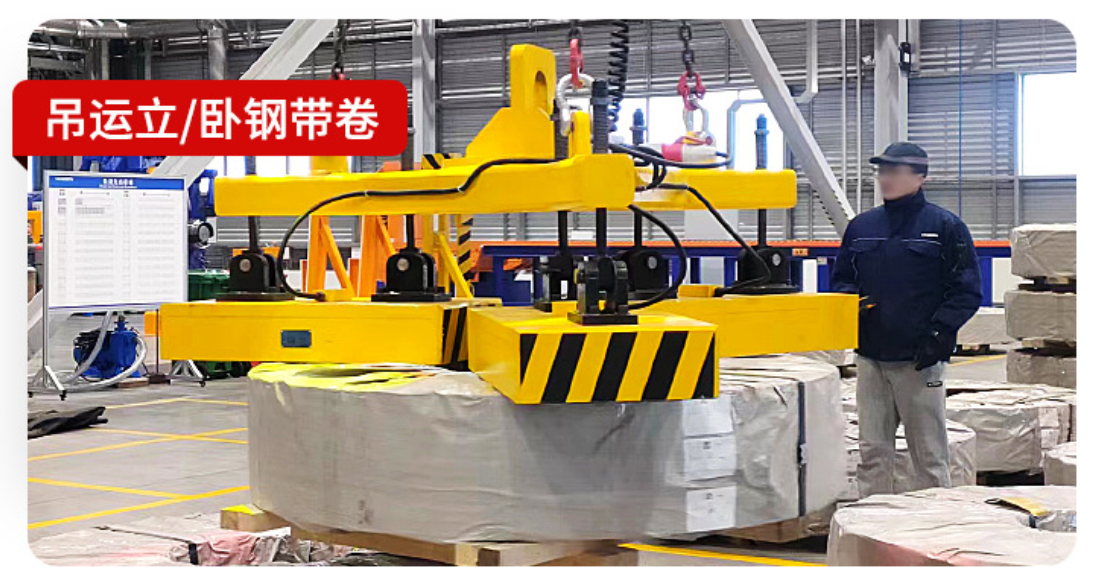
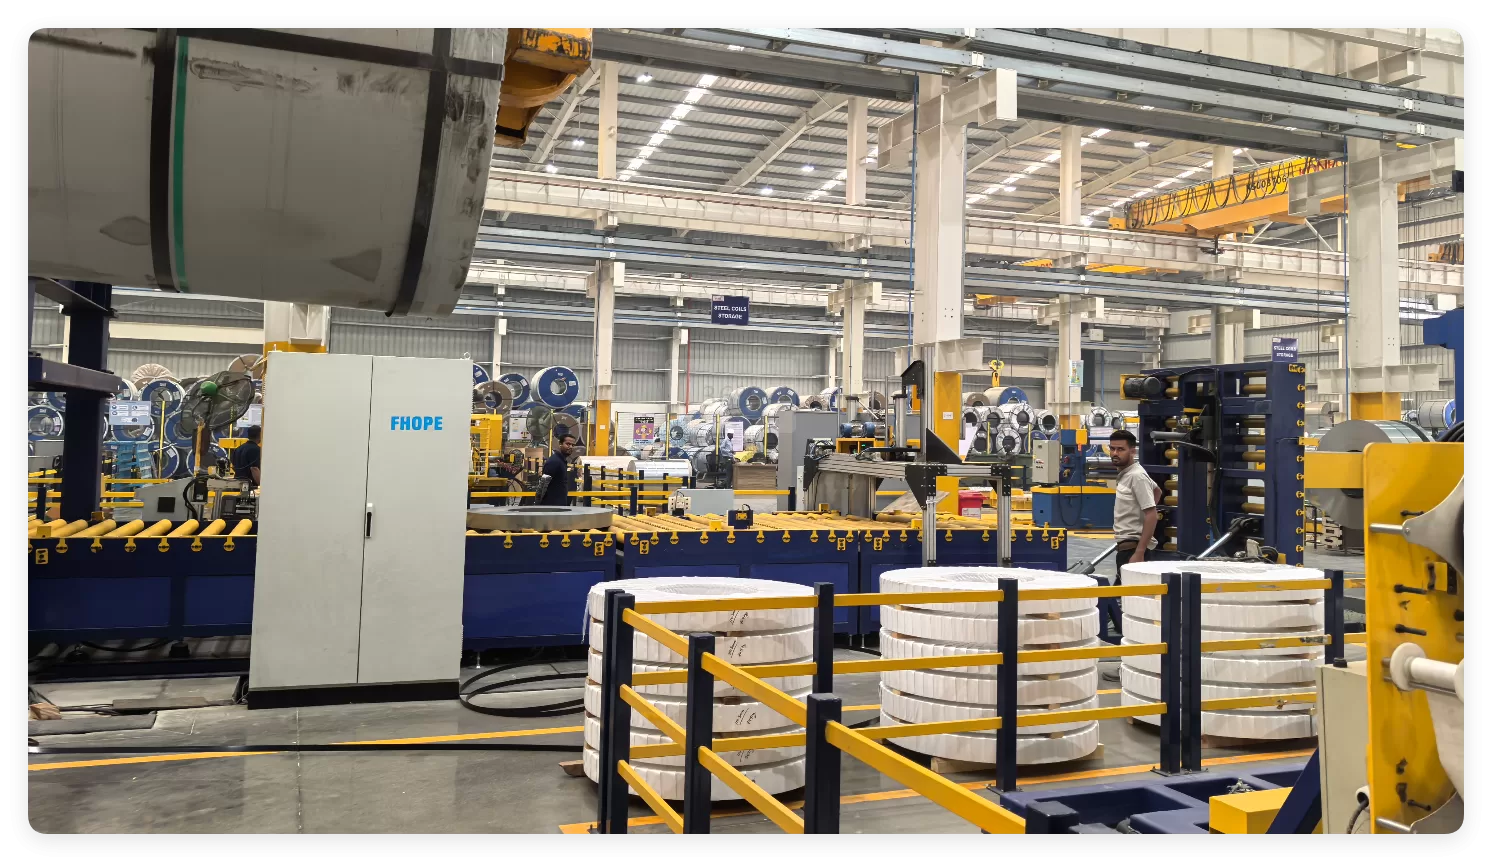
この画像は、作業員が近くにいるコイル磁石積層機を示しています。積層体は、ここで使用されている搬送方法に耐えなければならないため、機械の稼働開始前に、接触点、支持中心、および解放権限を定義する必要があります。
自動式の高耐久性スチールコイル結束・ストレッチ包装ラインをご覧ください。

例外と複合条件を含める
予定のスタック内のコイルのうち1つが検査に不合格になった場合、ラベルの不一致があった場合、または別の経路が必要になった場合はどうなるでしょうか? 目的のパレットが利用できない場合はどうなるでしょうか? これらのケースは、ロジックを確定する前に仕様書に書き込んでおく必要があります。
例外ルールがない場合、クリーンなデモ環境ではラインは正常に見えるが、実際の運用環境では不安定になる。
スタッキングをデータに接続してリリースする
スタック出力では、コイルの識別情報、数量、パッケージの状態、および出荷先または保管先が整合している必要があります。仕様書には、そのデータのソース、スタックが完了とみなされるタイミング、およびデータフィールドのいずれかが欠落または矛盾している場合に誰がそれをリリースできるかを明記する必要があります。
これは、積み重ねられたものが計量、ラベル貼付、保管、または出荷の単位となる場合に特に重要です。
最終決定権者は誰かを定義する
自動スタッキングは、最終積載に対する責任を免除するものではありません。プロジェクトでは、スタッキングルールを確認する担当者、ルールを上書きできる担当者、混合状態やブロック状態を処理する担当者を明確にする必要があります。工場によっては、その担当者がオペレーション部門である場合もあれば、包装部門や物流部門である場合もあります。重要なのは部門名ではなく、システム稼働前にリリース権限が存在することです。
これにより、マシンがスタックを完成させたものの、それが移動可能かどうか誰も確信が持てないという、よくある起動時の問題も回避できます。
最終負荷に関する承認書を作成する
FATまたはSATの場合、代表的なスタックファミリーとエッジケースをテストします。以下を含めます。
- 該当する場合の最小および最大コイル数
- 最も敏感な製品表面
- 承認されたスタックケースの中で最も軽量なものと最も重量のあるもの
- ベースが見つからない、またはベースが間違っているシナリオ
- 中断されたスタックシーケンスと制御されたリカバリ
目標は、単に機能するロボットやスタッカー機構を示すことではなく、安定していて追跡可能な最終積載量を証明することである。
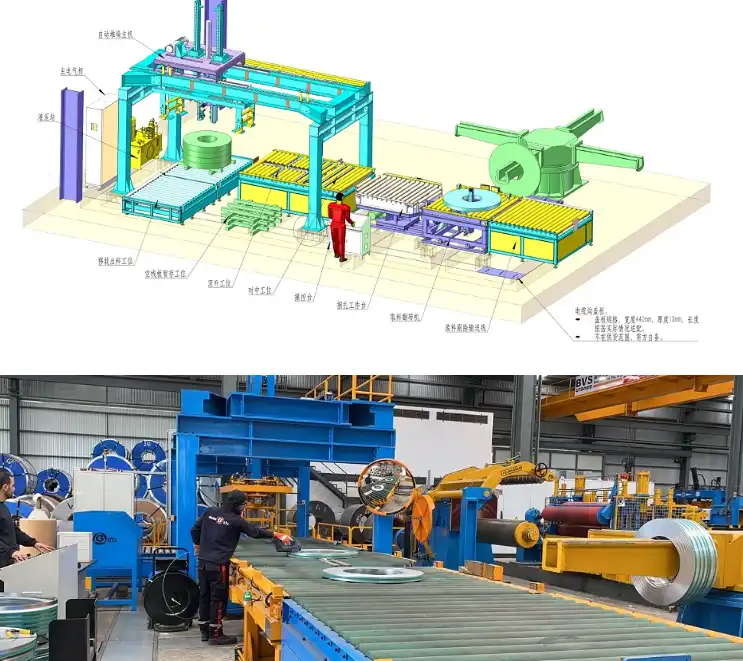
この画像は、スリットコイルの搬送および積み重ねラインを示しています。受入は、実際の搬送後の最終積載量に基づいて行う必要があり、これには生産現場で発生する様々な状態や中断された工程も含まれます。
仕様ページ骨子
上記の決定事項をレビュー担当者が確認できる形式で記録したプロジェクトページを1つ用意してください。
| 仕様分野 | 記録するもの |
|---|---|
| 最終単位負荷 | 単一コイル、スタック、またはパレット積載 |
| グループ化ルール | 注文、サイズ、配送先、またはレシピ |
| 基本インターフェース | パレット、スキッド、サドル、サプライヤー、および識別情報 |
| 例外パス | コイルの故障、ベースの欠落、スタックの中断 |
| データとリリース | 識別情報、数量、状態、およびリリース所有者 |
実践的な次のステップ
プロジェクトファイルに、最終的なユニット積載量、グループ化ルール、基本インターフェース、例外処理手順、および受入基準を定義するスタッキング仕様ページを追加してください。自動コイル梱包ラインの範囲を確定する前に、包装、物流、および運用部門と内容を確認してください。
ビジュアル詳細

クリックして拡大
クリックして拡大
クリックして拡大
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械
スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→