コイルパッキングラインの生産能力のバランス調整方法:サイクルタイム、バッファ、段取り替え
ライン容量とは、最速のステーションの速度のことではありません。切り替え、バッファ、補充、回復を経て、ラインが一定期間にわたって生産できる受け入れ可能なコイルの数を指します。バランス調整とは、ライン全体を上流工程のリリースパターンに合わせることを意味します。
このガイドは、生産チームとエンジニアリングチームが自動コイル梱包ラインの実際の生産能力を計算し、改善するのに役立ちます。
| 時間タイプ | 何を捉えるか |
|---|---|
| 通常のサイクル時間 | 安定条件下でのコイルあたりの時間 |
| セットアップまたは切り替え | 最後の正常なコイルから次のファミリーの最初の正常なコイルまでの時間 |
| 介入 | 資材の補充、例外処理、および手動修正 |
境界線全体を測定する
対象期間、製品構成、および含まれるステーション(到着、バッファ、方向付け、包装、結束、計量、ラベル貼付、積み重ね、排出)を定義します。プロジェクトの範囲外であることが明らかなもののみを除外します。
有用な単位は、1時間あたりのサイクル数ではなく、1シフトあたりの許容コイル数である。

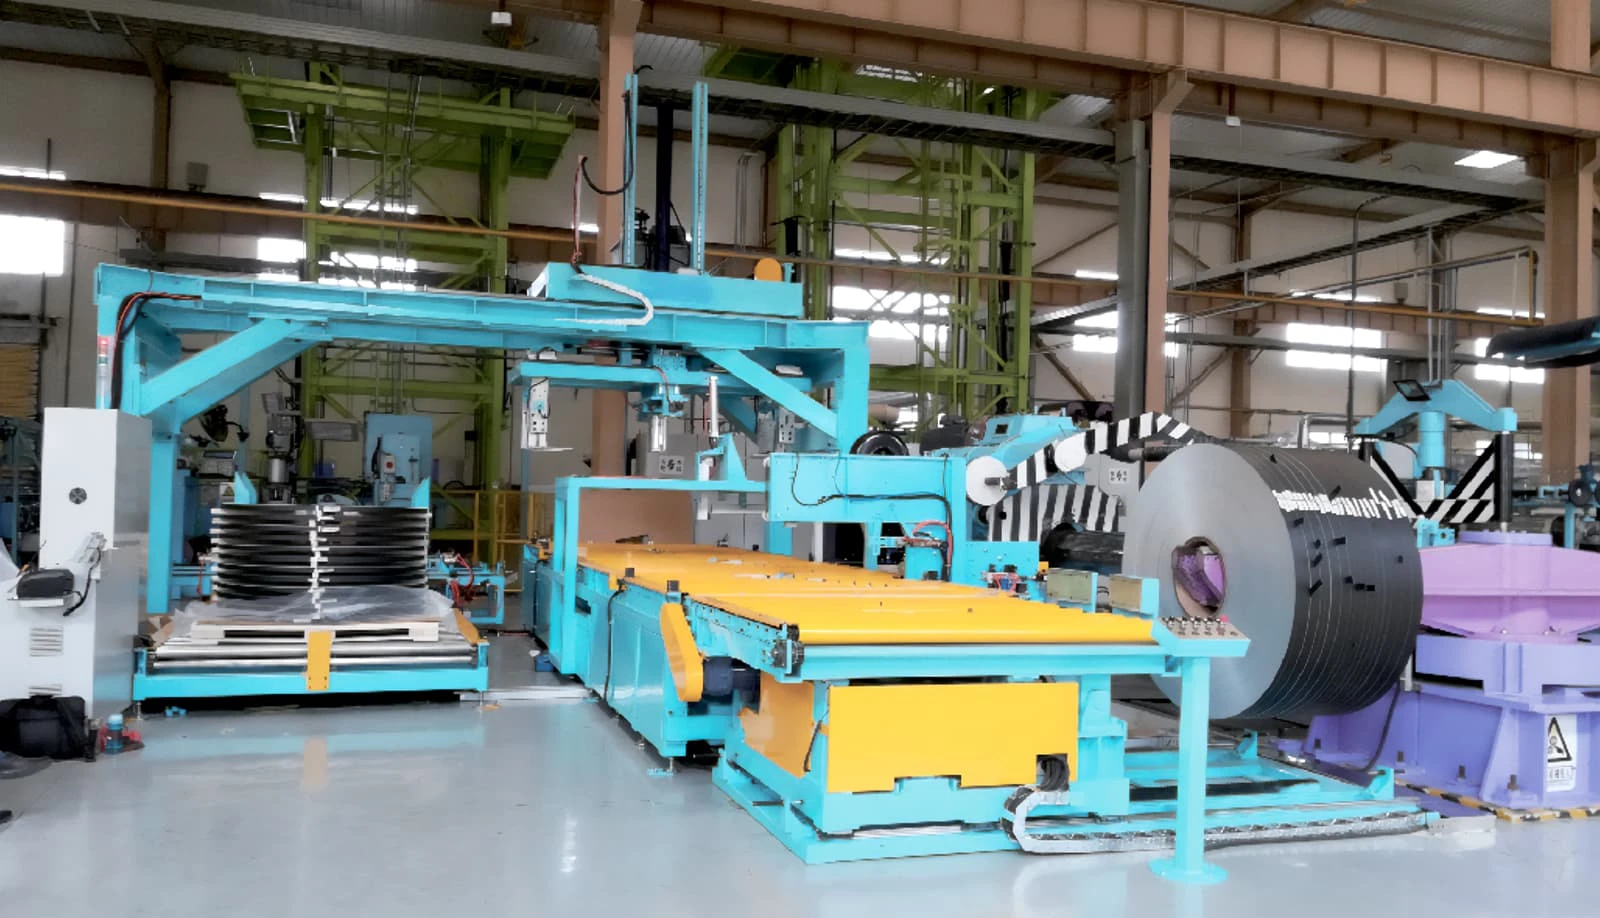
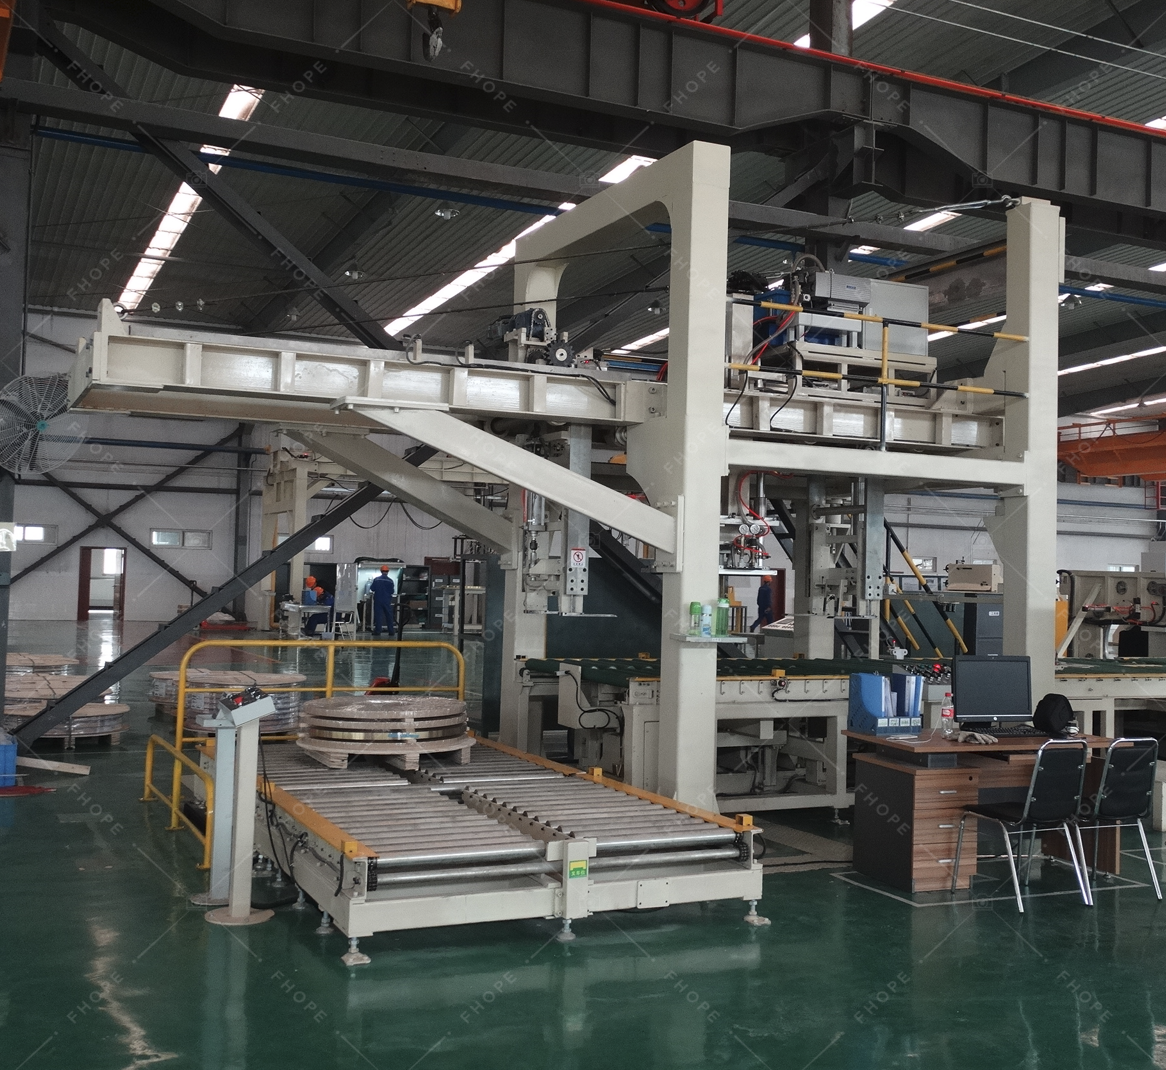
この画像は、ステンレス製コイル包装機の生産ラインを示しています。生産能力は、包装機だけでなく、すべての工程と受け渡し工程を含む、この一連の流れ全体で測定されます。
放送局の時刻を別々に記録する
各ステーションについて、通常のサイクル時間、セットアップまたは切り替え時間、および資材補充と例外処理のための介入時間を記録してください。制約が明確にわかるように、時間を分けて表示してください。
60秒で完了する包装機であっても、コイル待ちで5分かかったり、ラベルエラーで停止したりするなら、ボトルネックにはならない。

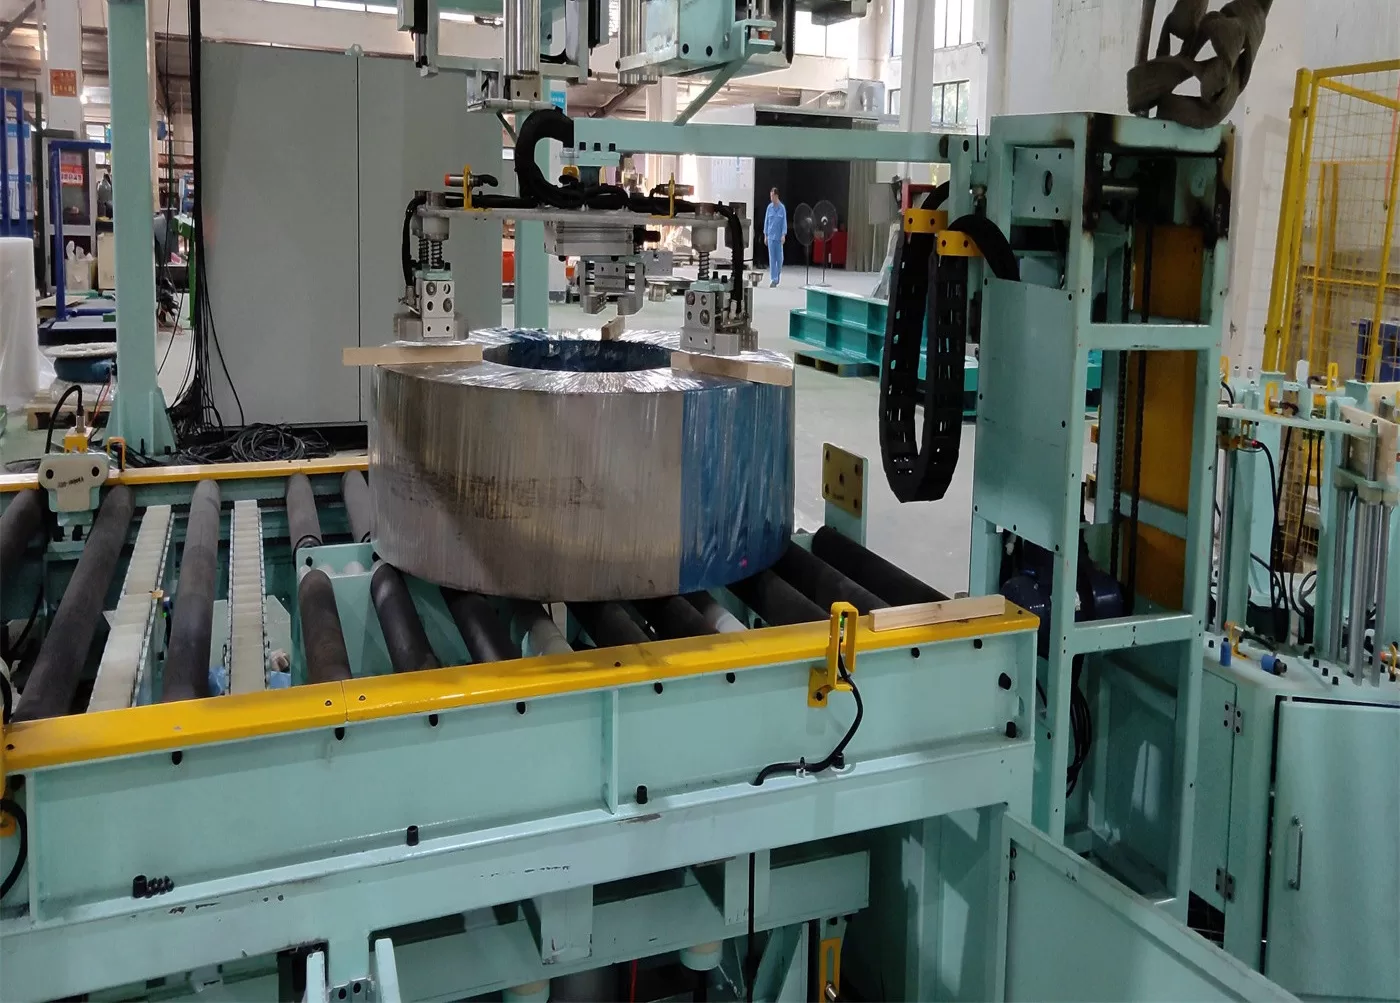
この画像は、垂直搬送方式の鋼コイル包装ラインを示しています。ステーション時間に関するロジックは同様に適用されます。つまり、向きの変更、搬送、バッファリングは、包装サイクルと同様に処理能力を消費します。
制約条件を見つける
ボトルネックとは、受け入れられる製品の量を制限する工程または引き渡し工程のことです。それは、バッファ、スタッキングステーション、計量器、ラベル貼付工程、あるいは最初の製品を確認する作業員である可能性があります。
他の場所に容量を追加する前に、制約を改善してください。上流で速度を上げても、待ち行列が増えるだけです。
バッファのサイズを設定する
バッファは、上流側の放出と下流側のサイクル間の差を、待ち時間、混合、または安全上のリスクを発生させることなく吸収する必要があります。コイル位置におけるバッファ容量と、バッファが満杯になったときのルールを定義してください。
所有権ルールを持たないバッファはバッファではなく、単なるコイルの山である。

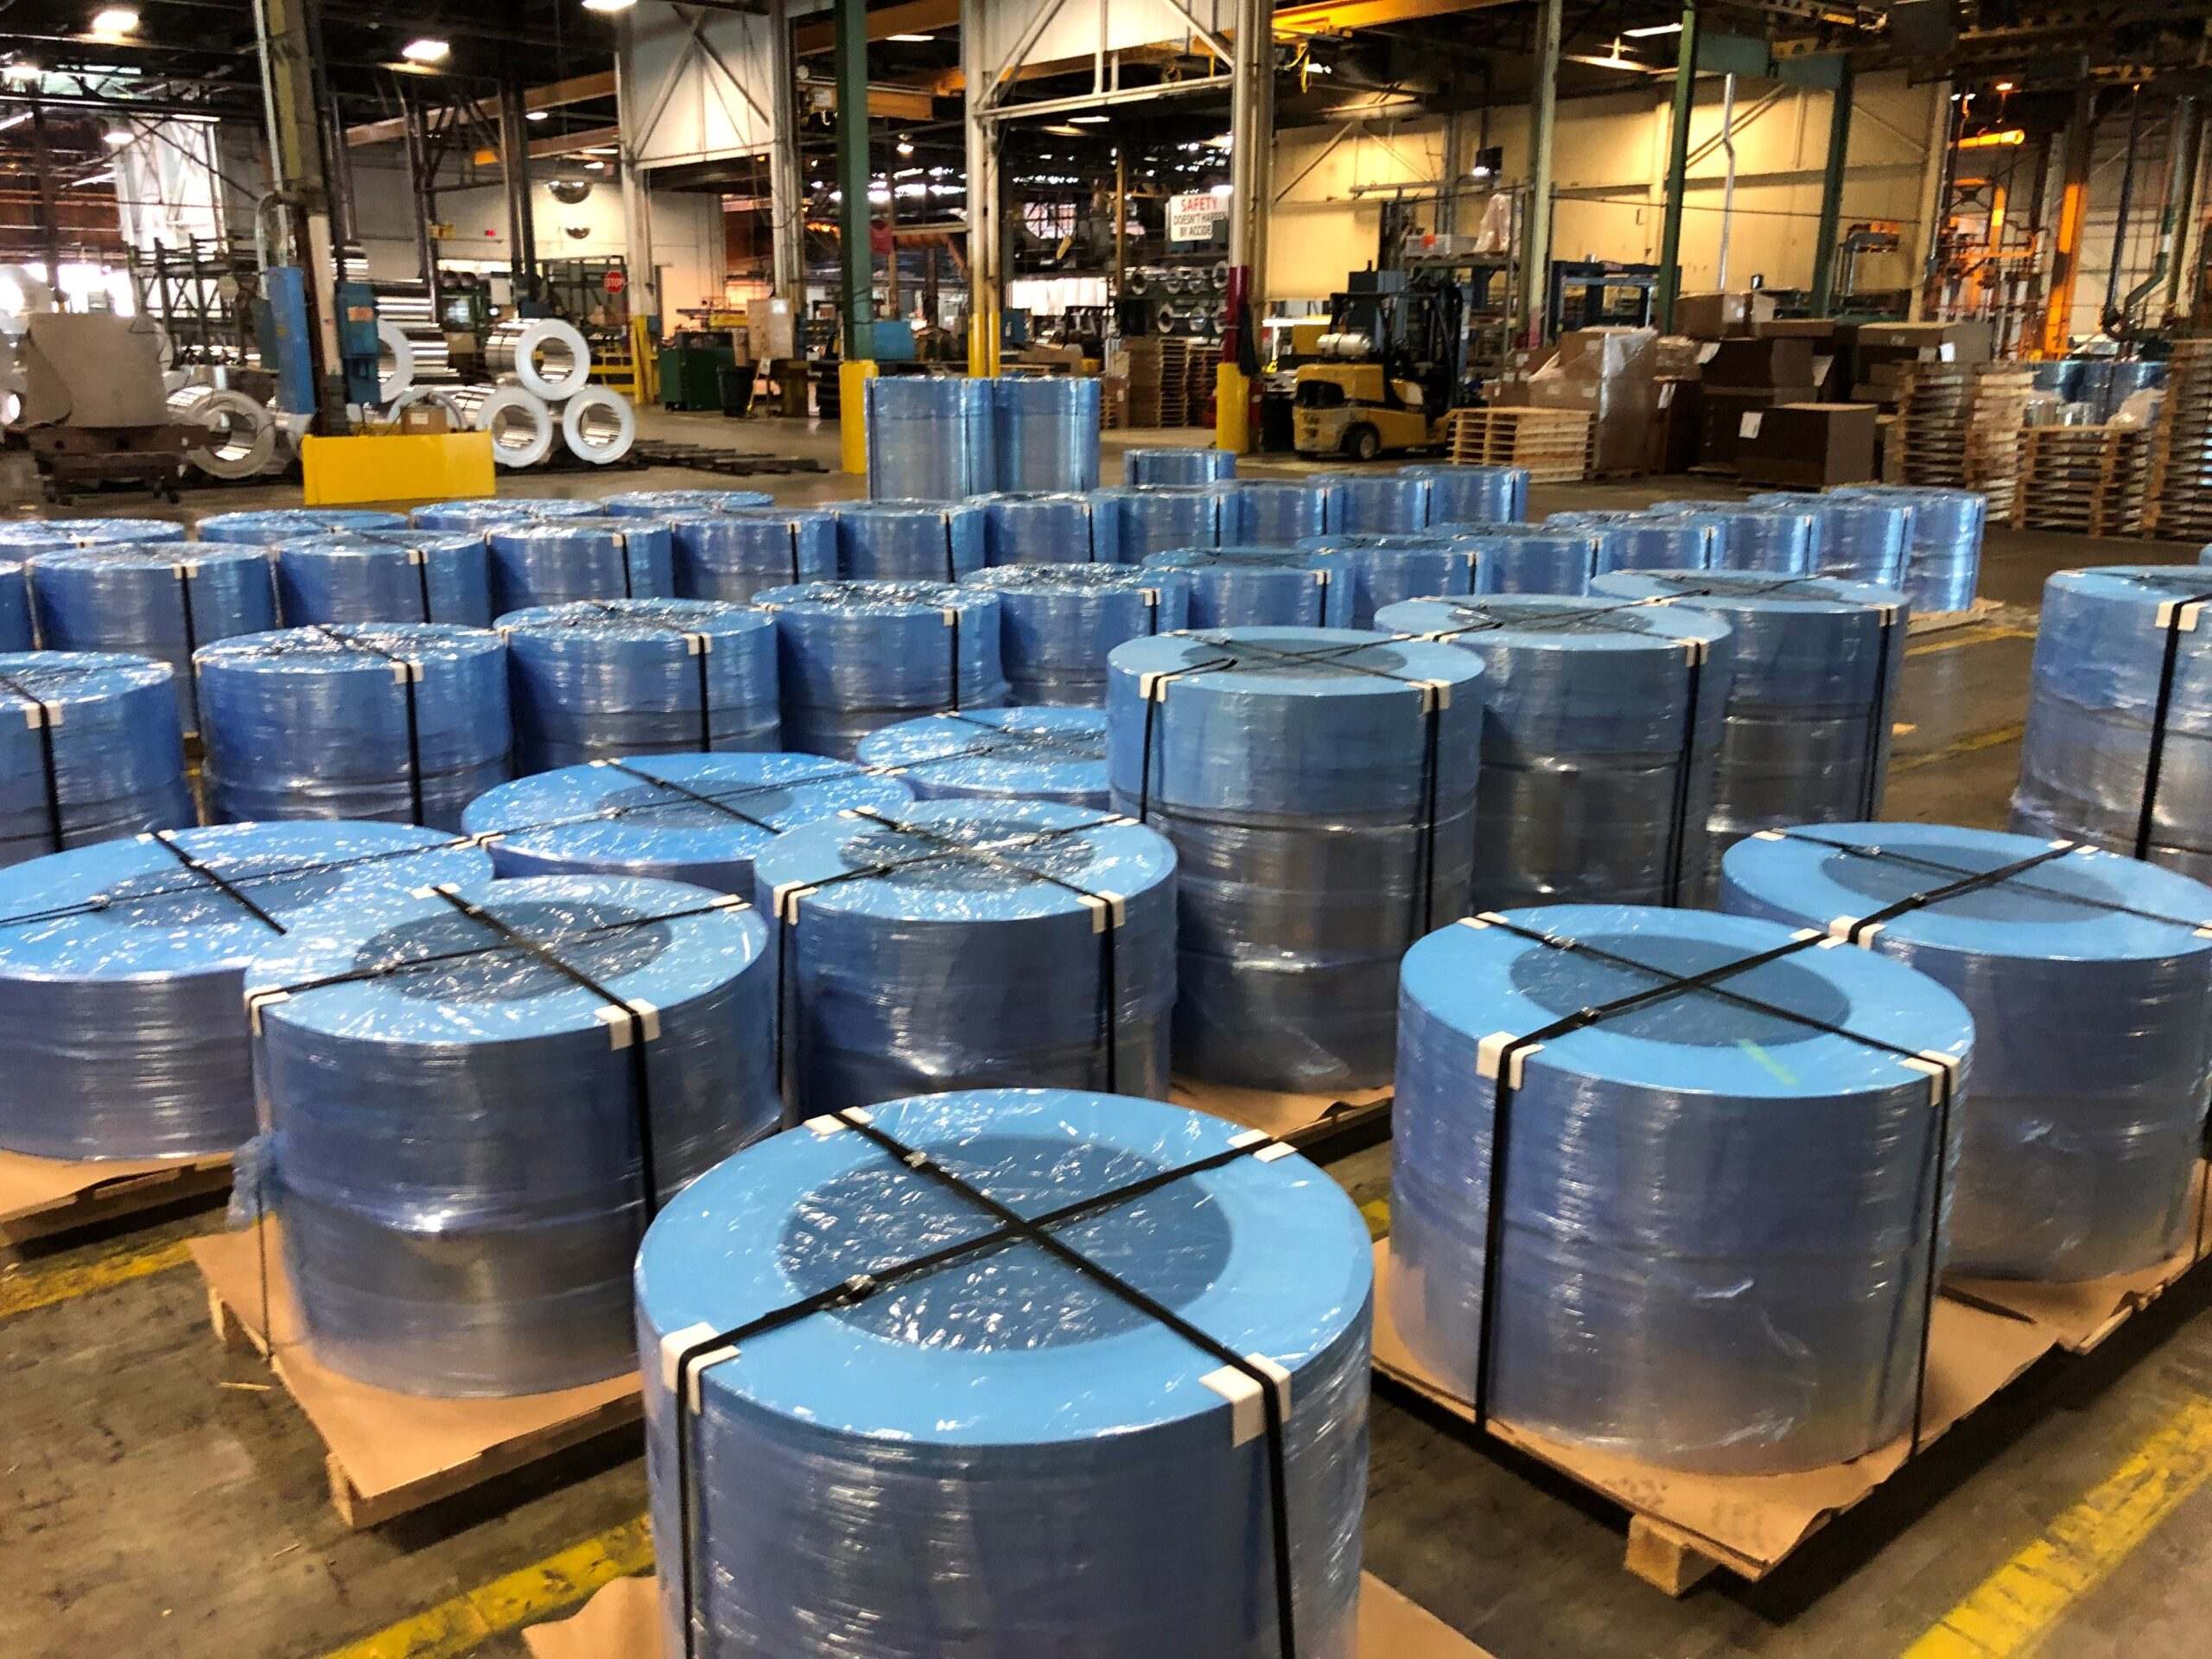
この画像は、鋼コイルの梱包ラインを示しています。ステーション間のコイル配置数と、それらの使用規則は、ステーション時間と同じ容量モデル内で表示する必要があります。
能力に切り替え時間を含める
シフト中にラインの幅、重量、向き、または包装方法が変更されると、切り替えによって生産能力が消費されます。ある種類の最後の良品コイルから次の種類の最初の良品コイルまでの時間を測定してください。
切り替え頻度や切り替え時間を短縮する方が、駅の速度を上げるよりも有益な成果を得られる場合がある。
簡単な容量の例を使用する
あるラインが2交代制で稼働し、コイル1個あたりの標準的な巻き取りサイクルが2分、1交代制あたりの計画的な切り替え時間が30分であると仮定します。理論上の処理能力は、最も処理速度の遅いステーションと切り替え時間および例外処理時間によって制限されます。選択肢を比較する前に、切り替え時間と計画的な停止時間を差し引く必要があります。
持続的な臨床試験で検証する
代表的な製品構成で、1シフト全体または規定数のコイルにわたって処理を実行します。許容生産量、段取り替え時間、補充、および介入を記録します。結果を計算結果と比較し、モデルを更新します。

この画像は、稼働中の鋼コイル梱包ラインを示しています。生産能力計算の妥当性を検証するためには、実際の製品構成、同じ作業員、そして同じ種類のラインを用いて、継続的な試験を実施する必要があります。
実践的な次のステップ
観測所の時刻表とバッファルールを作成し、短い観測期間を実行します。実際のデータによって特定された制約が、投資すべき適切な箇所です。
容量を追加する前に、自動コイル梱包ラインの比較のために、同じステーション時間とバッファモデルを表示したままにしてください。
銅帯コイルの自動反転、包装、積み重ねラインの稼働状況をご覧ください。

ビジュアル詳細

クリックして拡大

クリックして拡大
クリックして拡大
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械
スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→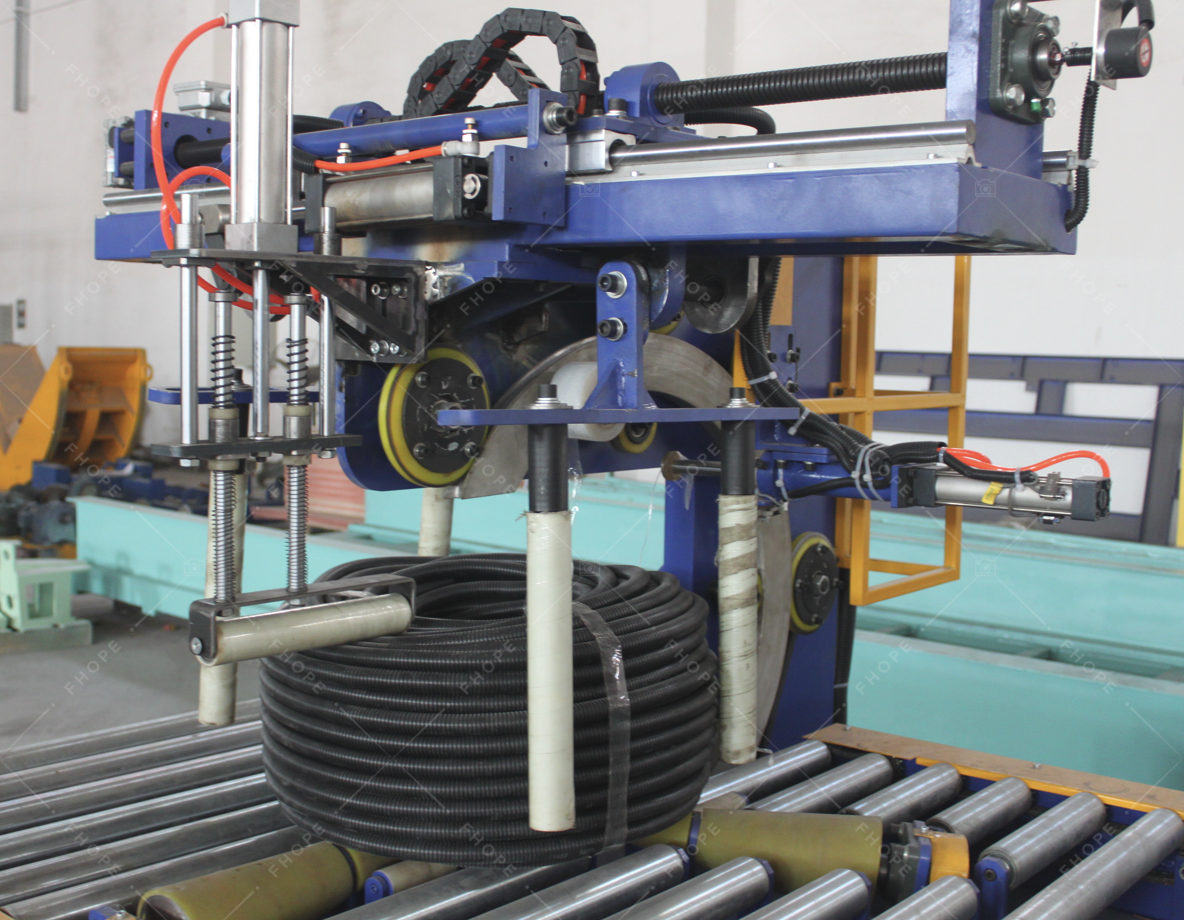
ホースコイル包装ライン
詳細を見る→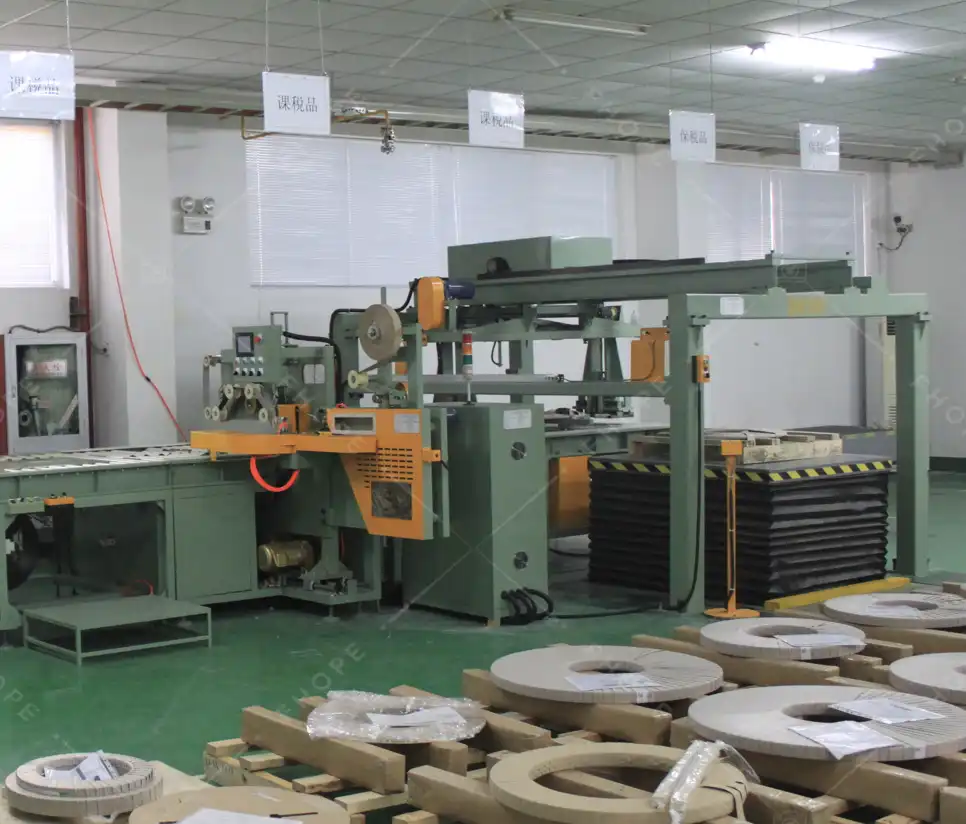
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→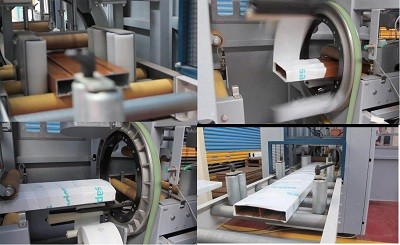
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→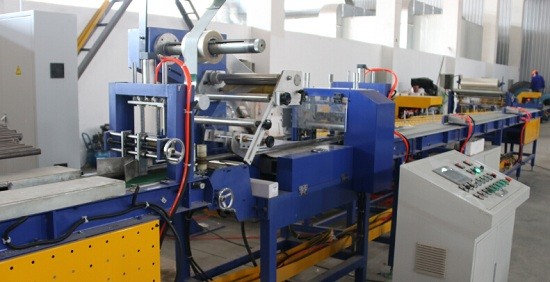
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→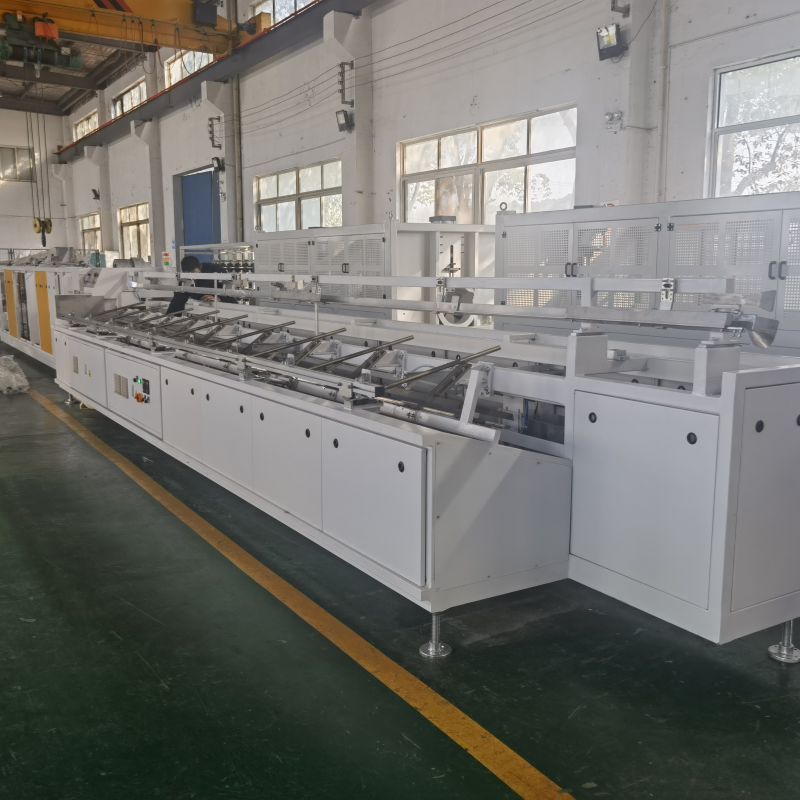
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→