スパイラルストレッチ包装機による製品ハンドリングの最適化:包括的な導入ガイド
はじめに:ストレッチラッピングによる効率化
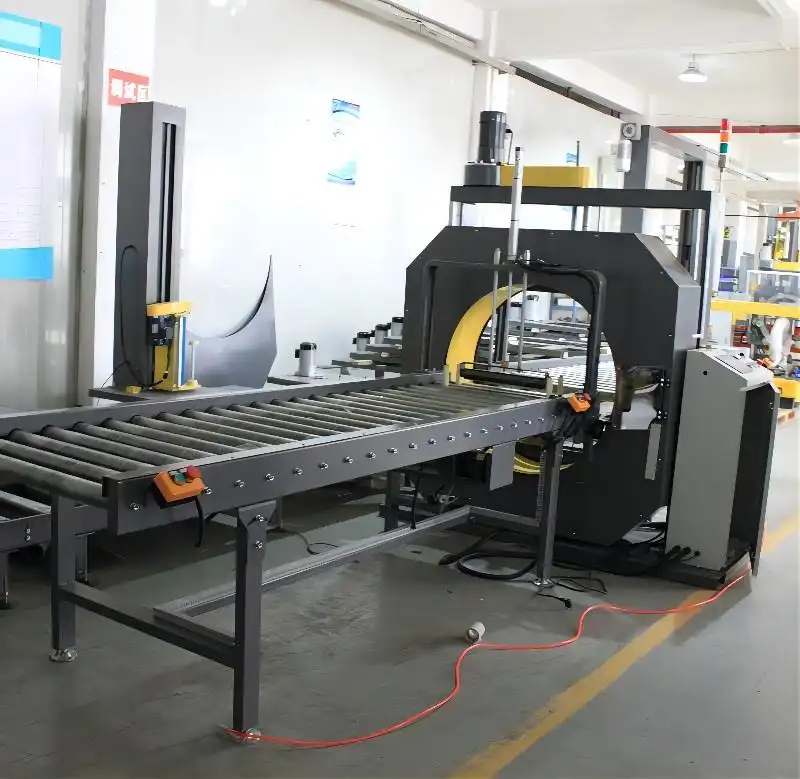
現代の生産・物流において、製品の取り扱いを最適化することは、業務の流れを維持し、コストを管理する上で極めて重要です。これを実現するための重要な技術の一つが、スパイラルストレッチラッパー(オービタルストレッチラッパー、水平ストレッチラッパーとも呼ばれる)です。これらの汎用性の高い機械は、長尺物、かさばる製品、あるいは不規則な形状の製品を安全に輸送・保管できるよう、しっかりと固定・安定化させるように設計されています。しかし、投資対効果を最大化するには、綿密な計画と実行に基づいた導入段階が不可欠です。
このガイドは、製品処理効率の向上を目的としたスパイラルストレッチ包装機の導入をご検討中の企業様向けに、詳細な手順をご案内しています。機器のメリットの理解から設置、スタッフトレーニング、継続的なメンテナンスまで、あらゆる側面を網羅し、スムーズで確実な導入を実現します。
1. スパイラルストレッチラッパーとその機能について
スパイラルストレッチラッパーは、製品の全長に沿ってらせん状にストレッチフィルムを巻き付ける特殊な包装機です。パレット積みの荷物用に設計された従来のターンテーブル式ラッパーとは異なり、スパイラルラッパーは、パイプ、木材、押出成形品、ドア、窓、家具など、従来の方法では取り扱いやパレット積みが難しい製品に最適です。この機械は、フィルム搬送装置を製品の周囲と沿って移動させ、張力のかかったフィルムを巻き付けることで、しっかりと保護する包装を実現します。
スパイラルストレッチラッパーを導入する主な利点:
- 荷重安定性の向上: 長い、不安定な、または形状が不規則なアイテムをしっかりと保持し、取り扱い中や輸送中の移動を軽減します。
- 手作業の削減: ラッピング プロセスを自動化し、時間がかかり、一貫性がなく、肉体的に負担がかかることが多い手作業によるラッピングへの依存を減らします。
- 最適化されたフィルムの使用: 最新の包装機は、正確な張力制御と事前ストレッチ機能を備えているため、手作業による方法に比べてフィルムの消費量と材料コストを最小限に抑えることができます。
- 強化された製品保護: 保管中および輸送中のほこり、湿気、汚れ、表面の損傷に対するしっかりとしたバリアを形成します。
- スループットの向上: 手動の方法よりも大幅に速く製品を包装し、全体的な包装ラインの速度を向上させます。
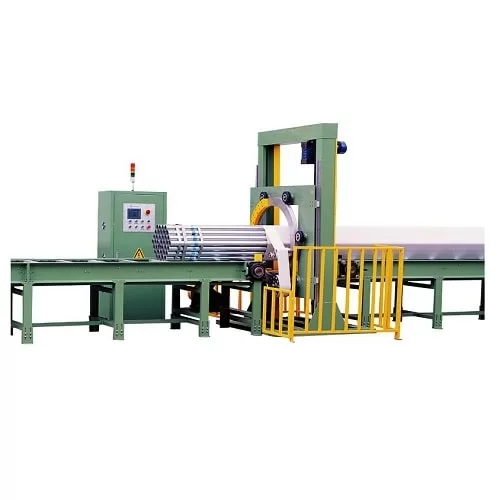
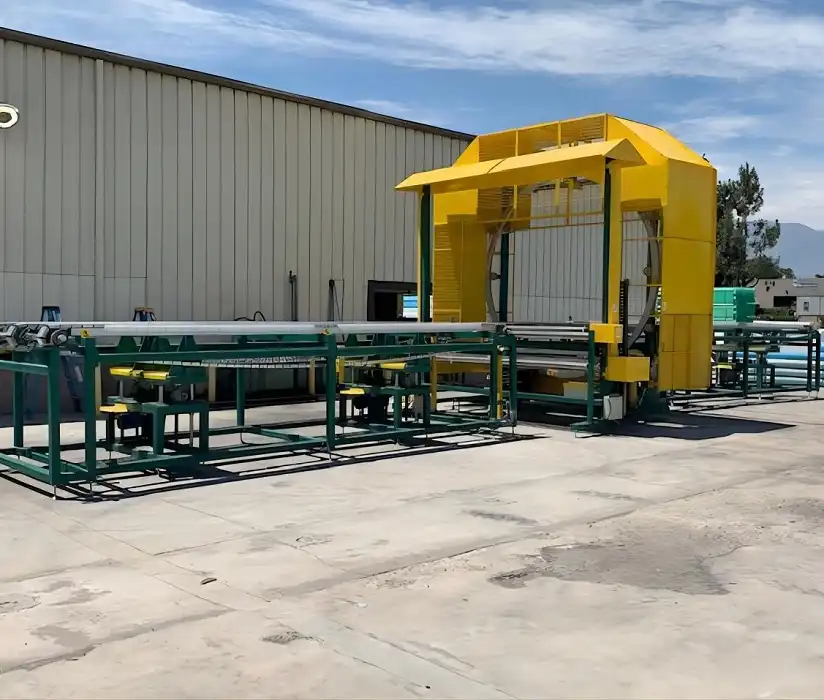
パイプ水平オービタルラッピングマシン 2. 実装フェーズの重要な役割
導入段階は、スパイラルストレッチラッパーが約束する長期的な運用効率を実現するための基礎となります。導入管理が不十分だと、メリットが相殺され、運用上のボトルネック、予期せぬダウンタイム、包装品質のばらつき、そして潜在的な安全リスクにつながる可能性があります。適切な計画を立てることで、これらの課題に事前に対処できます。
回避すべき一般的な実装上の課題:
- マシン仕様が正しくありません: 製品の寸法、重量、または必要なスループットに適していないマシンを選択する。
- 不適切なインストールと構成: 不適切なセットアップにより、パフォーマンスが最適でなくなったり、マシン エラーが発生したりします。
- 不十分なオペレータートレーニング: 操作、調整、または基本的なトラブルシューティングを実行するための知識が不足しているスタッフ。
- 不十分なワークフロー統合: ラッパーにより遅延が発生したり、上流/下流のプロセスが中断されたりします。
- メンテナンス計画の不備: 定期的な点検を行わないと、早期の摩耗や故障につながります。
これらのリスクを軽減し、ラッパーが最大限の価値を提供するには、戦略的かつ段階的なアプローチが不可欠です。
3. 特定の製品取り扱いニーズの評価
機械を選定する前に、製品の取り扱いに関する要件を徹底的に評価してください。用途の詳細を理解することは、適切な機器を選定し、その導入計画を立てる上で非常に重要です。
主な評価質問:
- 製品の特徴:
- 製品の標準的な寸法(長さ、幅、高さ)と重量の範囲はどれくらいですか?
- 製品は壊れやすいですか、表面が傷つきやすいですか、または特別なサポートが必要ですか?
- 製品には標準フィルムに穴を開ける可能性のある鋭いエッジや突起がありますか?
- スループット要件:
- 1 時間/シフト/ 1 日あたりに包装する必要がある製品の数はどれくらいですか?
- 生産フローは連続的ですか、それともバッチベースですか?
- 運用環境:
- 予定の設置エリアにおけるスペースの制約は何ですか?
- 特定の環境要因(ほこり、温度、湿度)はありますか?
- 現在の処理プロセス:
- 既存のラッピング方法のボトルネックや非効率性は何ですか?
- どの程度のレベルの自動化が求められますか (半自動と全自動)?
これらの質問に答えることで、必要なマシンの機能と構成を定義するのに役立ちます。
4. 適切なスパイラルストレッチラッパーモデルの選択
要件が明確になったら、最適なスパイラルストレッチ包装機を選択できます。リングサイズ、速度、自動化レベル、および特定の機能が異なるさまざまなモデルが存在します。Fhopepackのような経験豊富なサプライヤーに相談することで、貴重な情報を得ることができます。
考慮すべき主な機能と仕様:
- リング直径: 製品の最大断面積を収容できる大きさである必要があります。
- コンベアシステム: タイプ(ローラー、ベルト)、速度、高さ、積載量は、製品とワークフローに適合している必要があります。電動コンベアは自動化に不可欠です。
- ラッピング速度: リングの回転数(RPM)とコンベアの線速度で定格を示します。スループットのニーズを満たしていることを確認してください。
- フィルム配信システム:
- プレストレッチ: フィルムの伸長率(例:250~300%)により、フィルムコストが大幅に削減されます。電動プレストレッチシステムを検討してください。
- 張力制御: さまざまな製品タイプやラップ段階 (前縁/後縁など) に合わせてフィルムの張力を電子的に調整する機能。
- 自動化レベル:
- 半自動: オペレーターはサイクルを開始し、手動でフィルムを取り付け/カットします。
- 完全自動: 自動フィルムクランプ、カット、シール機構が含まれ、多くの場合、インフィード/アウトフィードコンベアと統合されています。
- 制御システム: 使いやすさ、プログラム可能なラップレシピ、診断機能。
- 安全機能: 緊急停止装置、安全柵、業界標準に準拠したライトカーテン(例: OSHAのガイドライン).
十分な情報に基づいた選択を行うために、仕様と評価したニーズを慎重に比較してください。
5. 最適なパフォーマンスを得るための設置場所の準備
スパイラルストレッチラッパーの搬入前に、適切な設置場所の準備を行うことが非常に重要です。十分に準備された場所は、安全な設置、効率的な運転、そして容易なメンテナンスアクセスを保証します。
設置場所チェックリスト:
- スペース割り当て: 操作、積み込み/積み下ろし、フィルム ロールの交換、メンテナンス アクセスのために、マシンの周囲に十分なスペースがあることを確認します (メーカーのフットプリント図を確認してください)。
- 財団: 床は水平で、特に動作中に機械の重量を支えることができなければなりません。
- ユーティリティ:
- 電気: 電圧、位相、電流要件が機械の仕様と一致していることを確認してください。専用回路と適切に設置された遮断装置を確保してください。
- 圧縮空気: 機械に空気圧部品(フィルムクランプ、カッターなど)が使用されている場合は、圧力(PSI/Bar)と流量(CFM/lpm)の要件を確認してください。清潔で乾燥した空気を確保してください。
- ワークフローの統合: 上流工程から到着し、下流エリア(ステージング、出荷など)へ出荷される製品の移動距離を最小限に抑えるために、ラッパーを生産フロー内で論理的に配置します。
- 安全ゾーン: 機械の周囲には、操作エリア、フォークリフトの通行経路、緊急時の避難経路を明確に表示してください。機械に安全装置が組み込まれていない場合は、物理的な安全装置またはライトカーテンを設置してください。
これらの点を事前に解決しておくことで、インストール時の遅延や複雑さを防ぐことができます。
6. 初期セットアップと構成の実行
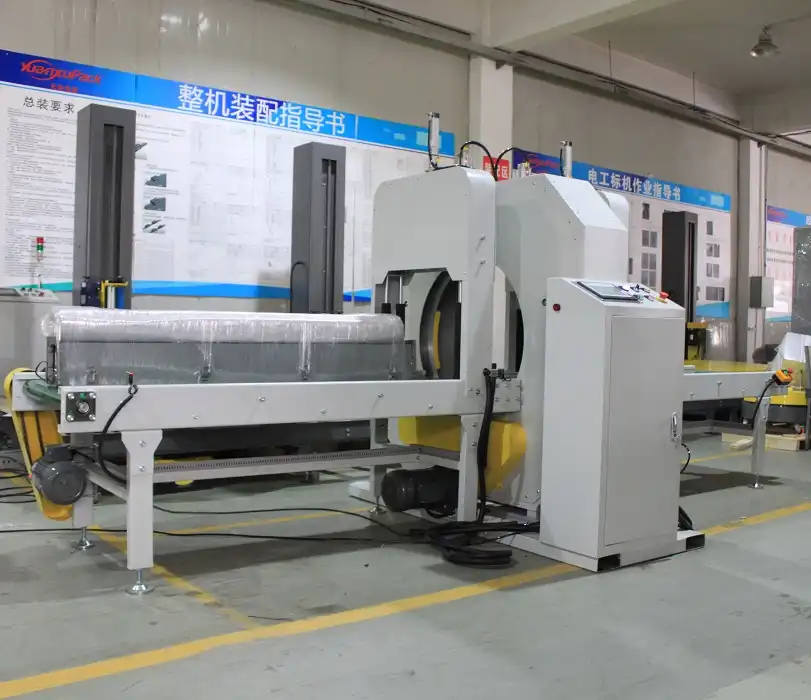
機械の設置が完了したら、初期設定と構成の段階が始まります。この段階での正確さは、性能と安全性にとって非常に重要です。サプライヤーによる専門的な設置が推奨されることが多いですが、手順を理解しておくことも有益です。
セットアップと構成のベストプラクティス:
- 製造元のマニュアルに従ってください: 製造元が規定したインストールおよびセットアップ手順に厳密に従ってください。
- 機械チェック: すべてのコンポーネントがしっかりと固定され、コンベアが水平かつ整列しており、安全ガードが正しく取り付けられていることを確認します。
- ユーティリティ接続: 仕様に従って電源と圧縮空気を接続し、位相と圧力が正しいことを確認します。
- 初期電源投入とテスト: フィルムまたは製品をロードする前に、基本的な機能テスト (コンベアの動き、リングの回転、緊急停止など) を実行します。
- フィルムの装填と通し: ストレッチフィルムロールを正しくセットし、図に従ってプレストレッチローラーとキャリッジに通してください。フィルムの通し方が間違っていると、フィルムが切れることがよくあります。
- パラメータ構成: コントロール パネルから初期ラップ設定をプログラムします。
- コンベヤーの速度: 回線速度または必要なスループットに合わせて調整します。
- リング速度(RPM): フィルムを適用する速度を制御します。
- フィルムの張力: 損傷を与えることなく製品の安定性を確保するために適切に設定してください。
- フィルムプレストレッチ比: フィルムの種類と機械の能力に応じて設定します。
- ラップ数: 先端/後端と本体のラップ数を定義します。
- 重複率: 各ラップ レイヤーが前のレイヤーをどの程度カバーするかを制御します。
- テストラップ: 実際の製品で複数のテストサイクルを実行し、包装品質、フィルムの張力、機械の動作を観察します。必要に応じてパラメータを微調整し、製品を傷つけたりフィルムを無駄にしたりすることなく、安全で均一な包装を実現します。
7. 包括的なスタッフトレーニングと安全プロトコルの実施
スパイラルストレッチラッパーの安全な操作、安定した性能、そして寿命を最大限に延ばすためには、効果的な従業員研修が不可欠です。訓練を受けていないオペレーターは、ダウンタイム、機械の損傷、または安全上の危険を引き起こす可能性があります。
主なトレーニングコンポーネント:
- 基本操作:
- 機械の起動/停止。
- 事前にプログラムされたラップレシピを選択します。
- 製品を安全に積み降ろしします。
- ストレッチフィルムを適切に装填し、通します。
- パラメータ調整:
- さまざまな製品の張力、速度、巻き数を調整する方法(定義された制限内)を理解する。
- 新しいラップ プログラムを保存します (該当し、承認されている場合)。
- 安全手順:
- すべての緊急停止ボタンの場所と使用方法。
- 機械ガード、ライトカーテン、安全インターロックについて理解する。
- メンテナンスと詰まりの解消のためのロックアウト/タグアウト (LOTO) 手順。
- 挟み込みポイントと可動部分への注意。
- 基本的なトラブルシューティング:
- 一般的なエラー コードまたはアラーム信号を識別します。
- 軽度のフィルムの破損や詰まりを安全に除去します。
- 問題を保守担当者にエスカレーションするタイミングを知る。
- 定期的なオペレータメンテナンス:
- 毎日のチェック(例:目視検査、センサーの清掃)。
- ラッピングエリアを清潔に保ち、ゴミがないようにしてください。
トレーニング記録を保持し、定期的に、または新しいスタッフが配属されたときに復習コースを実施します。
8. ラッパーを既存のワークフローにシームレスに統合する
スパイラルストレッチラッパーが最大限の効率を発揮するためには、既存の生産または物流ワークフローにシームレスに統合される必要があります。全体のプロセスフローを妨げるのではなく、補完するものでなければなりません。
効果的なワークフロー統合のための戦略:
- 速度を同期: ボトルネックや不足を回避するために、ラッパーのコンベア速度とサイクル時間を上流プロセスの出力率と下流プロセスの容量に合わせます。
- 材料フローの最適化: 包装機への製品の出し入れのための効率的な経路を設計します。自動コンベア、AGV、最適化されたフォークリフト経路などを検討してください。
- バッファ管理: プロセス速度が変動する場合は、ラッパーの前後に小さなバッファゾーンを実装して、連続操作を保証します。
- データ統合(オプション): 高度な操作を行うには、ラッパーの制御システムをプラントレベルの MES または SCADA システムと統合して、パフォーマンスの監視、レシピ管理、障害追跡を行います。
- 手作業を最小限に抑える: 可能な限り、製品のインフィード コンベヤへの転送とアウトフィード コンベヤからの除去を自動化し、労力とサイクル時間を削減します。
統合システムを継続的に監視し、フローと効率を最適化するように調整します。
9. 日常メンテナンスのベストプラクティスの確立
定期的な予防保守は、スパイラルストレッチラッパーの長期的な信頼性、性能、安全性を確保するために不可欠です。積極的な保守計画により、予期せぬ故障や高額な修理費用を最小限に抑えることができます。
主要なメンテナンスタスクとスケジュール:
- 日常点検(オペレーター):
- 緩んだ部品、破片、損傷がないか目視で検査します。
- フィルムロールの状態とスレッドを確認します。
- センサーとリフレクターを清掃します。
- 緊急停止が明確かつ機能していることを確認します。
- 週次チェック(保守スタッフ/訓練を受けたオペレーター):
- フィルムキャリッジローラーとプレストレッチアセンブリを清掃します。
- ドライブチェーン/ベルトの張力と摩耗が適切かどうかを検査します。
- 空気圧システムのフィルターと潤滑装置(該当する場合)を点検します。
- フィルム切断/クランプ機構の鋭さと位置合わせを検査します。
- 月次/四半期チェック(メンテナンススタッフ):
- メーカーのスケジュールに従って、ベアリング、チェーン、その他の指定された箇所に潤滑油を注油します。
- 電気接続と筐体を検査します。
- 摩耗部品(ローラー、ベルト、カッターブレードなど)を確認し、必要に応じて交換します。
- 安全インターロックとガードの整合性を確認します。
- 必要に応じてフィルム張力センサーを調整します。
メンテナンス作業中は、必ずメーカーの推奨メンテナンス手順に従い、適切な安全手順(LOTO)に従ってください。詳細なメンテナンスログを保管してください。
10. 長期的な運用上のメリットの実現
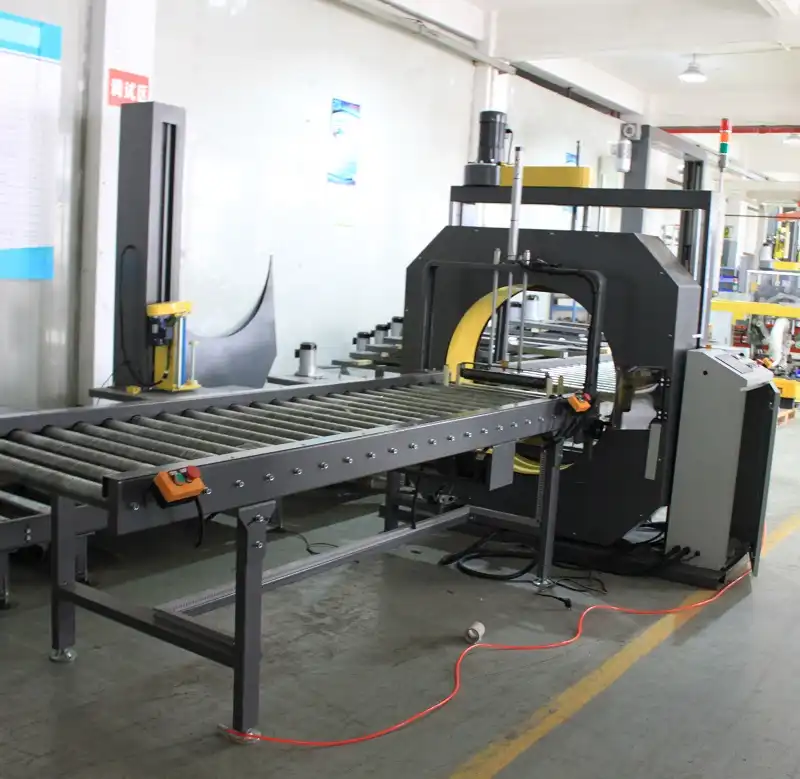
適切に導入・維持管理されたスパイラルストレッチラッパーは、長期的に見て大きな運用上のメリットをもたらし、収益と事業全体の効率性に直接貢献します。
主な戦略的優位性:
- 製品損傷の軽減: 一貫した安全な包装により、取り扱い中および輸送中の損傷が最小限に抑えられ、返品、やり直し、交換に関連するコストが削減されます。
- 人件費の削減: 包装プロセスを自動化することで、人員をより価値の高い作業に割り当て、梱包に関連する直接的な人件費を削減できます。
- 材料コストの節約: 事前ストレッチと張力制御によるフィルム使用の最適化により、ストレッチフィルムの消耗品を大幅に節約できます。
- スループットと容量の向上: ラッピングサイクルを高速化することで、シフトや人員を追加せずに生産量を増やすことができ、顧客の需要への対応力が向上します。
- 職場の安全性の向上: 手作業によるラッピングに伴う人間工学的リスク(曲げ、かがみ、反復動作)を排除し、労働者の損害賠償請求の可能性を減らします。
- 強化されたプロフェッショナリズム: 一貫して包装された製品は、顧客に対してよりプロフェッショナルなイメージを与えます。
これらの利点は、投資収益率 (ROI) の向上に貢献し、競争力を強化します。
11. スパイラルストレッチラッパーの一般的な問題のトラブルシューティング
適切にメンテナンスされた機械でも、時折不具合が発生することがあります。オペレーターとメンテナンス担当者が一般的な問題を迅速に特定し解決できるよう訓練することで、ダウンタイムを最小限に抑えることができます。
一般的な問題と潜在的な解決策:
- 映画速報:
- 原因: 張力が高すぎる、フィルムに傷があるか品質が悪い、製品の端が鋭い、ローラーが汚れている、糸通しが間違っている。
- ソリューション: 張力を減らし、フィルム ロールを検査/交換し、正しい通し経路を確保し、ローラーを清掃し、製品のエッジ保護を検討します。
- 不均一なラップ/荷重移動:
- 原因: 張力が低すぎる、ラップの重なりまたは回転が不十分、荷物のラップ パターンが不適切。
- ソリューション: 張力を高め、ラップパラメータ(オーバーラップ、回転)を調整し、製品が中央に配置されていることを確認します。
- フィルムテールが固定されていません:
- 原因: フィルムクランプ/カット/ワイプ機構(自動機)の問題、テール長さが不十分。
- ソリューション: クランプ/切断/拭き取り部品の検査/清掃/調整、空気圧の確認(空気圧の場合)、パラメータの調整。
- マシンがサイクルの途中で停止する:
- 原因: 安全センサーがブロックされているか位置がずれている、緊急停止が作動している、モーターが過負荷になっている、制御システムに障害がある。
- ソリューション: コントロール パネルでエラー コードを確認し、センサー/E-stop を検査し、障害物がないか確認し、モーターの過負荷をリセットし、障害が続く場合はマニュアル/サプライヤーに問い合わせてください。
- フィルムの伸縮性能が悪い:
- 原因: プレストレッチローラーの摩耗、プレストレッチ設定の誤り、フィルムタイプの違い。
- ソリューション: ローラーを検査/交換し、設定を確認し、正しいフィルム仕様が使用されていることを確認します。
トラブルシューティングやメンテナンスを行う前に、必ず安全(LOTO)を最優先にしてください。具体的な手順については、機械のマニュアルを参照してください。
12. 最高のパフォーマンスを引き出すためのスパイラルストレッチラッパーのカスタマイズ
ほとんどのらせん状ストレッチ包装機は、特定の用途のニーズに合わせて性能を調整できるカスタマイズオプションを提供しており、効率性と保護性能をさらに向上させています。
潜在的なカスタマイズ領域:
- フィルム仕様: さまざまなフィルム タイプ (高性能、耐穿刺性など) と厚さ (ゲージ) を試して、特定の製品の封じ込めとコストを最適化します。
- ラッププログラム/レシピ: 製品の種類、サイズ、安定性の要件に合わせて複数の包装プログラムを作成し、保存できます。これにより、一貫性が確保され、オペレーターの作業が簡素化されます。
- トップシートアプリケーター: ほこりや湿気から上部を保護する必要がある荷物の場合、統合されたトップシートディスペンサーが、ラップサイクルの前または最中にシートを自動的に適用できます。
- ローピングデバイス: 特に背の高い製品や不安定な製品の安定性を高めるために、荷物の上部または下部に集中したフィルムの「ロープ」を作成します。
- 統合計量システム: コンベアに統合されたロード セルは、出荷書類や品質管理のために包装プロセス中に製品を計量できます。
- 環境パッケージ: 冷蔵環境または粉塵レベルの高いエリアでの操作オプション。
特定の課題と目標に基づいて、利用可能なカスタマイズ オプションについてサプライヤーと話し合ってください。
結論:持続的な効率性のための戦略的実施
スパイラルストレッチラッパーを成功裏に導入するには、単に機械を購入して設置するだけでは不十分です。徹底的なニーズ分析、慎重な選定、綿密な現場準備、適切なセットアップ、包括的なトレーニング、シームレスなワークフロー統合、そして入念なメンテナンスといった、戦略的なアプローチが求められます。
この記事で概説したガイドラインに従うことで、企業はスパイラルストレッチラッピング技術への投資を具体的なメリットへとつなげることができます。具体的には、製品ハンドリング効率の向上、積荷の安全性強化、運用コストの削減、スループットの向上、そしてより安全な作業環境の実現です。適切に導入されたスパイラルラッパーは、単なる機器ではなく、将来の需要にも対応できる、合理化され、費用対効果が高く、拡張性の高い包装業務に不可欠な要素です。
最適なソリューションを手に入れましょう!