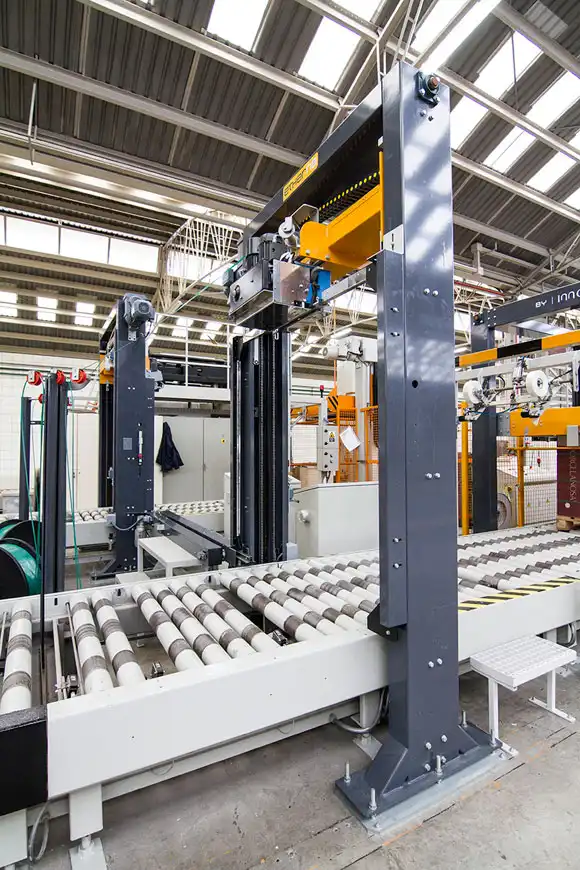
今日の急速に変化する製造および物流環境では、自動化は全体的な運用効率の向上と人件費の削減に重要な役割を果たしています。自動化が最も影響する領域の 1 つは梱包段階、特に出荷または保管時に製品を安全に束ねるストラッピング システムです。最新のストラッピング マシンを設計または選択する場合、空気圧設計、必要な空気圧と流量 (CFM 使用)、異なる PLC (プログラマブル ロジック コントローラー) 間の通信、さまざまな認証基準への準拠など、いくつかの技術的なパラメーターと考慮事項が関係してきます。この記事では、ストラッピング マシンの背後にあるテクノロジーを詳細に分析し、各コンポーネントとパラメーターを検証して、エンジニア、運用管理者、意思決定者が十分な情報に基づいた選択を行うのに役立つ洞察を提供します。

1. 空気圧設計の理解
バンド掛け機、特に大規模な工業用途向けに開発されたものは、信頼性が高く繰り返し可能な動作を実現するために空気圧システムを利用することがよくあります。空気圧要素は、バンド掛け前後の張力調整、密封、切断、さらにはパッケージの位置決めなどの動作を制御します。製品に損傷を与えることなく確実に包装するには、これらの動作が正確かつ一貫している必要があります。
主な空気圧入力:
-
圧力範囲:約0.4~0.6ミリバール(バールまたはpsi相当値で表される場合もある)
-
空気消費量:約100mL/分
一見すると、これらの数字は小さいように見えるかもしれませんが、実際の体積流量または CFM (立方フィート/分) の消費量は、ストラップの頻度とシステムのシリンダー サイズに応じてはるかに高くなる可能性があります。各空気圧ストローク (ストラップの送り、張力の有効化、またはシーリング) は、圧縮空気の供給を利用します。生産ラインが連続的で、頻繁なストラップ (数秒ごとなど) が必要な場合、累積 CFM 要件は大きくなる可能性があります。
なぜ空気圧なのか?
-
信頼性と簡便性:空気圧部品は一般的にメンテナンスが容易で、スペアパーツも広く入手可能です。
-
クリーンな操作:圧縮空気は、漏れたり作業スペースを汚染したりする可能性のある油圧作動油に比べて、一般的に「クリーン」であると考えられています。
-
迅速な応答時間:空気圧シリンダーは、高スループットの包装ラインにとって重要な迅速な作動を実現できます。
空気圧式梱包機を生産ラインに組み込む前に、圧縮空気の容量を詳細に分析することが重要です。これには、施設の空気システムから得られる空気圧、空気タンクのサイズ、圧力変動を引き起こす可能性のある追加の空気圧機器の有無などを把握することが含まれます。適切なサイズの空気貯蔵タンクとフィルターまたはレギュレーターを設置すると、突然の圧力低下を緩和し、正確な梱包作業に必要な安定性を維持するのに役立ちます。
2. CFMの使用状況の詳細
消費速度として 100 mL/分という公称値が示される場合がありますが、実際の動作 CFM はデューティ サイクルに基づいて大幅に変化する可能性があります。次の要素を考慮してください。
-
サイクルタイム:システムが10秒ごとに結束を行う場合、1分あたりの総空気使用量は、1分に1回結束を行う場合よりもはるかに多くなります。
-
シリンダーの寸法:大型シリンダーは、ストロークあたりの容積が大きくなります。張力調整シリンダー、シールシリンダー、および追加の空気圧アクチュエータ(クランプブロックやコンベア用)はすべて、総消費量に影響します。
-
作動圧力: 0.6 Mbarの上限付近で作動すると、一般的に0.4 Mbarで作動する場合よりも作動あたりの空気消費量が多くなりますが、これは張力とシールに必要な十分なパワーを確保することとのバランスを取る必要があります。
企業は、予期しないダウンタイムを防ぐために、リアルタイムの空気消費量を追跡することが有益であると考えることがよくあります。エアホース、シール、レギュレーターの定期的なチェックを含む、適切に構成された予防保守計画により、空気漏れを最小限に抑えることができます。気付かれない小さな漏れでも、時間の経過とともにコンプレッサーのデューティ サイクルとエネルギー コストに大きな影響を与える可能性があります。

3. PLC通信: 統合のためのXNUMXつのアプローチ
梱包ステーションを自動化する上で重要なステップの 1 つは、梱包機の PLC とコンベアまたはその他の上流/下流の機器コントローラ間のシームレスな通信を確保することです。この調整により、梱包ゾーンにパッケージが入るタイミング、梱包サイクルが開始するタイミング、梱包された製品が排出されるタイミングが制御されます。一般的に使用される主な通信方法は 2 つあります。
-
ソリューション1: 梱包機サプライヤーが提供する自己完結型コンベアシステム
このシナリオでは、梱包機のサプライヤがコンベア ライン全体を提供します。内蔵のセンサーとドライブにより、梱包機はパッケージの存在を検出し、外部 PLC を大規模に統合しなくても梱包用に自動的に配置できます。通常、パッケージの流れを検出するには、2 つのセンサー (入庫コンベアの終端に 1 つ、受入コンベアの始端に 1 つ) のみが必要です。梱包機が両方のコンベアを制御するため、外部システム間で交換される信号が最小限で、プロセス全体が合理化されます。 -
ソリューション2: 顧客所有の別のコンベア
顧客がすでにコンベア システムを導入している場合、または特定のコンベア設計を希望している場合、統合は、梱包機の PLC と顧客の PLC 間の I/O 信号 (多くの場合、デジタル入力と出力) の交換に依存します。一般的なシーケンスは次のようになります。-
パッケージが正しい位置にある場合、外部 PLC はバンド梱包機に「A」信号を送信します。
-
「A」信号を受信すると、バンド掛け機のブロック機構が作動し、荷物を所定の位置に固定します。その後、バンド掛けサイクルが実行されます。
-
バンド掛けが完了すると、バンド掛け機は外部 PLC に「B」信号を送信してパッケージを移動させます。
-
外部 PLC はパッケージをストラッピング ステーションから送り出し、次のパッケージが所定の位置に来ると最終的に「A」信号を返します。
-
製品に複数のストラップが必要な場合、この信号ベースの相互作用を複数のストラップ操作で繰り返すことができます。明確に定義されたロジックと慎重にタイミングをとった信号により、プロセス全体を高度に自動化できるため、ダウンタイムを最小限に抑え、スループットを最大化できます。
4. 自動化レベル: 手動操作と自動操作のバランス
購入を検討している方にとってよくある質問は、各ストラップに手動操作が必要かどうか、またはプロセス全体を完全に自動化できるかどうかです。最新のバンド梱包機は高度に自動化された操作が可能で、手動操作を最小限に抑えることができます。オペレーターの主な責任は通常、次のとおりです。
-
コーナープロテクターの補充:例えば、1つのパッケージに4本のストラップを使用する場合、コーナープロテクターカートリッジは25パッケージごとに補充する必要があり、これは約1時間に1回程度になります。よりカスタマイズされたソリューションでは、機械の処理能力とプロテクターホルダーのサイズに応じて、1回の補充に1.5~2時間かかる場合があります。
-
PETストラップまたはその他の結束材の補充:結束リールには、補充が必要になるまでに120個の荷物を梱包するのに十分な量の材料が収納されている場合があります。
これらの臨時のタスクを除けば、ストラップ プロセス自体では、オペレーターがマシンの前に立って各サイクルを手動で開始する必要はありません。パッケージの送り込み、位置合わせ、ストラップの張力調整、シール、切断、および送り出しのシーケンス全体をプログラムして自動化できます。この高度な自動化により、人件費が削減され、一貫性が向上し、オペレーターはパッケージング エリアの他のタスクに集中できるようになります。

5. 認証に関する考慮事項: CE と UL
機器をグローバルに展開する際には、認証基準が最優先事項となります。欧州市場では一般的にCE認証が義務付けられており、これは機器が欧州経済領域内の健康、安全、環境保護要件を満たしていることを証明するものです。北米では、UL認証が機器の防火安全基準および電気安全基準への適合性を保証するための基準としてよく用いられます。
UL認証の課題:
-
高コストと長期プロセス: UL認証の取得は、特に特注品や特殊な機械を扱う場合、製造業者にとって費用と時間がかかる場合があります。
-
実践的なアプローチ:多くのサプライヤーはUL規格に準拠した機械を製造していますが、製造国で直接UL認証を申請することはありません。代わりに、機械を米国またはカナダに輸送し、現地の試験機関が最終顧客向けの認証プロセスを完了させます。このアプローチは、特に大量の機械輸出を計画していない企業にとって、より費用対効果が高い場合があります。
北米のエンド ユーザーにとっては、UL ガイドラインを理解し、UL 検査に簡単に合格する機械を提供できるサプライヤーと協力することが依然として推奨されます。設計段階でコンプライアンスを確保することで、現場で最終的な UL ラベルを取得するまでの全体的な時間を大幅に短縮できます。
6. 結論: より効率的でグローバル対応の梱包ラインに向けて
空気圧式梱包機の設計と統合には、空気供給要件、外部または内部の PLC との通信、必要な自動化レベル、および潜在的な認証経路を慎重に検討する必要があります。最初からこれらの技術的要素に重点を置くことで、企業は空気圧不足、信号タイミングのずれ、規制遵守の問題などの一般的な落とし穴を回避できます。
さらに、より広範なインダストリー 4.0 またはスマート ファクトリー イニシアチブの一環として、ストラッピング マシンをより大規模な MES (製造実行システム) または ERP (エンタープライズ リソース プランニング) プラットフォームに統合できます。これにより、ストラッピングの頻度、材料の使用状況、マシンの状態をリアルタイムで追跡できるようになり、予知保全と生産スケジュールの最適化が可能になります。
要約すると、適切に選択された結束ソリューションは、製品を安全に結束するだけではなく、シームレスで効率的なデータ駆動型の操作を実現することです。空気圧設計の詳細、PLC 通信のニュアンス、自動化機能、およびグローバル認証標準を考慮することで、企業は現在のニーズをサポートし、将来の成長にも適応できるシステムを実装できます。
工業用梱包技術の最先端に留まりたいと考えている人にとって、UL 規格 (または欧州の CE 要件) に準拠した堅牢な空気圧式梱包機を選択することは、重要な戦略的動きです。完全自動化か半自動化かにかかわらず、これらのソリューションは労働力の要求を大幅に削減し、梱包の一貫性とスループットを向上させることができます。オプションを評価している、または新しい梱包ラインの設置を計画している場合は、空気圧システムとグローバル認証プロセスの両方に精通した梱包機サプライヤーに相談することを検討してください。これにより、試運転フェーズがスムーズになるだけでなく、競争が激化する市場での継続的な成功に向けた体制が整います。