トッププレス装置付きパレットラッピングマシンの理解

現代の倉庫管理と物流において、輸送中の荷物の安定性を確保することは極めて重要です。標準的なストレッチラッパーは多くの用途で効果的ですが、特定の種類の荷物は包装工程中にさらなる安定化が必要となります。そこで登場するのが、特殊な自動包装装置である、プレスダウン装置付きパレット包装機(上部プラテン付きストレッチラッパーとも呼ばれる)です。
トッププレス付きパレットラッピングマシンとは何ですか?
パレット包装機は、パレットに積まれた荷物をストレッチフィルムで自動的に包装し、保管や出荷のために固定する装置です。ここで紹介する機種の最大の特徴は、一体型のトッププレス装置(多くの場合、プラテンまたは加圧板)です。
パレットがターンテーブル上で回転するときに、移動するフィルム キャリッジから送り出されるフィルムで荷物を包むというコア機能は変わりませんが、トップ プレスによって重要なステップが追加されます。
- トッププレスエンゲージメント: ラッピング サイクルの前または最中に、プレス装置が荷物の上部まで下降します。
- 安定: 一定の下向きの圧力を加え、荷物を圧縮して安定させます。 while ストレッチフィルムを貼ります。
これは、フィルムの張力のみで荷物を固定する従来のパレット包装機とは対照的です。プレスダウン装置を備えたパレット包装機は、本来不安定な商品や軽量商品に対して、積極的な解決策を提供します。
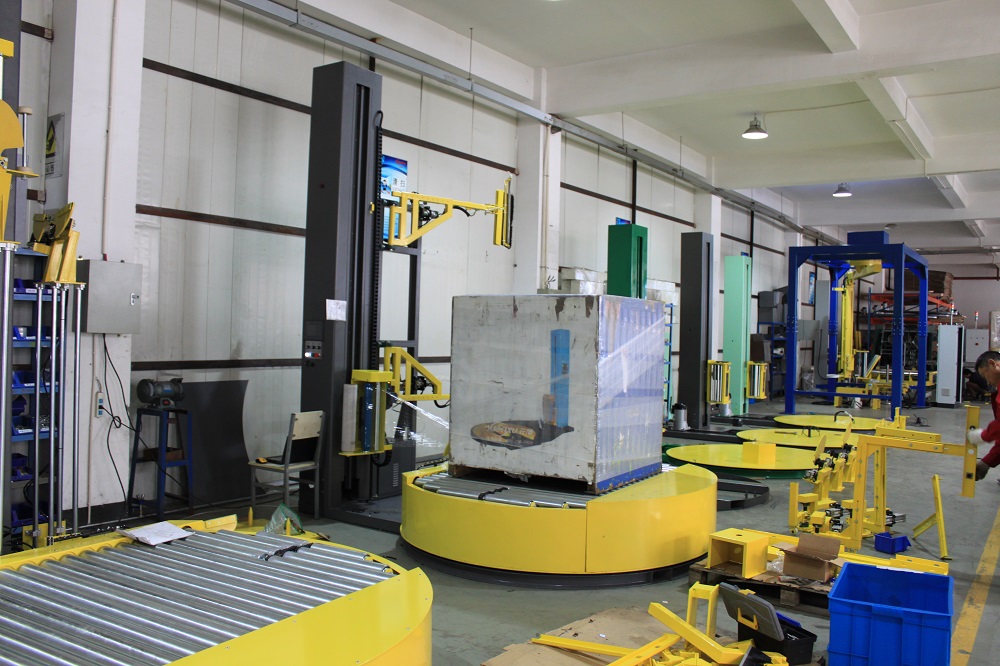
トッププレスの主な用途と利点
トッププレス装置を追加すると、特に困難な負荷に対して大きな利点が得られます。
- 軽量または不安定な荷物の安定化: 空のボトル、缶、ライトボックス、または上部が不均一な積み重ねられたアイテムなど、フィルムの張力だけで移動したり崩れたりする傾向がある荷物に最適です。
- ラッピング中の荷物の移動防止: ターンテーブルが回転し、フィルムが貼り付けられる間、荷物がパレット上で静止したままになるので、より均一で安全な包装が実現します。
- 積荷の整合性の向上: より密閉された最終パッケージを作成し、取り扱い中および輸送中の製品損傷のリスクを軽減します。
- 安全性の向上: 梱包工程中またはその後の輸送中に荷物が倒れる可能性を最小限に抑え、倉庫の安全性を向上させます。
- 一貫したラップ品質: 指定されたカテゴリ内のさまざまな負荷タイプでも、予測可能なラップ結果を実現するのに役立ちます。
仕組み:ラッピングのプロセスの説明
特定の機械操作は異なる場合がありますが、トッププレスを備えたパレットラッパーの一般的なシーケンスには、次の手順が含まれます。
- 荷重の配置: パレットに積まれた荷物は、通常はフォークリフトまたはパレットジャッキによって機械のターンテーブル上に置かれます。
- サイクル開始: オペレーターはコントロールパネルを介してラッピングサイクルを開始します。
- トッププレスアクティベーション: 上部プレス装置が下降し、荷物の上部に接触して所定の圧力を加えます。
- ターンテーブルの回転とフィルムの適用: ターンテーブルが回転し始めます。同時に、ストレッチフィルムのロールを保持しているフィルム キャリッジがマストに沿って垂直に移動し、荷物の周囲にフィルムを分配します。キャリッジ内の事前ストレッチ機構により、フィルムが引き伸ばされ、最適な強度と経済性が実現されます。
- ラッピングサイクル: 通常、キャリッジはマストを上下に移動し、プログラムされた設定に従って、必要な数のフィルム層とオーバーラップを適用します。このプロセス全体を通じて、上部プレスは作動したままになります。
- フィルムカットとシール: 包装が完了すると、フィルムは自動的にカットされ、固定されます(例:荷物に拭き取られる)。
- トッププレス撤回: 上部プレス装置が上方に格納されます。
- 荷物の取り外し: しっかりと包装され、安定したパレットは、ターンテーブルから取り外す準備ができています。
主要コンポーネント:
- ターンテーブル: パレット積載物を回転させます。
- マスト: フィルムキャリッジの動きを支える垂直構造。
- フィルムキャリッジ: ストレッチフィルムロールとプレストレッチシステムを収容します。
- トッププレス機構: 空気圧または電気で作動するプラテンが下向きの力を提供します。
- 制御システム: ラップパラメータ(回転速度、キャリッジ速度、フィルム張力、上部/下部ラップ、上部プレス圧力)を設定するための PLC ベースのインターフェース。
機械を選択する際に考慮すべき重要な点
トッププレスを備えた適切なパレットラッピングマシンを選択するには、いくつかの要素を評価する必要があります。
- 負荷特性: 最大積載重量、寸法 (長さ x 幅 x 高さ)、そして最も重要なのは、不安定性の性質 (軽量、層の移動、圧縮性) です。
- スループット要件: 1 時間あたり何枚のパレットをラッピングする必要がありますか? これによって、必要な自動化レベルとサイクル速度が決まります。
- 自動化レベル: 半自動(ロード/アンロード/起動にオペレーターの介入が必要)と全自動(コンベアと統合)
- フィルムプレストレッチ: プレストレッチ率を高くすると (例: 250% または 300%)、フィルムの効率と荷重保持力が最大化されます。機能がフィルムの種類と一致していることを確認してください。
- トッププレス仕様: プラテンのサイズが最大荷重フットプリントに適切であり、圧力範囲が製品に適している(安定させるには十分だが押しつぶさない)ことを確認します。
- 統合: 完全に自動化されたソリューションを選択した場合、既存のコンベア システムまたはワークフローとの互換性。
- 安全機能: 緊急停止、安全柵(自動モデルの場合)、およびセンサーは重要です。
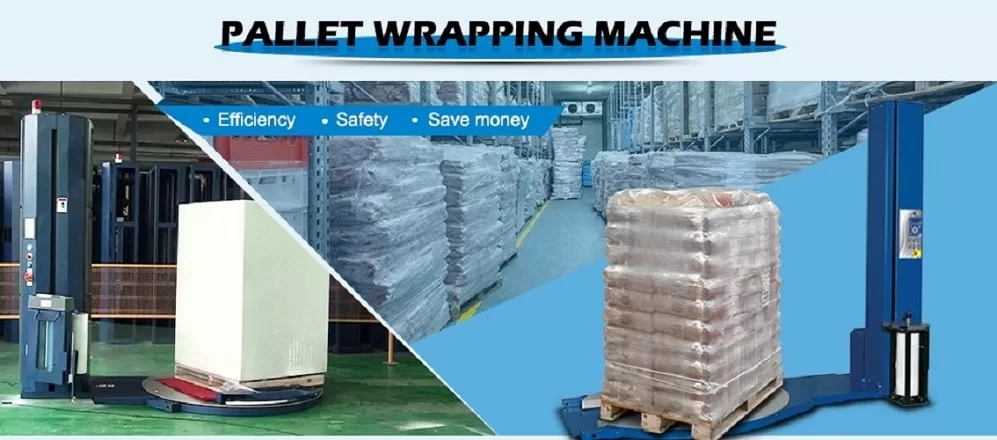
パレットストレッチラップ4 結論
軽量で不安定な、あるいは容易にずれるパレット積載物を扱う作業において、上部プレス装置を備えたパレット包装機は、従来のストレッチ包装方式に比べて大幅な性能向上を実現します。包装サイクル中に積載物を積極的に安定させることで、これらの機械は積載物の完全性を高め、安全性を向上させ、保管や輸送の要求に常に対応できる安全なパッケージを提供します。お客様の具体的な積載物の種類と処理能力のニーズを評価することで、包装作業に最適なモデルを選択することができます。