オービタル包装機(オービタルストレッチラッパーとも呼ばれる)は、包装自動化に不可欠な機器です。特に長尺物や扱いにくい商品を、ストレッチフィルムでしっかりと包み込むことで保護します。この工程により、取り扱い、保管、輸送中の損傷リスクを大幅に低減できます。物流、建材、自動車、製造業など、幅広い業界で活用されているこれらの機械は、効率性を向上させ、貴重な製品を保護します。
このガイドでは、最新のオービタルラッパーの背後にある製造プロセスを段階的に詳しく説明し、信頼性が高く効率的な包装機器の作成に必要なエンジニアリングの精度、材料科学、品質チェックに重点を置いています。
1. 設計とエンジニアリング:基盤の構築
この旅は、綿密な設計とエンジニアリングから始まります。この段階では、運用要件を機能設計図へと落とし込み、パフォーマンス、安全性、耐久性を重視します。
A. 仕様とメカニズムの定義
エンジニアはまず、主要業績評価指標 (KPI) を確立します。
- 積載量: 機械が処理しなければならない最大重量と寸法。
- スループット: 必要なラッピング速度(1分/1時間あたりのサイクル数)。
- ラップ構成: リング速度、フィルムの重なり、および張力制御パラメータ。
- 製品の取り扱い: コンベアの種類、速度、統合のニーズ。
緊急停止、安全インターロック、ガードなどの安全機能は、関連する業界標準 (ANSI/PMMI 標準など) に準拠して最初から統合されています。
B. シミュレーションとモデリングの活用
高度なソフトウェアが重要な役割を果たします。
- CAD(コンピュータ支援設計): 機械全体とそのコンポーネントの詳細な 3D モデルを作成し、物理的なプロトタイプを作成する前に視覚化と改良を行うことができます。
- FEA(有限要素解析): 構造部品(フレーム、リング)にかかる動作応力をシミュレーションし、潜在的な弱点を特定して材料の使用を最適化し、強度と耐久性を向上させます。これにより、重量物や不規則な荷重を巻き付ける際の動的な力にも耐えられる設計が実現します。
- 運動学シミュレーション: ラッピング リング、フィルム キャリッジ、コンベアの動きをモデル化して、サイクル タイムを最適化し、スムーズで衝突のない操作を保証します。
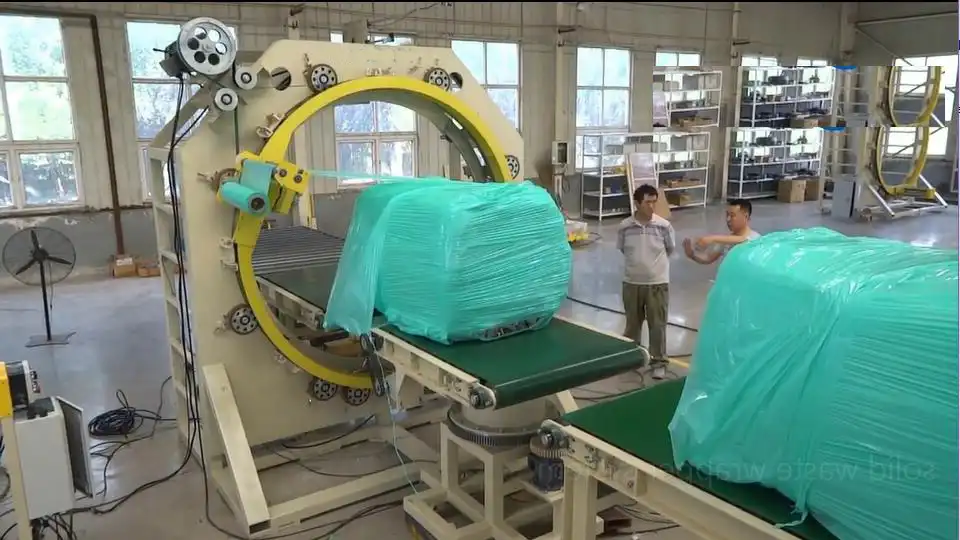
2. 材料の選択:耐久性と性能を優先
適切な材料を選択することは、厳しい産業条件下でのオービタルラッパーの寿命、信頼性、安全性にとって重要です。
A. 高級鋼材を使用した構造の健全性
機械のフレームと主要な構造コンポーネントは、通常、次のものから構成されます。
- 高級構造用鋼: 重い荷重を支え、動作時の振動に耐えるために必要な剛性と強度を提供します。
- 表面処理: 鋼製部品は、サンドブラストやプライミングなどの処理を施し、保護コーティングを施すことで耐食性を高めます。ステンレス鋼は、腐食性環境や洗浄環境で稼働する特定の部品や機械全体に使用できます。
B. 重要なコンポーネントの選択
フレームを超えて、操作コンポーネントにも慎重な選択が及んでいます。
- ギアとドライブトレイン: 精密に設計されたギア (多くの場合、硬化鋼) により、ラッピング リングのスムーズで信頼性の高い回転が保証されます。
- ベアリング: 摩擦を最小限に抑え、負荷をサポートし、回転要素の長寿命を確保するために、高品質の工業用ベアリング(例:スフェリカルローラーベアリング、深溝玉軸受)が選択されます。
- モーターとドライブ: 可変周波数ドライブ (VFD) は、堅牢な AC モーターまたは高精度のサーボ モーターと組み合わせることで、リング、コンベア、フィルム供給システムの速度を制御します。
- 空気圧/油圧システム: フィルムのクランプ、切断、プレス装置などの機能に使用され、工業用途に適した耐久性のあるシリンダー、バルブ、継手が必要です。
- センサーと制御: 信頼性の高いセンサー (光電、近接、エンコーダー) は、マシンの自動シーケンスを管理する PLC (プログラマブル ロジック コントローラー) にフィードバックを提供します。
3. 部品製造:精密製造の実践
設計が確定し、材料が選定されると、製造が始まります。この段階では、高度な製造技術を用いて、正確な仕様に沿った部品を製造します。
A. 精密CNC加工
- CNC(コンピュータ数値制御)加工: ベアリングハウジング、ギアマウント、リング部品など、厳しい公差が求められる部品に不可欠です。CNCフライス盤、旋盤、グラインダーは、精度、再現性、最適なフィット感を確保し、動作中の振動と摩耗を最小限に抑えます。
- レーザー/プラズマ切断と曲げ: フレームやガード用の鋼板を成形するのに使用され、構造要素のスピードと精度を実現します。
- 溶接: 認定された溶接工は、特定の手順に従って構造部品を接合し、動作ストレスに耐える強固で耐久性のある接合部を確保します。
B. コンポーネントの互換性と品質の確保
製造された各部品は初期品質チェックを受けます。
- 寸法検証: 設計図に照らして重要な寸法を測定します。
- 材料認証: 原材料が指定された基準を満たしていることを確認します。
- 溶接検査: 構造的完全性のために溶接品質をチェックします。
精度に重点を置くことで、組み立て時にすべてのコンポーネントがシームレスに統合されます。
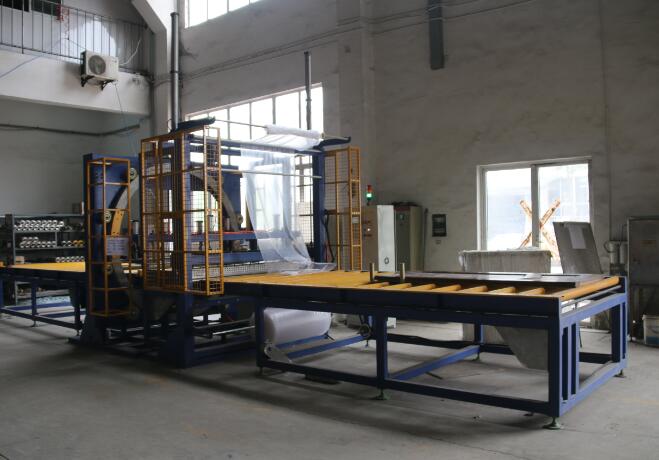
4. 組み立て:システムと構造の統合
組立工程では、個々の部品を集積させて軌道ラッパーを完成させます。この工程には熟練した技術者と細部への細心の注意が必要です。
A. 構造化アセンブリワークフロー
- フレーム構造: 主要構造が組み立てられ、水平かつ直角であることが確認されます。
- リングとドライブのインストール: ラッピング リング、駆動モーター、ギア、サポート ベアリングは慎重に取り付けられ、調整されます。
- コンベア統合: 入力コンベア、出力コンベア、および場合によってはセンタリングコンベアが設置され、機械的にリンクされています。
- フィルム配信システム: フィルムキャリッジ、プレストレッチローラー、切断/クランプ機構、張力制御システムが取り付けられています。
B. 電気システムと空気圧システムの統合
- 配線とケーブル接続: 電気技師は、回路図に従って配線を行い、モーター、センサー、安全装置、PLC、HMI(ヒューマンマシンインターフェース)制御盤を電気キャビネット内に接続します。電気規格(NFPA 79、IEC 60204など)の遵守は非常に重要です。
- 空気圧配管: 空気圧システム用のホースとバルブを接続し、漏れがないかテストします。
- 安全システムの実装: 緊急停止、ライトカーテン、安全インターロックは配線され、制御システムロジックに統合されています。
5. テストと検証:運用の卓越性を確保する
出荷前に、すべてのオービタルラッパーは、その性能、安全性、信頼性を確認するための厳格なテストを受けます。
A. 機能テストと負荷テスト
- コンポーネントテスト: 個々のシステム(リングの回転、コンベア、フィルムのクランプ/カット)がテストされます。
- 統合システムテスト: マシンは、テスト負荷を使用して自動ラッピング サイクルを実行します (可能な場合は顧客の製品をシミュレートします)。
- 耐荷重検証: 構造的および機械的な完全性を確認するために、最大定格容量までの負荷でテストします。
- 速度とパフォーマンスのトライアル: さまざまな動作速度でのサイクルタイムとラッピングの一貫性を検証します。
B. 安全性と耐久性のチェック
- 安全システムの検証: すべての緊急停止装置、ガード、インターロックをテストして、正しく機能することを確認します。
- 耐久試験: 機械を長時間稼働させて、熱の蓄積、コンポーネントの磨耗、または制御システムの安定性に関連する潜在的な問題を特定します。
- 映画のパフォーマンス: 事前ストレッチ レベル、ラップ張力の一貫性、荷物の封じ込め力など、ストレッチ フィルムの適用を評価します。

6. 仕上げとカスタマイズ:保護とユーザーのニーズ
すべてのテストに合格すると、機械は保護と特定の顧客要件に合わせて最終的な仕上げを受けます。
A. 保護コーティングの適用
- 工業塗装/粉体塗装: フレームと外部部品はコーティングされており、腐食、化学薬品、摩耗に対する耐久性を備えています。標準色を使用することが多いですが、カスタムオプションもご用意しています。
B. コントロールパネルとインターフェースのカスタマイズ
- HMI構成: タッチ スクリーン インターフェイスには、必要な操作パラメータ、診断画面、言語オプション、およびクライアントが要求するカスタム機能がプログラムされています。
- 文書化とラベル付け: 仕様に従って安全ラベル、操作手順、およびブランドを適用します。
7. 品質管理:継続的な取り組み
品質管理は単なる最終段階ではなく、製造プロセス全体にわたって統合されています。
A. 工程内品質チェック
検査員は、材料の受入れ、製造、部分組立、最終組立の各段階で品質を監視し、逸脱を早期に特定して修正します。
B. 最終検査と文書化
- 出荷前検証: 最終的な総合チェックでは、すべてのコンポーネントが存在し、正しく取り付けられており、マシンがすべての注文仕様を満たし、テスト基準に合格していることが確認されます。
- QAレコード: すべての試験結果、検査報告書、材料認証は文書化され、機械の完全な品質記録を形成します。これらのプロセスは、多くの場合、ISO 9001などの規格への準拠に基づいて行われます。
8. 配送、設置、試運転:運用の最終段階
完成し検証されたオービタルラッパーは、出荷と顧客の施設での最終セットアップの準備が整います。
A. 安全な出荷準備
- 部分的な分解(必要な場合): 大型機械は、安全かつ効率的に輸送するために、部分的に分解され、慎重に梱包される場合があります。
- 保護: コンポーネントは輸送中に固定され、振動や環境要因から保護されます。
B. 現地での設置とトレーニング
- 再組み立てと統合: 訓練を受けた技術者が機械を再組み立てし、電源と空気供給に接続し、既存の生産ラインに統合します。
- 試運転: 顧客固有の製品に合わせて機械設定を微調整し、実稼働環境で最終的な動作テストを実行します。
- オペレータートレーニング: 機械の操作、定期的なメンテナンス、安全手順に関する包括的なトレーニングを顧客のスタッフに提供します。
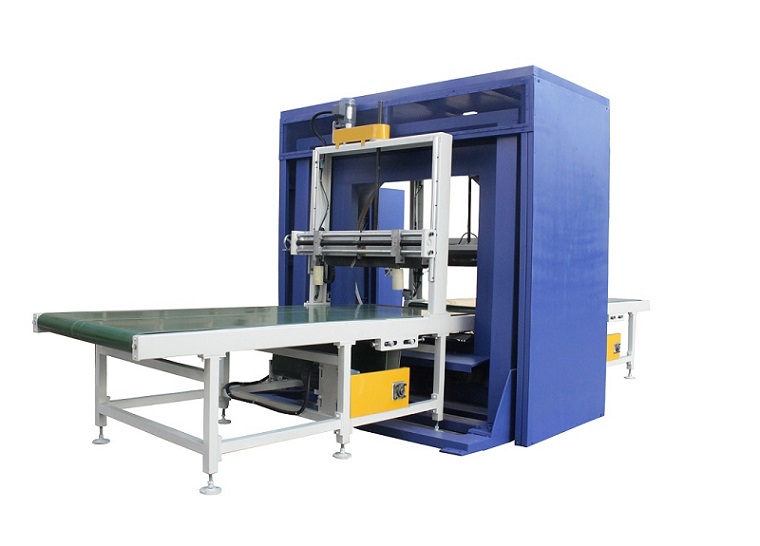
結論:パッケージングの成功のためのエンジニアリングの信頼性
産業用オービタルラッパーの製造は、堅牢なエンジニアリング、厳選された材料、精密な加工、入念な組み立て、そして徹底的な試験を組み合わせた高度なプロセスです。各工程は、安定した性能を発揮し、包装効率を高め、積載物の安定性を確保し、長年にわたって安全に稼働する機械を製造するために不可欠です。このプロセスを理解することで、高品質な包装自動化に内在する価値が明らかになり、企業は製品を効果的に保護し、物流業務を最適化することが可能になります。