スチールコイル包装ラインの起動時によくある問題を特定して解決する方法

はじめに:包装ラインのスムーズな立ち上げを実現する
新規またはアップグレードされた鋼コイル包装ラインの導入は、操業効率と生産量への大きな投資を意味します。しかし、初期立ち上げ段階、すなわち試運転プロセスは、しばしば多くの課題を伴います。この重要な時期に予期せぬ問題が発生すると、コストのかかる遅延、製品品質の低下、安全性への影響、そして予期せぬ操業停止につながる可能性があります。
一般的な立ち上げ時の問題点を明確に理解し、効果的なトラブルシューティング技術を習得することは、スムーズな本格生産への移行に不可欠です。このガイドでは、自動化された鋼コイル包装システムの試運転中に発生する典型的な問題の特定と解決に関する実践的な情報を提供し、業界のベストプラクティスに準拠し、運用上の卓越性に焦点を当てています。
1. スチールコイル包装ラインのコアコンポーネントを理解する
トラブルシューティングに入る前に、鋼コイル包装ラインの基本的な構成要素と典型的なワークフローを理解することが不可欠です。これらの高度に統合されたシステムは、一般的にいくつかの主要なステーションで構成されています。
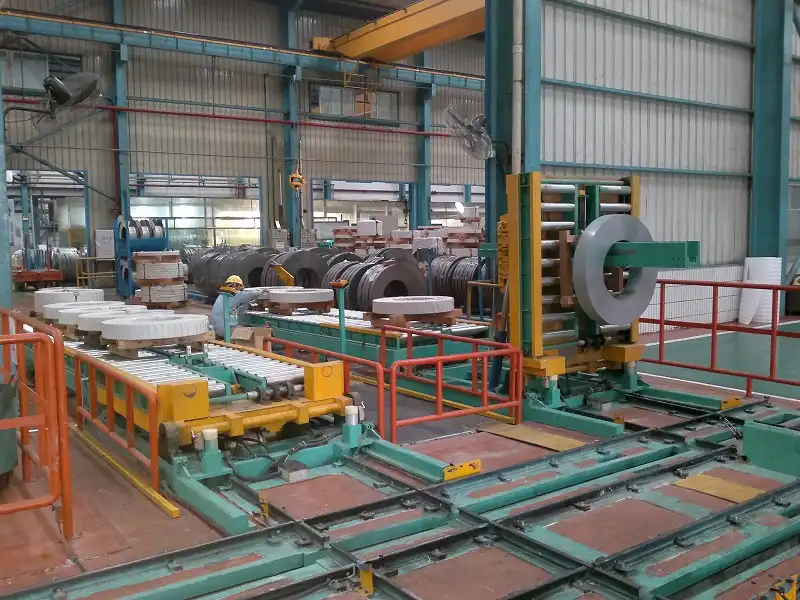
- コンベヤシステム: ラインのバックボーンであり、コイルを異なる工程間で搬送します。これには、電動ローラーコンベア、チェーンコンベア、ウォーキングビームシステムなどが含まれます。
- コイル準備ステーション: これらのユニットは、コイルを梱包する準備をします。例としては、以下のようなものがあります。
- コイルティルター/アップエンダー: コイルを目から空へ、目から地平線へ、またはその逆に向けます。
- センタリングデバイス: 後続のステーションに入る前に、コイルが適切に配置されていることを確認してください。
- 洗浄/給油ユニット(オプション): 必要に応じてコイル表面を準備します。
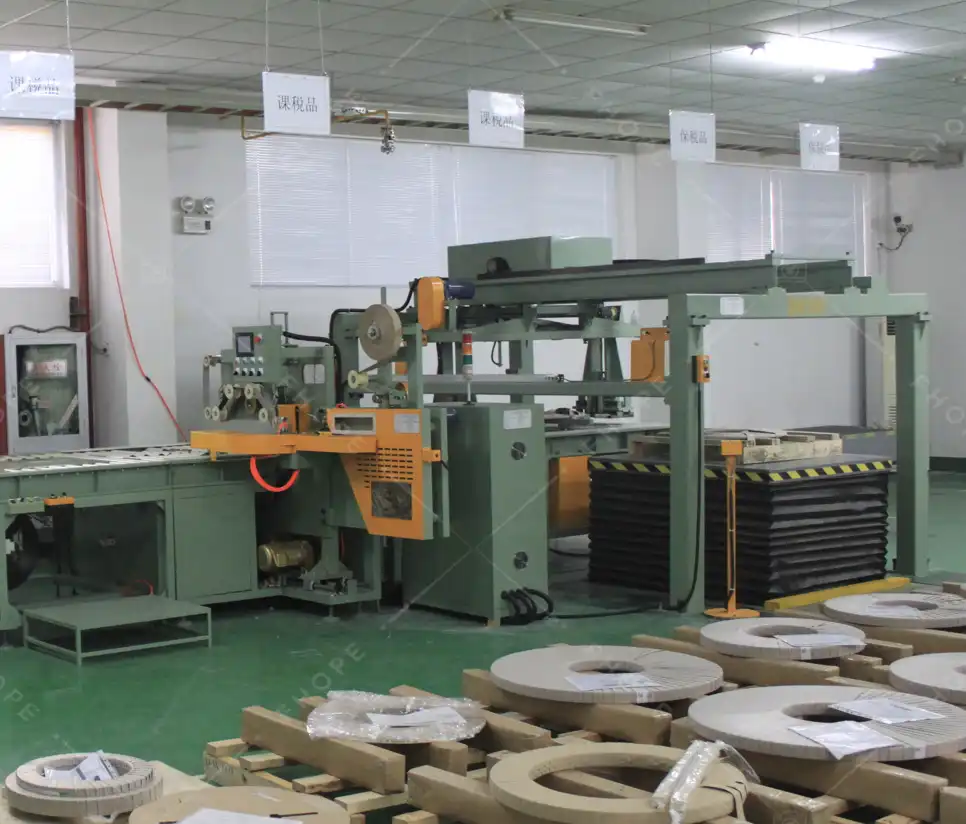
- ラッピングマシン: コイルの周囲や目を通して、ストレッチフィルム、VCI (揮発性腐食防止剤) 紙、プラスチックシートなどの保護層を適用します。
- 梱包機: スチールまたは PET (ポリエステル) ストラップを使用して、円周方向または放射状 (アイを通して) にコイルを固定します。
- スタッキングおよびパレタイジングユニット: 小さなコイルを自動的に積み重ねたり、完成したコイルをパレットに載せて保管または出荷します。
- 制御システム (PLC - プログラマブル ロジック コントローラー): オペレーションの頭脳として、すべての機械部品、センサー、安全装置のタイミング、シーケンス、動作を調整します。ヒューマンマシンインターフェース(HMI)は、オペレーターの制御と監視を提供します。
これらの複雑な性質 自動包装システム つまり、軽微な設定エラーやコンポーネントの故障が連鎖的に発生し、重大な障害を引き起こす可能性があります。そのため、綿密な起動手順と体系的なトラブルシューティングが不可欠です。
2. スチールコイル包装における一般的な立ち上げ課題
初期の試運転および運用開始段階では、予測可能な課題がいくつか明らかになることがよくあります。これらの課題を迅速に診断して対処する準備をしておけば、試運転時間を大幅に短縮し、機器や製品の損傷を防ぎ、長期的な運用の非効率性を回避することができます。よく見られる主な問題は次のとおりです。
- コイルの輸送とアライメントの問題: コンベア上での不適切な中心合わせ、傾斜、または詰まり。
- 包装機の故障: フィルムの破れ、不均一な貼り付け、不適切な張力、または機械の故障。
- ストラップアプリケーションの問題: 張力が不適切 (高すぎる/低すぎる)、シール/溶接の失敗、またはストラップの送りミス。
- センサーと検出エラー: 位置ずれ、不適切なキャリブレーション、汚れ/障害物、またはセンサーの故障により、シーケンス エラーまたは停止が発生します。
- 電力と電気の不安定さ: パフォーマンスおよび制御システムに影響を与える電圧の変動または中断。
- コイルの取り扱いによる損傷: 積み込み/積み下ろし中に問題が発生し、梱包前にへこみや端の損傷が発生します。
- コンポーネントの過熱: モーター、ギアボックス、または電気パネルが温度制限を超えています。
- 材料消費の非効率性: ストレッチフィルム、VCI 紙、またはストラップの過剰な使用。
- システム統合と通信障害: PLC によって制御される異なるマシンまたはモジュール間の信号または「ハンドシェイク」におけるエラー。
スタートアップ時によくあるこれらの問題をそれぞれ詳しく検討し、効果的で実用的な解決策の概要を説明しましょう。
3. 問題1:コンベア上でのコイルの不適切な配置と搬送
問題点:最も頻繁に発生する起動時のトラブルの一つは、コンベアシステムに沿って移動するコイルが正しくセンタリングされない、または位置合わせが維持されないことです。位置ずれは以下のような問題を引き起こす可能性があります。
- 下流ステーション(ラッピング、ストラップ)での詰まり。
- コイルのエッジまたは表面の損傷。
- 不正確または不完全な梱包アプリケーション。
- センサーの誤読により、誤った停止が発生します。
解決策:
- 位置センサーの検証と校正:
- コイルの存在と位置を検出するすべての光電センサー、近接センサー、またはレーザー センサーが清潔で、正しい角度と距離でしっかりと取り付けられており、処理されるコイルの直径と幅の全範囲に対して正確に調整されていることを確認します。
- 製造元固有の校正手順に厳密に従ってください。
- 機械ガイドの検査と調整:
- ガイドレール、サイドローラー、自動センタリングアーム/装置を点検し、コイルの寸法に合わせて正確に調整されていることを確認してください。
- 機械がスムーズに動くか、引っ掛かりや障害がなく、動作がスムーズであることを確認します。必要に応じてピボットポイントに潤滑油を塗布してください。
- コンベアの速度と遷移を最適化します。
- 個々の速度を確認し調整する コンベア スムーズで同期した遷移を確保するために、各セクションを調整します。特に加速または減速ゾーン(機械の入口/出口など)での不一致は、コイルのずれや歪みを引き起こす可能性があります。
- アライメントが確認されるまで、初期テスト中はわずかに低い速度を検討してください。
- コイルのロード手順を確認する:
- コイルを最初のコンベアセクション(例:クレーン、コイルカー)に積載する際、コイルが常に中心線付近に配置されるようにしてください。最初の配置が不統一だと、下流での位置合わせの問題が悪化します。
4. 問題2:包装機の故障とフィルムの問題
問題:コイルラッピングマシンは一次保護層を塗布します。起動時の問題は、多くの場合、次のような形で現れます。
- 巻き付け張力が不均一: 緩んだり、きつすぎる巻き付けになってしまう。
- フィルムが頻繁に破れたり、しわがひどくなる場合: バリアの整合性が損なわれます。
- コイルのカバー範囲が不完全: コイルの一部を露出したままにします。
- 機械の詰まり: フィルム送りの問題または機械的な問題が原因で発生します。
- フィルムテールの密閉不良: ラップを解く。
これらの問題は、環境要因 (湿気、ほこり) や物理的な取り扱いによる損傷に対する保護バリアを直接的に損ないます。
解決策:
- 厳格な操作前チェックを実行します。
- フィルムキャリッジ、プレストレッチローラー(該当する場合)、フィルムクランプ機構、カッティングユニット、ヒートシーラー(使用されている場合)を徹底的に検査します。
- すべてのコンポーネントがきれいで、破片、古い接着剤の残留物、破れたフィルムの破片などがないことを確認します。
- フィルムの正しい装填を確認してください:
- 巻き出し方向とすべてのローラーおよびガイドに正しく通されているかどうかに細心の注意を払いながら、ストレッチ フィルムまたは VCI ペーパー ロールがマシンの仕様に従って正しくロードされていることを再度確認してください。
- 張力設定の調整と調整:
- 正確に調整する 巻き付け張力 コイルの特性 (重量、直径、表面感度) と、使用されているラッピング材の特定のタイプとゲージに基づきます。
- サンプルコイルや重要でないコイルに複数回のテスト巻き付けを行い、結果を観察しながら微調整を行います。注意:過度の張力はコイルの裂け目や損傷の原因となり、張力が不十分だと保護が緩み、効果が薄くなります。
- プレストレッチ比率の確認(ストレッチラッパーの場合):
- プレストレッチの設定がフィルムの仕様と正確に一致していることを確認してください。ストレッチが強すぎるとフィルムが弱くなり、破れやすくなります。一方、ストレッチが不足すると材料が無駄になります。実際に達成されているストレッチ量を確認してください。
- 機械部品のメンテナンス:
- ローラー、ベアリング、チェーン、ギア、回転アームには、メーカー推奨の潤滑剤を使用して、メンテナンススケジュールに従って潤滑してください。これにより、固着を防ぎ、摩擦を軽減し、スムーズで安定した動作が保証されます。
5. 問題3: ストラップの張力不足とシール不良
問題:結束機による適切な結束張力の適用は、取り扱いおよび輸送中のコイルの完全性を維持するために非常に重要です。よくある起動時の問題は次のとおりです。
- 過度の緊張: 特に柔らかい金属(アルミニウムなど)や塗装・コーティングされた製品の場合、コイルのエッジや表面仕上げに損傷を与える可能性があります。また、コイルの伸縮を引き起こす可能性もあります。
- 張力が不十分: ストラップが緩んでコイルを効果的に固定できなくなり、巻き戻りや輸送中の荷物の移動、安全上の危険につながる可能性があります。
- 一貫性のない緊張: ストラップまたはサイクル間のバリエーション。
- ストラップシール/溶接の不具合: 負荷がかかると壊れる弱いジョイント。
解決策:
- ストラッピングヘッドの張力を調整する:
- 張力設定を慎重に調整してください 結束機 ヘッドベース:
- コイルの種類(材質、硬度、コーティング)。
- コイルの寸法(幅、直径)と重量。
- ストラップの素材 (スチール vs. PET) と寸法 (幅、厚さ)。
- メーカーの推奨事項を参照し、テストを実施してください。正確な測定には、張力計があれば使用してください。
- 張力設定を慎重に調整してください 結束機 ヘッドベース:
- テストサイクルと検査を実施する:
- いくつかのテストコイルをストラップで固定し、結果を注意深く検査します。以下の点を確認してください。
- コイルの端に過度のへこみがあります。
- ストラップによるセキュリティ(簡単に動いたり緩んだりしない)。
- 円周上の張力の一貫性。
- 安全性と損傷を与えない圧力の最適なバランスが達成されるまで設定を微調整します。
- いくつかのテストコイルをストラップで固定し、結果を注意深く検査します。以下の点を確認してください。
- ストラップのフィードとシール機構を確認します。
- ストラップが引っかかったりねじれたりすることなく、ディスペンサーからガイドを通ってヘッドにスムーズに送られることを確認します。
- シーリング機構(例:PETの場合は摩擦圧接、鋼の場合はノッチまたはシールレス接合)を厳密に検査します。正しく機能し、ストラップの重なり合う端部を中心に、強固で信頼性の高い接合が常に形成されていることを確認します。位置ずれや不完全なシールは、よくある故障の原因です。シーリング部品は定期的に清掃してください。
- 特定のオペレータトレーニングを提供する:
- さまざまな製品のストラップ要件を正しく解釈し、定義された制限内で張力設定を適切に調整し、張力の過剰と不足、およびシール不良の兆候を視覚的に識別する方法をオペレーターにトレーニングします。

自動ワイヤーコイル圧縮および結束機梱包ライン1 6. 問題4: センサーのずれ、キャリブレーション、検出の問題
- さまざまな製品のストラップ要件を正しく解釈し、定義された制限内で張力設定を適切に調整し、張力の過剰と不足、およびシール不良の兆候を視覚的に識別する方法をオペレーターにトレーニングします。
問題点:現代の自動包装ラインは、重要な機能のためにセンサーネットワーク(光電式、近接式、誘導式、レーザー式、超音波式)に大きく依存している。
- コイルの有無を検出します。
- コイルの位置と寸法を確認します。
- マシン操作のシーケンス。
- 安全インターロックの設置。
起動時の問題は多くの場合、 ずれたセンサー、感度設定が不正確、またはキャリブレーションが失敗するなど、操作の停止、プロセス手順の省略、機器とコイルの衝突の可能性、またはパッケージング サイクルの不正確さにつながる可能性があります。
解決策:
- 体系的なセンサーチェックを実装する:
- 試運転および起動時に、位置、取り付け角度、アライメント、および動作状態を物理的に検証します。 一つ一つの 機械の図面と機能仕様に照らしてセンサーを検査します。
- メーカーから提供されている場合は、調整ツールまたは治具を使用します。
- センサーの清潔さを維持する:
- センサーのレンズ、表面、または反射板に埃、油、グリース、水、またはゴミが付着すると、検知ビームが遮られたり、検出特性が変化したりする可能性があります。特に埃や油の多い環境では、定期的な清掃を実施してください。
- キャリブレーション手順を実行します。
- 特に距離や位置を測定するセンサーや、特定の感度調整を必要とするセンサー(背景抑制フォトアイなど)のキャリブレーションについては、製造元の文書化された手順に慎重に従ってください。
- 環境要因(光学センサーの場合は過度の周囲光、一部のタイプの場合は温度変化など)により、初期セットアップ後に再調整が必要になる場合があることに注意してください。
- 安全で安定した取り付けを確保:
- すべてのセンサーと取り付けブラケットがしっかりと固定されていることを確認してください。機械の動作中の振動は、時間の経過とともにセンサーの位置ずれを引き起こす一般的な原因です。
- センサーが偶発的な衝撃やひどい汚染を受けやすい場所には、保護ガードやカバーを追加することを検討してください。
7. 問題5: 不安定な電力供給と電気系統の問題
問題点:包装ラインの電気系統は、施設の電力供給品質の影響を受けやすい。起動時に発生する可能性のある問題には、以下のようなものがある。
- 電圧低下によりモーターのトルクが失われたり、コントローラーに障害が発生したりします。
- 電圧サージ(スパイク)により、敏感な電子部品が損傷する可能性があります。
- 短時間の電源中断により、予期しないマシンの停止、PLC プログラム位置の損失、またはデータの破損が発生します。
- 制御信号に干渉する電気ノイズ。
これらは、ランダムな停止、診断の難しい障害、機器の寿命の短縮として現れる可能性があります。
解決策:
- 電力源で電力品質を評価する:
- 梱包ラインに供給される入力電力が、電圧安定性および許容範囲に関する機器メーカーの仕様を満たしていることを確認します。
- 変動が疑われる場合は、起動時に電力品質監視装置を一時的に使用して、障害の性質(低下、急上昇、周波数シフト)とタイミングを特定します。
- 電力調整装置の設置:
- 重要な制御システム(PLC、HMI、産業用PC)の場合は、 無停電電源装置(UPS) 短時間の停電にも対応し、ノイズをフィルタリングできます。
- 重大なまたは頻繁な電圧変動が検出された場合は、ライン全体または敏感なドライブ/モーターに対して電圧安定装置、ラインリアクトル、またはパワーコンディショナーの使用を検討してください。
- 電気接続と配線を検査します。
- すべての電源および制御配線の接続、制御盤内の端子、接続箱、モーター/デバイスを徹底的に点検してください。適切なサイズで、しっかりと締め付けられていること(規定のトルクで締め付けられていること)、損傷、腐食、過熱の兆候がないことを確認してください。接続の緩みは、電圧降下や断続的な障害の一般的な原因となります。
- 産業用電気の専門家にご相談ください:
- 電力品質の問題が持続する場合、または施設のより広範な電気インフラストラクチャ内で発生している場合は、資格のある産業電気技師または電力品質スペシャリストに相談して診断を行い、必要なアップグレードまたは修正を実施してください。
8. 問題6: 積み込み・積み下ろし時のコイルの不適切な取り扱い
問題点:コイルの損傷は、コイルが自動包装ラインに到達する前、またはラインを出た後に頻繁に発生します。ラインへの積み込み時(クレーン、フォークリフト、コイルカーによる)または荷降ろし/保管時の取り扱いミスにより、以下のような問題が発生する可能性があります。
- コイル本体またはエッジのへこみ。
- 端のダメージ(しわ、折り目)。
- 伸縮式(内側のラップが外側のラップに対して移動する)。
- 表面の傷や汚れ。
この既存の損傷は、最終製品の品質に影響を与えるだけでなく、コイルを正しく処理する包装ラインの能力にも影響を与える可能性があります (例: 損傷したエッジがコンベアや包装紙に引っかかるなど)。
解決策:
- 標準化された処理手順を確立し、実施する:
- 持ち上げ、輸送、配置に関する明確で文書化された手順を開発する スチールコイル.
- 作業に携わる人員(クレーンオペレーター、フォークリフト運転手、ラインローダー)には、適切な吊り上げ装置(例:Cフック、垂直アイコイルリフター、パッド付きフォーク、コイルグラブ)の正しい使用方法を重視した厳格な研修を実施してください。安全な速度と取り扱い方法を規定してください。
- 保護材の使用義務:
- 取り扱い、輸送、一時保管の際には、金属同士の接触を防ぎ、衝撃を吸収するために、コイルパッド(フロアパッド、サドルパッド)、エッジプロテクター(プラスチックまたはファイバーボード)、インターリーブ材などの保護材の使用を義務付けます。
- 自動ロード/アンロードオプションを評価する:
- 実行可能かつ量/頻度によって正当化できる場合は、統合を検討してください。 自動コイルローディングシステム (例: 自動誘導車両 (AGV)、シャトルカー、ロボットローダー) により、梱包ラインの投入コンベア上に優しく、正確で、繰り返し可能な配置が保証され、人的エラーや損傷の可能性が最小限に抑えられます。
- コイルのプリロード検査を実施する:
- 迅速な目視検査チェックポイントを設置する コイルがラインに投入されます。これにより、オペレーターは、処理上の問題を引き起こす可能性のある、あるいは品質管理のために記録する必要がある重大な既存の損傷を特定することができます。
9. 問題7: モーター、ギアボックス、電気部品の過熱
問題点:集中的な起動、テスト、および初期生産段階では、機器に大きな負荷がかかる可能性があります。これにより、以下の箇所で過熱問題が発生する可能性があります。
- 電気モーター(特にコンベア駆動装置、ラッパー回転モーター、ストラッパーヘッドモーター)。
- ギアボックスと減速機。
- 油圧ユニット(使用されている場合)。
- 電気制御キャビネットおよびパネル (ドライブ、PLC、電源のため)。
過熱によりコンポーネントの絶縁性が劣化し、保護装置が不用意に作動し、機器の寿命が大幅に短縮され、突然の予期せぬシャットダウンにつながる可能性があります。
解決策:
- 適切な換気と冷却を確保する:
- すべてのモーター、ギアボックス、電気キャビネットに冷却のための十分な空気の流れがあることを確認します。
- 冷却ファン(モーター上、キャビネット内)が作動し、正しい方向に回転し、障害物がないことを確認します。
- 電気キャビネットの通気口とフィルターが清潔で、空気の自由な循環が確保されていることを確認してください。機器周辺の空気の流れを妨げないようにしてください。
- 動作温度を監視する:
- 初期運転中および負荷がかかっている状態では、非接触型赤外線温度計またはサーマルイメージングカメラを使用して、モーター、ベアリング、ギアボックス、油圧タンク、および電気パネル内の主要コンポーネント(ドライブ、変圧器、接触器)の温度を監視します。
- ベースライン温度を確立し、予想よりも大幅に高温になっているコンポーネントや製造元の制限を超えているコンポーネントを調査します。
- 潤滑レベルと種類を確認する:
- ギアボックスとベアリングに、メーカー指定の適切な種類と量の潤滑剤が充填されていることを確認してください。潤滑不足や不適切な潤滑は、摩擦とそれに伴う発熱を大幅に増加させます。推奨される潤滑スケジュールを厳守してください。
- 機械的な拘束と過負荷を確認します。
- モーターが常に過負荷状態で動作していないことを確認してください。コンベアのずれ、ベアリングの故障、機械の不適切な設定による過度の抵抗など、負荷を増加させる可能性のある下流の機械的な問題がないか確認してください。
- 熱保護の機能を確認する:
- モーターの熱過負荷リレー、サーミスタ (取り付けられている場合)、および可変周波数ドライブ (VFD) の温度監視システムがモーター銘板データに従って正しく設定されており、機器を熱による損傷から保護するために適切に機能していることを確認します。

ステンレス鋼コイル梱包機ライン1 10. 問題8:包装材の非効率的な消費
- モーターの熱過負荷リレー、サーミスタ (取り付けられている場合)、および可変周波数ドライブ (VFD) の温度監視システムがモーター銘板データに従って正しく設定されており、機器を熱による損傷から保護するために適切に機能していることを確認します。
問題点:起動時の機械設定の誤りやパラメータ選択の不備は、ストレッチフィルム、VCI紙、結束バンドなどの包装資材の過剰消費につながる可能性があります。これは、コイル保護を比例的に向上させることなく、運用コストを直接的に増加させ、不必要な産業廃棄物を発生させます。
解決策:
- ラッピングマシンのパラメータを最適化します。
- 体系的に微調整する ラッピングマシンの設定 最小限の材料使用量で安全な封じ込めを実現します。主なパラメータは次のとおりです。
- ラップ数(上層、下層、本体層)。
- レイヤー間のフィルムの重なりの割合。
- プレストレッチ比(フィルムの完全性を損なうことなく最大限のストレッチを実現)。
- 巻き付け張力(コイルを潰さずに層をしっかりと保持するのに十分)。
- 回転速度に対するフィルムキャリッジ速度。
- 体系的に微調整する ラッピングマシンの設定 最小限の材料使用量で安全な封じ込めを実現します。主なパラメータは次のとおりです。
- 適切な梱包材を選択してください:
- コイルのサイズ、重量、取り扱い要件に合わせて、適切なゲージ(厚さ)、強度、耐穿刺性、プレストレッチ性を備えたストレッチフィルムまたはその他の包装材を使用してください。高性能(ただし初期費用は高め)のフィルムを使用することで、コイル1個あたりの材料使用量を大幅に削減できる場合があります(巻き数が少なくなり、ストレッチ性が高まるため)。
- フィルム/ストラップ供給システムの調整:
- フィルム供給システムの精度と一貫性を検証します。プレストレッチローラーが清潔で、スムーズに回転し、設定されたプレストレッチ比を確実に達成できることを確認します。
- ストラップの場合は、送り長さが一定であり、切断/シール サイクル中に無駄になるストラップが最小限であることを確認します。
- 材料消費の追跡と監視:
- 立ち上げ段階および初期生産段階において、コイルごと、シフトごと、または1日あたりの材料使用量を追跡するシステムを導入してください。これにより、ベンチマークを確立し、傾向を特定し、最適化の取り組みの効果を定量化できます。材料効率の目標を設定します。
11. 問題9: 統合システム間の通信障害
問題:最新の鋼コイル包装ラインは、単一の機械ではなく、中央PLCを介して通信する相互接続されたモジュールのネットワークです。PLCと各ステーション間の通信障害やタイミングエラー(例えば、コンベアがコイルの到着を包装機に通知しない、結束機がサイクル完了を確認してコンベアの再起動を許可しないなど)は、起動時によくある問題です。これらの障害は、以下のような問題を引き起こす可能性があります。
- 予期せぬライン停止。
- 操作手順が正しくありません。
- 可動部品間の衝突の可能性があります。
- 診断が難しい断続的な問題。
解決策:
- ネットワークのケーブル配線と接続を確認します。
- メイン PLC、リモート I/O ラック、HMI、センサー、ドライブ、および個々のマシン コントローラ間のすべてのネットワーク ケーブル (Ethernet/IP、Profinet、Profibus など) とハードワイヤード通信リンクを物理的に検査します。
- すべてのコネクタがしっかりと接続され、適切に終端処理され、シールド(必要な場合)が施され、損傷や歪みがないことを確認してください。ケーブルの配線を確認し、電磁干渉源を避けてください。
- ハンドシェイク信号を体系的にテストする:
- 試運転時には、相互接続された各機器間の重要な「ハンドシェイク」信号を系統的にテストしてください。例えば、
- 上流コンベアが「コイル受け取り準備完了」信号を送信することを確認します。
- 下流のマシンがサイクルを開始する前に、「コイルが所定の位置に」信号を受信していることを確認します。
- 下流のコンベアの起動が許可される前に、マシンが「サイクル完了」信号を送信することを確認します。
- PLC 監視ソフトウェアまたは HMI 診断画面を使用して、これらの信号をリアルタイムで観察します。
- 試運転時には、相互接続された各機器間の重要な「ハンドシェイク」信号を系統的にテストしてください。例えば、
- PLCロジックの確認とデバッグ:
- 注意深く調べる PLCプログラミング マシン間の通信、シーケンス、インターロックを制御するロジック。
- 通信信号に関連するタイミングパラメータ(タイマー、カウンター)、許容条件、およびエラー処理ルーチンに細心の注意を払ってください。ロジックが堅牢であり、サイクルタイムの潜在的な変動を考慮していることを確認してください。
- ソフトウェア/ファームウェアの互換性を確保する:
- ネットワーク上のすべてのインテリジェントデバイス(PLC、HMI、ドライブ、コントローラ、スマートセンサー)が、ラインインテグレーターまたは機器メーカーが指定した互換性のあるソフトウェアおよびファームウェアバージョンを実行していることを確認してください。バージョンの不一致は、通信に微妙な不具合を引き起こす可能性があります。
- 集中監視ツールを活用する:
- ヒューマンマシンインターフェース(HMI)やSCADA(監視制御データ収集)システムの機能を活用して、ラインのさまざまな部分間の状態、動作モード、通信リンクを監視します。これらのシステムには、通信障害を迅速に特定するのに役立つ診断ツールが備わっていることがよくあります。
12. 始動時のトラブル防止におけるオペレータトレーニングの重要な役割
見落とされがちだが極めて重要:おそらく最も重要な要素でありながら、しばしば過小評価されているのが、オペレーターのトレーニングの質と徹底度です。システムの立ち上げと継続的な効率的な運用は、ラインの機能、潜在的な問題、および正しい操作手順を理解しているオペレーターに大きく依存します。新しい自動包装システムやアップグレードされた自動包装システムの細かな点に精通していないオペレーターは、ミスを犯したり、警告を誤解したり、重大なダウンタイムを引き起こす前に問題の発生を見逃したりする可能性が高くなります。
解決策:
- 包括的なトレーニング プログラムを開発する:
- 次の内容を網羅した、構造化された役割固有のトレーニングを提供します。
- 機械の操作シーケンスと制御。
- 主要なパラメータ(張力、速度、オーバーラップ、レシピ)を理解し、調整します。
- 定期的なオペレーターのチェック(清掃、目視検査、基本的な潤滑)を実行します。
- 一般的な障害の兆候を認識し、基本的なトラブルシューティング手順を実行します。
- 安全手順、ロックアウト/タグアウト (LOTO)、および緊急停止。
- HMI 画面を効果的にナビゲートして活用します。
- 次の内容を網羅した、構造化された役割固有のトレーニングを提供します。
- 実践的な練習を取り入れる:
- 試運転の後期段階および初期生産段階において、オペレーターが機器の操作を練習できるよう、十分な監督下での実地訓練時間を確保してください。理論は実践的な経験によって強化される必要があります。
- 明確でアクセスしやすいドキュメントを提供する:
- オペレーターが、よく書かれた、明確で簡潔な操作マニュアル、標準操作手順 (SOP)、クイックリファレンス ガイド、トラブルシューティング フローチャートなどに簡単にアクセスできるようにします。できれば、HMI またはワークステーションでデジタル形式で利用できるようにします。
- オペレーターに第一レベルの対応を権限を与える:
- オペレーターに、軽微な調整、よくある詰まりの解消(安全プロトコルの遵守)、そして事前に定義された基本的なトラブルシューティング作業の実施をトレーニングし、権限を与えます。これにより、単純な問題に対する保守スタッフへの依存度が軽減され、稼働率が向上します。
- 継続的な学習とフィードバックを促進する:
- 定期的な復習研修を実施し、プロセス、材料、機器のパラメータが変更された場合は常に最新情報を提供します。オペレーターに、手順や改善点に関するフィードバックを提供するよう促します。
垂直コイル包装ライン4 結論:包装ラインの立ち上げを成功させるための積極的な戦略
- 定期的な復習研修を実施し、プロセス、材料、機器のパラメータが変更された場合は常に最新情報を提供します。オペレーターに、手順や改善点に関するフィードバックを提供するよう促します。
新規またはアップグレードされた鋼コイル包装ラインの稼働開始には、必然的に潜在的な障害への対処が伴います。しかし、積極的かつ体系的で、細部にまで気を配るアプローチを採用することで、一般的な立ち上げ時の問題の発生頻度と影響を大幅に軽減できます。
成功はいくつかの重要な柱にかかっています:
- 綿密なセットアップとキャリブレーション: すべての機械コンポーネント、センサー、制御パラメータが最初から正しく構成されていることを確認します。
- 徹底したテストと検証: シミュレーションと実際の製品テストを実行して、さまざまな条件下での機能、シーケンス、パフォーマンスを検証します。
- 包括的なオペレータートレーニング: ラインを効果的かつ安全に運用するための知識とスキルをチームに提供します。
- 堅牢な通信検証: 統合されたすべてのシステム コンポーネント間のシームレスな相互作用を保証します。
さらに、初日から厳格な予防保守ルーチンを確立し、初期運用段階で綿密な監視を実施し、オペレーターが問題を早期に特定して報告できるような協力的な文化を醸成することが極めて重要です。
コイルのずれ、包装や結束の不具合、センサーエラー、電気的不安定性、システム通信の不具合といった潜在的な課題に、起動時に正面から対処することで、試運転プロセスがスムーズになるだけでなく、貴重な自動包装システムの長期的な信頼性、効率性、安全性、そして最適なパフォーマンスのための強固な基盤を築くことができます。起動段階を適切に進めるために必要な時間とリソースを投資することは、将来の高額なダウンタイム、品質不良、そして運用上の問題を防ぐための直接的な投資となります。