
自動スチールチューブバッグ梱包機が合理化された業務に不可欠な理由は何ですか?
私は、遅い手作業による梱包がワークフローを混乱させる様子を目の当たりにしてきました。従業員は注文に対応するのに苦労し、一貫性のない袋詰めは時間の浪費、チューブの損傷、高額な配送ミスにつながります。
自動スチールチューブ袋詰め機は、こうした繰り返し発生する問題を解決します。適切な張力、均一な密封、そして手作業の削減により、包装作業を効率化します。また、各チューブを外部からの損傷から保護します。顧客は破損した出荷品の減少を実感でき、作業者はより容易なプロセスを体験できます。
このソリューションは多くの生産ラインにメリットをもたらすと信じています。自動化された袋詰め技術が、労働負担を軽減し、品質を高め、柔軟なセットアップをサポートする仕組みを紹介したいと思います。このアプローチにより、一貫性を犠牲にすることなく、大きな作業負荷を処理できる、より効率的な環境が実現します。
自動袋詰めによって効率と製品保護がどのように向上するのでしょうか?
多くの工場では、チューブの包装が不十分であったり、密封が不十分であったりして苦労しています。そのため、輸送中に損傷が生じたり、ほこりや湿気による汚染が発生することがよくあります。
自動袋詰め機は、均一な被覆と張力で鋼管を密封することで、これらの問題を解決します。これにより、スタッフの推測作業がなくなり、袋の長さが正確になり、端が緩むのを防ぎます。
精密な自動化により、疲労することなく繰り返しサイクルを処理できることもわかりました。これにより、ペースが速くなり、製品の品質が安定します。ラインではやり直しが回避され、梱包時間が短縮され、顧客満足度が高まります。
信頼性の最大化と鋼管の保護
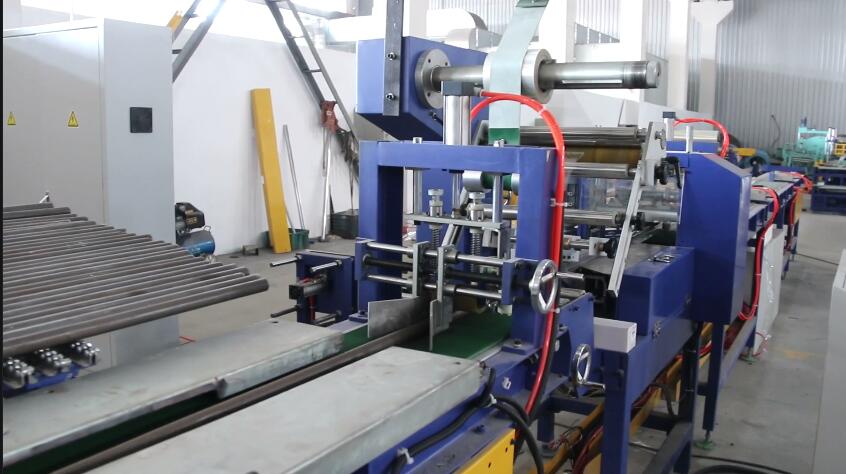
一貫したバッグの適用
スチール チューブは、汚れや湿気から保護するために十分なカバーが必要です。自動機械は、センサーまたは事前設定された測定値を使用してチューブの長さまたは直径を検出します。バッグ フィルムを正しいサイズに引っ張り、開いた端を密封し、フィルムを正確に切断します。これにより、推測や巻尺を使用する煩わしさがなくなります。すべてのチューブが完全にカバーされると、破損品の割合が大幅に減少します。
エッジ損傷の防止
従業員が手作業で袋詰めに苦労しているときに、小さなへこみや鋭い角ができているのをよく目にします。袋がチューブの表面に引っ掛かり、裂け目や摩擦が生じる可能性があります。自動化システムは、制御された経路に沿って袋を誘導します。チューブの表面に負担がかからないように、張力を安全なレベルに保ちます。このアプローチにより、手作業で包装する場合によくある凹凸や滑りがなくなり、角がそのまま残ります。
合理化されたスループット
大量の注文は、手作業で袋を詰めて密封しなければならないスタッフに負担をかけます。機械が包装サイクル全体を処理すれば、ラインは素早く動きます。オペレーターはチューブをコンベアまたはステージング エリアに積み込むだけです。機械がチューブを順番に包装します。このスピードにより、プロセス中断が少なくなります。また、スタッフは最終検査や特殊なタスクに集中できるようになります。
表面と仕上げの保護
スチール チューブには、湿気にさらされると錆びやすいコーティングや仕上げが施されていることがよくあります。自動化されたバッグは、チューブの周囲の環境を制御します。周囲の湿気やほこりから保護します。これは、長距離を移動する貨物の場合に特に重要です。到着時に傷や錆があると、顧客の信頼が損なわれます。梱包ラインで均一に密封されたバッグを生産すると、酸化の可能性が減ります。
| 商品説明 | 自動化でそれを実現する方法 | 結果 |
|---|---|---|
| バッグの正しいサイズ | センサーは密封前に各チューブを測定します | 完全にカバーされ、露出部分はありません |
| 均一な張力の適用 | 機械はチューブに均一な圧力をかける | フィルムの破れや激しい摩擦を防ぎます |
| サイクルタイムの短縮 | 機械で処理される反復的なタスク | 労働時間の短縮、スループットの向上 |
| 強化された保護 | フィルムがチューブを包み、外部の要素から保護します | 腐食が少なくなり、返品も少なくなります |
| 一貫した密封 | 自動ヒートシールまたはメカニカルシール | 漏れや部分的な閉鎖がない |
従業員の安全と快適性
手作業による袋詰めは、反復的な負担につながる可能性があります。作業員は重い鋼管を不自然な角度で持ち、薄い袋に詰めます。時間が経つにつれて、関節が痛くなり、労働時間が失われます。自動化されたラインでは、コンベアまたは機械式アームを使用して管を配置します。作業員が管を持ち上げたり傾けたりすることはほとんどありません。代わりに、従業員はプロセスを監視することに時間を費やすため、反復的な怪我を回避できます。
フィルム廃棄物の削減
チューブが確実に巻かれるように、従業員がバッグのフィルムを大きな部分でカットすることがあったことを思い出します。その結果、切れ端が残ります。切れ端が積み重なって、お金が無駄になります。自動化された機械が必要な長さを正確に計算します。フィルム スプールは必要な分だけ巻き出します。大量生産の場合、フィルムの使用量が減ることで、かなりのコストが節約されます。また、作業場を清潔に保つこともできます。
プロフェッショナルな仕上がりを維持する
自動袋詰めラインでは、均一できれいに密封されたチューブが製造されます。その一貫した外観は顧客に好印象を与えます。これは、企業が高品質のパッケージに投資していることを示し、ブランドの評判を高めます。また、破損品や未包装品に関する苦情が減り、販売業者の信頼も高まります。自動袋詰めラインでは、必要に応じてラベルやバーコードを簡単に貼ることもできます。各チューブには、サイズやロットを識別するスキャン可能なコードを含めることができます。
これらの要素は、1 つの機器がいかに効率と製品保護を向上させるかを示していると思います。手動エラーを排除することで、システムは安定したカバレッジ、迅速なサイクル タイム、より安全な職場を保証します。これらの改善により、コストが削減され、顧客満足度が向上し、運用フローが強化されます。
梱包プロセスにおける一貫性とスピードを推進するコア要素は何ですか?
スピードは約束しているものの、品質が不十分な袋詰めラインに遭遇したことがあります。詰まったり、チューブの位置がずれたり、シールが弱かったりします。
堅牢なシステムは、ハードウェアとソフトウェアの同期に依存します。コンベア ドライブ、センサー アレイ、張力コントローラー、シーリング ユニットは一体となって動作する必要があります。この相乗効果により、ダウンタイムが防止され、各チューブが正確にラッピングされます。
調整可能な設定、リアルタイムのフィードバック、ユーザーフレンドリーなインターフェースも一貫性を高めると感じています。オペレーターはすぐに適応し、問題をより早く解決します。その結果、大量の目標を達成する安定したラインが実現します。
信頼性の高い出力のためのテクノロジーの調整
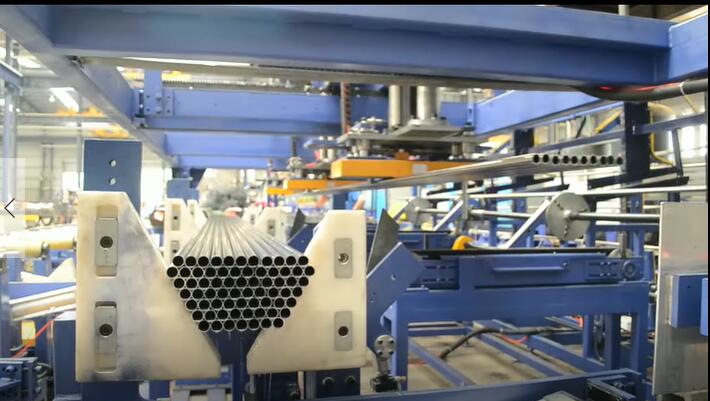 フィルムが破れたり、シールがずれたりする扱いにくい機械にオペレーターがイライラしているのを目にしてきました。本当の鍵は調整です。コンベアが速く動き、シールユニットが遅れると、チューブが詰まります。張力センサーがフィルムの送り速度と一致しないと、バッグにしわができます。適切に統合された設計では、正確な制御ループと強力な機械構造により、これらの問題に対処します。
センサーと測位システム
センサーは、袋を装着する前にチューブの長さ、幅、または方向を検出します。これらのデバイスは、光電式、レーザー式、または機械式リミット スイッチです。これらのデバイスはデータをコントローラーに送り、コントローラーは袋送り装置にフィルムの量を指示します。これは、さまざまな長さのチューブを扱う場合に重要です。マシンが 1 つのサイズのみを扱う場合、必要な調整は少なくなります。ただし、ほとんどのラインではさまざまな製品バリエーションが扱われます。信頼性の高いセンサーは推測による作業を防ぎます。また、シーリングを開始する前にチューブが袋ゾーン内に完全に含まれていることを確認します。
制御された張力とフィルム送り
フィルムの送りが不均一だったために、しわや不完全なカバーが生じた時代を思い出します。張力制御モジュールは、フィルムを張った状態に保つのに役立ちます。コンベアの速度をフィルムの巻き戻し速度に合わせます。システムがたるみを感知すると、送りモーターの速度を上げます。張力が急上昇すると、速度を落とします。このフィードバック ループにより、破れたり隙間ができたりしない、しっかりとした巻き付けが実現します。
シール機構
現代の機械の多くはヒートシールを使用しています。機械的な圧着や超音波方式を使用するものもあります。フィルムの材質や生産上の制約に応じて選択してください。安定したシーリングヘッドにより、各袋の端がきちんと閉じられます。熱が不均一だと、輸送中に端が剥がれてしまうことがあります。機械のジョーが滑ると、袋が開いてしまうことがあります。一貫した閉じ方をするには、シーリングの温度、時間、圧力を定期的に調整することが重要です。
頑丈なフレームとコンベア構造
コンベアは鋼管の負荷に耐えなければなりません。構造が脆弱だと、位置ずれが生じます。そのずれによって、最終的に管が詰まってしまいます。厚手の金属フレームは、各ステーションの位置合わせに役立ちます。ローラーやベルトは平行に保たれます。ベルトやチェーンの張力は安定しています。この機械的な信頼性は、長時間の運転には欠かせません。フレームが歪むと、センサーが管の位置を誤読する可能性があります。メンテナンスも難しくなります。安定したラインには、厚いフレームと頑丈なベアリングが不可欠だと思います。
PLCまたはコンピュータ制御
プログラマブル ロジック コントローラ (PLC) が各ステップを調整します。センサー データを読み取り、モーターの速度やシール パラメータを調整します。オペレーターは、さまざまなチューブの長さや厚さのレシピを設定します。タッチスクリーンからレシピを選択すると、マシンが張力、シール時間、バッグの長さを調整します。これにより、手動による介入が減ります。また、再現性のある結果も得られます。シフトごとに、ドリフトを最小限に抑えながら同じ設定に従うことができます。詰まりが発生すると、PLC がラインを停止し、オペレーターに問題を修正するよう警告します。
| コア要素 | 目的 | 結果 |
|---|---|---|
| センサーアレイ | チューブの位置とサイズを追跡します | 正確な袋の長さ、ミスフィードの減少 |
| 張力制御 | フィルム速度をコンベア速度に合わせる | 滑らかなカバー力、シワの軽減 |
| シール機構 | 一定の力または熱で各袋の端を閉じる | 安定した漏れ防止包装 |
| 堅牢なフレーム | 重い負荷がかかってもアライメントを維持 | 低振動、メンテナンスの軽減 |
| PLC/コンピュータ制御 | モーターとセンサーを同期する | 一貫したサイクル、素早いレシピ変更 |
安全インターロック
梱包ラインは高速で動きます。作業員は安全なアクセス ポイントを必要とします。多くのシステムでは、カバーやパネルにインターロックが装備されています。誰かがガードを開けると、機械は一時停止します。これにより、作業員が移動中のベルトやシーリング ヘッドから保護されます。ライト カーテンや存在センサーは、人が手を伸ばしたかどうかを検出することもできます。このアプローチにより、高速で発生する可能性のある事故を防止できます。信頼性の高い安全機能により、ダウンタイムが短縮されます。また、スタッフは機器に自信を持つことができます。
迅速な調整とダウンタイムの最小化
どの機械もメンテナンスが必要ですが、適切に設計された機械では技術者が重要な部品に簡単にアクセスできます。ヒンジドアやスライド式モジュールが役立ちます。ラインが停止すると、1 分ごとに生産量が減ります。オペレーターが摩耗したベルトを数分で交換できれば、生産性を何時間も節約できます。一部の設計では、モジュール式サブアセンブリを使用しています。シーリングジョーが壊れた場合は、ユニット全体をスペアと交換できます。つまり、修理が速くなります。適切なドキュメントとトレーニングも、これらの作業をスピードアップします。
データ収集とログ記録
最新のシステムでは、各袋詰めサイクルでデータが記録されます。処理されたチューブの数、センサーがエラーをトリガーする頻度、張力の急上昇の有無が記録されます。オペレーターや管理者は、このデータを表示してパターンを確認できます。張力がゆっくりと上昇している場合は、ローラーの摩耗を示している可能性があります。シール温度が境界線上に留まっている場合は、ヒーターのメンテナンスが必要である可能性があります。これらのログを分析すると、予防保守を計画するのに役立ちます。これにより、生産を何時間も停止させる可能性のある突然の故障を回避できます。
これらの要素が連携して、毎日高効率で稼働する梱包ラインを形成していることに気づきました。すべてが同期されると、機械は詰まりや欠陥を最小限に抑えて鋼管を袋詰めできます。オペレーターは、定期的なチェックやスプールの交換を行う場合にのみ介入します。センサー、張力制御、シーリング ユニット、および強力なフレームの相乗効果により、ラインは厳しいスケジュールを満たすことができます。この信頼性により、シフト全体または 24 時間体制の運用で一貫した速度と製品品質が実現します。
機械を現在の生産ラインにシームレスに統合するにはどうすればよいでしょうか?
新しい機械が既存のレイアウトと衝突して生産が停滞するのを見たことがあります。袋詰めステーションの速度が上流のプロセスより速くなり、チューブが山積みになることもあります。
適切に計画された統合では、レイアウト、サイクル レート、作業者の流れが検討されます。適切なペースでチューブを運ぶコンベアやロボット アームが設定されます。また、梱包されたチューブがパレットに載せたり出荷したりする際にスムーズに排出されることも保証されます。
ソフトウェアのリンクも重要だと思います。機械がラインの他の部分とデータを交換できれば、オペレーターはリアルタイムで洞察を得て、生産を即座に調整できます。
レイアウト、速度、データを調整して統一されたワークフローを実現
余分なスペースのない隅に高度な袋詰めステーションを設置したクライアントを支援したことを覚えています。オペレーターはチューブを手動でそこに運ばなければならず、自動化の目的が達成されませんでした。私たちはラインを再編成し、フィードコンベアを追加し、袋詰め機の信号をチューブ切断機に統合しました。その結果、切断から袋詰めまでの単一の連続フローが実現しました。このフローにより、労働時間が短縮され、1 日のスループットが向上しました。
既存のラインのマッピング
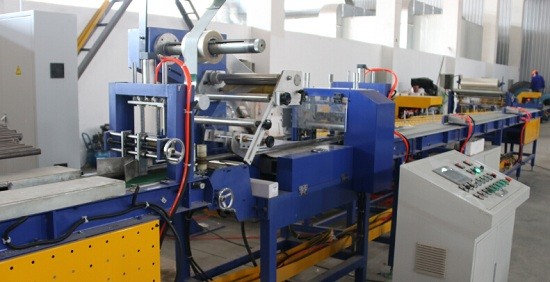 まず、施設のレイアウトをスケッチします。切断または仕上げ後にチューブが入る場所を書き留めます。袋詰めステーションへの直接の経路があるかどうかを確認します。また、最終目的地も確認します。チューブをパレットに置きますか、それとも輸送用木箱に直接入れますか? それによって、出口コンベアがどこに通じるかが決まります。経路が柱や角でブロックされている場合は、角度付きコンベアまたはオーバーヘッド オプションを検討します。スムーズな流れにより、詰まりが防止されます。
速度と容量のマッチング
上流ステーションが 200 時間あたり 200 本のチューブを生産する場合、袋詰め機がバックアップなしで XNUMX 時間あたり XNUMX 本のチューブを処理できるかどうかを確認する必要があります。一部の袋詰め機は上流の切断ラインよりも高速で動作します。その場合、袋詰め機はアイドル状態になることがあります。これは大きな問題ではありませんが、機械の潜在能力が十分に活用されない可能性があります。逆に、上流ラインが処理できる量を超えるチューブを袋詰め機に流し込むと、コンベアが詰まります。バランスのとれたアプローチまたはバッファ ステーションが役立ちます。バッファはチューブを一時的に保持し、一定の速度で袋詰め機に送ります。
ロボットまたはコンベアの統合
一部の操作では、ロボット アームを使用して容器または切断ラインからチューブをつかみます。アームはチューブを袋詰め機のインフィードに配置します。その他の操作ではコンベアを使用します。ロボットを使用する場合は、袋詰め機がチューブの到着を感知できることを確認してください。ソフトウェアは、チューブがロードされるまでフィード ベルトを一時停止する場合があります。ロードされると、袋詰め機はロボットに次のアイテムを選択するよう信号を送ります。このハンドシェイクにより衝突が回避されます。コンベアを使用する場合は、高さと方向を揃えます。接合部のセンサーが各チューブの存在を感知し、チューブが互いに押し合わないようにします。
ラベル付けまたはバーコード
多くの施設では、チューブにバーコードや出荷情報をラベル付けしたいと考えています。袋詰め機にはプリンターやラベル アプリケーターが組み込まれている場合があります。その場合は、製品データをそのプリンターに入力する必要があります。このデータは、エンタープライズ リソース プランニング (ERP) システムまたはローカル PC から取得できます。次に、ラベルが袋に貼り付けられ、在庫追跡が簡素化されます。このデータ リンクにより、生産と物流のループが閉じられます。ラベルにチューブの直径や注文番号が記載されている場合、倉庫チームはそれをスキャンして、どのバッチに属しているかを確認できます。
新しいワークフローのためのオペレーターのトレーニング
ラインをアップグレードしたものの、スタッフのトレーニングが十分に行われなかった工場を思い出します。オペレーターは、チューブを正しい間隔で供給する方法がわからず、立ち尽くしていました。あるいは、袋詰め機のスプール交換がさまざまな間隔で必要であることに気付いていませんでした。徹底したトレーニングにより、各ステーションの通信方法を理解することができます。小さなエラーを修正したり、チューブを再調整したりする方法を学びます。また、フィルム ロールの消耗やシール温度の警告にも注意を払います。この知識により、ダウンタイムが大幅に短縮されます。
| 統合要素 | 行動 | 商品説明 |
|---|---|---|
| レイアウト計画 | 切断から袋詰め、出荷までのルートマップ | 混雑を避け、スムーズなチューブの流れを実現 |
| バランスのとれたサイクルレート | 上流工程の速度を合わせる | 袋詰めラインのバックアップやアイドル状態を防止 |
| ロボット/コンベアの調整 | 動きとセンサー信号を同期する | 衝突が少なく、安定した積載シーケンス |
| データ交換 | 袋詰め機をERPまたはラベル付けシステムにリンクする | リアルタイム追跡、自動ラベル付け |
| オペレータートレーニング | 各ステーションの接続方法をスタッフに教える | 混乱が少なくなり、問題が迅速に解決される |
メンテナンス期間の計画
袋詰め機を統合すると、定期的なメンテナンスが必要となる新しいステーションが追加されます。そのダウンタイムの処理方法を検討してください。袋詰め機がオフラインの間もラインの残りの部分でチューブの製造が続けられる場合、保管スペースはありますか? あるいは、ライン全体のメンテナンス停止をスケジュールして、すべてが同時にオフラインになるようにしますか? よく調整された計画により、土壇場で慌てることがなくなります。オペレーターは袋詰め機がいつダウンすると予想されるかを把握しているため、バックログを管理できます。
将来の拡張
注文が増えた場合、袋詰め機の規模を拡大できますか? 一部のラインでは、並列の袋詰めステーションの追加やコンベア幅の拡大など、モジュール式の拡張が可能です。また、ハードウェアをすばやく交換するだけで、より大きなチューブ径に対応できるものもあります。製品範囲の変更が予想される場合は、その点を考慮してください。拡張を検討するのに最適な時期は、最初の設置時です。そうすれば、レイアウトは、大幅な再設計をすることなく、将来のアップグレードに対応できます。
テストと微調整
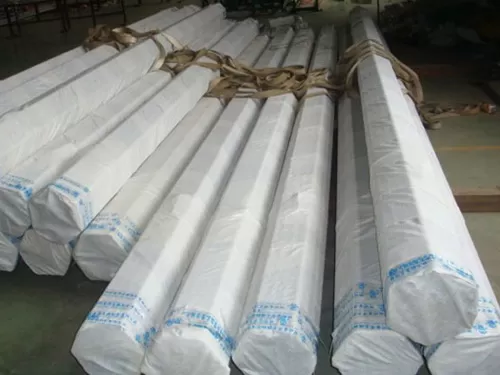 実稼働前に試験バッチを実行するのが賢明だと思います。実際のチューブを使用して、チューブがどれだけスムーズに供給されるかを測定します。袋詰めステーションが規定のサイクル時間を満たしているかを確認します。小さな詰まりやセンサーの位置合わせの問題に注意してください。問題を見つけたら、すぐに修正します。これには、コンベアの速度、センサーの感度、チューブが供給される角度の調整が含まれる場合があります。これらの詳細を微調整することで、フル生産を開始したときに、詰まりのない安定した操作が保証されます。
袋詰めと上流の切断または仕上げ、下流の物流を統合するアプローチにより、スループットが大幅に向上します。オペレーターはチューブを手動で往復させたり、遅い移行を待ったりする必要はありません。各ステーションはチューブをシームレスに受け渡し、施設でより大きな注文や厳しい納期を処理できるようにします。この相乗効果は、合理化された梱包ラインの基礎となります。また、需要が急増したときにステーションを追加または変更できるため、成長の余地も残ります。私の経験では、すべてのステーションがデータ、速度、およびスムーズな操作への同じ取り組みを共有すると、最高の結果が得られます。
結論
私は、自動スチールチューブバッグ梱包機が生産性を向上させる仕組みを分析する時間を費やしてきました。この機械は、一貫した密閉、高速スループット、製品損傷につながる人為的ミスの減少を実現します。また、作業員を反復的な負担から守り、より信頼性の高い日常業務を促進します。FHOPEPACK では、テクノロジー、センサー、レイアウトを 1 つの統合フローにまとめることがいかに重要であるかを実感しました。思慮深く実装すれば、この梱包方法は、スピードを向上させ、コストを削減し、顧客に好印象を与える強力な資産になります。これらの洞察が、自動袋詰めの真の可能性を理解するのに役立つと信じています。この投資により、梱包結果が向上し、チームは製造プロセスの残りの部分に集中できるようになります。