
鋼コイルの完全な包装プロセスは、単なるラッピング作業ではなく、一連の管理された受け渡し作業です。このプロセスでは通常、コイルを受け取り、その位置を特定し、指定された包装を施し、結果を確認し、コイルを識別し、次の承認された取り扱いまたは保管ステップに引き渡す必要があります。すべての受け渡し作業には、担当者、続行するための条件、および次のステーションが利用できない場合の対応が必要です。

最初のマシンではなく、承認されたパッケージから始めましょう
ラインレイアウトを選択する前に、完成したコイルがどのような外観であるべきか、そしてその結果をどのように確認するかを明確に定義する必要があります。「出荷保護済み」は、現時点では受入基準ではありません。チームは、保護が必要な表面とエッジ、承認された材料または材料の組み合わせ、必要な識別情報、検査方法、および次回の引き渡し時の条件を定義する必要があります。
これは重要な点です。なぜなら、包装機はプログラムされた動作を完了しても、パッケージ全体がまだ不良品である可能性があるからです。例えば、パッケージの端が固定されていなかったり、識別ラベルが貼られていなかったり、検査が不完全だったり、排出口が詰まっていたりする場合があります。そのため、このプロセスには、機械の完了条件とパッケージの排出条件の両方が必要となります。
7つの連結した段階を経てコイルをたどる
1. 到着したコイルを受け取り、識別する
プロセスは、入手可能なコイルデータと物理的状態から始まります。注文またはバッチの識別情報、コイルの向き、目視可能な表面状態、取り扱い上の制限、およびコイルの到着経路を確認します。不適合なコイルを黙って通常の処理手順に組み込むべきではありません。その処分には所有者と承認された決定が必要です。
2. 次の操作のために位置決めと安定化を行う
コイルは、クレーン、トロリー、コンベア、またはその他の承認されたインターフェースによって搬送できます。重要なのは、どの装置が最も多くの機能を備えているかではなく、コイルが次の作業のために承認された範囲内で支持され、向きが適切で、配置されているかどうかです。許可される配置は、一般的なプロセスページではなく、最新の図面とリスク評価によって決定されます。
3. 指定されたラッピングパターンを適用する
リング状コイルの場合、コイルの開口部から材料を導入し、断面に沿って移動させることで、選択した被覆経路を作成できます。このプロセスには、承認された材料、開始および終了方法、そして必要な被覆が達成されたかどうかを判断する方法が必要です。材料の分類だけでは、腐食防止、表面保護、または特定の物流ルートへの適合性を証明することはできません。
4. プロセスに必要な下流モジュールのみを追加する
結束、エッジ保護、計量、ラベル貼付、積み重ね、データ交換などは、承認された範囲に明示的に含まれていない限り、個別のモジュールまたはインターフェースとして扱われます。この区別により、購入者は魅力的なアニメーションを統合ラインの証拠と誤解することを避けることができます。引き渡しの責任者、必要な信号または記録、下流モジュールが準備できていない場合の対処法を明確にしてください。
5. 出荷前に検査する
検査は、漠然とした視覚的な印象ではなく、パッケージの仕様に基づいて行うべきである。識別情報、関連する状態、検査箇所、合格結果、および逸脱に対する処置を記録する。クレームを裏付けるために試験を実施する場合は、コイル、材料、設定、方法、日付、および結果をまとめて保存する。
6. 保管場所への搬出または出荷
排出工程は包装プロセスの一部です。出荷後の完成コイルの持ち上げ、配置、保管、または積載方法を確認してください。この次の動作を考慮せずに設計されたパッケージは、出荷前に破損したり、当初のレイアウトでは想定されていなかった新たな手作業による引き渡しが必要になる可能性があります。
7. 例外を常に表示しておく
コイルの位置ずれ、材料不足、検査不合格、インターフェースの遮断、またはガード/インターロックイベントによる運転状態の変化が発生した場合、ラインは明確な対応手順に従う必要があります。適切な復旧手順は、機種および設置場所によって異なります。再起動や保護システムのバイパスを自己流で行わず、承認された文書およびエスカレーションパスに従ってください。

復旧手順は、承認された機械および現場の手順と一致していなければなりません。この資産は、その手順の代替となるものではありません。
自動化が役立つ場面と役立たない場面を判断する
自動化は、特定のリスクを低減し、安定した引き継ぎを再現し、必要な記録の信頼性を高めることを目的としています。自動化は、人間の判断をすべて排除する理由にはなりません。実用的な比較検討では、どの手順が最も変動しやすいか、安全な手作業が依然として適切である箇所はどこか、どのインターフェースが自動化できるほど成熟しているか、そして計画された例外発生時にオペレーターがどのように引き継ぐかを検討する必要があります。
| 決定点 | スタンドアロンまたはアシストステーション | 統合ライン |
|---|---|---|
| 製品構成 | オペレーターによる確認や切り替えをより多く許容できる | 明確に定義されたバリアントと引き継ぎが必要 |
| 所有権を譲渡する | 目に見えることが多く、地域に根ざしている | 駅と制御室全体にマッピングする必要があります |
| 証拠が必要 | 代表的な包装および取り扱い試験 | インターフェースマップ、例外ロジック、FAT/SAT範囲、および複数ステーションでの試験 |
| 主なリスク | 見積もり対象区間外の隠れた手作業 | 範囲が不明確、または下流の依存関係がテストされていない |
FATとSATを使用して完全な結果を確認します
工場受入試験(FAT)と現場受入試験(SAT)は、それぞれ異なる目的のために実施されます。FATは、合意された設備と制御システムが工場で定められた条件下で正しく動作することを確認します。SATは、設置されたシステム、ユーティリティ、インターフェース、安全責任、および運用プロセスが現場で正常に機能することを確認します。サンプル、条件、受入基準、逸脱、および完了の証拠が記録されていなければ、どちらの試験も意味をなしません。

次のステップへの具体的なステップ
機器提案を依頼する前に、1ページのプロセスフロー図を作成してください。各工程について、コイルの状態、担当者またはシステム、完了信号または検査、次の引き渡し先、および例外処理経路をリストアップします。次に、各サプライヤーに、含まれるもの、除外されるもの、および試運転で検証する必要があるものを明記するよう依頼します。これにより、ラインの構想が、テスト可能な意思決定へと変わります。
ビジュアル詳細
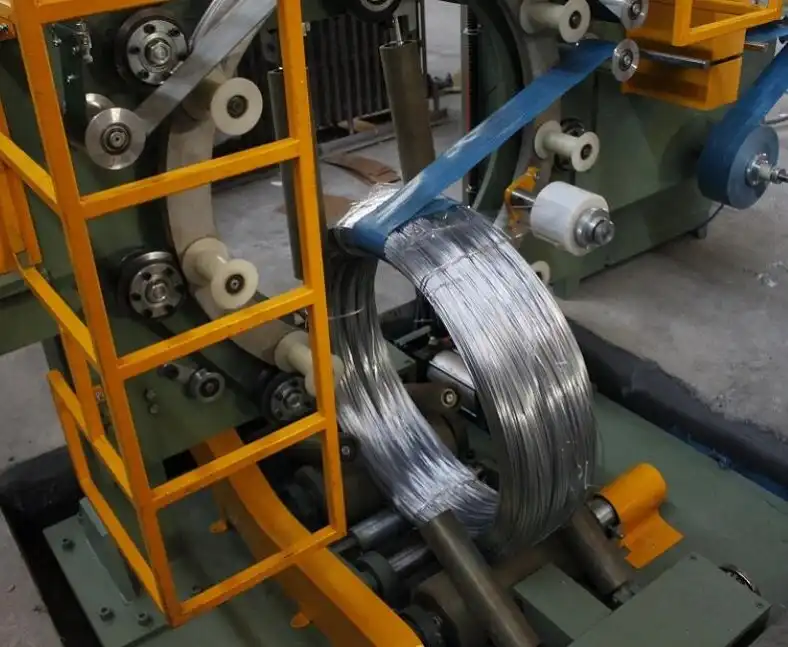
クリックして拡大
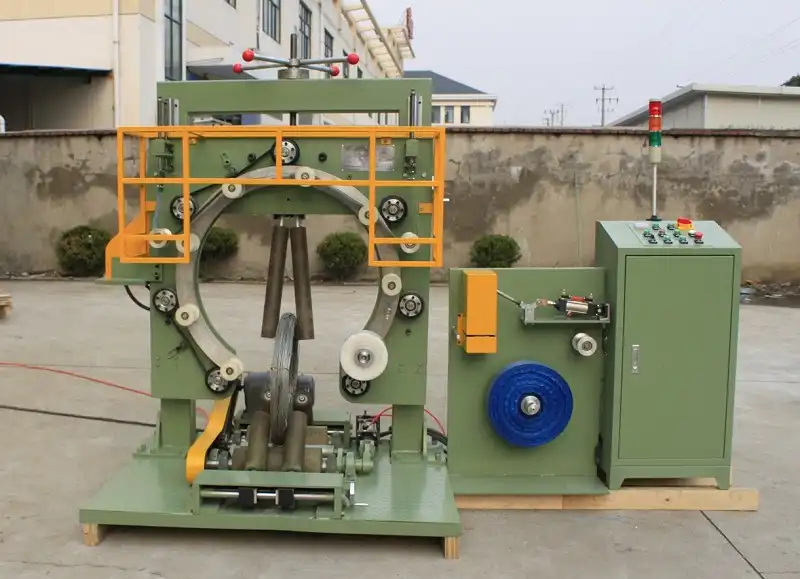
クリックして拡大
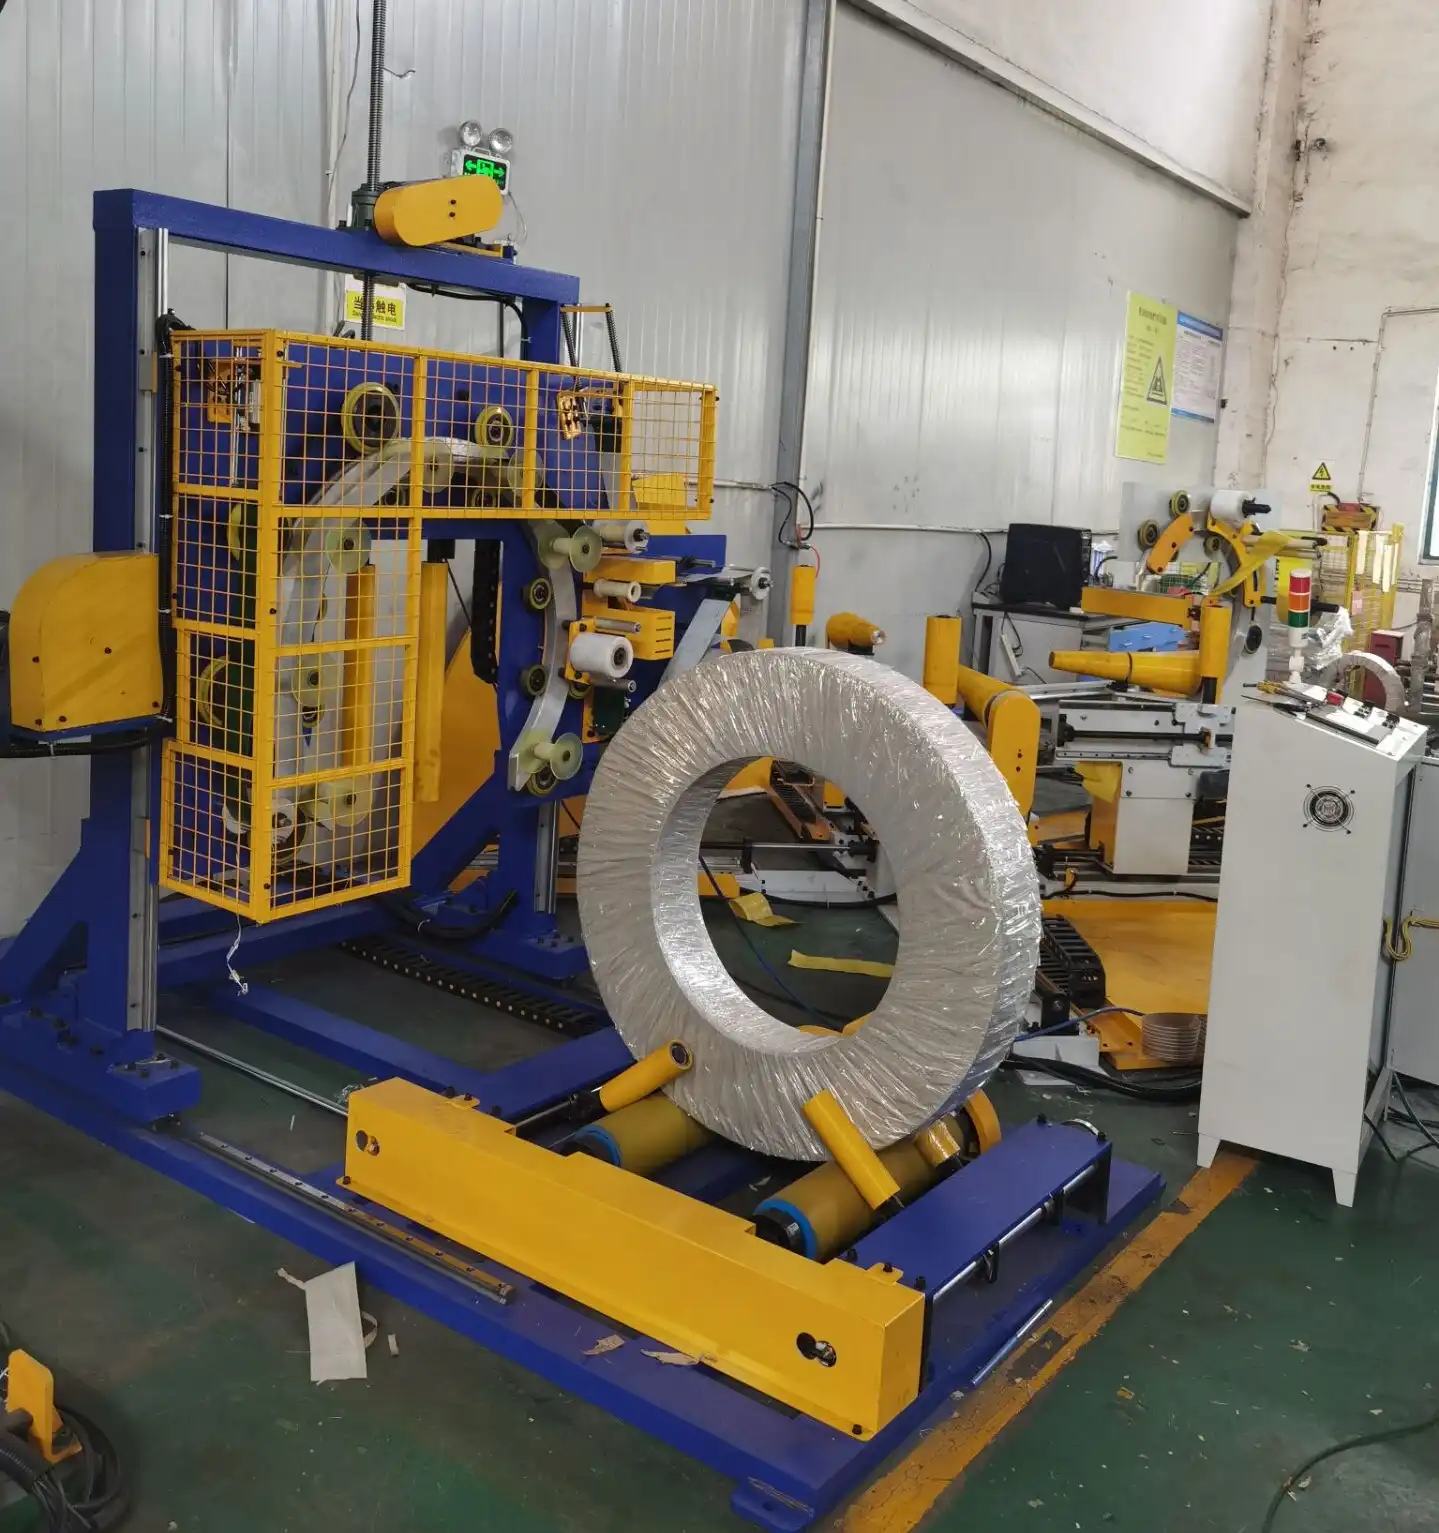
クリックして拡大
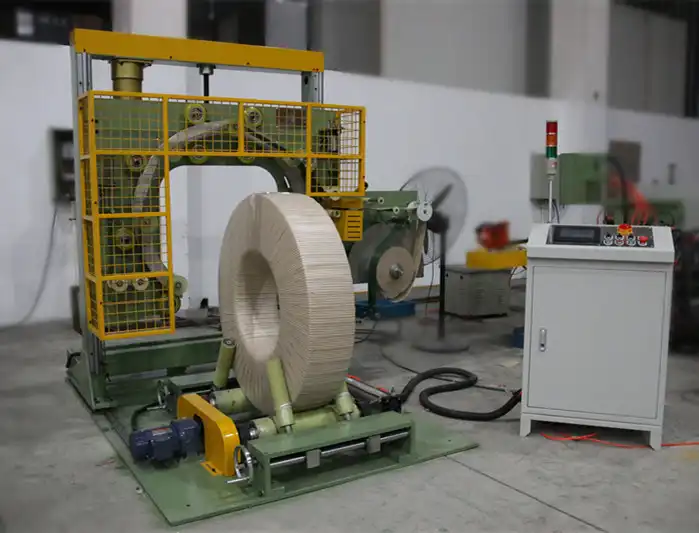
クリックして拡大
それがどのように機能するかを見る
当社の自動包装ソリューションが、生産ラインの効率をどのように最適化するかをご覧ください。このビデオでは、最大限の保護を実現するシームレスな操作を実演しています。
多くのお客様から信頼されています 製鉄所と業界リーダー
世界中のメーカーがFHOPEの大型梱包機を採用しています


梱包ラインを最適化する準備はできていますか?
ROI分析付きのカスタムお見積もりをご依頼ください。弊社のエンジニアが24時間以内にご返信いたします。
- 自由なレイアウトデザイン
- グローバルインストールサポート
- 2年間の保証付き
あなたの情報は安全に保管され、決して共有されることはありません。
関連機械

スチールコイル包装ライン
詳細を見る→
垂直コイル包装ライン
詳細を見る→
ホースコイル包装ライン
詳細を見る→
銅コイル包装ライン
詳細を見る→
ワイヤーコイル包装ライン
詳細を見る→
パネル包装ライン
詳細を見る→
パイプ袋詰め機
詳細を見る→
アルミプロファイルパッキンライン
詳細を見る→
FHOPE自動パイプチューブバンドリング&ストラッピングライン
詳細を見る→
自動パイプチューブ結束・梱包ライン
詳細を見る→
自動鋼管ストラップ機
詳細を見る→
FHOPE自動鋼管包装機
詳細を見る→
自動プラスチックパイプストラップ梱包ライン
詳細を見る→
自動PPR / PVCパイプバギングライン
詳細を見る→
プラティックパイプバッグ包装機
詳細を見る→
タイヤ包装機FPT-200
詳細を見る→
タイヤ包装機FPT-300
詳細を見る→
タイヤ包装機FPT-400
詳細を見る→
ケーブルコイル包装機-FPCA100
詳細を見る→