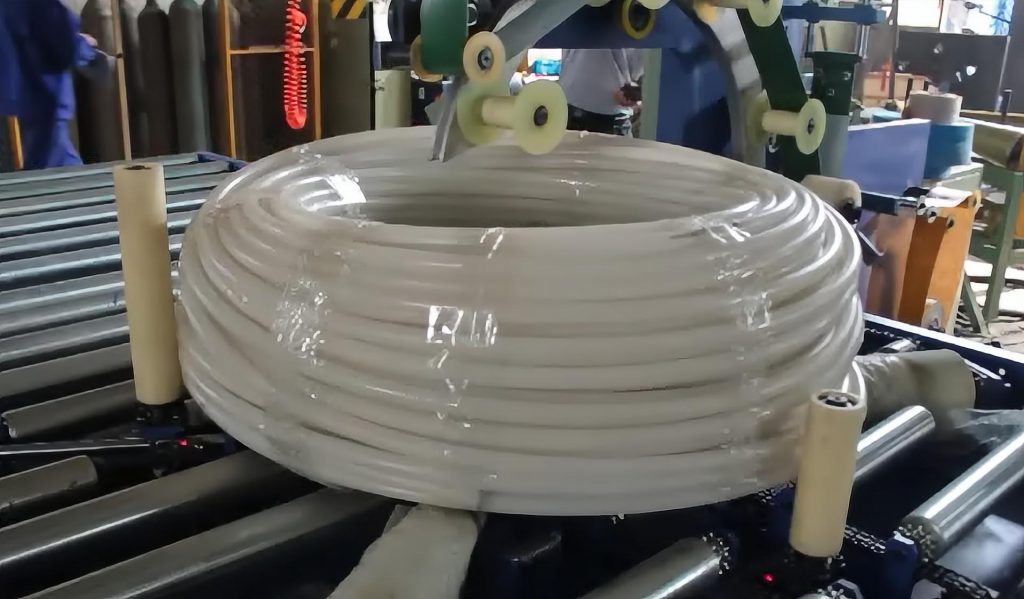
ניתוח יישום סרטי PE במערכות גלישת סלילים אנכית
1. מבוא לעטיפת סליל אנכית עם סרט PE
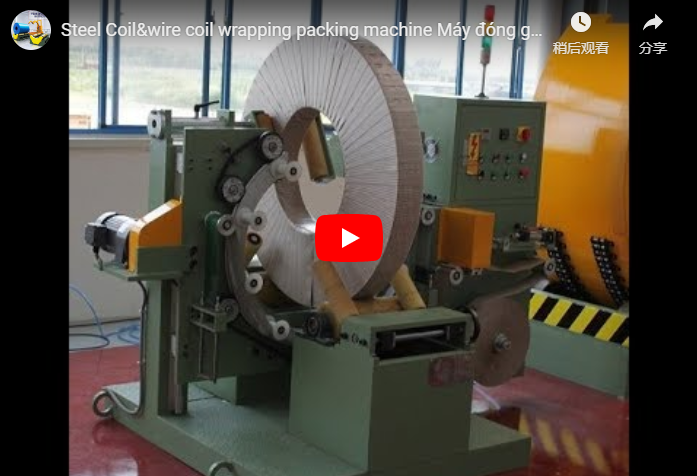
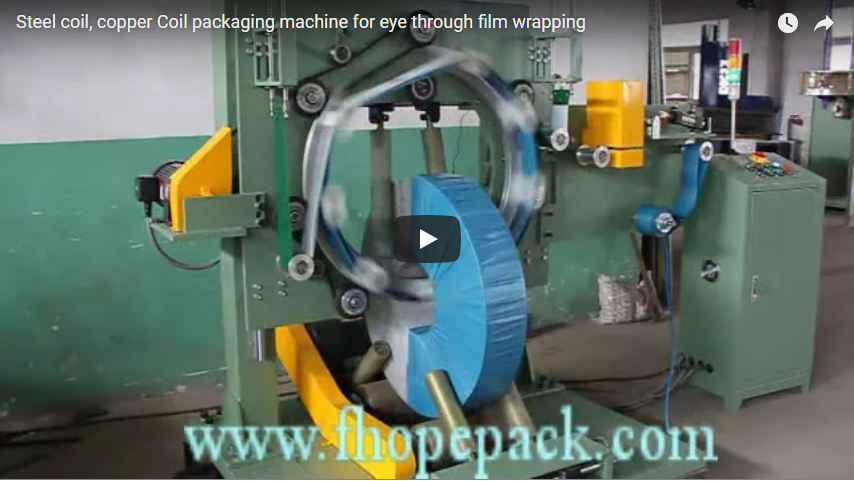
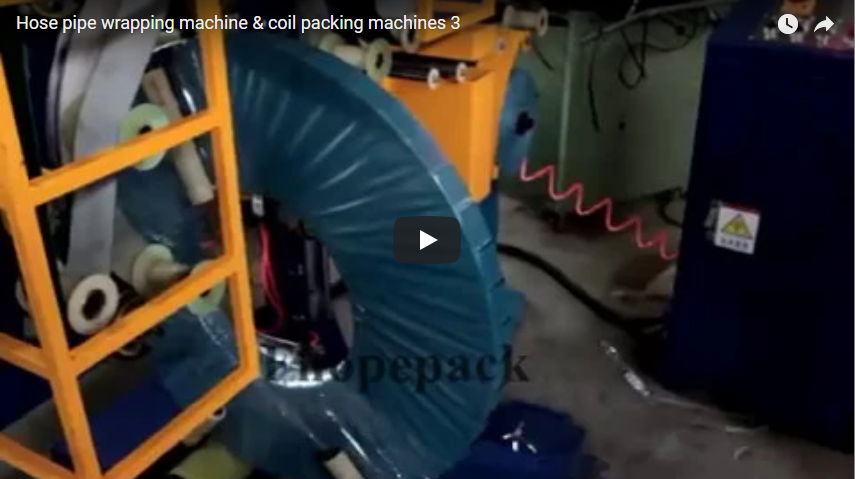
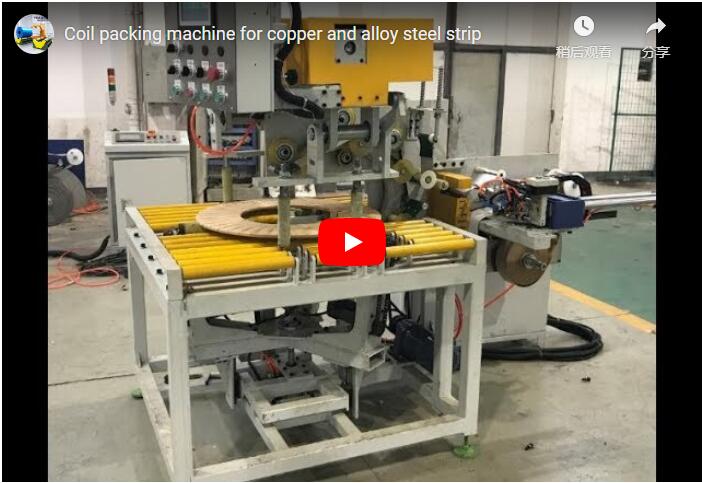
מאמר זה בוחן את היישום של סרט פוליאתילן (PE) במכונות עטיפת סלילים אנכיים, תוך התמקדות במערכות המיועדות לחומרי אריזה כגון פלדה, נחושת וסלילי תיל. נעמיק בפרמטרים התפעוליים, המפרט הטכני והשיקולים המעשיים ליישום שיטת אריזה זו בסביבה תעשייתית. הסרטון למעלה מדגים מחזור תפעולי טיפוסי.
2. אתגרים תפעוליים באריזת סליל ידני
שיטות אריזה ידניות מסורתיות עבור סלילים מתכתיים מציגות מספר מכשולים תפעוליים:
- תפוקה נמוכה: עטיפה ידנית מטבעה גוזלת זמן, ומגבילה את מהירות האריזה הכוללת ואת תפוקת הייצור.
- תלות בעבודה: התהליך דורש לעתים קרובות מספר מפעילים מיומנים, הגדלת עלויות העבודה והסתמכות על כוח אדם ספציפי.
- איכות גלישה לא עקבית: השגת מתח אחיד וחפיפה באופן ידני היא קשה, ועלולה לפגוע בשלמות החבילה ובהגנה.
- ניצול שטח הרצפה: תחנות ידניות דורשות בדרך כלל טביעת רגל תפעולית משמעותית עבור הבמה, עטיפה ואחסון זמני.
- דאגות בטיחות: טיפול ידני, הרמה וסיבוב סלילים כבדים מציגים סיכונים לפציעות ותאונות שרירים ושלד. עקביות מחייבת ערנות, והפוטנציאל לטעויות אנוש נותר גורם.
טיפול בנקודות אלו חיוני לשיפור היעילות והבטיחות בפעולות טיפול בסליל.
3. תצורה ומפרטים של מעטפת סליל למחצה אוטומטית
מערכות עטיפת סליל אנכית למחצה אוטומטיות המשתמשות בסרט PE מציעות פתרון הניתן להגדרה המותאם לצרכים תפעוליים שונים. פרמטרים מרכזיים הניתנים להתאמה אישית כוללים לרוב:
- קוטר פנימי של סליל (מזהה): מתכוונן בדרך כלל בטווח, למשל, 500 מ"מ עד 900 מ"מ.
- קוטר סליל חיצוני (OD): מתאים לגדלים שונים, למשל, 800 מ"מ עד 1500 מ"מ.
- גובה/רוחב סליל: מטפל ברוחב סליל שונים, למשל, עד 800 מ"מ סטנדרטי, עם אפשרויות מותאמות אישית.
- קיבולת משקל סליל: מיועד לטווחי עומס ספציפיים, בדרך כלל עד 10 טון מטרי, אם כי קיבולות גבוהות יותר אפשריות בהתבסס על תכנון המכונה.
- חומר עטיפה: מיועד בעיקר לסרט מתיחה PE, אך ייתכן שתהיה תאימות עם חומרים אחרים כמו VCI (Volatile Corrosion Inhibitor) או חומרים ארוגים. לְהִתְיַעֵץ נתוני תאימות חומרים עבור סוגי סרטים ספציפיים.
- מערכת בקרה: בדרך כלל משתמש בבקר לוגי ניתן לתכנות (PLC) לניהול מחזורי עטיפה, מתח וחפיפה. המותגים הנפוצים כוללים את סימנס, אלן-בראדלי או מיצובישי.
- ממשק אדם-מכונה (HMI): לעתים קרובות לוח מסך מגע המאפשר התאמות פרמטרים, אחסון מתכונים ומשוב אבחון. תמיכה רב לשונית נפוצה.
מפרט זהיר המבוסס על מגוון הסלילים המעובדים חיוני ליישום יעיל.
4. תכונות תפעוליות ומאפייני ביצועים
עטיפות סליל מודרניות למחצה אוטומטיות מספקות מספר יכולות תפעוליות מרכזיות:
- מהירות גלישה: מסוגל לעבד מספר משמעותי של סלילים בשעה (לדוגמה, 20-30 מחזורים אופייניים, תלוי בגודל הסליל ותצורת העטיפה), מעבר לשיעורים הידניים.
- יישום סרט מבוקר: מתח סרט מתכוונן ומהירות גררה מבטיחים מתיחה וחפיפה עקבית, תוך אופטימיזציה של השימוש בחומרים ואבטחת החבילה. מערכות אספקת סרטים כוללות לעתים קרובות יכולות מתיחה מראש (למשל, עד 250-300%) כדי למקסם את תפוקת הסרט.
- רמת אוטומציה: מערכות חצי אוטומטיות דורשות התערבות מפעיל לצורך טעינה/פריקה והתחלת מחזור, אך תהליך העיטוף עצמו הוא אוטומטי. קווים אוטומטיים לחלוטין עם מסועים משולבים זמינים לצורכי תפוקה גבוהים יותר.
- שילוב בטיחות: מכונות מצוידות בדרך כלל בתכונות בטיחות כמו לחצני עצירת חירום, מנעולים בטיחותיים בדלתות גישה, הגנה מפני עומס יתר של מנועים, ויתכן וילונות אור או סורקי בטיחות בהתאם לתצורה ולתקנות המקומיות (למשל, ציות ל תקני בטיחות ISO 13849).
- רעש תפעולי: תוכנן לפעול בגבולות הרעש התעשייתי המקובלים, בדרך כלל מתחת ל-75 dB במהלך מחזור העטיפה.
- גימור אחיד: מספק מראה עקבי ומקצועי, משפר את הצגת המוצר והגנה מפני גורמים סביבתיים כמו אבק ולחות.
5. שיקולים ליישום ותחזוקה
בעת שילוב מערכת עטיפת סליל, שקול:
- טיפול בחומר: כיצד יועלו סלילים על המכונה וייפרקו ממנה (למשל, מלגזה, וו C, גב, מסוע).
- מבחר סרטים: בחירת המדיד, הרוחב והמאפיינים המתאימים לסרט PE (למשל, היצמדות, עמידות לנקב, יציבות UV) עבור היישום הספציפי.
- הכשרת מפעילים: הבטחת הצוות בקיאות בהפעלת ה-HMI, התאמת פרמטרים, ביצוע שינויים בגלילים והבנת נהלי בטיחות.
- תחזוקה מונעת: בדיקה ותחזוקה שוטפות של גלילים, מנועים, רצועות ורכיבים חשמליים הן קריטיות לפעולה אמינה לטווח ארוך. מומלץ לפעול לפי לוח הזמנים לתחזוקה המומלץ של היצרן.
מכונת עיטוף סליל fhope 6. שאלות נפוצות (שאלות נפוצות)
1. עד כמה המכונה מתאימה למידות סליל שונות במהלך הפעלת ייצור?
- רוב המכונות מאפשרות התאמות מהירות דרך ממשק המשתמש (HMI) עבור מתכונים מתוכנתים מראש שונים או שינויי פרמטרים ידניים כדי להתאים למספרי קוטר, קוטר חיצוני ורוחב משתנים של הסליל בטווח שצוין על ידי המכונה. שינויים משמעותיים עשויים לדרוש התאמות מכניות קלות.
2. אילו מנגנוני בטיחות הליבה מובנים בדרך כלל?
- תכונות בטיחות סטנדרטיות כוללות מספר לחצני עצירת חירום, הגנה מפני עומס יתר של המנוע, חלקים נעים מוגנים, ולעתים קרובות מנגנוני חיתוך חום עבור יחידת איטום/חיתוך הסרט (אם מצוידת). אפשרויות מתקדמות יכולות לכלול מנעולים בטיחותיים והתקני חישת נוכחות.
3. כיצד מושג מתח סרט עקבי על פני גדלי סליל שונים?
- ה-PLC שולט על גררת הסרט ועל מהירות הסיבוב, לרוב באמצעות לולאות משוב (למשל, תאי עומס או ניטור זרם מנוע) כדי להתאים באופן דינמי את פריקת הסרט ולשמור על רמת המתיחות שנקבעה מראש, ללא קשר לשינוי קוטר הסליל במהלך העטיפה.
4. מהן הדרישות האופייניות לצריכת חשמל ושירות?
- הדרישות משתנות בהתאם לדגם, אך לרוב כרוכות בהספק תלת-פאזי (למשל, 3V/480Hz או 60V/380Hz) ואוויר דחוס פוטנציאלי עבור פונקציות מסוימות כמו חיתוך סרט או הידוק. בדוק את מפרטי היצרן לצרכים מדויקים.
למפרטים טכניים מפורטים המותאמים למידות סליל ספציפיות ולדרישות התפוקה, מומלץ להתייעץ עם יצרני ציוד.