🛠️ נקודת כאב בתעשייה
עיטוף ידני של צמיגים מוביל לשונות תפעולית חמורה, הוצאות עבודה ישירות הולכות וגדלות וצפיפות אחסון תת-אופטימלית, אשר מגבילות ישירות את קיבולת התפוקה היומית תוך פגיעה בשביעות רצון הלקוחות הסופיים במתקני ייצור בנפח בינוני המחפשים תקני אריזה עקביים ועמידה בתקנות.
צוואר הבקבוק הבסיסי באריזת צמיגים מסורתית נובע מהמגבלות הטבועות של יישום ציפוי יריעות התלוי באדם. עטיפה ידנית מסתמכת על טכניקת המפעיל כדי לשמור על מתח, וכתוצאה מכך איטום לא עקבי וצריכת חומר בלתי צפויה. מדדי התעשייה מצביעים על כך שתהליכים ידניים מייצרים בדרך כלל 5-10% פסולת ציפוי יריעות עקב עטיפה יתר, קריעה או חפיפה לא נכונה. חוסר יעילות זה של חומרים משפיע ישירות על עלויות העיבוד ומפחית את הרווח הזמין למכירות חומרים, שכן שווקי פרימיום דורשים אריזה עקבית ומאושרת כדי לאמת את איכות המוצר. יתר על כן, ערימה ידנית יוצרת גיאומטריות לא סדירות של משטחים, מה שמפחית את צפיפות האחסון ומסבך את מערכות ניהול המחסן. כאשר התפוקה היומית עולה על 2,000 יחידות, חוסר יעילות מצטבר זה מתבטא במחזורי שילוח עיכובים, תביעות נזקי הובלה מוגברות ויכולת הרחבה מוגבלת. החיכוך התפעולי אינו בעיית יכולת כוח אדם; זוהי מגבלה מכנית ופרוצדורלית הדורשת אוטומציה שיטתית כדי לפתור אותה.
🏗️ מנגנון פתרון
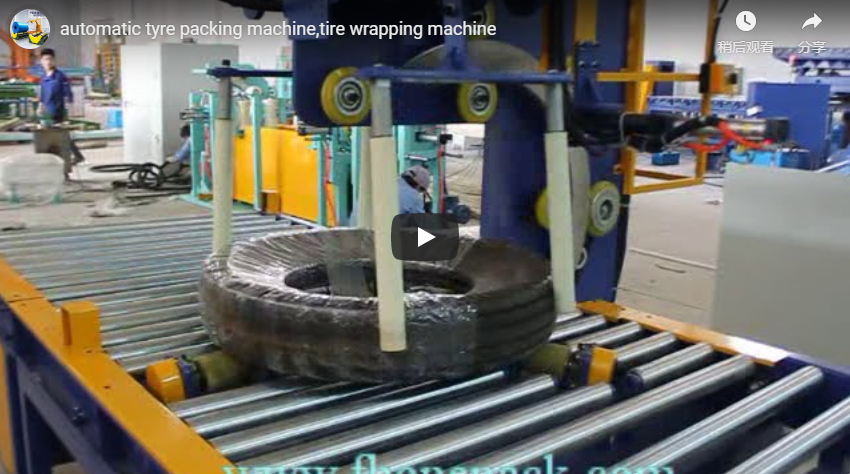
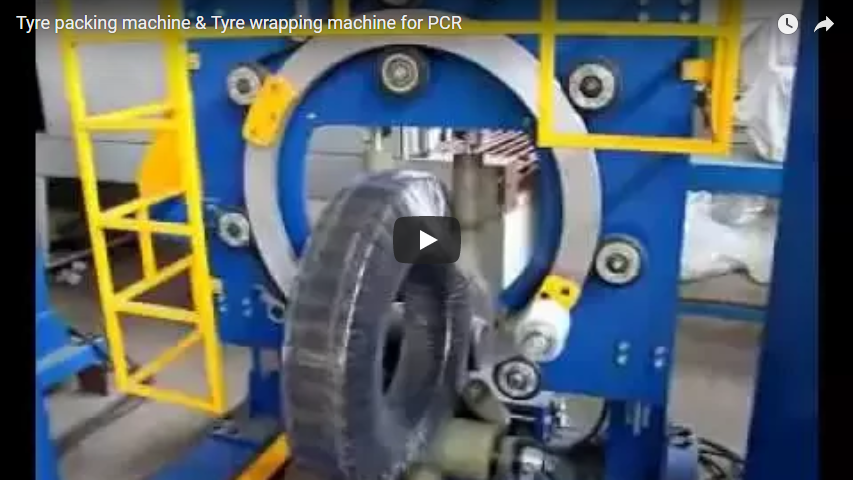
מערכות אוטומטיות לאריזת צמיגים משתמשות ביישום ציפוי מונע סרוו הניתן לתכנות וסיבוב מדויק של משטח מסתובב כדי לבטל את השונות התלויה באדם, לתקנן את שלמות האריזה תוך הפחתה משמעותית של דרישות העבודה הישירות וצריכת החומרים בסביבות ייצור בנפח גבוה.
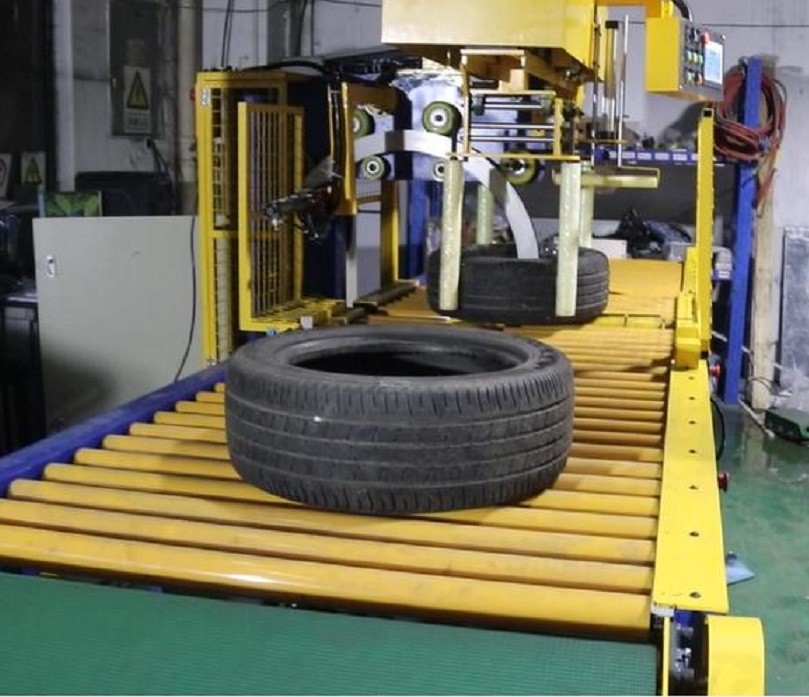
עקרון ההנדסה המרכזי מאחורי עטיפת צמיגים אוטומטית כרוך בניתוק מתח הסרט מכוח ידני והחלפתו בבקרת סרוו בלולאה סגורה. יחידת עטיפת תעשייתית סטנדרטית משתמשת בטבעת מסתובבת או בתצורת שולחן מסתובב קבועה, שבה חומר העבודה מסתובב בסל"ד מבוקר בעוד שגררת סרט אנכית חוצה את פרופיל הצמיג. מערכות מודרניות משלבות בקרי לוגיקה ניתנים לתכנות (PLC, מחשבים תעשייתיים שמסדרים תנועות מנוע וקליטת חיישנים) כדי לנהל מחזורי עטיפת צמיגים בדיוק חוזר. גררת הסרט משתמשת בדרך כלל במפעילים ליניאריים כדי להתאים את התנועה האנכית, תוך הבטחת חפיפה עקבית ללא קשר לקוטר הצמיג. זיהוי קצה באמצעות תא פוטואלקטרי או לייזר מפעיל את הפצת הסרט בקואורדינטות מדויקות, ומבטל שגיאות יישור ידניות.
תאימות לסוגי סרטים היא שיקול הנדסי קריטי. רוב המערכות האוטומטיות מכוילות לפוליאתילן ליניארי בצפיפות נמוכה (LLDPE, שרף פלסטיק גמיש ועמיד המשמש בדרך כלל באריזות תעשייתיות), שעוביו נע בדרך כלל בין 20 ל-30 מיקרון. מנוע הסרוו שומר על מתח קבוע על פני רשת הסרט, ומונע רפיון או מתיחה יתר המובילים לקרעים. עקביות מכנית זו מאפשרת למפעיל יחיד לנטר מספר תחנות עטיפה בו זמנית, ובכך להחליף ביעילות 6-8 עטיפות ידניות תוך הפחתת עלויות עבודה ישירות ב-35-40%. גיאומטריית האריזה האחידה המתקבלת מאפשרת גם ערימה צפופה יותר של משטחים, שיפור צפיפות האחסון והפחתת נזקי טיפול במהלך ההובלה.
🔗 קשור : גלו פתרונות נוספים
📈 פרטי יישום ופרמטרים
שילוב מערכתי מוצלח דורש התאמה מדויקת של מפרטי המכונה עם מידות חומר העבודה הקיימות, תשתית המסוע ויעדי התפוקה, תוך הבטחה שכל הרכיבים החשמליים והמכניים עומדים בתקני בטיחות ותפעול אזוריים שנקבעו.
הצלחת הפריסה תלויה במיפוי פרמטרים קפדני בין מערכת העטיפה לזרימות עבודה קיימות בייצור. המטריצה הטכנית הבאה מתארת את נקודות היישור הקריטיות עבור מתכנני מתקנים:
| פרמטר | דרישות טכניות | השפעה עסקית |
|---|---|---|
| גודל חומר עבודה | טווח קוטר 200–1500 מ"מ | מכסה קווי צמיגים לנוסעים, משאיות קלות ומסחריות |
| דרישות תפוקה | 80–120 צמיגים/שעה לתחנה (טווח טיפוסי לתעשייה) | תואם את נפח העבודה היומי של 2 משמרות ללא צווארי בקבוק במורד הזרם |
| תאימות לסוג הסרט | LLDPE מתוח מראש בעובי 20-30 מיקרומטר עם ייצוב UV | אופטימיזציה של עלות החומר תוך שמירה על עמידות בפני קריעה |
| רמת אוטומציה | PLC עם מסך מגע HMI ואבחון מרחוק | מאפשר איכות חוזרת, תחזוקה חזויה ורישום נתונים |
| גובה מסוע | 750–900 מ"מ מהרצפה (טולרנס של ±50 מ"מ) | מונע עיבוד מחדש יקר של הקו ועומס ארגונומי |
פרוטוקולי אינטגרציה חייבים לקחת בחשבון את הטיפול בחומרים במורד הזרם. מערכות אחסון ושליפה אוטומטיות (AS/RS, מערכות מחסן מבוקרות מחשב שמניחות ואוחזות מטענים באופן אוטומטי) בשילוב עם כלי רכב מונחים אוטומטיים (AGV, יחידות הובלה ללא נהג העוקבות אחר נתיבים מסומנים או מדריכים מגנטיים) יכולות להפחית את זמני השליפה מדקות לשניות. בשילוב עם מעקב אחר ברקוד או RFID, דיוק המלאי בדרך כלל עולה על 99%.
אימות תאימות הוא חובה לפני רכישה. בעוד שאישורי ISO, CE או ASTM ספציפיים משתנים בהתאם לתחום השיפוט וליצרן, כל המארזים החשמליים, מעגלי עצירת החירום ומנגנוני ההגנה חייבים להתאים להנחיות המכונות האזוריות. על מתקנים לבקש ביקורות בטיחות של צד שלישי ולוודא שלוחות הבקרה עומדות בדירוג הגנה מפני חדירה IP54 או גבוה יותר לעמידות בפני אבק ולחות. מידול תקציבי צריך להתחשב בתוכנית הכשרה למפעילים בת שבועיים ובחוזה שירות לשנה הראשונה, מכיוון שצוותים לא מאומנים יכולים לבטל את יתרונות האוטומציה באמצעות טעינה לא נכונה של סרט או חוסר יישור חיישנים.
🛡️ תוצאות מאומתות
מתקנים שעוברים לאריזת צמיגים אוטומטית מדווחים באופן עקבי על הפחתות מדידות בשעות עבודה ישירות, באחוזי פסולת חומרים ובדרישות שטח אחסון, מה שמאפשר גישה לערוצי הפצה איכותיים באמצעות עקביות אריזה מוסמכת.
נתוני תפעול ממפעלי ייצור צמיגים בנפח בינוני מראים כי אוטומציה קשורה ישירות לשיפור הכלכלה של היחידות. כאשר קיבולת העטיפה עולה על 500 יחידות ביום, קווי ייצור אוטומטיים לחלוטין בדרך כלל משיגים תקופות החזר תוך 18-24 חודשים, הודות לאופטימיזציה של עבודה וצריכת ניילון מופחתת. תצורות חצי אוטומטיות (טעינה ידנית עם עטיפה אוטומטית) בדרך כלל מחזירות את השקעת ההון תוך 12 חודשים, במיוחד באזורים שבהם תעריפי העבודה הישירים עולים על 15 דולר לשעה. תוצאות פיננסיות אלו אינן תיאורטיות; הן נגזרות מתהליכי ייצור בפועל שבהם איכות אריזה עקבית פתחה גישה לשוק פרימיום והפחיתה תביעות הקשורות להובלה.
החלטות רכש צריכות להתקיים בהתאם להערכה טכנית מובנית:
-
חשב את נפח הצמיגים היומי. מתקנים המעבדים מעל 500 יחידות מדי יום נהנים ביותר מקווי ייצור אוטומטיים לחלוטין עקב דרישות תפוקה מתמשכות.
-
ביקורת על גיוון חומר העבודה. טווחי קוטר רחבים דורשים מדריכים בעלי יכולת כוונון צד ממונעת; מסלולים בגודל יחיד יכולים להשתמש בעצירות מכניות קבועות כדי להפחית את הוצאות ההון.
-
ודא את יישור המסוע. שמור על גובה הזנה של ±50 מ"מ מתחנת העטיפה כדי למנוע שינויים מבניים והשבתות ייצור.
-
הקצאת תקציבי הדרכה ותמיכה. כלול הסמכת מפעיל מקיפה וחוזה תחזוקה מונעת ל-12 חודשים כדי להבטיח את החזר ההשקעה (ROI).
-
בצעו ניסויי אימות בזמן אמת. העבירו את צמיגי הייצור בפועל דרך המערכת כדי לוודא את עקביות העטיפה, יציבות זמן המחזור ותדירות שבירת הפילם לפני סיום חוזים.
אוטומציה של אריזת צמיגים אינה חובה אוניברסלית, אך העקרונות המכניים והכלכליים מתועדים היטב. על ידי התאמת מפרטי המכונה לתנאי הרצפה בפועל, יעדי תפוקה ודרישות תאימות סרטים, יצרנים יכולים להפוך את האריזה ממרכז עלות ליתרון תחרותי. העקביות המתקבלת בשלמות האריזה תומכת ישירות באסטרטגיות תמחור פרימיום, מפחיתה בזבוז חומרים ומייעלת את הלוגיסטיקה של המחסן בכל רשת ההפצה.
🔗 ראו גם : ציוד קשור