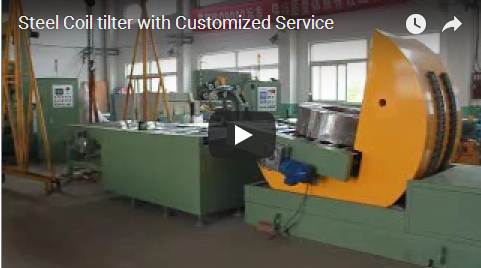
סיכום: מרכז שירות פלדה בגודל בינוני עבר מהטיה ידנית של עגורן להטיית סליל הידראולית 10T המותקנת על הרצפה, תוך סטנדרטיזציה של מחזורי היפוך של 180 מעלות תוך ביטול דרישות חפירת בורות. המערכת משתמשת בזרועות הידוק רדיאליות מנוגדות עם מגבלות לחץ ניתנות לתכנות, המונעות עיוות קצה על סלילים מלופפים באופן רופף ומאפשרות המרה ישירה של סלילים ליריעות החלקה לצורך לוגיסטיקה של ייצוא.
[מקום שמיין וידאו]
🛠️ הקשר תפעולי ודרישות מתקן
מתקפלים בעלי גובה סלילים המותקנים על הרצפה מבטלים את הצורך בחפירת בורות על ידי פיזור כוחות עומס דינמיים על פני לוחות בטון מזוין, מה שמאפשר שינויים מהירים ותקניים בכיוון אופקי לאנכי עבור סלילים מגולגלים בקור ומגולוונים במשקל 5-10 טון, תוך שמירה על מרווח גובה ומזעור שינויים בטביעת הרגל של זרימת העבודה התפעולית.
מרכזי שירות פלדה מודרניים ומתקני עיבוד מתכת פועלים לעתים קרובות בשטחים מוגבלים שבהם ממירים מסורתיים המותקנים בבור אינם ניתנים לביצוע מבחינה מבנית. מתקנים המטפלים בסלילי פלדה מגולגלים קרים, מגולוונים או נירוסטה במשקל של 5,000 עד 10,000 ק"ג דורשים בדרך כלל מרווחים עליונים בין 4.5 ל-6.0 מטרים. מתקני סליל המותקנים על הרצפה מטפלים באילוץ זה על ידי עיגון ישיר ללוח בטון מזוין בעובי מינימלי של 200 מ"מ, ומעבירים מומנט סיבוב ווקטורי עומס דינמיים ליסודות במקום לדרוש חפירה בתת-הרצפת. תצורה זו מאפשרת שילוב חלק עם מסועי גלילים קיימים, קווי חיתוך לאורך ומכונות חריץ מבלי לשבש אזורי ייצור סמוכים או לדרוש שינויים הנדסיים אזרחיים יקרים.
🏗️ אילוצים הנדסיים ואתגרים להתמודדות
היפוך סליל ידני מייצר תזוזות בלתי צפויות של מרכז הכובד הגורמות לטלסקופיית הקצה ולחשיפת המפעיל לעומסים תלויים, בעוד שגלגלים הידראוליים בעלי הידוק רדיאלי בעל שני זרועות שומרים על שלמות מבנית במהלך הסיבוב ומפחיתים את זמני המחזור לפחות מארבע דקות.
חריטה ידנית מסורתית מסתמכת על עגורנים עיליים, קווי תמיכה ותמרון עומס לא מאובטח, מה שיוצר אחריות בטיחותית משמעותית ופגיעה בחומר. כאשר סליל מסתובב ממצב אופקי לאנכי, מרכז הכובד שלו משתנה באופן דרמטי, ולעתים קרובות עולה על יכולת הייצוב של מלחציים בנקודה אחת או חיבל ידני. חוסר יציבות זה גורם לעתים קרובות לטלסקופיית הקצה, עיוות העטיפה החיצונית ופציעות צביטה של המפעיל. יתר על כן, קטרים פנימיים משתנים (בדרך כלל 508 מ"מ עד 610 מ"מ) ומתח ליפוף לא עקבי הופכים מערכות מנדריל קבוע ללא מעשיות עבור סביבות עיבוד רב-דרגתיות. מתקני סליל הידראוליים הופכים את המגבלות הללו על ידי הפעלת כוח רדיאלי מבוקר ומנוגד ישירות על הדופן החיצונית של הסליל, תוך נטרול מומנט כבידה ושמירת שלמות העטיפה לאורך כל רצף ההיפוך.
🔗 קשור : גלו פתרונות נוספים
📈 ארכיטקטורה טכנית ותצורת מערכת
מפעיל הסליל 10T משתמש בעריסה הידראולית כפולה עם רפידות מגע מצופות גומי ומגביל מומנט ניתן לתכנות, המבטיחים כוח הידוק אחיד על פני קטרים חיצוניים משתנים תוך שמירה על דיוק סיבובי של 180 מעלות בטווח של ±2 מעלות ליישור מדויק של העיבוד במורד הזרם.
הארכיטקטורה המכנית המרכזית של מפעיל סליל 10T נותנת עדיפות ליציבות עומס, בטיחות תפעולית ושימור חומרים. מפרטים טכניים מרכזיים והשפעתם העסקית הישירה כוללים:
-
כושר נשיאה של 10,000 ק"ג: מטפל בסלילים סטנדרטיים לרכב ולבנייה ללא צורך במעברי טיפול מרובים או בציוד הרמה עזר.
-
דיוק סיבובי של 180° ±2°: מבטיח כיוון אנכי עקבי לאריזה אוטומטית, הכנסת גליונות החלקה וחיתוך במורד הזרם או שילוב חיתוך לאורך.
-
עריסת זרוע הידראולית כפולה: מחליפה הידוק בנקודה אחת בזרועות רדיאליות מנוגדות אשר נוגעות בסליל במרווחים של 120°, ומונעת קריסה על חומר מלופף באופן רופף או בעל מתח גבוה.
-
בקרת לחץ ניתנת לתכנות (PLC/HMI): בקר הלוגיקה התכנותית (PLC) פועל כמרכז פיקוד אוטומטי, המאפשר למפעילים לקבוע את כוח ההידוק המרבי באמצעות ממשק אדם-מכונה (HMI) כדי למנוע דחיסת קצה מעבר לגבול המתיחה של הסליל.
-
מתח 400V/50Hz או 480V/60Hz: תאימות חשמלית תלת פאזית תעשייתית סטנדרטית מבטיחה שילוב חלק ברשתות ייצור בצפון אמריקה ובעולם.
-
מחסנית משולבת של גליונות החלקה: מזינה אוטומטית קרטון גלי בעובי 1.2 מ"מ מתחת לסליל לאחר סיבובו, וממירה עומסים תלויי משטח לפורמט גליונות החלקה למשלוח מטענים ימי חסכוני.
🛡️ פרוטוקול אינטגרציה ותאימות בטיחות
ההתקנה אינה דורשת חפירה כלל, תוך שימוש ביישור ברמת לייזר למסועים קיימים, תוך שילוב מנעולים מכניים מיותרים ומחסומי בטיחות אופטיים שעוצרים את הסיבוב עם קרבת המפעיל, תוך הבטחת עמידה בתקני בטיחות המכונות ISO 12100.
הפריסה עוקבת אחר רצף אינטגרציה סטנדרטי שנועד למזער את זמן השבתת הייצור ולהבטיח עמידה בתקנות. מתקנים בדרך כלל מקצים 5-7 ימים להכנת האתר, ניתוב חשמל והפעלה. המכונה ממוקמת באמצעות כלי יישור לייזר כדי להתאים לגבהים קיימים של המסוע, ובכך מבטלת שלבי העברה ידניים. חיבורים חשמליים דורשים מעגל ייעודי של 400V/100A המנותב מלוח החלוקה הראשי, כאשר ממשק המשתמש (HMI) רכוב על תושבת זרוע מתנדנדת בגובה ארגונומי של המפעיל.
ארכיטקטורת הבטיחות פועלת בהתאם להנחיות הערכת הסיכונים ISO 12100 וכוללת:
-
מחסומי בטיחות אופטיים (וילונות אור): מערכי חיישנים אינפרא אדום שעוצרים באופן מיידי את הסיבוב אם מפעיל או חפץ זר חוצים את היקף הבטיחות.
-
מנעולים מכניים מיותרים: נעילות פיזיות שננעלות במיקומים של 0° ו-180°, ומונעות תנועה לא מכוונת במהלך תחזוקה או הפסקת חשמל.
-
מצמד מגביל מומנט: מנתק אוטומטית את הלחץ ההידראולי אם כוח ההידוק עולה על ספים שנקבעו מראש, ומגן הן על הסליל והן על רכיבי המכונה.
-
מעגלי עצירת חירום: מתגי כיבוי מחווטים הממוקמים בנקודות גישה מרובות, המבטיחים כיבוי מיידי במצבי תקלה.
הערה: לוחות הזמנים של האינטגרציה ותצורות הבטיחות משתנים בהתאם ליצרן. יש לוודא תמיד את הדרישות החשמליות ואת אישורי התאימות עם יצרן הציוד המקורי (OEM) לפני הרכישה.
🔗 ראו גם : ציוד קשור
⚙️ תוצאות ביצועים והשפעה תפעולית
היפוך סליל אוטומטי מתקן את זמני המחזור, מבטל תיאום ידני של עגורן ומפחית נזק לקצה על ידי שמירה על לחץ הידוק עקבי, הגדלה ישירה של תפוקת ההזזה ומזעור עלויות עיבוד חוזר הקשורות לקצוות סליל מעוכים או מעוכים.
מעבר מהטיית עגורן ידנית להטיית סליל אוטומטית מניב שיפורים תפעוליים מדידים בבטיחות, תפוקה ואיכות החומר. מדדי התעשייה מצביעים על כך שהיפוך אוטומטי מקטין את זמני המחזור מ-10-15 דקות ל-3-4 דקות לסליל, ובכך משלש למעשה את תפוקת המשמרת ללא עבודה נוספת. על ידי ביטול מניפולציה ידנית של סיסמאות ותלות בעגורן, מתקנים מפחיתים את עייפות המפעיל ומסירים את החשיפה לעומס תלוי בסיכון גבוה מתהליכי העבודה היומיומיים.
שימור החומר משתפר משמעותית כאשר לחץ הידוק הניתן לתכנות מונע דחיסת קצה וטלסקופיה, אשר בדרך כלל מהווים 4-7% משיעורי גריטה בסביבות טיפול ידני. בנוסף, מתקני גליון משולבים מייעלים את אריזות הייצוא, מפחיתים את שלבי הטיפול בחומרים ומורידים את עלויות הכנת ההובלה. יתרונות איכותיים אלה מצטברים עם הזמן, ומובילים לשיפורים עקביים ביעילות הציוד הכוללת (OEE) ובמדדי בטיחות במקום העבודה.
🛠️ אסטרטגיית רכש והערכה פיננסית
הוצאות הון עבור מכונות להרכבת סלילים תעשייתיות נעות בדרך כלל בין 60,000 ל-120,000 דולר, עם תקופות החזר סטנדרטיות של 12-24 חודשים המונעות על ידי אופטימיזציה של כוח אדם, הפחתת גרוטאות ועמידה בתקנות בטיחות במקום העבודה, ולא על ידי יצירת הכנסות ישירות.
הערכה פיננסית של ציוד להיפוך סלילים צריכה להתמקד ברווחי יעילות תפעולית ולא בתפוקה ישירה של ייצור. השקעה הונית סטנדרטית בתעשייה נעה בין 60,000$ ל-120,000$, בהתאם לקיבולת, לרמת האוטומציה ולאינטגרציות אופציונליות כמו מתקני חלוקת גיליונות או סנכרון מסוע. תקופות החזר בדרך כלל נעות בין 12 ל-24 חודשים, המחושבות באמצעות:
-
שינוי חלוקת כוח אדם: צמצום התלות במפעילי עגורנים וצוותי טיפול ידניים משחררים כוח אדם למשימות עיבוד בעלות ערך גבוה יותר.
-
הפחתת גרוטאות ועיבוד חוזר: לחץ הידוק עקבי ממזער נזקי קצה, ומוריד את עלויות השחזה, הליכי החוזר ודחיית הלקוחות.
-
חיסכון בבטיחות ותאימות: חשיפה מופחתת לעומס תלוי מקטינה תביעות פיצויים לעובדים, פרמיות ביטוח וממצאי ביקורת רגולטורית.
-
יעילות אריזה: המרה אוטומטית של גליונות החלקה מפחיתה בזבוז חומרים ומאיצה את הכנת הלוגיסטיקה היוצאת.
הצהרת אחריות: תחזיות פיננסיות הן להמחשה בלבד ומבוססות על מדדים סטנדרטיים בתעשייה. החזר ההשקעה בפועל ישתנה בהתאם לנפח המתקן, שיעורי העבודה, דירוג החומרים ותקנות הבטיחות האזוריות. יש לבצע ניתוח עלות-תועלת ספציפי לאתר לפני אישור הון.
🏗️ רשימת בדיקה להחלטות רכישה
לפני שאתם מתחייבים לביצוע סיבובי סליל, ודאו את הפרמטרים הבאים עם הספק:
-
[ ] טווח משקל סליל - ציין מינימום/מקסימום; המכונה חייבת להתמודד עם עומס הגרוע ביותר ללא עומס יתר הידראולי.
-
[ ] קוטר חיצוני וקוטר פנימי של הסליל – יש לוודא שזרועות העריסה יכולות להיכנס לקוטר החיצוני; יש לוודא מרווח עבור קטרים פנימיים משתנים.
-
[] זווית סיבוב – 90° (אנכית לאופקית) או 180° (היפוך מלא) בהתאם לצורכי האריזה בהמשך.
-
[ ] מצב הרצפה – עובי בטון ≥200 מ"מ עם חיזוק מתאים ליחידות המותקנות על הרצפה.
-
[ ] ספק כוח – אשר מתח/תדר; בקש אפשרות של 60 הרץ אם פועל בצפון אמריקה.
-
[ ] מאפייני בטיחות – בדיקת וילונות אור, מגבילי לחץ, מנעולים מכניים ומיקום עצירת חירום.
-
[ ] יכולת אינטגרציה – אישור תאימות עם מסועי גלילים קיימים, קווי חיתוך לאורך או מכונות חיתוך.
-
[ ] אחריות ושירות – בקשו תנאי אחריות עבור בוכנות הידראוליות והסכמי רמת שירות לתגובת טכנאים מקומיים.
-
[ ] ערכת חלקי חילוף – חומרי תחזוקה מומלצים לפי דרישה לפעולה רציפה 24/7.
📈 שאלות נפוצות
ש: האם אותו כלי תמיכה יכול להתמודד עם סלילי פלדה וגלילי פלסטיק? ת: כן, בתנאי שמפרטי המשקל והקוטר חופפים. רפידות הידוק מצופות גומי ומגבלות לחץ מתכווננות הופכות את המערכת למתאימה לחומרים רגישים. יש לוודא עם הספק כי מערכת המשתמש (HMI) מאפשרת הפחתת לחץ עבור עומסים קלים יותר כדי למנוע סימנים על פני השטח.
ש: האם אני צריך בור עבור דגמים המותקנים על הרצפה? ת: לא. גלגלי סליל המותקנים על הרצפה מתוכננים לשבת בצורה שטוחה על לוחות בטון מזוין. הם מפזרים כוחות סיבוביים ישירות לתוך היסודות, ומבטלים את הצורך בחפירה, רמפות או שינויים בתת הרצפה.
ש: באיזו תדירות מתבצעת תחזוקה הידראולית? ת: מרווחי תחזוקה סטנדרטיים מתרחשים כל 2,000 מחזורים או 12 חודשים, המוקדם מביניהם. המשימות כוללות החלפת שמן הידראולי, בדיקת אטמים וכיול מתמר לחץ. הבקר הבקר רושם אוטומטית ספירת מחזורים כדי לייעל את תזמון התחזוקה החזויה.
ש: האם המכונה תואמת לפורמטים של גליונות החלקה? ת: כן. דגמים רבים של 10T כוללים מתקן גליונות החלקה משולב שמזין אוטומטית קרטון גלי מתחת לסליל לאחר הסיבוב. עבור החלפת משטחים או פורמטים חלופיים של אריזה, יש להתייעץ עם הספק לגבי גרסאות מיוחדות של משטח החלקה מסתובב.
ש: מהו זמן האספקה האופייני? ת: יחידות בהתאמה אישית דורשות בדרך כלל 8-12 שבועות לייצור ובדיקה. דגמים סטנדרטיים של 10T ו-180° עשויים להישלח תוך 4-6 שבועות. יש לאשר את זמני האספקה עם היצרן בהתבסס על דרישות החשמל, הממדים והאינטגרציה הספציפיות שלכם.
🛡️ מילון מונחים תעשייתיים
-
מנדרל: כלי גלילי המוחדר לקוטר הפנימי של סליל כדי לספק תמיכה פנימית במהלך טיפול או עיבוד. מקדחים המותקנים על הרצפה מבטלים לעתים קרובות את התלות במנדרל על ידי הידוק הדופן הצדדית החיצונית.
-
בקר לוגי מתוכנת (PLC): מחשב תעשייתי אשר מבצע אוטומציה של רצפי מכונות, מנטר קלט חיישנים ומבצע פרוטוקולי בטיחות ללא התערבות אנושית מתמשכת.
-
וילון אור: התקן בטיחות אופטי היוצר מחסום בלתי נראה של קרן אינפרא אדום. אם הקרן נקטעת, המכונה עוצרת מיד כדי למנוע פגיעה מהמפעיל.
-
טלסקופיות: פגם שבו עטיפות סליל בודדות זזות החוצה עקב מתיחות לא נכונה או טיפול לא יציב, וכתוצאה מכך נגרם נזק לקצה ובזבוז חומר.
-
יריעת החלקה: יריעת קרטון או פלסטיק דקה וקשיחה המונחת בין מטען למשטח שלו. היא מאפשרת חיבור מלגזה באמצעות אביזר דחיפה-משיכה מיוחד, מה שמפחית את עלויות המשטח וממטב את שטח המכולה.