סיכום: מדריך זה מעריך מערכות אריזת סלילים ידניות לעומת אוטומטיות עבור עיבוד מתכת ולוגיסטיקה. מנהלי מפעלים יכולים להפחית את עלויות העבודה עד שישים אחוזים, לשפר את שלמות האריזות במעבר באמצעות בקרת מתח מדויקת ולבטל צווארי בקבוק בייצור על ידי התאמת תפוקת האריזה למהירויות סלילת הזרם.
[מקום שמיין וידאו]
🛠️ קריטריוני הערכה
מנהלי מפעלים בוחרים ציוד לאריזת סלילים על ידי הערכת ארבעה ממדים תפעוליים: יעילות עבודה למשמרת, שלמות האריזה תחת רעידות במעבר, יישור התפוקה עם מהירויות סליל במעלה הזרם, ומורכבות יישום כוללת, כולל דרישות שטח רצפה ופרוטוקולי תאימות לנעילת בטיחות בכל פעולות המתקן. צוותי רכש מתחייבים לעתים קרובות למכונות במהירות גבוהה מבלי לאמת טווחי סבילות למרכוז. חוסר תשומת לב זה גורם לעטיפה לא ממרכזית שמזיזה עומסים במהלך ההובלה וגורמת להשבתה לא מתוכננת לצורך מיקום מחדש ידני. על המתקנים לכמת שינויים מקובלים בקוטר הפנימי לפני קביעת מפרטי הציוד הסופיים.
יעילות העבודה מניעה את חישובי התשואה העיקריים על ההשקעה. טיפול ידני דורש שניים עד שלושה עובדים בכל משמרת כדי למקם גלילים במשקל 500 קילוגרם. מערכות אוטומטיות דורשות מפעיל יחיד המנטר את לוח ממשק האדם-מכונה. הפחתה זו בדרך כלל מורידה את הוצאות השכר השנתיות בחמישים עד שישים אחוזים במשמרות תפעוליות סטנדרטיות.
שלמות האריזה תלויה אך ורק בעקביות מתח הסרט ובפיזור החפיפה. כוח ידני משתנה יוצר נקודות תורפה שנכשלות תחת רעידות הובלה. בקרי מתח מונעי סרוו שומרים על שמירת עומס עקבית לאורך כל מחזורי ההובלה. תקני אריזה מגוננים דורשים פיזור אחיד של מתחים כדי למנוע שריטות פני השטח על פלדה מגולגלת בקור ושקעים בקצוות על רצועות אלומיניום.
יישור התפוקה מבטיח שתחנת האריזה לעולם לא תגביל את זרימת הייצור במעלה הזרם. עטיפה ידנית אורכת בממוצע שמונה עד שתים עשרה דקות ליחידה. קווים אוטומטיים לחלוטין משלימים מחזורים זהים תוך שתיים עד ארבע דקות, בהתאם למידות הקוטר החיצוני. התאמה של מהירויות אלו משפרת באופן ישיר את יעילות הציוד הכוללת בכל קו עיבוד המתכת.
מורכבות היישום מכתיבה שינויים במבנה המתקן ועלויות עמידה בדרישות הבטיחות. מערכות אוטומטיות דורשות ריצוף מחוזק, קווי אוויר פנאומטיים ולוחות חשמל ייעודיים המדורגים למחזורי עבודה תעשייתיים. נעילת בטיחות חייבת לעמוד בתקני הביצועים של ISO 13849-1 ברמה d כדי למנוע פגיעות ריסוק במהלך פעולות בנפח גבוה.
🏗️ אפשרות א'
עטיפת סלילים ידנית מסתמכת על מתקני ניילון מתיחה ידניים וכלי רצועה ניידים, הדורשים שניים עד שלושה מפעילים בכל משמרת כדי למקם גלילים כבדים, להפעיל מתח משתנה ולקבע רצועות פלדה או PET סביב עומסים נייחים ללא סיוע אוטומטי במהלך שעות שיא הייצור. גישה זו שולטת במתקנים בנפח נמוך אך מציגה שונות תפעולית משמעותית שההנהלה חייבת לכמת לפני הרכש.
הקצאת כוח אדם מייצגת את גורם העלות הבולט ביותר בתחנות אריזה ידניות. הצוות מקדיש שלושים אחוז מכל משמרת לתמרון פיזי של מוטות תיל כבדים או גלילי שטיחים למקומם. הזמן הנותר מתמקד ביישום לא עקבי של סרטים ומתיחה ידנית של רצועות בעזרת כלים ידניים.
מתח הפילם נע בין חמישים ניוטון למאתיים ניוטון במהלך מחזורי עטיפה ידנית. טווח סבילות רחב זה יוצר דחיסת עומס לא אחידה שמשתנה במהלך טיפול במטענים. דחיסה לא עקבית קשורה ישירות לתביעות נזקי הובלה גבוהות יותר ולשיעורי החזרה מוגברים של לקוחות.
יישומי חיזוק תלויים בהפעלת כוח ידנית ולא במנגנונים מכוילים. רצועות פלדה דורשות בדרך כלל עשרים עד שלושים אחוז יותר מתח מאשר מערכות אוטומטיות מספקות באופן עקבי. הידוק יתר גורם לקריעת שכבת היריעות, בעוד הידוק חסר מאפשר נדידת סליל במהלך פעולות הערימה.
סיכוני בטיחות במקום העבודה נותרים גבוהים עקב מגע ישיר של בני אדם עם חומרים מגולגלים כבדים. מקרי עומס גב וקרע מתרחשים לעתים קרובות כאשר מפעילים מיישרים באופן ידני סלילים או חותכים קצוות רצועות פלדה. סכנות ארגונומיות אלו מגדילות את תביעות הפיצויים לעובדים ומפחיתות את שעות הפעילות הזמינות.
אזהרת רכש: לעולם אל תבחרו בציוד אריזה ידני עבור מתקנים המעבדים מעל חמישים סלילים ביום ללא ניתוח מתועד של צווארי בקבוק. העלויות הנסתרות של נזקי הובלה, עבודה חוזרת ואירועי בטיחות בדרך כלל עולות על מחיר רכישת המכונה תוך שמונה עשר חודשים.
📈 אפשרות ב'
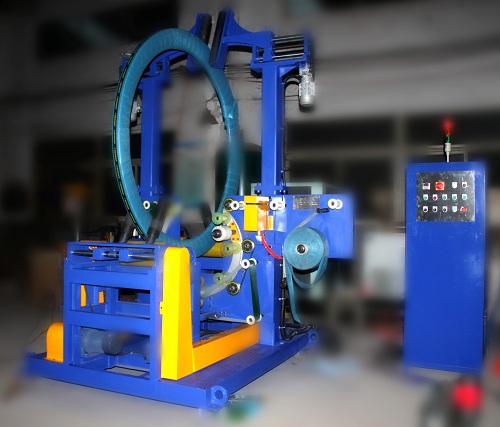
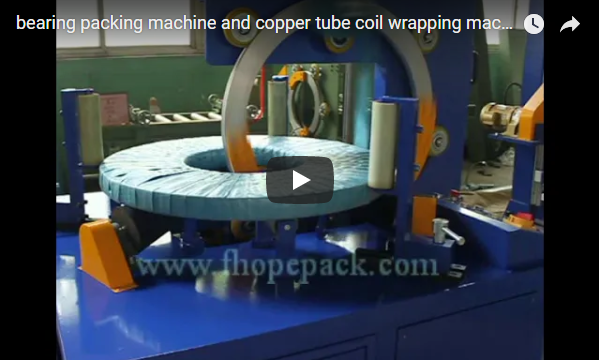
קווי אריזה אוטומטיים של סלילים משלבים תחנות עבודה מסונכרנות, כולל מסועי שרשרת V, טבעות עטיפה מונעות סרוו ויחידות רצועה ניתנות לתכנות, כדי לספק מתח סרט עקבי, להפחית מגע ישיר עם בני אדם במהלך טיפול בעומסים כבדים ולהתאים את קצב תפוקת הייצור במעלה הזרם ישירות על פני מחזורי ייצור רציפים. תצורה זו מבטלת שונות תפעולית באמצעות מערכות בקרה בלולאה סגורה ופרמטרים סטנדרטיים של מחזור.
מיקום הזנת האריזה משתמש בחיישנים פוטואלקטריים כדי לזהות יישור סליל לפני שזרועות המרכוז מופעלות. מנגנוני כוונון פנאומטיים מיישרים את ציר הקוטר הפנימי עם מרכז טבעת העטיפה בטווח של עשרה מילימטרים. מרכוז מדויק מונע חפיפה של הסרט מחוץ למרכז שפוגעת ביציבות העומס במהלך בדיקות רעידות במעבר.
תחנת העטיפה הראשית משתמשת במנגנון טבעת מסתובב סביב סלילים נייחים. גלילים מוקדמים למתיחה מאריכים את סרט המתיחה התעשייתי לקיבולת של שלוש מאות אחוז לפני היישום. התארכות מכנית זו מפחיתה את צריכת החומר בשלושים וחמישה אחוז תוך שמירה על חוזק מתיחה עקבי על פני כל שטח האריזה.
מערכות בקרת מתח משתמשות בבלמי אבקה מגנטיים או במנועי סרוו כדי לשמור על כוח של שמונים עד מאה וחמישים ניוטון בדיוק של שלושה ניוטון בתנאי ייצור רציפים. בקרי לוגיקה ניתנים לתכנות מתאימים את שיעורי חפיפת הסרט בין שלושים לחמישים אחוז בהתבסס על מפרטי משקל הסליל. ניהול מתח מדויק זה מבטל נזקי הזזה במעבר עבור תפוקות עיבוד מתכת סטנדרטיות.
יישומי רצועות משניים משלבים מכונות כיווץ אוטומטיות מסוג L-bar לחיזוק קצוות כדי לאבטח צרורות כבדים ביעילות. מכונת כיווץ L-Bar משלימה את מחזור הסרט לפני שמכבסי מוט התיל מאבטחים את עומסי הפלדה הסופיים באמצעות הגדרות מתח מכוילות. מכבש מוט התיל מבטיח יישום עקבי של הרצועה במהלך הפקות ייצור בנפח גבוה תוך שמירה על יישור זרימת עבודה רציף.
טבלת השוואה
מטריצת הבחירה משווה שיטות ידניות מול מערכות אריזה אוטומטיות לחלוטין מבחינת דרישות עבודה, דיוק בקרת מתח, זמן מחזור ליחידה, תקני עמידה בבטיחות והוצאות הון ראשוניות לעומת חישובי חיסכון תפעולי לטווח ארוך למטרות תקצוב המתקן. על המתקנים להתאים פרמטרים אלה ליעדי תפוקה יומיים לפני סיום חוזי הרכש.
| מימד הערכה | אפשרות א': עטיפה ורצועות ידניות | אפשרות ב': קו אריזה אוטומטי לסלילים |
|---|---|---|
| דרישות עבודה | 2-3 מפעילים במשמרת | לוח HMI אחד לניטור מפעיל |
| דיוק מתח הסרט | ±50N (יישום ידני משתנה) | ±3N (בקרת בלם סרוו/מגנטית) |
| זמן מחזור לכל סליל | 8–12 דקות (מיקום ידני) | 2–4 דקות (תחנות עבודה מסונכרנות) |
| תאימות בטיחות | ציוד מגן אישי בסיסי, סיכון ארגונומי גבוה | נעילת אינטרלוקים PL d לפי ISO 13849-1 |
| מורכבות יישום | שטח רצפה נמוך, מינימום שירותים | ריצוף מחוזק, פאנלים פנאומטיים/חשמליים |
| חיסכון שנתי משוער | 0–20,000 דולר (תביעות נזק מופחתות) | 80,000–120,000 דולר (חיסכון בעבודה + חומרים) |
יעילות העבודה משפיעה ישירות על תפוקת המשמרות ועל תזמון שעות נוספות. תחנות ידניות דורשות תחלופה קבועה של המפעיל כדי למנוע שגיאות הקשורות לעייפות במהלך מחזורי יישום חוזרים ונשנים של סרטים. מערכות אוטומטיות מרכזות את פונקציות הבקרה בעמדת ניטור אחת הדורשת הכשרה טכנית סטנדרטית במקום עבודה פיזית מיוחדת.
מדדי שלמות החבילה קובעים את שביעות רצון הלקוחות ואת פרמיות ביטוח ההובלה. מתח משתנה בעטיפה ידנית יוצר אזורי דחיסה חלשים שנכשלים תחת פרוטוקולי בדיקת רטט סטנדרטיים. בקרי מתח אוטומטיים שומרים על פיזור אחיד של מתח על פני כל משטחי הסליל, ומפחיתים את תביעות הנזק במשלוח לפחות מאחוז אחד מכלל המשלוחים.
יישור תפוקה מבטיח שפעולות האריזה לעולם לא יגבילו את זרימת הייצור במעלה הזרם. מחזורים ידניים אורכים בממוצע עשר דקות ליחידה בשעות שיא הייצור. מערכות אוטומטיות משלימות רצפי עטיפה ורצועות זהים בפחות מארבע דקות תוך שמירה על פרמטרי איכות עקביים. הפרש מהירויות זה משפר באופן ישיר את יעילות הציוד הכוללת בכל זרימת העבודה של המתקן.
⚙️ ייעוץ לבחירה
צוותי רכש צריכים לבחור קווי אריזה אוטומטיים כאשר התפוקה היומית עולה על חמישים סלילים או כאשר תביעות נזקי הובלה עולות על שלושה אחוזים מערך המשלוח, בעוד שהגדרות ידניות נותרות בת קיימא רק לעיבוד גלילים מיוחדים בנפח נמוך בתנאי מחסן סטנדרטיים מבוקרים עונתיים. על ההנהלה לוודא את קיבולת העמסה של הרצפה ואת זמינות השירות לפני סיום הצבת הציוד.
נפח התפוקה היומי מכתיב את ציר הזמן העיקרי לתשואה על ההשקעה. מתקנים המעבדים מעל חמישים סלילי תיל מדי יום חווים הפחתה מיידית בעלויות העבודה בעת מעבר למערכות אוטומטיות. החיסכון בשכר בדרך כלל מקזז את הוצאות ההון הראשוניות תוך שנים עשר עד שמונה עשר חודשים של משמרות תפעוליות סטנדרטיות.
תדירות נזקי הובלה קובעת את דרישות שלמות האריזה עבור חוזי לקוחות. מתקני עיבוד מתכת המשלוחים רצועות פלדה מגולגלות בקור או אלומיניום חייבים לשמור על סבולות מתיחות קפדניות של סרטי צילום כדי למנוע שריטות על פני השטח במהלך טיפול במטענים. מערכות בקרת מתיחות אוטומטיות מספקות את העקביות הנדרשת על ידי שרשראות אספקה מרכזיות בתחום הרכב והבנייה.
זמינות שטח הרצפה ותשתית שירות מגבילות את אפשרויות התקנת הציוד. קווים אוטומטיים דורשים ארבעים מאות רגל מרובע של ריצוף בטון מזוין עם קווי אוויר פנאומטיים ייעודיים המיועדים למחזורי עבודה רציפים. לוחות חשמל חייבים לתמוך בחלוקת חשמל תלת פאזית כדי להתמודד עם עומסי שיא של מנוע סרוו במהלך פעולות עטיפה במהירות גבוהה.
טיפ ליישום: יש לוודא את טווחי הסבילות של הקוטר הפנימי לפני הזמנת מנגנוני מרכוז. סלילים בעלי שינויים בקוטר החיצוני העולים על חמישים מילימטרים דורשים בלוקי V מתכווננים על מסוע ההזנה כדי לשמור על יישור מדויק ולמנוע יישום של סרט לא ממרכז.
רשימת בדיקה להחלטות רכישה
-
[ ] אישור שתפוקת הסליל היומית עולה על ארבעים יחידות לצורך אימות אוטומטי של ROI
-
[] מדוד את שטח הרצפה הזמין מול דרישות המינימום של ארבע מאות רגל מרובע
-
[ ] ודא קיבולת חשמל תלת פאזית וזמינות אספקת אוויר פנאומטית באתר ההתקנה
-
[ ] חשב את אחוז הנזקים הנוכחי במשלוח כדי להשוות את שיפורי שלמות החבילה
-
[ ] עיין בתיעוד תאימות לתקן ISO 13849-1 לנעילת בטיחות לפני פריסת הציוד
שאלות נפוצות
כיצד בקרת מתח אוטומטית מפחיתה את צריכת היריעות בהשוואה לעטיפה ידנית? גלילים מכניים למתיחה מקדימה מאריכים את יריעת המתיחה התעשייתית לקיבולת של שלוש מאות אחוז לפני היישום. התארכות מבוקרת זו מפחיתה את צריכת החומר בשלושים וחמישה אחוז תוך שמירה על חוזק מתיחה עקבי על פני האריזה. מתקנים בדרך כלל חוסכים כקילוגרם אחד של יריעות לכל סליל כבד במהלך פעולות סטנדרטיות.
אילו תקני נעילת בטיחות חלים על קווי אריזה אוטומטיים של סלילים? הציוד חייב לעמוד בדרישות רמת ביצועים d של ISO 13849-1 עבור מערכות הגנה. מעגלי עצירת חירום וחיישני וילון אור עוצרים את כל התנועה כאשר מפעילים מפרים אזורי בטיחות ייעודיים במהלך מחזורי טעינה. בקרות אלו מונעות פגיעות ריסוק במהלך משמרות ייצור בנפח גבוה.
האם מערכות אוטומטיות יכולות להתאים לקטרים פנימיים משתנים של סלילים ללא כוונון? מנגנוני מרכוז סטנדרטיים מטפלים בטווחי סובלנות של עשרים וחמישה מילימטרים עם דיוק יישור של עשרה מילימטרים. מתקנים המעבדים סלילים עם וריאציות קוטר רחבות יותר חייבים להתקין בלוקים V מתכווננים על מסוע ההזנה כדי לשמור על דפוסי חפיפה עקביים של סרטים ולמנוע חוסר יציבות של העומס במהלך ההובלה.