1. מבוא
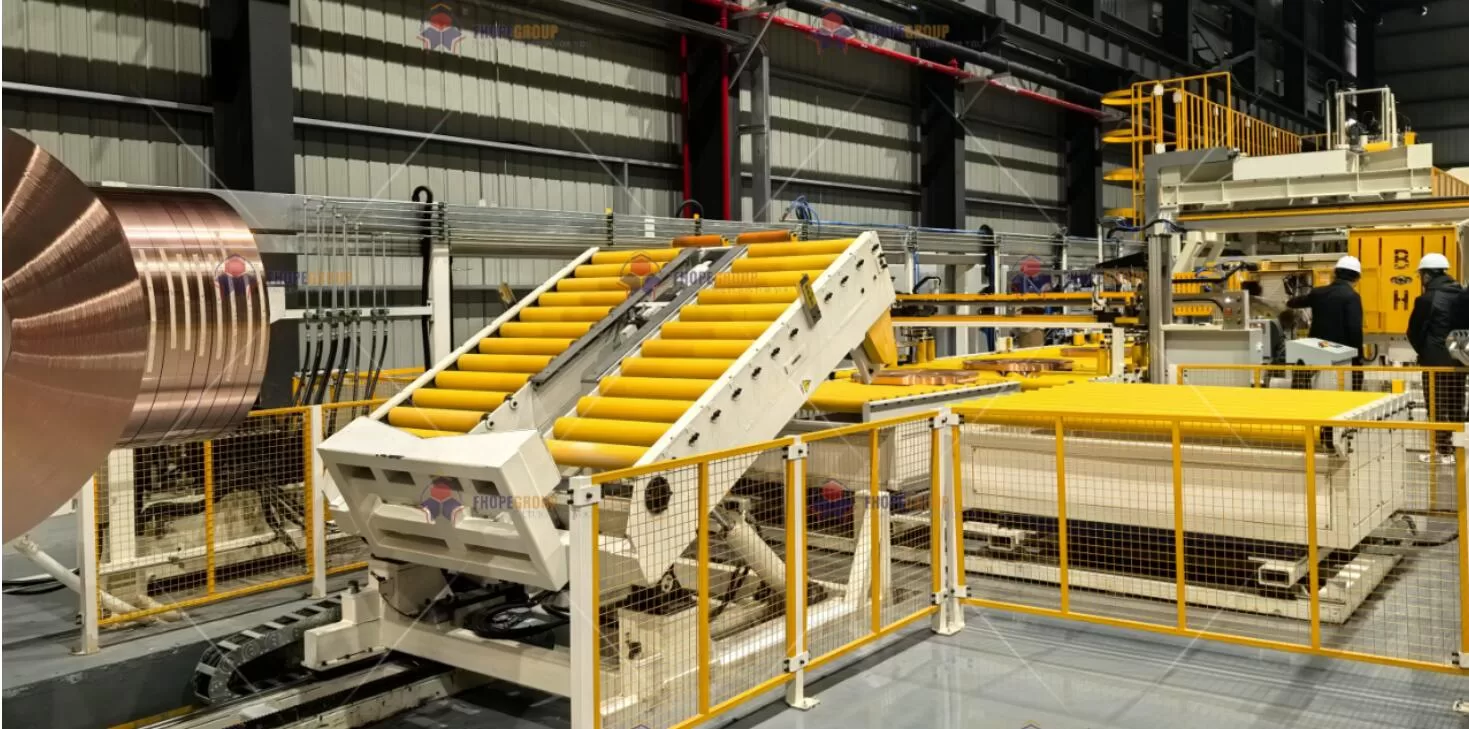
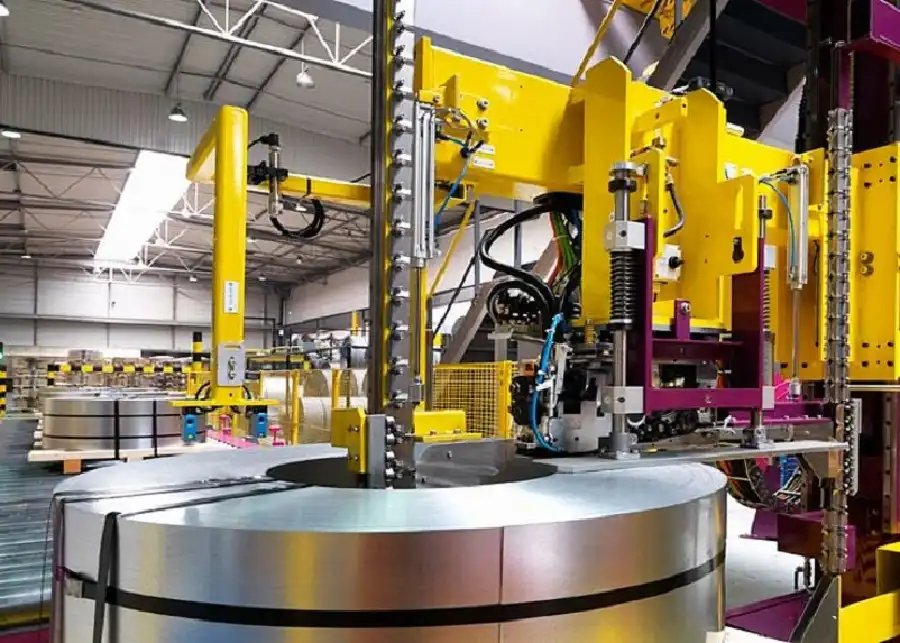
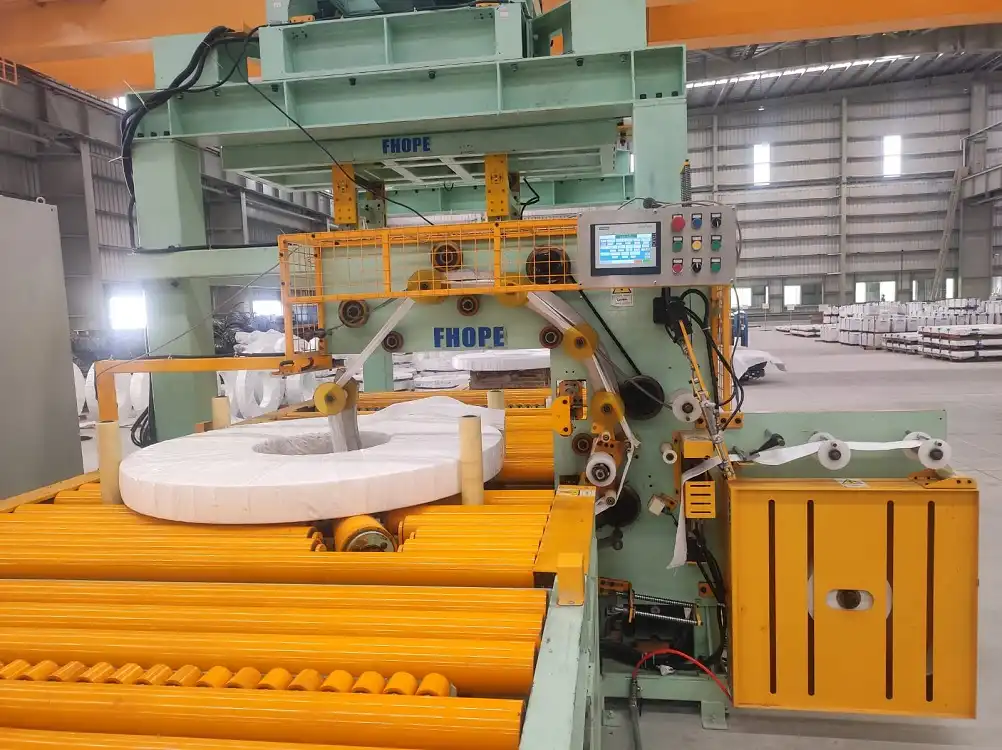
בתחום עיבוד סלילי פלדה , פרוטוקולי בדיקה קפדניים הם קריטיים כדי לאשר שכל פריט ציוד - החל ממכונת אריזת הסלילים הראשית ועד למכונת חיזוק הסלילים ומכונת הערמת הסלילים - מתפקד בהתאם למפרטים המתוכננים שלו או מעליהם. מכונות אלו, המופעלות על ידי שילוב של מנועים חשמליים, מערכות סרוו והנעות הידראוליות, חייבות לפעול בצורה חלקה בתנאים מגוונים כדי לשמור על תפוקה, בטיחות ואמינות לטווח ארוך.
שלב הבדיקה אינו רק תרגיל מכני; זהו אימות משולב של ביצועי המערכת, נעילות בטיחות, אלגוריתמי בקרה ועמידות החומרים. בדיקת עומס מקיפה חשובה במיוחד לאימות יכולת התפוקה של קו אריזה, דיוק תפעולי ותאימות לתקנים בינלאומיים (למשל, ISO, EN, GB/T). מסמך זה מציע מבט מעמיק על הליכי הבדיקה הרב-שכבתיים המבטיחים קו אריזת סליל בעל ביצועים גבוהים, המכסים הכל, החל מבדיקות רכיבי משנה ועד בדיקות קבלה סופיות.
2. סקירה כללית של מטרות הבדיקה
לפני שמתאר את שלבי הבדיקה הספציפיים, כדאי לציין את מטרות העל:
-
- ודא שמסגרות, תומכים וחלקים נעים יכולים לעמוד בעומסי עיצוב (לעיתים קרובות עד 125% מהקיבולת הנומינלית) ללא עיוות קבוע או ירידה בביצועים.
- הערכת חיי העייפות על ידי הדמיית מחזורים חוזרים המייצגים דרישות ייצור רגילות.
-
הבטחת ביצועי חשמל ובקרה 2
- ודא כי לוגיקה PLC, כונני תדר משתנה (VFD), מנועי סרוו ולולאות משוב חיישנים מייצרים באופן עקבי את התנועות והמהירויות המיועדות.
- בצע סימולציית תקלות כדי לאשר רצפי כיבוי בטוחים ועקיפות חירום.
-
בדוק יציבות הידראולית
- ודא שצילינדרים הידראוליים ויחידות כוח שומרים על כוח ההידוק, ההרמה או המתיחה הנדרש בתוך סובלנות מוגדרת (למשל, ±2.5%).
- עקוב אחר דליפות פוטנציאליות, נפילות לחץ או עליות טמפרטורה בפעולה ממושכת.
-
- אמת את התאימות להנחיות המכונות (למשל, EN 415-8 לבטיחות מכונות אריזה), תוך הבטחת שכל המגנים, המנעולים ומעצורי החירום פועלים באופן מיידי ומהימן.
- ודא את בטיחות המפעיל במהלך טיפול בסליל, במיוחד עבור עומסים כבדים או אלמנטים מסתובבים.
-
אשר תפוקה ומהירות ייצור
- ערכו בדיקות עומס ומחזוריות המשכפלות תנאי מפעל אמיתיים, ומאשרות שהקו יכול לעמוד בקצבי הייצור הנומינליים או לחרוג מהם (למשל, 15 סלילים לשעה).
מתוך מחשבה על מטרות אלו, שלב הבדיקה ממשיך דרך שלבים מתוכננים בקפידה הממנפים נורמות הנדסיות מבוססות, מכשור ותרחישים בעולם האמיתי.
3. הכנות לפני בדיקה
3.1 דרישות סביבה והגדרה
-
תנאי סביבה מבוקרים
- טמפרטורה ולחות יכולים להשפיע על תכונות הנוזל ההידראולי, ביצועי מנוע הסרוו וכיול החיישן.
- סביבת מטרה אופיינית: 20-25 מעלות צלזיוס ולחות יחסית 40-60%.
-
בדיקות פילוס מכונה ובסיס
- ודא שקו אריזה הסליל מותקן על רצפה או תשתית קשיחה מתאימה.
- בדוק את יישור המסילות, המסועים וטבלאות הערימה בטווח של ±1.0 מ"מ לכל האורך (לפי ISO 9283), תוך הבטחת תנועה עקבית של סליל ורטט מינימלי.
-
פרוטוקולי בטיחות
- ודא כי וילונות בטיחות, שערים ועצירות חירום מופעלים ופועלים לפני הפעלת מנועים או מעגלים הידראוליים.
- נוהלי Lockout-Tagout (LOTO) נאכפים בכל פעם שהטכנאים מתממשקים עם לוחות חשמל או קווים הידראוליים.
3.2 הגדרת מכשור ורכישת נתונים
בדיקה מדויקת תלויה בכלים הנכונים:
- מערכות לייזר או פוטוגרמטריה: למדידת שינויים ממדיים או שגיאות מיקום בזמן אמת.
- חיישני לחץ וזרימה: קשור למערכת ההידראולית כדי לתעד ביצועים תחת עומס, וידוא עמידה בתקני ISO 4413.
- מדי מומנט ומתח: מחובר לצירי סרוו, נקודות צימוד או ריתוכים קריטיים כדי לכמת מתח תחת עומסים דינמיים.
- מצלמות מהירות: שימושי לאימות מתח הרצועה או האחידות של מהירויות העטיפה בזמן אמת.
הנתונים נאספים באמצעות מערכות מרכזיות כמו NI CompactDAQ או Rockwell FactoryTalk, מה שמבטיח סנכרון של כניסות חיישנים מרובות. יומנים היסטוריים מאפשרים ניתוח מגמות וזיהוי חריגות עדינות.
4. שלבי בדיקה ומתודולוגיות
4.1 בדיקות תת-מערכת (בדיקות ללא עומס)
4.1.1 אימות תנועה מכנית
-
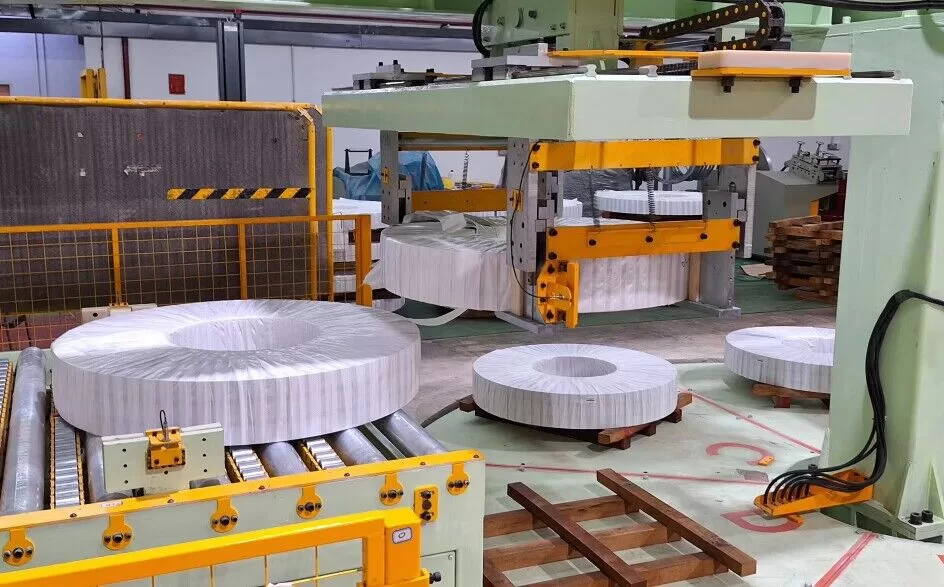
מסועי גלילה ופטיפונים
- הפעל את קווי המסוע במהירויות שונות (מריצה איטית ועד למהירות מדורגת מרבית) כדי לזהות אי סדרים כמו גלילים מתנדנדים או סיבוב לא אחיד.
- התבונן ביישור, הקשב לרעש התערבות ציוד או החלקת חגורה.
-
תנועת צילינדר הידראולי
- בצע מחזוריות בלחץ נמוך של כל הצילינדרים (למשל, פעולות הידוק וביטול מהדק) כדי לבדוק אם יש חוסר יישור אפשרי או תגובה איטית.
- ודא שכל השסתומים (שסתומי כיוונים, פרופורציונליים או סרוו) נפתחים ונסגרים באופן עקבי.
4.1.2 אימות חשמל ובקרה
-
PLC Logic Sequence
- צעדו דרך כל נקודת קלט/פלט, אימות אותות חיישנים (עיניים צילום, מתגי גבול, מקודדים) ואוגרי PLC תואמים.
- הערך את התפקוד הנכון של תתי-שגרות, כולל רצפי בטיחות, מפעילי אזעקה ופרופילי תנועה עבור כונני סרוו.
-
כוונון מנוע סרוו
- בצע שגרות ביות, ובדוק שהפניות למיקום תואמות נקודות אפס פיזיות.
- הפעל בדיקות לולאה פתוחה וסגורה במהירויות מצטברות; חריגה של שיא, זמן עמידה וחזרה (יעד: ±0.1 מ"מ, לפי VDI/DGQ 3441).
בדיקות ללא עומס משמשות כבסיס, ומבטיחות שכל תת-מערכת מוכנה ללחץ הגבוה יותר של בדיקת עומס.
4.2 בדיקות משולבות (עומס חלקי ומלא)
לאחר אישור הפונקציונליות הבסיסית, הטכנאים מציגים בהדרגה תרחישי עומס כדי להתאים למעטפת העיצוב של המכונה:
-
הדמיית עומס
- השתמש בסלילי פלדה בקטרים ומשקלים שונים, או השתמש בלוקי בדיקה מכוילים המחקים את חלוקת המסה של סלילים בפועל.
- התחל ב-~50% עומס נומינלי, הגדל בהדרגה ל-100-125% כדי להעריך שוליים מכניים ומקדמי בטיחות (בהתאמה ל-GB/T 3811-2008 עבור ציוד הרמה).
-
בדיקת מתח הידראולית
- הגברת לחץ המערכת לרמות תפעוליות (למשל, 10-25 MPa).
- בדוק אם יש שיעורי דליפה במצמדים, בלוקים של סעפת או אטמי צילינדרים באמצעות נוזלי זיהוי סטנדרטיים או גלאי דליפות אולטרסאונדים.
- אמת את קיבולת החזקת הלחץ למשך זמן מוגדר (לדוגמה, 10 דקות) עם סחיפה מינימלית (≤1.5% נקודת קביעה).
-
מכניקת מסועים והעברה
- עקוב אחר מהירויות הקו כדי להתאים לתפוקת התכנון (למשל, 15 סלילים/שעה).
- השתמש בתאי עומס או בחיישני מומנט מקוונים כדי לאשר שמנועי הנעה יכולים להתמודד עם דרישות שיא המומנט.
- בדוק את היישור כדי למנוע הסטת סליל או סחיפה שעלולים להוביל לחסימות או התנגשויות.
-
מתח רצועות ועקביות גלישה
- אם הקו כולל מכונת רצועות, מדוד את שונות המתח (יעד: ±2.5% לפי EN 12079-2) באמצעות מדי מתח מכוילים.
- עבור פעולות גלישת מתיחה, אשר את שיעורי התארכות הסרט (למשל, 300% ±5%), מאומת על ידי אקסטנסומטר ללא מגע או מד מתח דיגיטלי.
4.3 תרחישי בדיקה מיוחדים
4.3.1 תנאים סביבתיים קיצוניים
-
מתח טמפרטורה
- אם הלקוח פועל באקלים חם או קר מאוד (למשל, -10 מעלות צלזיוס עד +40 מעלות צלזיוס), שכפל תנאים אלה בסביבה מבוקרת או הפעל בדיקת השרייה ממושכת.
- הערכת שינויי צמיגות נוזל הידראולי וספים תרמיים של נהג סרוו.
-
לחות וקורוזיה
- באזורים המועדים ללחות גבוהה או לרסס מלח (פעולות חופיות), יש ליישם תקני בדיקה כמו ASTM B117 לתרסיס מלח או ISO 9227 לבדיקת קורוזיה.
- ודא שציפויים מגנים (למשל, גלוון, ציפוי אלוזין) עומדים בפני חשיפה ממושכת.
4.3.2 מבחני סיבולת בפעילות רציפה
-
ריצה של 24 שעות
- הפעל את קו אריזה הסליל ברציפות בעומסי פעולה רגילים למשך יום שלם (או יותר) כדי לזהות תקלות פרוגרסיביות כגון התחממות יתר במנועים, כיול חיישן סחף או אוורור נוזל הידראולי.
- עקוב אחר מגמות נתונים בזמן אמת לגבי מומנט, לחץ, טמפרטורה ורטט, וסמן חריגות להתערבות מיידית.
-
עצירת חירום ואיבוד חשמל
- הדמיית הפסקות חשמל פתאומיות כדי להבטיח מעבר מנועים וצילינדרים למצבים בטוחים ללא החלקה או נפילה של סליל.
- אשר שמערכת עצירת החירום (E-stop) יכולה לעצור כל תנועה בתוך הזמן הנדרש, בדרך כלל ≤50 אלפיות השנייה מהפעלת שער בטיחות (בהתאמה ל-EN 1088:1995).
5. פרמטרים נמדדים וקריטריוני קבלה
כדי להפוך את הבדיקה למשמעותית, לכל פרמטר חייב להיות ספי קבלה ברורים. להלן טבלה מייצגת של מדדים קריטיים:
| קטגוריית מבחן | תקן/התייחסות | קריטריונים לקבלה | שיטת מדידה |
|---|---|---|---|
| מהירות אריזת סליל | JB/T 10231-2016 | ≥15 סלילים לשעה (Φ1200 מ"מ סליל פלדה) | משוב מקודד + טיימר |
| דיוק מתח רצועות | EN-12079 2 | ±2.5% מהמתח הנומינלי | חיישן מתח דיגיטלי |
| יציבות לחץ הידראולי | ISO 4413 | סחף של ≤1.5% במהלך החזקה של 10 דקות | מתמר לחץ + יומן נתונים |
| ניתן לחזור על עמדת סרוו | VDI/DGQ 3441 | ±0.1 מ"מ או יותר | אינטרפרומטר לייזר / מד חיוג |
| רמת רעש | ISO 4871: 1996 | ≤78 dB(A) ב-1 מטר | מד רמת קול מכויל |
| תגובת שער בטיחות | EN 1088: 1995 | השהיית עצירה ≤50 אלפיות השנייה | עקבות אוסילוסקופ |
| התייעלות אנרגטית | ISO-14955 1 | ≤0.8 קוט"ש/טון של סליל פלדה | מנתח כוח (0.5% דיוק) |
אם פרמטר כלשהו חורג מספי הקבלה הללו, צוות ההנדסה חוקר את הסיבות העיקריות - בין אם מדובר בעיית יישור, בעיית כוונון לולאת בקרה או פגם באטימה הידראולית - ובודק מחדש את הקו לאחר שננקטות פעולות מתקנות.
6. ניתוח נתונים ותיעוד
6.1 ניטור ואחסון בזמן אמת
קווי אריזת סלילים מודרניים משלבים לרוב פתרונות IoT תעשייתיים, המאפשרים ניטור בזמן אמת של פרמטרים מכניים, חשמליים והידראוליים. נתונים מחיישנים (לחץ, מומנט, מיקום מקודד, טמפרטורה) מוזנים למערכת SCADA מרכזית או לפלטפורמת בקרה מבוזרת (למשל, Rockwell FactoryTalk או Siemens WinCC).
-
תדירות רישום נתונים
- רטט או עליות לחץ דורשים רישום בתדר גבוה (עד 1 קילו-הרץ) ללכידה מדויקת.
- תהליכים איטיים יותר (למשל, העברת סליל) יכולים להיכנס בקצב נמוך יותר (1-10 הרץ).
-
אזעקות אוטומטיות וניתוח מגמות
- המערכת מפעילה אזעקות כאשר הערכים חורגים מהסף שנקבע מראש (למשל, מומנט סרוו 110% מהקיבולת הנומינלית).
- נתונים מגמתיים עוזרים לזהות בלאי או סחף מתקדם, ומנחים אסטרטגיות תחזוקה מונעות.
6.2 פרוטוקול מבחן קבלה סופי (FAT).
לאחר השלמה מוצלחת של בדיקות משולבות ומיוחדות, מתבצעת בדיקת FAT מקיפה עם נציגי הלקוח. שלב זה כולל:
-
הדגמה פונקציונלית
- הפעלת הקו ברצף התפעולי המלא שלו: העמסת סליל, שינוע, רצועה, עטיפה (אם רלוונטי), ערימה ופריקה.
- הצגת תצוגות HMI נכונות, הודעות תקלה והיגיון בטיחותי.
-
סקירת מדדי ביצועים מפתח (KPI)
- השוואת מהירות אריזה מדודה, עקביות מתח ותדירות זמן השבתה מול התחייבויות חוזיות או עיצוביות.
- תיעוד הפעולה היציבה עם עומס מלא למשמרת רציפה (למשל 8 שעות).
-
חתימה ותיעוד
- לקוחות מקבלים תיק בדיקה מקיף, כולל תרשימי נתונים נמדדים, תעודות כיול לציוד בדיקה ומדריכי הפעלה למערכת.
- כל נקודות פתוחות או אי-התאמות קלות מצוינות ברשימת חבטות עם תאריכי פתרון יעד.
7. פרספקטיבה של מחזור חיים: לאחר בדיקה ותחזוקה
7.1 מעבר לשלב תפעולי
לאחר שהבדיקה מוכיחה שהמכונה עומדת במפרטים, היא נשלחת בדרך כלל לרצפת הייצור. עם זאת, הלך הרוח המבחן אינו מסתיים בכך. במתקנים מודרניים רבים, הגישה היא להטמיע תחזוקה חזויה ואימות מתמשך:
-
ניטור מצב מקוון
- חיישנים קבועים עוקבים אחר פרמטרים קריטיים כמו רעידות מסבים, זרם מנוע, זיהום שמן הידראולי (בדיקות בדרגת ISO 4406) וכו'.
- תוכנה אנליטית משתמשת בלמידת מכונה כדי לזהות כשלים צצים לפני שמתרחשת התמוטטות קטסטרופלית.
-
כיול מתוזמן
- מפתחות מומנט, כלי יישור לייזר וחיישני מתח דורשים כיול מחדש במרווחי זמן מוגדרים כדי לשמור על שלמות המדידה.
- גיבויים לוגיים של PLC וניהול גרסאות (תאימות IEC 61131-3) מבטיחים שכל שינויי קוד מתועדים כראוי.
7.2 שיפור מתמיד
משוב משימוש בעולם האמיתי הוא בעל ערך רב. שיפורים נפוצים שזוהו לאחר הפריסה עשויים לכלול:
- זיקוק מפעילים הידראוליים
- שדרוג אטמים או מעבר לשמנים ברמה גבוהה יותר כדי להפחית בלאי ותנודות טמפרטורה בעומסים קיצוניים.
- אופטימיזציה של לולאות בקרה
- התאמת פרמטרי כוונון סרוו להפחתת חריגה או כוונון עדין של פרופילי מתח הרצועה לקצוות סליל עדינים יותר.
- שיפור ארגונומיה ובטיחות
- הוספת עיצובים ארגונומיים לטעינת סליל או שיפור מיקומי מגן כדי להפחית את העומס והסיכון של המפעיל.
8. בדיקת חידושים ומגמות עתידיות
8.1 תאומים דיגיטליים והפעלה וירטואלית
יצרנים רבים נעים לעבר תאומים דיגיטליים - יוצרים מודל וירטואלי של כל קו אריזת הסלילים באמצעות תוכנה כמו Siemens NX Mechatronics Concept Designer (MCD). זה מאפשר:
- זמן בדיקה גופנית קיצור
- על ידי איתור באגים בלוגיקת PLC, תנועת סרוו ונעילות בטיחות בסביבה וירטואלית, אתה יכול לתפוס שגיאות לפני בניית מכונות.
- שילוב למידת מכונה
- נתונים מהעולם האמיתי מעדכנים ללא הרף את התאום הדיגיטלי, ומשכללים אלגוריתמים חזויים המחזות חריגות מכניות או שליטה.
8.2 פלטפורמות בדיקה רב-פיזיקליות
עבור קווים הנתונים לסביבות תפעול מגוונות במיוחד:
- ניטור סימולטני
- ניתן לעקוב במקביל אחר רעידות בטווח 0-10 קילו-הרץ, לחצי נוזל עד 35 MPa, קריאות טמפרטורה מ-20°C עד +150°C ומשוב של כונן סרוו.
- אבחון מקיף
- תוכנה מתקדמת מתאמת את מערכי הנתונים הרב-פיזיקליים הללו, ומציינת אינטראקציות עדינות שעלולות להפעיל מיקרו-כשלים או סחיפות ביצועים.

9. סיכום ונקודות חשובות
תהליך הבדיקה של קו אריזה של סלילי פלדה הוא רב-גוני, ומטרתו לאשר את שלמות המבנית של המכונה , עקביות התפעול ובטיחותה בתנאים אמיתיים. הוא כולל הכל, החל מבדיקות ללא עומס ועד לניסויי סיבולת של 24 שעות, כל אחד מהם כפוף לתקנים בינלאומיים כגון GB/T 3811, ISO 4413 ו-EN 12079-2. על ידי קביעת קריטריוני קבלה ברורים - רמות מתח יעד, דיוק מיקום, יציבות לחץ, ספי רעש ועוד - יצרנים יכולים להוכיח הוכחה מוחשית לאמינות ללקוחות.
נקודות עיקריות :
- הכנה יסודית: שליטה בסביבת הבדיקה ואימות המכשור הם קריטיים לתוצאות אמינות.
- מבוא לטעינה הדרגתית: עלייה שיטתית מקיבולת ללא עומס ל-125% מבטיחה אימות מתקדם של כל תת-מערכת.
- תיעוד מבוסס נתונים: ניטור בזמן אמת ורישום רישום חזק מאפשרים מעקב, וחושפים מגמות ביצועים מיידיות וארוכות טווח כאחד.
- תאימות לתקנים: עמידה או חריגה בקודי ISO, EN, IEC ו-GB/T מטפחת אמון ומתיישרת עם שיטות עבודה מומלצות גלובליות.
- דגש על מחזור חיים: בדיקה אינה אירוע בודד - היא מניחה את היסודות תחזוקה חזויה, שדרוגים עתידיים ושיפור מתמיד.
בין אם אתה לקוח המבקש הבטחה לבטיחות תפעולית או מהנדס שאחראי על ההפעלה הסופית, נהלי הבדיקה המתוארים כאן מדגישים את המחויבות לספק פתרון אריזת סליל חדשני וחזק. למעשה, הפרוטוקולים הללו דוגלים בפילוסופיה: איכות ואמינות עקביות נובעות מגישה ממושמעת, מבוססת סטנדרטים, לכל שלב - מתכנון והרכבה ועד לחיצת היד הסופית של ביצועים מאומתים.
הערה אחרונה:
מדריך זה משקף שיטות עבודה מומלצות מוכחות לבדיקת קווי אריזה של סליל, מינוף קודים בינלאומיים וניתוח נתונים בעולם האמיתי. תוכניות בדיקה בפועל עשויות להיות מותאמות יותר על סמך דרישות ספציפיות לאתר, בחירת חומרים מתקדמות או תכונות עיצוב מיוחדות. עיין תמיד בפרוטוקולי הבדיקה הרשמיים ובתיעוד ההנדסי של הפרויקט כדי לתת מענה לדרישות ייצור ייחודיות ומסגרות רגולטוריות.
-
הבנת החוסן המכני חיונית להבטחת עמידות העיצובים שלכם למאמצים תפעוליים ללא כשל. עיינו במשאב זה לקבלת תובנות מעמיקות. ↩
-
הבטחת ביצועי חשמל ובקרה חיונית ליעילות תפעולית. משאב זה מספק הנחיות וטכניקות חיוניות להשגת ביצועים אופטימליים. ↩
-
עמידה בדרישות הבטיחות אינה נתונה למשא ומתן בהפעלת מכונות. קישור זה מציע מידע מקיף על סטנדרטים ונהלים להבטחת בטיחות בפעילותכם. ↩