1. מבוא
בתעשיות עיבוד המתכת העכשוויות, סלילי פלדה הם בין המוצרים המאתגרים ביותר מבחינה לוגיסטית והקריטיים ביותר לבטיחות. המסה העצומה שלהם, הקצוות העדינים ודרישות ההובלה שלהם מחייבים פתרונות אריזה אמינים ויעילים. קו אריזת סלילים מתוכנן היטב מורכב בדרך כלל מ-(1) מכונת אריזת סלילים, (2) מכונת חיזוק סלילים, ו-(3) מכונת הערמת סלילים - כל אחד מונע על ידי שילוב של מנועים חשמליים, מערכות סרוו ומפעילים הידראוליים. בבסיס כל הפעולה עומדת מערכת בקר לוגי מתוכנת (PLC) מתוחכמת המתאמת את התנועות, ויסות המהירות באמצעות מנועי תדר משתנה (VFD) ובקרת תנועה מתקדמת באמצעות מנועי סרוו.
מסמך זה מתמקד בשלב ההרכבה בתהליך הייצור של קו אריזה בסלילים. המטרה היא לצייד לקוחות ובעלי עניין בהבנה ברורה של התהליך הקפדני - המכסה הכל, החל משילוב תת-רכיבים ועד לבדיקות איכות סופיות - תוך הדגשת נורמות התכנון המכני הרלוונטיות, תקני הבטיחות ופילוסופיות ניהול מחזור החיים המלא. הדגש הוא על האופן שבו כל שלב הרכבה מתוכנן, מבוצע ומאומת בקפדנות בהתאם לתקני הנדסה בינלאומיים כגון ISO 12100, EN 415-8 (בטיחות מכונות אריזה) והנחיות GB/T, תוך הבטחת מצוינות תפעולית לטווח ארוך.
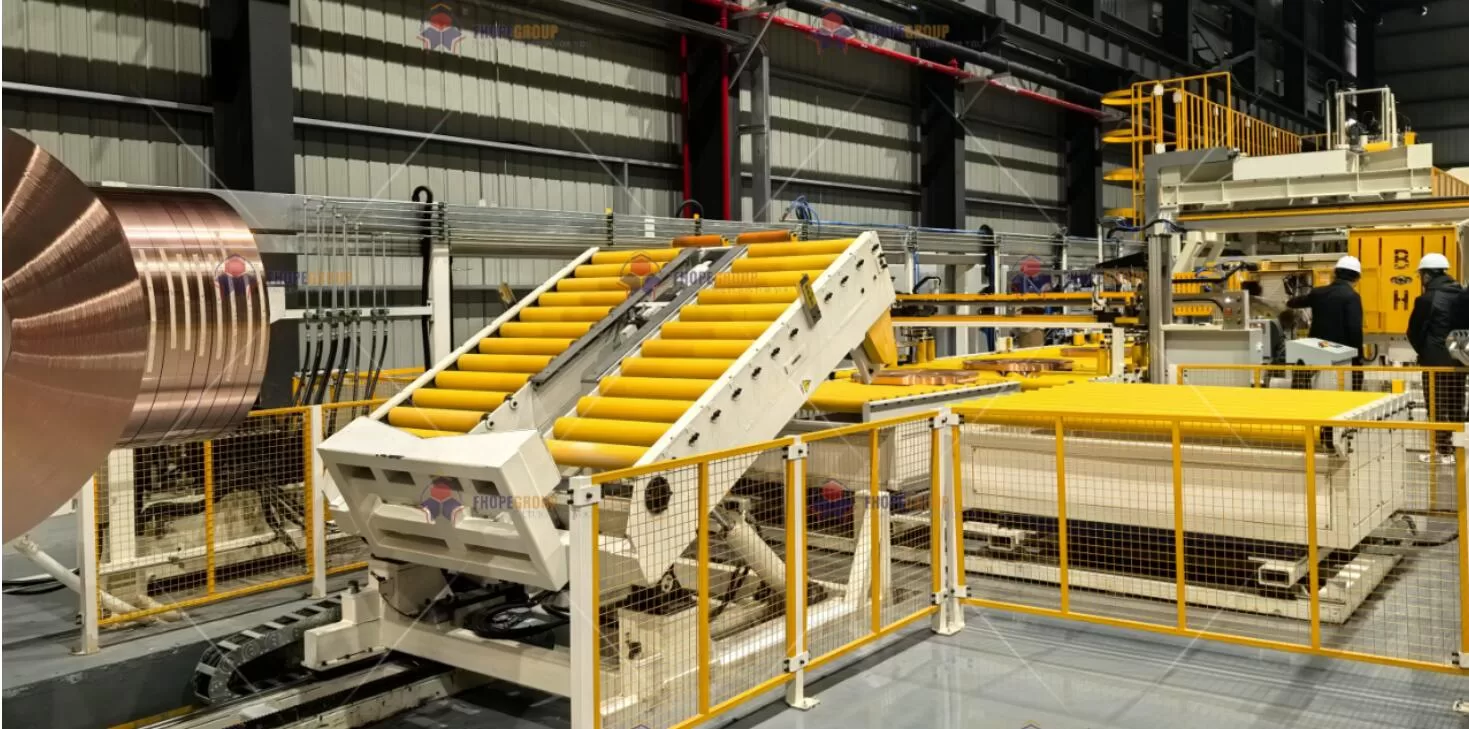
2. הרכבה: אינטגרציה מדוקדקת של מערכות
ההרכבה היא השלב שבו מודולים בודדים, חלקים במכונה ורכיבים סטנדרטיים מתכנסים למערכת מבצעית מלאה. במקרה של קו אריזה סליל מודרני, מודולים אלה כוללים לרוב:
-
מודולי שינוע סליל
- רולים ממונעים, מסילות מנחים או קרוסלות למיקום הסליל.
- מבני תמיכה עשויים פלדה בעלת חוזק גבוה לשאת את משקלם של סלילים.
-
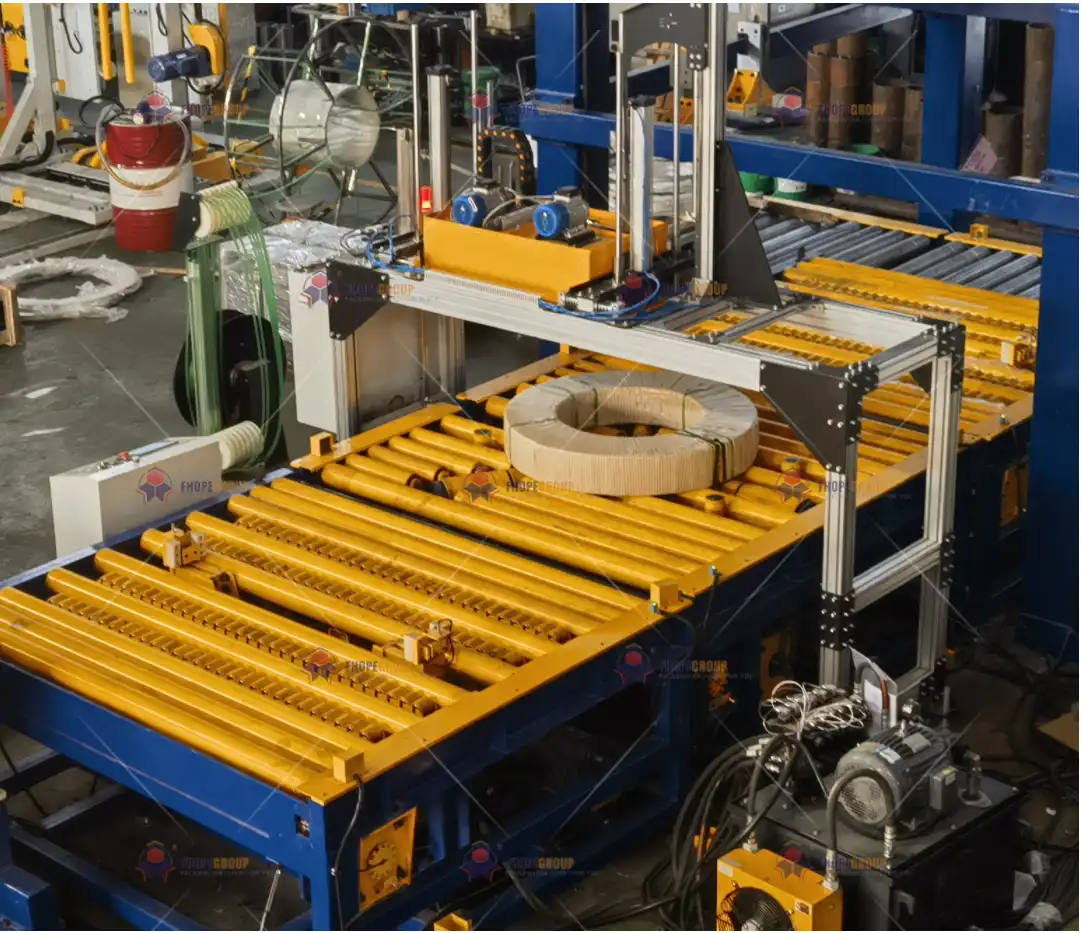
יחידות רצועה ועיטוף
- ראשי חגורה חשמליים ופנאומטיים לבקרת מתח.
- יחידות סרט מתיחה או זרועות עטיפה המונעות על ידי מנועי סרוו להשגת שכבת על עקבית.
-
מערכות הפעלה הידראוליות
- צילינדרים להידוק אנכי ואופקי.
- ערכות כוח הידראוליות שנועדו לשמור על לחץ וקצב זרימה יציבים.
-
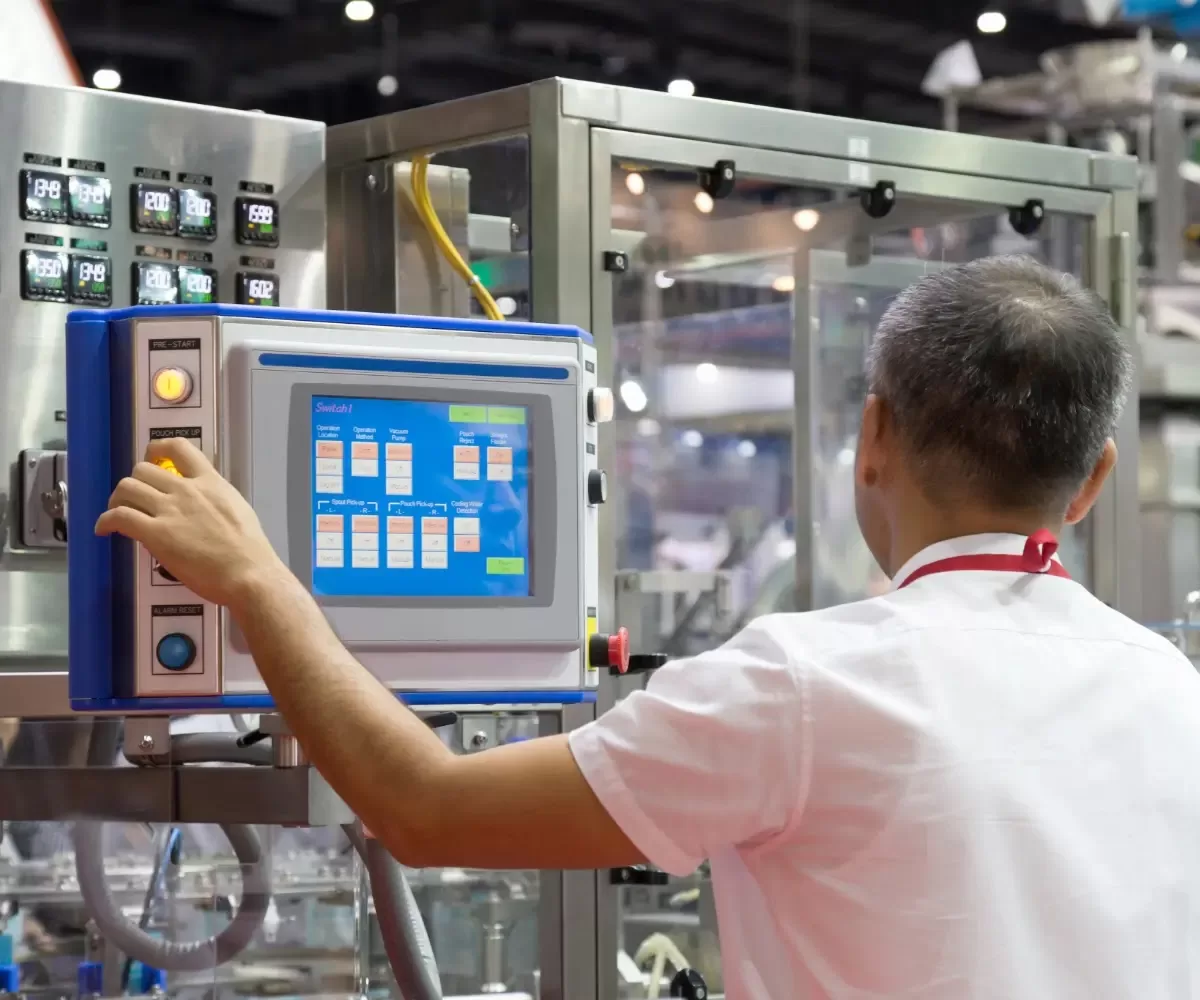
כוננים חשמליים וארונות בקרה
- PLCs לבקרה לוגית משולבת.
- VFDs לניהול מהירות מנוע.
- כונני סרוו לתנועה ברמת דיוק גבוהה.
- HMIs (ממשקי אדם-מכונות) לקלט וניטור מפעיל.
-
מנגנוני בטיחות ומיגון
- וילונות אור, עצירות חירום וממסרי בטיחות.
- מגנים מכניים וכיסויים לאלמנטים מסתובבים.
במהלך ההרכבה, רכיבים אלה ממוקמים ומאובטחים בקפידה בהתאם לתיעוד התכנון, תוך הבטחת שמירה קפדנית על סבולות מכניות, חלוקת עומס וקריטריוני יישור. בדיקה יסודית של כל החיבורים - בין אם מדובר במסופים חשמליים, חיבורים הידראוליים או מחברים מכניים - שומרת על שלמות המערכת.
3. נורמות תכנון מכני ושיקולי טרום הרכבה
3.1 בחירת מבנים וחומרים
מנקודת המבט של מהימנות מבנית, קו אריזה סליל חייב לעמוד בעומסים דינמיים הנגרמים מפעולות העברת סליל, הרמה וחגורה. לכן, חומרים נבחרים על סמך חוזק עייפות ועמידות בפני קורוזיה. קריטריונים נפוצים כוללים:
- פלדה מסגסוגת חוזק גבוה1 (למשל, 42CrMo) עבור צירי הילוכים, צימוד ומסגרות נושאות עומס.
- פולימרים עמידים בפני שחיקה2 (למשל, פוליאוריטן או חומרים מרוכבים מחוזקים) עבור גלילי מדריך ונקודות מגע.
- יריעות פלדה מגולוונת או אלוזינק (עומדים ב-EN 10346) עבור לוחות חיצוניים וכיסויי הגנה לעמידה בפני קורוזיה בסביבות לחות גבוהה או קורוזיבית.
יתר על כן, צוותי הנדסה מבצעים ניתוח מצבי כשל ואפקטים (FMEA) 3 כדי לזהות נקודות תורפה פוטנציאליות בחלקים כגון צינורות הידראוליים, בידוד מנוע סרוו או רשת גלגלי שיניים. גישה מבוססת סיכונים זו מבטיחה שהחומרים ותכונות התכנון שנבחרו יטפלו בסיכונים התפעוליים מהיום הראשון.
3.2 בדיקות סובלנות ומידות
לפני הרכבת רכיב כלשהו, הוא עובר בדיקה מימדית קפדנית:
- סובלנות צורה ומיקום: נשלט בדרך כלל על ידי GB/T 1184 או תקני ISO מקבילים. לדוגמה, יישור קואקסיאלי של פירי הנעה סרוו מוחזק על ±0.02 מ"מ כדי למזער רטט ורעש.
- דרישות גימור פני השטח: קריטי להזדווג משטחים, מבטיח שחיכוך ובלאי אינם חורגים ממגבלות העיצוב.
במידת הצורך, כלי מטרולוגיה מתקדמים - כמו עוקבי לייזר או מכונות מדידת קואורדינטות (CMMs) - מאמתים גיאומטריה מורכבת. זה מבטיח שכאשר רכיבי משנה מגיעים לתחנת ההרכבה, הם עומדים או עולים על המפרטים המכניים הדרושים לשילוב דיוק גבוה.
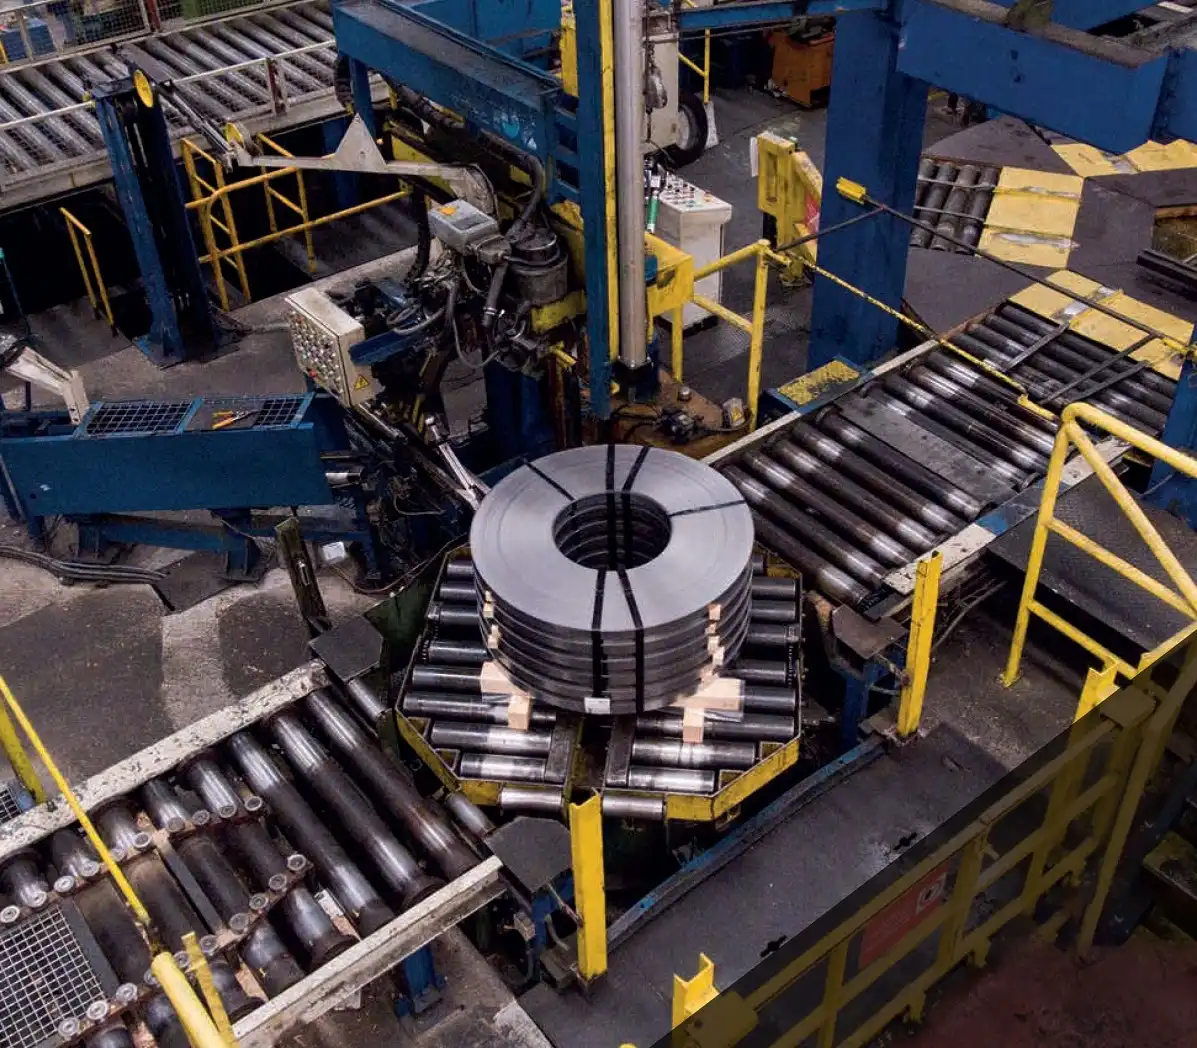
4. זרימת העבודה של Core Assembly
מכלול קו אריזה סליל מובנה בדרך כלל למספר שלבי מפתח:
-
הגדרת מסגרת בסיס ומבנה ראשי
- יישר ויישר את המסגרת הראשית באמצעות התקני הרמה מדויקים.
- אשר את השטיחות והקשיחות המבנית כדי לשמור על נקודות התייחסות נאותות.
-
תת-הרכבה
- התקן שולחנות גלילים, התקני מתיחה ויחידות סיבוב, כל אחד מהם מוברג וננעל לחורים שנקדחו מראש על בסיס פריסה תלת מימדית.
- השתמש במפתחי מומנט כדי להדק ברגים לערכי המומנט שצוינו מה-BOM ההנדסי (Bill of Materials).
-
שילוב מערכת הידראולית
- התקן מארזי כוח הידראוליים, מאגרים וקווי צנרת בהתאם להנחיות ISO 4413 עבור מכלי לחץ וצינורות.
- נתב צינורות וצינורות עם רדיוסי כיפוף נרחבים, אבטח אותם עם מהדקים ובדוק אם יש נקודות שחיקה אפשריות.
- בצע בדיקות לחץ מקדימות בכל מעגל כדי לזהות נזילות אפשריות או אביזרים לא תקניים.
-
חיווט חשמל ובקרה
- מקם PLCs, VFDs, כונני סרוו ומגעים בתוך מארזי בקרה בדירוג IP54 ומעלה (IEC 60529).
- נתב כבלים במתח גבוה ונמוך במגשי כבלים נפרדים כדי להפחית הפרעות אלקטרומגנטיות.
- סיום אותות בקרה במודולי PLC I/O, מה שמבטיח כבלים מסוככים עבור משוב מקודד ממנועי סרוו.
-
כיול תנועה ויישור סרוו
- חבר מנועי סרוו לתיבות הילוכים או ברגים כדוריים (אם קיימים) עם חוסר יישור זוויתי או אופסט מינימלי.
- בצע שגרות כיול - לעתים קרובות עם הגדרות לייזר או מד חיוג - כדי לאשר יישור בטווח של ±0.02 מ"מ, תוך מזעור מתח הסרוו.
- השתמש בכלים המומלצים על ידי היצרן (למשל, סוגריים ליישור אופסט) כדי להבטיח התאמה מכנית חזקה.
-
הזמנת תת-מערכת
- הפעל כל מודול ברצף, מאמת את כיוון סיבוב המנוע, אותות חיישנים ולחצים הידראוליים.
- אמת בקרי HMI בסיסיים עבור ריצה ידנית, עצירות חירום ומעברי מצב אוטומטי.
-
בדיקות איכות בתהליך (IPQC)
- בדוק אזורים קריטיים באמצעות רשימות ביקורת העוסקות בערכי מומנט, מרווחים מכניים, מיקום תושבת חיישן, ניתוב קו שמן וכו'.
- תייגו אי התאמות בהרכבה לעיבוד מיידי מחדש. זה עשוי להיות כרוך בשיבוץ מחדש של בסיס מנוע או מיקום מחדש של תושבת חיישן אופטי.
5. יחסי גומלין הידראוליים וחשמליים
5.1 דרישות מערכת הידראולית
בקו אריזה של סלילים, המערכת ההידראולית היא קריטית לאספקת הכוח הדרוש להדק ולהרים סלילים כבדים. החששות העיקריים כוללים:
- יציבות לחץ: המערכת חייבת לשמור על תנודות לחץ בטווח של ±1.5% מנקודת ההגדרה כדי להבטיח כוחות הידוק עקביים.
- בקרת זיהום: ניקיון השמן מנוטר באמצעות תקני ISO 4406 או NAS 1638. דרישה טיפוסית עשויה להיות NAS 1638 Class 6 להגנה על שסתומי סרוו רגישים או שסתומים פרופורציונליים.
כדי להפחית את זמן המחזור, המערכת ההידראולית עשויה לשלב מצברים האוגרים אנרגיה ומספקים זרימה מיידית. כל האביזרים, האטמים והצינורות עומדים בדרך כלל בתקני SAE או DIN, מה שמבטיח שהם יכולים להתמודד עם הטמפרטורה, הלחץ והרעידות בהגדרות תעשייתיות קשות.
5.2 דיוק בקרה חשמלית
כאשר מערכות הידראוליות מספקות את הכוח הגולמי, בקרות חשמליות מציעות את הדיוק. קווי אריזה סליל מודרניים מסתמכים במידה רבה על:
-
בקרת PLC
- מנהל חיבורים בין תחנות שונות (אריזה, רצועה, ערימה).
- מנטר משוב חיישנים (מתגי קירבה, עיניים צילום, תאי עומס) כדי לתזמן זרימות עבודה אוטומטיות לחלוטין.
- מיישמת לוגיקה בטיחותית (עצירות אלקטרוניות, שערים ואזעקות).
-
כונני תדר משתנה (VFD)
- שלוט במהירות של מנועי אינדוקציה המניעים מסועים או ראשים מסתובבים.
- ייעל את צריכת האנרגיה על ידי התאמת מהירות הפעולה של המנוע כדי להתאים לדרישות התהליך.
-
כונני סרוו ומנועים
- ספק תנועה מדויקת לליפוף זרועות, חגורת ראשים או מיקום סליל.
- השג דיוק של תת-מילימטר וחזרה על משימות כגון מתיחת סרט.
במהלך ההרכבה, טכנאים בודקים בקפדנות את נוהלי ניתוב הכבלים והארקה כדי למזער רעשים חשמליים, במיוחד עבור מערכות סרוו הדורשות אותות מקודד נקיים כדי לשמור על לולאות בקרה מדויקות.
6. פרוטוקול בדיקה והפעלה
לאחר השלמת המכלולים המכניים, ההידראוליים והחשמליים, המערכת נכנסת לשלב בדיקה קפדני לפני המשלוח או ההתקנה באתר:
-
בדיקת ללא עומס
- מאמת את התנועה החופשית של כל הרכיבים - גלילים, מהדקים, זרועות מסתובבות - מבלי להכניס את הסליל בפועל.
- בדיקות לאיתור התנגשויות אפשריות, רעידות חריגות או מיקומי חיישן לא מכוילים.
-
בדיקות תת-מערכת פונקציונליות
- מערכת סרוו: בדוק את רצפי הביות, ג'וג במהירויות שונות, אשר את דיוק המיקום עם מחוון חיוג או מדידת לייזר.
- מערכת הידראולית: בצע תחילה מחזור מהדקים והרמה בלחץ נמוך, ולאחר מכן המשך ללחץ הפעלה נומינלי. שים לב לדליפות או ירידת לחץ.
- מערכות בטיחות: אמת את הפונקציונליות של עצירה אלקטרונית, בדוק את עיני הצילום ואת וילונות האור, אשר את ה-PLC מעביר את המערכת למצב בטוח מיד עם זיהוי התקלות.
-
בדיקות בדיקה
- הכנס סלילים אמיתיים או מדומים (באמצעות קוביות משקל או בובות) כדי לשכפל את תנאי ההפעלה.
- עקוב אחר מומנט, זרם מנוע וטמפרטורת שמן לאורך מחזורים ממושכים כדי להבטיח שהעיצוב יכול להתמודד עם דרישות ייצור רגילות.
-
אימות זמן ופלט מחזור
- רשום זמני מחזור עבור כל פעולת אריזה. לדוגמה, קו אריזה עשוי להיות מתוכנן להתמודד עם עד 60 סלילים בשעה.
- ודא שהמערכת יכולה לעמוד בדרישות התפוקה של הלקוח או לחרוג ממנה מבלי לפגוע בבטיחות או באיכות המוצר.
-
מבחני קבלה סופיים (FAT)
- ערוך משפט מקיף שהלקוח או גופי הסמכה עדים לו.
- ספק הוכחה מתועדת לתאימות - תרשימי יכולת מכונה, נתוני SPC (בקרת תהליכים סטטיסטית) ודוחות בדיקה המאשרים מוכנות תפקודית.
7. בקרת איכות ותיעוד
7.1 עמדות בקרת איכות
לאורך ההרכבה וההפעלה, מחסומים מסוימים מעגנים את תוכנית ניהול האיכות:
-
בדיקות מימדיות
- מבוצע בהרכבה מוקדמת ואחרי הרכבה לאישור סטיות מינימליות.
- קריטריוני קבלה אופייניים: מישוריות של ±0.1 מ"מ/מ', יישור זוויתי של ±0.2° עבור סוגריים.
-
אימות הידוק מכני
- בדיקות מומנט באמצעות כלים מכוילים, תוך התייחסות לערכים ממפרטי עיצוב.
-
בדיקות נזילות הידראוליות
- לחץ על הקווים עד פי 1.25-1.5 מלחץ הפעולה הרגיל, תוך שמירה על נקודת ההגדרה למשך זמן מוגדר תוך בדיקת כל המפרקים.
-
בדיקות המשכיות חשמל ובידוד
- השתמש ב-Megohmmets כדי להבטיח שהתנגדות הבידוד עומדת בדרישות הסף המחייבות או עולה עליהן (לעתים קרובות יותר מ-1 MΩ ב-500 Vdc).
- אשר הארקה נכונה כדי למנוע הצטברות סטטית או סכנות הלם.
-
שלמות תוכנה
- בקרת גרסאות מאובטחת עבור תוכניות PLC ו-HMI, מאומתת לפי תקני IEC 61131-3.
- היגיון גיבוי למאגרים לא מקוונים לצורך מעקב.
7.2 תיעוד ועקיבות
כל נתוני ההרכבה, הבדיקה והבדיקה מתועדים כדי לספק היסטוריית ציוד מקיפה. חברות מודרניות מסתמכות לעתים קרובות על תוכנת ניהול מחזור חיי המוצר (PLM) (למשל, Siemens Teamcenter או PTC Windchill) כדי לשמור על היסטוריית גרסאות, נתוני CAD ותוצאות בדיקות. זה מבטיח:
- עקיבות: ניתן לעקוב אחר כל קו אריזה של סליל לפי מספר סידורי ותאריך בנייה, ולקשר אותו לתצורה המדויקת של כוננים, מנועים ויחידות הידראוליות.
- אחריות ותחזוקה: מפעילים יכולים להפנות לרשומות הרכבה מקוריות כדי לזרז החלפת חלקים או שדרוגים.
- שיפור מתמשך: משוב משירות שטח משולב באיטרציות עיצוב עתידיות.

8. דגש על בטיחות ותאימות
מעבר לפרודוקטיביות ולביצועים מכניים, בטיחות היא דאגה עליונה. קו האריזה בסלילים חייב לעמוד בתקנים שונים, כגון EN 415-8 (בטיחות מכונות אריזה) ו- ISO 12100 (בטיחות מכונות - מושגים בסיסיים ועקרונות כלליים).
-
הערכת סיכונים
- נערך בשלבי תכנון מוקדמים כדי לזהות נקודות צביטה, אזורי ריסוק או סכנות פליטה.
- מתמתן באמצעות שמירה פיזית, דלתות גישה שלובות, היגיון PLC בטיחותי וחיישנים בטיחותיים.
-
הדרכה למפעיל
- מספק הדרכה על רצפי הפעלה/כיבוי, נהלי חירום ופתרון תקלות בסיסי.
- מתמקד בטעינה/פריקה נכונה של סליל כדי למנוע פציעות מנפילה או גלגול סלילים.
-
הנחיות תחזוקה
- מעודד פרוטוקולי נעילה (LOTO).
- מתאר מרווחי זמן לבדיקת נוזל הידראולי, בדיקות מתח רצועת מנוע וסקירות אבחון PLC.
9. תמיכה לכל החיים ותחזוקה חזויה
9.1 אמינות לטווח ארוך
השגת זמן ממוצע גבוה בין תקלות (MTBF) חיונית להבטחת זמן השבתה מינימלי בלוחות זמנים תובעניים של ייצור. אסטרטגיות עיצוב כדי להגיע ל-MTBF ≥ 10,000 שעות כוללות לרוב:
- בחירת רכיבים חזקה: מנועים וסרוו של מותגים מוכרים נבדקו לאמינות תעשייתית.
- ארכיטקטורות מערכת מיותרות: מודולים מרכזיים כמו ספקי כוח או מערכות חיישנים משלבים יכולות יתירות או החלפה מהירה.
9.2 תחזוקה חזויה ושילוב IoT
עם הופעת שיטות העבודה של Industry 4.0, קווי אריזה סליל רבים כוללים כעת ניטור מצב בזמן אמת:
- חיישני רטט: מסלול תקינות מיסבים במנועים, תיבות הילוכים או גלילי מתיחה. חריגות בספקטרום הרטט עלולות להזהיר מראש כשלים מכניים.
- חיישני זיהום שמן: הערכת רמות הניקיון בזמן אמת, הפעלת החלפת מסנן לפני שהצטברות בוצה פוגעת בשסתומים.
- ניתוח נתונים: PLC או PC תעשייתי רושמים נתונים תפעוליים (ספירת מחזור, קודי שגיאה, זרמי מנוע). מנותח באמצעות תוכנה מיוחדת (למשל, Beckhoff TwinCAT או Rockwell Historian) לקבלת תובנות חזויות.
10. הערות לסיום
תהליך ההרכבה של קו אריזת סלילים משלב הנדסה מכנית, תכנון הידראולי, אינטגרציה חשמלית ומערכות בקרה מתקדמות להתקנה מגובשת ובעלת ביצועים גבוהים. כל שלב משנה - בין אם יישור מנוע סרוו או איטום צומת הידראולי - דורש הקפדה קפדנית על נורמות תכנון, סבילות מידות ובדיקות איכות. כאשר אנו משלבים לוגיקת PLC מתקדמת , מנועי סרוו ואבחון בזמן אמת, הקו מתפתח לפתרון עתידי המסוגל להסתגל לדרישות ייצור משתנות.
נקודות מפתח :
- הנדסה הוליסטית: בחירת חומרים, שלמות מבנית וזרימות עבודה הנדסיות חזקות עומדות בבסיס האמינות.
- הרכבה מדויקת: תשומת לב מפורטת ליישור, מומנט וכיול מבטיח פעולה חלקה וחיי שירות ארוכים.
- בטיחות ותאימות: התאמה ל קודים בינלאומיים (ISO, EN, GB/T) מספק מסגרת מוצקה למניעת סיכונים.
- תמיכה במחזור החיים: מאימות עיצוב ועד תחזוקה חזויה, תהליך ההרכבה קובע את הבסיס למחזור חיים תפעולי בעל סיכון נמוך ויעיל ביותר.
על ידי ביצוע שיטות עבודה מומלצות אלה ואימוץ גישה של איכות ראשונה, יצרנים ומשתמשי קצה כאחד יכולים לממש את מלוא היתרונות של קו אריזה סליל מורכב היטב עם תפוקה גבוהה. התוצאה היא מערכת שלא רק עומדת במדדי ביצועים אלא גם מציעה תכונות בטיחות חזקות, תחזוקה פשוטה ותיעוד ניתן למעקב - היבטים קריטיים בשוק התחרותי של עיבוד מתכות של ימינו.
הערה אחרונה:
הליך ייצור זה להרכבת קו אריזה סליל נועד לשמש אוריינטציה טכנית מול הלקוח. ערכים, תקנים ושיטות ספציפיים עשויים להיות מותאמים בהתבסס על תקנות מקומיות, דרישות הלקוח והתקדמות טכנולוגית מתמשכת. עיין תמיד בתיעוד ההנדסי של הפרויקט ובשרטוטים מאושרים לקבלת ההנחיות העדכניות והמדויקות ביותר.