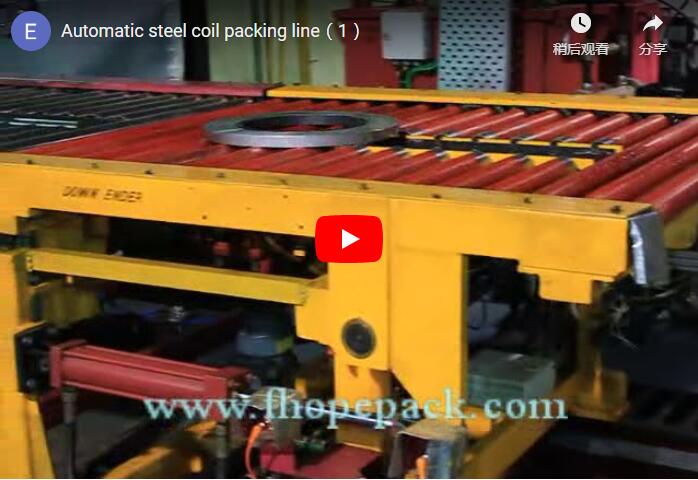
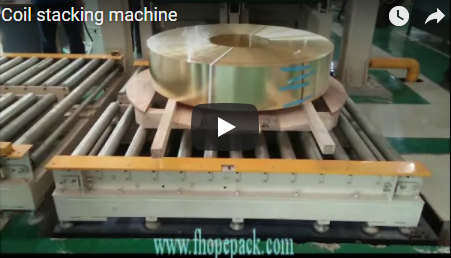
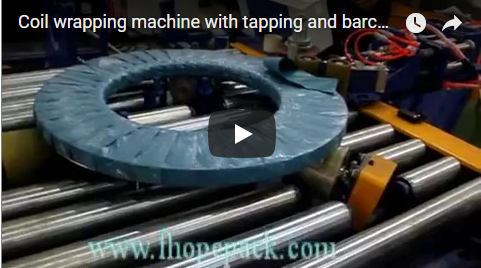
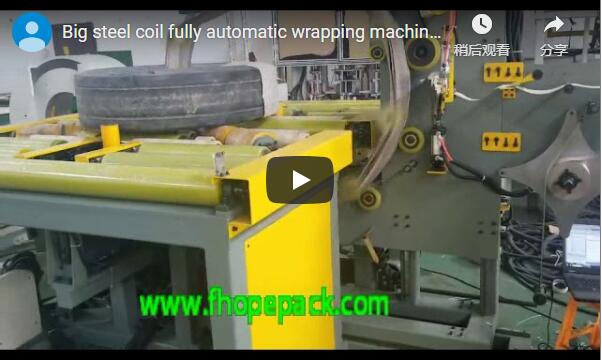
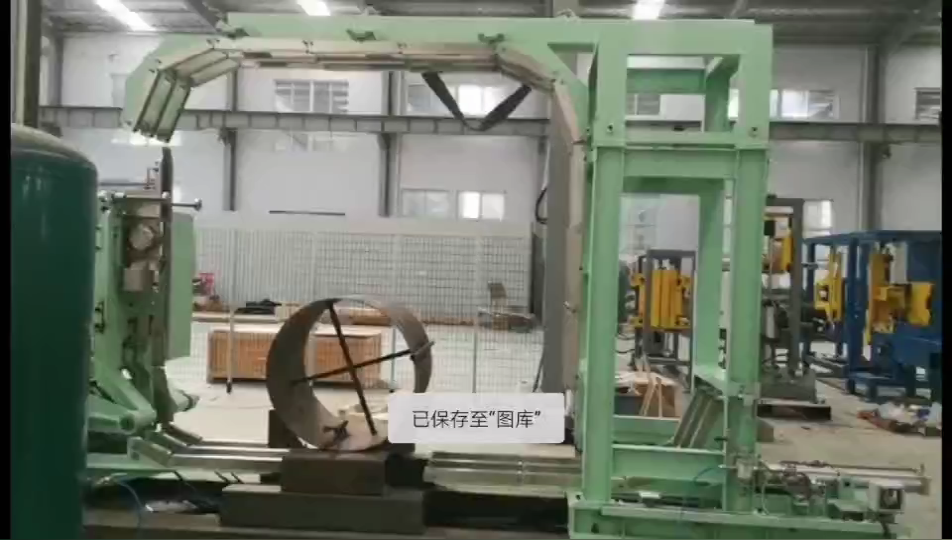
Sintesi Questo video documenta una prova di collaudo a pieno carico di una delle nostre linee di confezionamento di bobine di acciaio preverniciato presso il nostro stabilimento. Una bobina viene posizionata in piano, fissata da una piastra di pressatura, reggiata, dotata di una copertura laterale protettiva e inviata alla linea di produzione, che prosegue fino a notte fonda con l'accumulo delle bobine finite dietro la linea stessa. Di seguito, illustriamo le diverse fasi del processo, i controlli che effettuiamo prima della spedizione di una linea e la capacità produttiva dichiarata della nostra linea di confezionamento di bobine tagliate, pari a 20-30 bobine all'ora.
Sommario
- Cosa mostra il video
- Perché eseguiamo la messa in servizio a caldo a pieno carico
- Piano di collaudo in fabbrica, stazione per stazione
- Gamma di linee pubblicata
- Lista di controllo per la messa in servizio in vista del collaudo di accettazione in fabbrica (FAT)
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Cosa mostra il video
| Tempo di clip | Deposito lucchetti | Che succede |
|---|---|---|
| 0-10 s | Tavolo basculante | La bobina rimane in posizione verticale su rulli gialli, poi il tavolo la appiattisce. |
| 10-22 s | Stampa | Un braccio sopraelevato abbassa una piastra gialla e tiene la bobina |
| 22-34 s | Robusto | L'unità di reggiatura superiore si sposta al centro della bobina e applica la cinghia, quindi solleva |
| 34-44 s | Coperchio laterale | Un braccio laterale stende del materiale protettivo bianco attorno alla bobina |
| 44-50 s | Vista lineare | La bobina si sposta; l'inquadratura ampia mostra l'intera linea e una pila di bobine finite. |
Una piccola animazione 3D nell'angolo del video mostra la stessa configurazione della macchina. Il quadro di controllo bianco è dotato di una luce di segnalazione rossa e le ringhiere di protezione gialle circondano la linea. La luce del giorno svanisce durante il funzionamento, quindi la linea continua a funzionare a pieno carico dal giorno alla notte.
Perché eseguiamo la messa in servizio a caldo a pieno carico
Una prova a secco dimostra che ogni asse si muove. Una prova a caldo con bobine reali dimostra che le stazioni lavorano insieme al peso nominale:
- Carichi reali. Il tavolo basculante, la pressa e i nastri trasportatori movimentano bobine reali, pertanto il dimensionamento degli azionamenti e le impostazioni dei freni vengono testati a peso effettivo.
- Beni di consumo reali. Il nastro e il materiale protettivo vengono alimentati da rotoli di produzione, quindi l'alimentazione, il taglio e la sigillatura vengono testati come se fossero in funzione in loco.
- A lungo termine. Pedalare per ore permette di individuare difetti che un singolo ciclo di utilizzo non riesce a nascondere, come ad esempio un sensore che si sposta o un sistema di alimentazione della cinghia che slitta dopo molte giunzioni.
- Tempi di avvio del sito più brevi. I difetti che vengono corretti nella nostra fabbrica sono quelli che il vostro team non rileva durante l'installazione.
Piano di collaudo in fabbrica, stazione per stazione
| Deposito lucchetti | Cosa controlliamo sotto carico |
|---|---|
| Tavolo basculante | Passaggio fluido dalla posizione verticale a quella orizzontale; la bobina rimane centrata sui rulli. |
| Stampa | La piastra trattiene la bobina senza graffiare la superficie verniciata. |
| Robusto | Posizione della cinghia, tensione e qualità delle giunture in ogni ciclo |
| Coperchio laterale | Sovrapposizione del materiale e copertura dei bordi su tutto il perimetro della bobina |
| Trasportatori | Le posizioni delle fermate si ripetono tra le stazioni |
| Controls | La spia luminosa si spegne e riaccende dopo un ciclo interrotto. |
La bobina preverniciata richiede particolare attenzione in ogni punto di contatto, poiché qualsiasi segno sulla vernice comporta lo scarto. Prima di dare l'approvazione, controlliamo i tamponi di pressatura, i rivestimenti dei rulli e il percorso del nastro per verificare la presenza di segni di contatto.
Gamma di linee pubblicata
La nostra linea di confezionamento per bobine di acciaio destinate al taglio a nastro è presentata in questa gamma; ogni linea è realizzata su misura per le bobine del progetto:
| Articolo | Valore pubblicato |
|---|---|
| peso della bobina | 100-3000 kg |
| coil OD | 900–1400 mm |
| coil ID | 508 mm |
| Larghezza della bobina | 15–450 mm |
| Velocità | 20-30 bobine all'ora |
| Materiali Necessari | Pellicola estensibile, carta VCI, nastro intrecciato |
| Controls | PLC Siemens S7-1200/S7-1500, HMI da 7-10 pollici |
Lista di controllo per la messa in servizio in vista del collaudo di accettazione in fabbrica (FAT)
- Invia dei campioni di bobine, indicandone peso, diametro esterno, diametro interno e larghezza, in modo che la produzione utilizzi le dimensioni da te indicate.
- Concordare la durata del ciclo di produzione e il numero di bobine da produrre all'ora.
- Fornisci o approva il cinturino e il materiale protettivo che utilizzerai.
- Elencare i criteri di qualità superficiale per le bobine preverniciate.
- Concordare i test di guasto: arresto, riavvio, cambio materiale.
- Decidete chi assisterà al test, di persona o tramite videoconferenza.
- Confermare il mercato di destinazione per il fascicolo di valutazione del rischio.
Controlli e sicurezza
Il tavolo basculante, la pressa e l'unità di reggiatura si muovono tutti con la bobina in posizione. La linea nella clip è delimitata da barriere di protezione gialle e il quadro di controllo si trova all'esterno della zona di movimento. L'accesso durante un ciclo è interdetto; la manutenzione viene eseguita con la linea fermata e isolata.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio e la norma EN 415-10 stabilisce i requisiti generali per le macchine confezionatrici; anche il piano basculante è coperto dalla nostra procedura di ribaltamento secondo la norma EN 415-10.
FAQ di ingegneria
D: Cos'è l'hot commissioning? R: Consiste nel far funzionare l'intera linea con bobine e materiali di consumo reali a pieno carico nel nostro stabilimento, prima della spedizione.
D: Quante bobine all'ora confeziona questo tipo di linea? R: La nostra linea di confezionamento di bobine tagliate ha una velocità dichiarata di 20-30 bobine all'ora.
D: Quali dimensioni di bobina copre la linea pubblicata? R: 100–3000 kg, diametro esterno 900–1400 mm, diametro interno 508 mm e larghezza 15–450 mm; altre dimensioni vengono realizzate su richiesta.
D: Perché la bobina viene stesa prima di essere reggiata? R: Stendendo la bobina sul tavolo, la piastra della pressa la tiene ferma mentre la reggiatura passa attraverso il centro.
D: Posso assistere al test a distanza? R: Sì. Eseguiamo il piano di test concordato e lo registriamo in video qualora non possiate essere presenti.
D: Quale PLC e HMI gestisce la linea? R: La linea descritta utilizza un PLC Siemens S7-1200 o S7-1500 con un HMI da 7-10 pollici.
D: Come evitate di segnare le bobine preverniciate? R: Ispezioniamo ogni punto di contatto sotto carico, i cuscinetti di pressione, i rulli e il percorso del nastro, e diamo l'approvazione solo quando le bobine di prova non presentano segni di contatto.
D: Quali norme si applicano? R: Per i mercati CE, ISO 12100 e EN 415-10.
Passo successivo
Progettiamo una linea di confezionamento bobine in tre fasi:
- Invia il tuo disegno di progetto con peso della bobina, OD, ID, larghezza e bobine all'ora, a info@fhopepack.com.
- Riceverai una proposta entro 48 ore, con la planimetria della stazione e il piano di collaudo in fabbrica.
- Prenota un sopralluogo quindi confermiamo la superficie disponibile, l'accesso tramite gru e le protezioni.
Lettura correlata
- Linea di confezionamento di bobine tagliate per centri di assistenza.
- Reggiatrice automatica per bobine di acciaio tagliate
- Linea di confezionamento per bobine di acciaio con cremagliera basculante, stazione di avvolgimento e pressatura.
- Linea automatica di reggiatura, imballaggio e impilamento di bobine d'acciaio.
- Macchina per l'imballaggio di bobine: imballaggio e movimentazione
- Linea di confezionamento per bobine di acciaio per il taglio di nastri
fonti
- Macchina in azione (filmati della nostra fabbrica): il video su YouTube
- Peso della bobina, diametro esterno, diametro interno, larghezza, velocità, materiali, PLC e HMI: Linea di confezionamento bobine di acciaio
- Ambito di applicazione della norma: ISO 12100:2010; IT 415-10: 2014
- Tempistiche della proposta: CTA della casa approvata (proposta entro 48 ore)
Ultimo aggiornamento: 09/10/2026