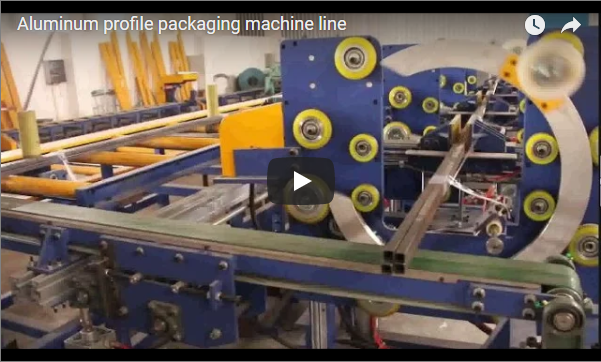
Riassunto: I sistemi automatizzati di confezionamento dei tubi risolvono i problemi cronici di imballaggio irregolare e non uniforme nelle operazioni di estrusione della plastica. Integrando il conteggio automatico, l'imballaggio esagonale e l'insacchettamento a doppia modalità (termosaldatura con film in PE o nastro/cucitura per sacchi in tessuto), queste linee sincronizzano la produttività a valle con la velocità di estrusione a monte. Ottimizzata per tubi rigidi in PVC, PPR e acciaio inossidabile con diametri compresi tra Φ16–32 mm e Φ63+ mm, la tecnologia standardizza la geometria del fascio, riduce al minimo gli sprechi di materiale e garantisce una costante prontezza per la spedizione.
[SEGNAPOSTO VIDEO]
🛠️ Informazioni sul cliente
In genere, gli impianti di estrusione di medie dimensioni gestiscono da tre a cinque linee di produzione, spedendo centinaia di fasci di tubi a settimana a distributori regionali e reti di fornitura per l'edilizia. L'imballaggio manuale a valle crea costantemente attriti operativi, richiedendo turni di lavoro dedicati per gestire le attività di conteggio, impilamento e reggiatura, che non possono essere eseguite con la velocità continua dell'estrusione.
[Insert Company/Region] L'azienda gestisce un impianto di estrusione multilinea che produce tubi rigidi in PVC, PPR e acciaio inossidabile per impianti idraulici e di distribuzione industriale. L'impianto utilizza linee di estrusione continue a velocità lineari ottimizzate, ma il confezionamento a valle rimane un'operazione manuale, dipendente dai turni. La manodopera è impiegata nel conteggio manuale, nell'impilamento e nella reggiatura, creando uno squilibrio di produttività in cui la produzione di estrusione supera spesso la capacità di confezionamento. Questo collo di bottiglia costringe all'accumulo di materiale in magazzino, ritarda l'evasione degli ordini e aumenta lo stress sui materiali dovuto alla movimentazione. L'azienda necessita di una soluzione a valle che elimini la variabilità del conteggio manuale, mantenendo al contempo la compatibilità con l'infrastruttura di trasporto esistente.
🏗️ Sfida
Il principale vincolo operativo è rappresentato dalla geometria non uniforme dei fasci e dalla produttività imprevedibile del confezionamento, fattori che contrastano direttamente con le esigenze di produzione continua delle moderne linee di estrusione. La movimentazione manuale introduce densità di impilamento variabili, con conseguente instabilità del trasporto, aumento dei danni al materiale e programmazione dipendente dalla manodopera che non è in grado di scalare con il volume di produzione.
L'impianto si trova ad affrontare tre carenze operative interconnesse. In primo luogo, l'imballaggio non uniforme e irregolare crea vuoti all'interno delle pile, causando cedimenti delle cinghie di fissaggio e danni alle estremità dei tubi durante il trasporto. In secondo luogo, il conteggio e l'imballaggio manuali non sono sincronizzati con la crescente velocità e produttività delle linee di estrusione a monte, ponendo un limite massimo alla capacità di spedizione giornaliera. In terzo luogo, la variabilità del diametro complica la movimentazione manuale: i tubi di piccolo diametro (Φ16–32 mm) richiedono un impilamento preciso per evitare deformazioni, mentre i tubi di grande diametro (Φ63 mm e oltre) necessitano di cinghie di fissaggio più robuste e di insacchettamenti rinforzati. Senza un intervento automatizzato, il reparto imballaggio rimane un collo di bottiglia ad alta intensità di manodopera che limita l'efficienza complessiva della linea e aumenta i costi generali del controllo qualità.
🔗 Correlati : Scopri altre soluzioni
📈 Progettazione di soluzioni
La soluzione ingegnerizzata integra una sequenza completamente automatizzata di conteggio, raggruppamento, insacchettamento e confezionamento, studiata appositamente per tubi rigidi in plastica e metallo. Grazie all'impiego di array di sensori specifici per diametro e moduli di confezionamento a doppia modalità, il sistema standardizza la formazione dei fasci, consentendo al contempo la produzione di tubi di piccolo diametro (Φ16–32 mm) e di grande diametro (Φ63 mm e oltre) senza necessità di riattrezzaggio meccanico.
La linea automatizzata di confezionamento dei tubi esegue un ciclo continuo di "conteggio-raggruppamento-insacchettamento-confezionamento", eliminando l'intervento manuale per i tubi di piccolo diametro prodotti in linea. Il sistema utilizza tavole rotanti di conteggio servoassistite e unità di formatura esagonale controllate da camme per standardizzare la geometria dei fasci. La scelta del metodo di confezionamento dipende dal diametro: per tubi da Φ16 a 32 mm si utilizzano sacchi in film di PE con termosaldatura o avvolgimento con nastro adesivo, mentre per tubi da Φ63 mm in su si utilizzano sacchi in tessuto plastico con avvolgimento con nastro adesivo o doppia cucitura. L'architettura di controllo si basa su un PLC (Controllore Logico Programmabile), un computer digitale industriale che esegue sequenze automatizzate in base agli input dei sensori, e su un HMI (Interfaccia Uomo-Macchina), un pannello touchscreen che consente agli operatori di selezionare il diametro del tubo, il numero di fasci e il metodo di confezionamento. I dati di produzione in tempo reale vengono sincronizzati con i sistemi a livello di impianto tramite Modbus, un protocollo di comunicazione seriale che consente uno scambio dati affidabile tra dispositivi industriali e software di supervisione. Il layout è progettato per un'integrazione compatta, richiedendo uno spazio minimo a terra pur mantenendo la distanza di sicurezza per l'operatore e la capacità di buffer a monte.
🛡️ Implementazione
L'installazione richiede un preciso allineamento meccanico con i nastri trasportatori di uscita dell'estrusione esistenti, seguito da una calibrazione sistematica da parte dell'operatore e dalla verifica della logica di controllo. La fase di integrazione privilegia lo scambio continuo di dati tra le apparecchiature di confezionamento e i sistemi di gestione della produzione a livello di impianto, garantendo il monitoraggio della produzione in tempo reale e riducendo al minimo le interruzioni dei programmi di estrusione in corso.
L'installazione segue un protocollo di messa in servizio strutturato. La prima settimana si concentra sull'ancoraggio meccanico, sul cablaggio elettrico (tipicamente trifase a 400 V) e sull'integrazione della linea pneumatica. La seconda settimana prevede la giunzione dei nastri trasportatori, l'allineamento dei sensori e il collegamento al quadro elettrico. La terza settimana è dedicata alla validazione della logica PLC, inclusa la compensazione della carica statica per tubi in PVC/PPR e la calibrazione della soglia per il rilevamento di tubi da Φ16 mm. La quarta settimana è dedicata alla formazione degli operatori, con particolare attenzione alla selezione dei parametri dell'interfaccia uomo-macchina (HMI), alla gestione dell'alimentazione di film/reggetti e alla risoluzione dei problemi. Il cambio di metodo di confezionamento avviene tramite adattatori senza utensili, riducendo i tempi di cambio materiale a meno di 15 minuti. Tutte le specifiche tecniche e le metodologie di confezionamento sono ricavate dalla documentazione tecnica del produttore e dagli standard di automazione industriale per la movimentazione di tubi rigidi.
🔗 Vedi anche : Attrezzature correlate
⚙️ Dati sui risultati
I parametri di riferimento post-implementazione dimostrano miglioramenti significativi in termini di uniformità dell'imballaggio, sincronizzazione della produttività e ottimizzazione della manodopera in ambienti di estrusione comparabili. L'imballaggio esagonale standardizzato e l'insacchettamento automatizzato riducono i tassi di danneggiamento durante il trasporto, consentendo al contempo un funzionamento continuo della linea che si allinea alle velocità di produzione a monte.
Le metriche di prestazione riflettono le medie del settore per l'integrazione automatizzata del confezionamento di tubi; le prestazioni effettive del sito variano in base alla formulazione del materiale, alle condizioni ambientali e alla stabilità dell'estrusione a monte. I risultati tipici includono:
-
Sincronizzazione della produttività: la velocità di confezionamento si allinea alla capacità della linea di estrusione, raggiungendo in genere 30-50 fasci/ora a seconda del diametro e della lunghezza del fascio.
-
Ottimizzazione della manodopera: il personale addetto ai turni si riduce da 6-8 operatori manuali a 1-2 addetti alle macchine, riallocando la manodopera al controllo qualità o al confezionamento secondario.
-
Riduzione dei danni: la geometria esagonale uniforme e la tensione automatizzata delle cinghie riducono i reclami per danni alla merce del 60-80% rispetto all'impilamento rettangolare manuale.
-
Precisione di peso/conteggio: il conteggio automatico elimina gli errori di conteggio manuale, mantenendo la variazione di peso del pacco entro una tolleranza di ±0.5 kg.
-
Efficienza del cambio formato: il cambio di diametro e metodo di confezionamento richiede la selezione tramite HMI e la sostituzione degli adattatori senza l'utilizzo di attrezzi, riducendo i tempi di cambio formato a 10-15 minuti.
Nota metodologica: i parametri di riferimento quantitativi derivano dalle specifiche tecniche del produttore e dai dati aggregati raccolti sul campo in installazioni di tubazioni rigide comparabili. I risultati specifici del sito varieranno in base al mix di produzione, alla struttura dei turni e ai protocolli di manutenzione.
🛠️ Analisi del ROI
La giustificazione finanziaria si concentra sulla riallocazione della manodopera, sulla riduzione degli sprechi di materiale e sul miglioramento dell'utilizzo del trasporto merci, sebbene i periodi di ammortamento effettivi dipendano fortemente dalle strutture salariali regionali, dai costi dei materiali e dalla variabilità del volume di produzione. La spesa in conto capitale in genere varia da [Insert Budget], con risparmi operativi che aumentano proporzionalmente ai tassi di utilizzo della linea di estrusione.
Il calcolo del ritorno sull'investimento deve tenere conto dei costi complessivi (spese totali per i dipendenti, inclusi salari base, contributi previdenziali, benefit, assicurazioni e costi generali di formazione) e delle condizioni variabili del sito. I risparmi si concretizzano in genere attraverso tre canali:
-
Ridistribuzione del lavoro: La riduzione dal conteggio manuale/assemblaggio delle squadre alla supervisione di un singolo operatore genera risparmi salariali diretti. Le cifre effettive dipendono da
[Insert Regional Wage Rate]e configurazione del cambio. -
Riduzione di danni e resi: la geometria uniforme dei pacchi e la reggiatura automatizzata riducono i reclami dei clienti, i costi di rispedizione e gli sprechi di materiale. Il risparmio aumenta con il volume delle spedizioni e la distanza di trasporto.
-
Ottimizzazione del trasporto merci: l'impilamento esagonale standardizzato migliora la densità dei pallet, riducendo i costi di spedizione per unità e le esigenze di stoccaggio in magazzino.
Disclaimer: le proiezioni del ROI sono illustrative e presuppongono un funzionamento continuo a [Insert Shift Hours] a settimana. I periodi di ammortamento effettivi varieranno in base alle tariffe del lavoro locali, ai prezzi dei materiali di imballaggio, ai programmi di manutenzione e ai tempi di attività dell'estrusione a monte. Gli impianti dovrebbero condurre un audit operativo specifico del sito prima dell'approvazione del capitale.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
🏗️ Domande frequenti
Le richieste di informazioni tecniche relative al confezionamento automatizzato di tubi si concentrano sulla compatibilità dei diametri, sulla sostituzione dei materiali di confezionamento e sui requisiti di manutenzione ordinaria. Il sistema è compatibile con le specifiche standard dei tubi rigidi e richiede un intervento minimo da parte dell'operatore per i cambi di materiale, garantendo una produzione costante in diverse serie di produzione e configurazioni degli impianti.
D: Il sistema è in grado di gestire tubi di lunghezza non standard o ridotta?
A: I moduli di conteggio e raggruppamento sono compatibili con lunghezze di produzione standard, in genere comprese tra 0.5 m e 6 m. Per lunghezze inferiori a 0.8 m, potrebbe essere necessaria la calibrazione del sensore e la regolazione della velocità del nastro per mantenere una formazione esagonale stabile.
D: L'imballaggio esagonale aumenta il consumo di cinghie rispetto all'impilamento manuale?
R: No. La stabilità geometrica dell'imballaggio esagonale distribuisce la tensione delle cinghie in modo più uniforme, consentendo spesso l'applicazione di una sola cinghia per fascio. Ciò riduce in genere il consumo di cinghie del 30-50%, migliorando al contempo l'integrità del carico.
D: Come avviene il passaggio dal metodo di confezionamento con pellicola in PE a quello con sacchi in tessuto?
A: La linea è dotata di due stazioni di confezionamento con meccanismi di adattamento senza attrezzi. Gli operatori selezionano il metodo desiderato tramite HMI e il sistema regola automaticamente i percorsi di alimentazione del film/reggisella. Il cambio completo del materiale richiede circa 10-15 minuti senza l'utilizzo di attrezzi speciali.
D: Quale manutenzione ordinaria è necessaria per il funzionamento continuo?
A: Le attività settimanali includono la pulizia a secco dei sensori ottici di conteggio per prevenire l'accumulo di polvere statica, la lubrificazione dei rulli di alimentazione del nastro con uno spray a base di silicone e l'ispezione delle giuntatrici per film di sacchetti per verificarne l'usura. Programmi completi di manutenzione preventiva sono forniti nel manuale tecnico del produttore.