🛠️ Criteri di valutazione per la selezione del sistema di confezionamento
La scelta di un sistema di confezionamento per profili in alluminio richiede la quantificazione della velocità di produzione, della tolleranza di allineamento dimensionale, dei rapporti di sostituzione della manodopera, dei tempi di cambio formato e dei costi operativi totali. Ciascun parametro influisce direttamente sull'integrità della superficie, sull'ottimizzazione della resa del materiale e sull'efficienza della logistica a valle.
La valutazione tecnica inizia con la velocità di produzione, misurata in profili elaborati al minuto in condizioni di regime stazionario. La coerenza della protezione è quantificata dalla tolleranza di allineamento dei bordi e dalla percentuale di copertura della superficie, che è direttamente correlata ai tassi di scarto dei danni da trasporto. La dipendenza dalla manodopera tiene conto del numero di operatori per turno, mentre la flessibilità di cambio formato misura il tempo necessario per adattarsi alle diverse dimensioni dei profili (tipicamente 2,000-6,500 mm). Il costo operativo totale comprende i salari della manodopera, il consumo di pellicola protettiva (PE o POF, spessore 0.030-0.060 mm) e le spese di rilavorazione. Tutti i parametri di base citati nel presente documento rappresentano stime tipiche del settore; le prestazioni effettive richiedono una convalida specifica del sito rispetto ai tassi di estrusione e alle specifiche di trattamento superficiale.
🏗️ Opzione A: Operazioni di confezionamento manuale
L'imballaggio manuale si basa sul taglio della pellicola e sulla termosaldatura effettuati dall'operatore, con una resa di 5-10 profili al minuto per tecnico, introducendo tuttavia una varianza di allineamento di ±5-10 mm e uno spreco di pellicola del 10-15%. Questo metodo rimane valido solo per produzioni a basso volume, dove è necessario ridurre al minimo le spese in conto capitale.
Gli operatori utilizzano rotoli di pellicola manuali, utensili da taglio manuali e pistole termiche non regolate per applicare gli strati protettivi. Il processo è intrinsecamente ad alta intensità di manodopera, richiedendo in genere 2-3 lavoratori per turno per mantenere l'allineamento con le velocità di estrusione. Graffi superficiali e degrado del rivestimento si verificano frequentemente a causa della tensione irregolare della pellicola e del disallineamento dei bordi di sigillatura. Per pacchi di peso compreso tra 10 e 50 kg, la movimentazione manuale introduce stress ergonomico e aumenta la probabilità di danni da impatto sui bordi. Lo spreco di pellicola è in media del 10-15% a causa di errori di misurazione visiva e la temperatura di sigillatura fluttua di ±20-30 °C senza un controllo a circuito chiuso. I tassi di scarto e i costi della manodopera sono altamente variabili; i team di approvvigionamento devono convalidare i valori di riferimento degli scarti specifici del sito prima di impegnarsi in flussi di lavoro manuali.
🔗 Correlati : Scopri altre soluzioni
📈 Opzione B: Linee di confezionamento semiautomatiche e completamente automatizzate
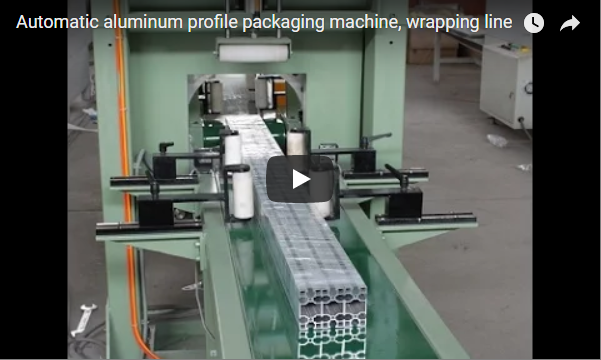
Le macchine semiautomatiche per l'applicazione del film e le linee di produzione automatiche integrate per il confezionamento standardizzano l'applicazione del film grazie all'utilizzo di PLC per la memorizzazione delle ricette, sensori fotoelettrici e barre di saldatura riscaldate, riducendo il personale da 2-3 operatori a 1 e aumentando la produttività di 2-3 volte. Questi sistemi eliminano le fasi di manipolazione intermedie.
Le macchine semiautomatiche per l'applicazione del film utilizzano un sistema di rilevamento con sensori fotoelettrici per tracciare i bordi anteriori del profilo, abbinato a barre di saldatura riscaldate operanti a 120–150 °C ±3 °C e a una regolazione della pressione di 0.1–0.3 MPa. La memorizzazione delle ricette, controllata da PLC, gestisce profili di lunghezza compresa tra 2,000 e 6,500 mm, consentendo il cambio formato in meno di 30 secondi. La tolleranza di allineamento dei bordi si stabilizza a ±2 mm per lato, garantendo una copertura superficiale pressoché completa. I dati sul campo indicano un aumento dell'efficienza produttiva di 2-3 volte rispetto all'avvolgimento manuale, mentre il fabbisogno di manodopera si riduce da 2-3 operatori a 1 per turno. Il consumo energetico tipico si aggira intorno ai 3.5 kW a 220 V 50/60 Hz; la compatibilità elettrica deve essere verificata rispetto all'infrastruttura dell'impianto.
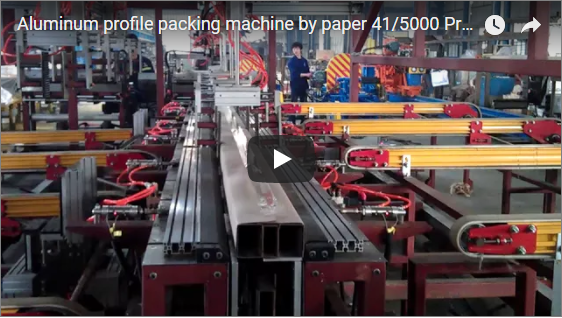
Le linee di produzione di imballaggi completamente automatizzate integrano moduli sequenziali per eliminare completamente le operazioni intermedie. L'architettura standard comprende un modulo di alimentazione, un modulo di trasporto automatico, un modulo di taglio automatico del film, un modulo di insacchettamento automatico, un modulo di confezionamento termoretraibile, un modulo di trasporto e stoccaggio automatico e un processo di scarico automatico. Questa architettura a flusso continuo standardizza la velocità di produzione ed elimina i punti di intervento manuale che storicamente causano abrasioni superficiali. L'investimento iniziale varia significativamente in base alla configurazione; la modellazione del ritorno sull'investimento (ROI) richiede tariffe orarie specifiche per il sito, valori di riferimento per gli scarti e programmi di manutenzione, anziché proiezioni di ammortamento fisse.
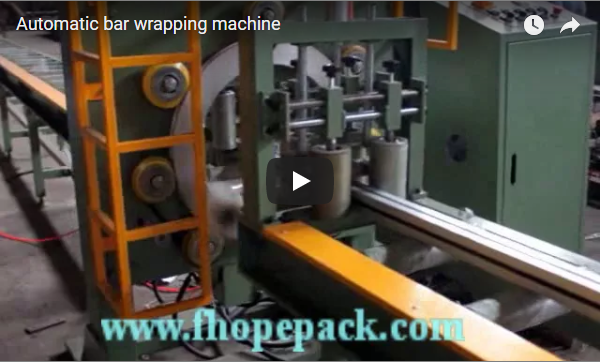
Per la logistica di carichi pesanti, le macchine per l'imballaggio in fasci gestiscono i profili impilati avvolgendoli in pellicola di PE o carta kraft, quindi fissando il carico con reggette in plastica o acciaio. Queste unità sono progettate per pesi di fascio compresi tra 10 e 50 kg, garantendo l'integrità strutturale durante la pallettizzazione e il trasporto merci. È necessaria la verifica da parte del fornitore per confermare la calibrazione della tensione di reggiatura e la compatibilità dello spessore della pellicola con la lega e il trattamento superficiale specifici.
🛡️ Matrice di confronto tecnico
| Criterio | Avvolgimento manuale | Macchina semiautomatica | Linea completamente automatizzata |
|---|---|---|---|
| Velocità di elaborazione (profili/min) | 5–10 per lavoratore (stima tipica) | 15-25 (tasso costante) | Flusso continuo (dipendente dal modulo) |
| Consistenza della protezione | 30–40% di superfici esposte; allineamento ±5–10 mm | Copertura completa; allineamento ±2 mm | Controllo del sensore a circuito chiuso |
| Manodopera per turno | 2–3 lavoratori | 1 lavoratore | 0–1 supervisor |
| Cambiare nel corso del tempo | 5–10 minuti (misurazione manuale) | <30 secondi (Ricetta PLC) | Richiamo automatico dei parametri |
| scarti cinematografici | 10–15% (stima visiva) | ≤3% (taglio a misura del PLC) | ≤2% (taglio servoassistito di precisione) |
| Consistenza della sigillatura | Pistola termica portatile; variazione di ±20 °C | 120–150°C ±3°C | Controllo della temperatura PID |
| capacità di peso del fascio | 10–50 kg (movimentazione manuale) | Fino a 5 kg per pezzo (trasportatore) | 10-50 kg (modulo di raggruppamento) |
| Investimento di capitale | Basso (meno di 1,000 dollari per gli strumenti; stima tipica) | $ 15,000- $ 25,000 (gamma verificata dal fornitore) | $ 40,000– $ 80,000+ (dipendente dalla configurazione) |
Nota: tutti i valori rappresentano stime tipiche del settore. Prima dell'acquisto, verificare la compatibilità elettrica, le specifiche del fornitore della pellicola e i requisiti di spazio con il fornitore dell'apparecchiatura.
🔗 Vedi anche : Attrezzature correlate
⚙️ Lista di controllo per la decisione di acquisto
-
[ ] Convalidare le dimensioni del profilo: confermare la lunghezza massima (2,000–6,500 mm) e la complessità della sezione trasversale rispetto alla larghezza del nastro trasportatore della macchina e allo spazio libero del rullo di sigillatura.
-
[ ] Calcola il rapporto di sostituzione della manodopera: confronta l'attuale organico del turno (2-3 operatori) con i requisiti della linea automatizzata (1 operatore) utilizzando le tariffe salariali orarie verificate.
-
[ ] Valutare i requisiti di peso del pacco: se si gestiscono pacchi da 10 a 50 kg, dare priorità ai sistemi con calibrazione integrata della tensione di reggiatura e compatibilità con film in PE/kraft.
-
[ ] Verificare le specifiche del film: lo spessore del film in PE o POF (0.030–0.060 mm) deve corrispondere all'intervallo di temperatura di saldatura della macchina (120–150 °C ±3 °C) e ai requisiti di scarica elettrostatica.
-
[ ] Frequenza di cambio di controllo: se le dimensioni del profilo di cambio superano le 4 volte per turno, è obbligatorio memorizzare le ricette PLC e adottare protocolli di regolazione inferiori a 30 secondi.
-
[ ] Richiedi una modellazione del ROI specifica per il sito: sostituisci le stime di recupero dell'investimento fisse con un'analisi del costo totale di proprietà a 12 mesi che includa manodopera, riduzione degli scarti e manutenzione.
-
[ ] Confermare la sicurezza e la conformità: assicurarsi che l'integrazione dell'arresto di emergenza, la documentazione della valutazione dei rischi e i protocolli di formazione degli operatori siano in linea con gli standard di sicurezza dell'impianto.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e CE. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
🛠️ Domande frequenti
D: La macchina semiautomatica può gestire profili di diverse lunghezze senza regolazione manuale? R: Sì. La memorizzazione delle ricette tramite PLC supporta lunghezze comprese tra 2,000 e 6,500 mm. Il cambio formato richiede una sola selezione tramite touchscreen; il sistema regola automaticamente la lunghezza del film e i tempi di saldatura in pochi secondi. Verificare i limiti di capacità delle ricette con il proprio fornitore.
D: Quali tipi di film sono compatibili con le barre di saldatura automatiche? R: Film in PE (polietilene) e POF (poliolefina) con spessori compresi tra 0.030 e 0.060 mm. Verificare con il fornitore del film che la temperatura di inizio saldatura sia compatibile con l'intervallo di temperatura operativa della macchina, compreso tra 120 e 150 °C.
D: Quanto spazio richiede una linea di produzione automatica per il confezionamento? R: In genere, l'ingombro è di 8-10 m di lunghezza × 1.5 m di larghezza, considerando i moduli di alimentazione, trasporto, insacchettamento e stoccaggio. Consultate il vostro fornitore di attrezzature per ottimizzare il layout in base alle dimensioni del vostro impianto.
D: La formazione degli operatori per i sistemi semiautomatici o automatizzati è complessa? R: No. Le interfacce guidate da PLC riducono la formazione a circa un turno. Le competenze principali includono il caricamento del rotolo di pellicola, la selezione della ricetta e il monitoraggio dei sensori. La misurazione manuale e l'utilizzo della pistola termica vengono eliminati.
D: Cosa succede se devo imballare profili raggruppati (10-50 kg)? R: La macchina semiautomatica descritta è ottimizzata per profili singoli fino a 5 kg. Per carichi raggruppati, utilizzare una macchina confezionatrice per raggruppamento che impila i profili, li avvolge in pellicola di PE o carta kraft e li fissa con reggette in plastica o acciaio. Verificare la calibrazione della tensione di reggiatura con il fornitore.