Sintesi esecutiva Le bobine tagliate in rame e ottone ad alta purezza sono particolarmente vulnerabili a graffi superficiali, deformazioni dei bordi e allungamento durante la movimentazione successiva al taglio. Questa linea di confezionamento automatizzata integrata trasforma le bobine a disco dall'orientamento orizzontale (avvolgimento a fuso) all'orientamento piatto (occhiello verso l'alto) tramite un ribaltatore idraulico a doppio ammortizzatore, fissa il pacco centrale mediante reggette radiali in PET servoassistite, incapsula il profilo con un avvolgimento estensibile orbitale ad alta precisione e completa l'impilamento dei pallet con una pinza a portale meccanica antitraccia. Ogni punto di contatto metallo-metallo è isolato da poliuretano (PU) 90-95 Shore A e polimeri ingegnerizzati per garantire la conservazione di una superficie priva di difetti.
Perché il rame richiede un approccio speciale
Il rame e le leghe di rame raffinate (come C11000 ETP, C10200 OFC e bronzo fosforoso di precisione) presentano un'elevata densità (circa 8.94 g/cm³) unita a una bassa durezza superficiale (spesso 40-65 HV allo stato ricotto). Nella lavorazione in bobina, questo profilo metallurgico presenta gravi vulnerabilità alla manipolazione meccanica:
- Sensibilità superficialeIl lieve attrito di scorrimento tra il metallo nudo e l'acciaio del nastro trasportatore genera microabrasioni irreversibili, ossidazione superficiale e graffi da incrudimento che causano l'immediato scarto nelle applicazioni di barre collettrici, telai di collegamento e avvolgimenti di trasformatori.
- Telescoping dei bordi e schiacciamento delle flangeLe bobine a disco con fessure strette presentano una bassa stabilità assiale. Carichi assiali eccessivi o non uniformi disallineano gli avvolgimenti interni (effetto telescopico), mentre tensioni radiali incontrollate delle cinghie stringono e deformano le geometrie dei bordi esterni.
- Contatto Stress ConcentrazioneLe linee standard di avvolgimento di bobine d'acciaio si basano su rulli d'acciaio zigrinati e morsetti idraulici ad alta tensione. Se applicati al rame tenero, questi meccanismi generano sollecitazioni puntuali che superano il limite di snervamento del metallo, causando profonde ammaccature.
L'eliminazione di questi rischi richiede una cinematica progettata appositamente: schermatura continua in poliuretano, curve di accelerazione/decelerazione idraulica ammortizzate e meccanismi di fissaggio calibrati e servoassistiti.
Cosa fa la linea - Passo dopo passo
Il processo di confezionamento prevede il trasferimento delle bobine di rame tagliate dai singoli bracci di scarico delle macchine da taglio verticali fino alle pile di pallet sicure e pronte per la spedizione, attraverso quattro stazioni completamente automatizzate.
[Slitter Turnstile / Car]
         │ (Eye-Horizontal)
         ▼
[1. 90° Hydraulic Cushioned Upender]
         │ (Polyurethane contact, proportional decelerated tilt)
         ▼ (Eye-to-Sky)
[2. Radial Eye-Through Strapping Station]
         │ (Cushioned index table, 400–1200 N regulated PET banding)
         ▼
[3. Orbital Eye-Through Wrapping System]
         │ (VCI + Stretch film composite shuttle ring)
         ▼
[4. Overhead Gantry Stacking & Palletizing]
         │ (Internal-bore expanding jaws / cushioned O.D. pads)
         ▼
[Finished Pallet Staging Conveyor]
1. Ribaltamento: Inclinazione dinamica di 90° da posizione orizzontale a posizione piatta
Le bobine arrivano in posizione orizzontale dal tornello della taglierina. Il supporto inclinabile a 90° utilizza un sistema elettroidraulico proporzionale con sincronizzazione a doppio cilindro.
- Sia il braccio di ricezione orizzontale che la piastra posteriore inclinabile sono rivestiti con uno strato di poliuretano colato ad alta densità (90-95 Shore A) di 15-20 mm per isolare i diametri esterni e le superfici laterali della bobina.
- Il profilo di movimento esegue una sequenza di accelerazione e decelerazione a S, eliminando gli urti nel punto di trasferimento a 85°–90° e trasferendo la bobina in modo fluido sul tavolo a rulli in posizione orizzontale (senza ribaltamento dei bordi).
2. Reggiatura radiale: tensionamento di precisione attraverso l'occhiello
Una volta posizionata orizzontalmente sul nastro trasportatore, la bobina si sposta verso la stazione di reggiatura. A differenza delle bobine di acciaio al carbonio di grandi dimensioni, che accettano una reggiatura circonferenziale grezza sul diametro esterno, le bobine di rame a forma di disco richiedono una reggiatura radiale attraverso il foro centrale per fissare i singoli avvolgimenti e impedirne lo spostamento assiale.
- Una piattaforma girevole automatizzata ruota la bobina al di sotto di una guida per cinghie che spinge le cinghie in PET attraverso l'occhiello centrale.
- La testa di tensionamento del nastro è controllata da un circuito di retroazione servo-pneumatico regolabile, con valori di tensione compresi tra 400 N e 1200 N. Ciò garantisce la tenuta strutturale dell'imballaggio, rimanendo al di sotto della soglia di compressione che provoca l'arricciamento dei bordi della bobina. Per applicazioni con fogli ultrasottili, è possibile integrare automaticamente inserti di alimentazione per la protezione dei bordi.
3. Avvolgimento orbitale con passaggio dell'occhio
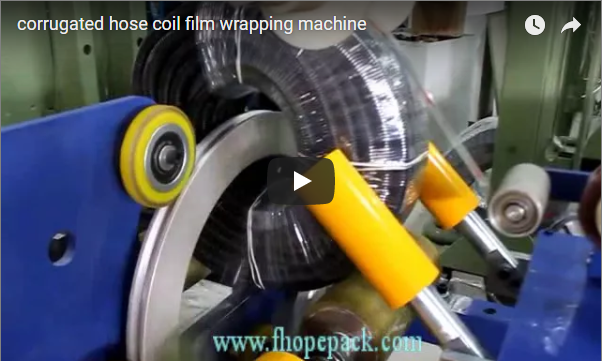
La bobina viene trasferita alla stazione di avvolgimento orbitale, dove un anello rotante ad alta velocità si muove continuamente attraverso l'occhiello della bobina e lungo la circonferenza esterna.
- La navetta applica una barriera a spirale continua di pellicola estensibile, pellicola anticorrosione VCI o nastro in polipropilene intrecciato.
- Poiché l'anello di avvolgimento orbita senza entrare in contatto con la bobina, il contatto meccanico è limitato esclusivamente ai rulli di supporto azionati, rivestiti in poliuretano, che ruotano la bobina attorno al suo asse verticale centrale.
- Il pre-allungamento della pellicola viene mantenuto meccanicamente o elettronicamente tra il 150% e il 250%, generando un'elevata ritenzione elastica attorno al nucleo e proteggendo al contempo il rame nudo dall'umidità atmosferica e dall'ossidazione.
4. Impilamento e pallettizzazione a portale
La bobina avvolta si sposta verso la stazione di prelievo e posizionamento. Un robusto sistema a portale aereo abbassa una testa di prelievo automatizzata dotata di segmenti espandibili interni rivestiti in poliuretano o di morsetti di presa perimetrali esterni.
- Il portale si centra sull'occhiello della bobina, aggancia il carico senza slittamento relativo e lo solleva verticalmente tramite un sistema di sollevamento a inverter vettoriale.
- Le bobine vengono trasferite e impilate delicatamente su pallet di legno secondo schemi di stratificazione preprogrammati (ad esempio, da 3 a 6 bobine per pallet) con procedure di atterraggio morbide che evitano impatti da compressione.
Protezione dai graffi: punti di controllo qualità critici
Per garantire un degrado superficiale pari a zero, i protocolli di messa in servizio prevedono una verifica sistematica in corrispondenza di ciascuna interfaccia di trasferimento:
| Stazione di servizio | Focus dell'ispezione critica | Meccanismo di difesa ingegneristico |
|---|---|---|
| Supporto e piastra frontale per ribaltatore | Marcatura della superficie, caricamento puntuale del bordo | Rivestimento in poliuretano (PU) da 15–20 mm di spessore, durezza 90–95 Shore A; valvole idrauliche proporzionali per atterraggio morbido. |
| Sistema di trasporto a rulli | Sfregamento, slittamento relativo durante il trasferimento | Manicotti per rulli in PU vulcanizzato di alta qualità; rulli motorizzati sincronizzati con VFD |
| Testa di fissaggio passante | Taglio con intaglio sul bordo, morso della cinghia | Cinghia in PET da 12–16 mm (profilo liscio); tensionamento servo-regolato (400–1200 N) |
| Carrello di avvolgimento orbitale | Collisione tra macchine, pre-allungamento non uniforme | Centratura dinamica della bobina ottica; anello rotante senza contatto; carrello porta-pellicola a coppia costante |
| Pinza per gru a portale | Graffi del foro, impatto da caduta sul pallet | Pattini di localizzazione del foro in UHMW-PE; sensori di discesa pneumatici soft-touch; rampa di discesa fluida del VFD |
Per il rame ricotto brillante ultra-sensibile e i gradi privi di ossigeno (OFC > 99.99%), sono specificati manicotti a rullo in neoprene antitraccia e supporti di avvolgimento compositi VCI compatibili con camere bianche per prevenire macchie chimiche e abrasioni meccaniche.
Modello di produttività della linea e tempo di ciclo
La produttività complessiva è determinata dalla workstation di riferimento (il ciclo di processo individuale più lento) più i tempi di trasferimento tra le stazioni:
| Azione della stazione | Tempo di ciclo dell'unità | Parametri operativi di ingegneria |
|---|---|---|
| Alimentazione bobina e ribaltamento a 90° | 40 s | Inclinazione idraulica proporzionale con assestamento a fine corsa graduale |
| Trasferimento e posizionamento su nastro trasportatore | 12 s | Indice di rollio sincronizzato in partenza graduale (0.2 m/s) |
| Cinghie radiali (3 cinghie) | 36 s | 3 × 12 s per ciclo radiale della cinghia (inclusa l'indicizzazione della bobina a 120°) |
| Avvolgimento orbitale (sovrapposizione del 60%) | 45 s | Avvolgimento a doppio strato con velocità dell'anello di 60 giri/minuto |
| Prelievo, spostamento e impilamento a portale | 35 s | Ciclo di traslazione completo con atterraggio del pallet soft-touch |
| Ciclo di lavoro a ritmo controllato | 45 s | L'operazione di avvolgimento orbitale definisce la linea di base della stazione singola |
Analisi della produttività effettiva: grazie alle zone di buffer integrate tra l'unità di ribaltamento, l'unità di reggiatura e l'avvolgitrice, le operazioni tra le stazioni si svolgono simultaneamente. Tenendo conto dei trasferimenti meccanici e della verifica dell'indicizzazione, il ritmo della linea continua raggiunge da 50 a 65 bobine all'ora , mantenendo una produzione costante e rispettando i limiti di velocità richiesti per la protezione delle superfici metalliche tenere.
Specifiche tecniche
| Parametro | Gamma operativa / Specifiche |
|---|---|
| Peso del carico utile della bobina | 500 - 5,000 kg |
| Diametro esterno bobina (OD) | 600 - 1,800 mm |
| Diametro interno bobina (ID) | 300, 400, 508, 610 mm (dimensioni standard dei mandrini) |
| Larghezza della bobina tagliata (altezza quando è piatta) | 50 – 500 mm (bobine a disco/a striscia) |
| Materiale di reggiatura | Cinghia in PET per macchine (Larghezza: 12 – 16 mm; Spessore: 0.6 – 0.8 mm) |
| Film di imballaggio | Film VCI, film estensibile in LLDPE, tessuto in PE (larghezza: 100 – 250 mm) |
| Durezza della superficie del nastro trasportatore | Rivestimento vulcanizzato in poliuretano/gomma (90-95 Shore A) |
| Architettura di controllo | PLC Siemens S7-1500 / Allen-Bradley GuardLogix; HMI Pro-face / Siemens |
| Alimentazione pneumatica/idraulica | 0.6 – 0.8 MPa (aria pulita e asciutta); 14 – 18 MPa (pacchetto idraulico proporzionale) |
| Alimentazione di laboratorio | 380V / 415V / 480V, 50/60 Hz, trifase (personalizzabile in base al paese) |
Lista di controllo per la selezione
Prima di finalizzare il progetto meccanico e il preventivo, assicurarsi che siano confermati i seguenti parametri ingegneristici:
- Involucro dimensionale della bobina: Diametro esterno minimo/massimo, diametro interno standard, intervallo di larghezza e peso della singola bobina.
- Stato e finitura metallurgica: Designazione della lega, stato di ricottura (morbida o dura) e requisiti specifici della superficie (ad esempio, finitura a specchio, stagnata, lucida).
- Capacità di elaborazione richiesta: Numero di bobine target all'ora in base alla capacità di taglio della cesoia.
- Configurazione di fissaggioNumero di legature radiali necessarie (in genere 3 o 4 cinghie a intervalli di 120° o 90°).
- Ricetta per lo strato di confezionamento: Solo pellicola estensibile, strato interno in pellicola VCI o involucro esterno rinforzato in tessuto per spedizioni in container oltremare.
- Specifiche di impilamento: Dimensioni del pallet, altezza massima di impilamento, peso target dello stack e orientamento del nastro trasportatore di scarico dei pallet.
- Layout e vincoli di fabbricaOrientamento lineare in linea rispetto alla configurazione a L di 90° rispetto all'uscita della baia di taglio.
Standard di sicurezza e conformità
Le operazioni automatizzate di movimentazione di bobine pesanti devono dare priorità alla protezione dell'operatore e all'integrità del prodotto:
- ISO 9001 e ISO 14001Valutazione completa del rischio integrata nella struttura della macchina, nei dispositivi di arresto idraulico in caso di rottura e nella progettazione dello spazio di sicurezza cinematico.
- IT 415-10: 2014: Standard di sicurezza specifico che disciplina le macchine per l'imballaggio, la reggiatura e la movimentazione integrata dei materiali.
- Isolamento di zonaBarriere fotoelettriche di sicurezza Cat 4 / PL e e recinzioni perimetrali di sicurezza interconnesse a protezione del percorso di rotazione del ribaltatore, dell'anello orbitale e dell'involucro del portale.
- Isolamento energeticoInterruttori automatici elettrici e valvole di spurgo idraulico a pressione residua completamente bloccabili e con funzione di blocco/etichettatura (conformi alle normative OSHA LOTO) per una manutenzione sicura del sistema.
FAQ di ingegneria
Perché le tradizionali teste di reggiatura in acciaio non possono essere utilizzate direttamente sul nastro di rame?
Le attrezzature standard per la reggiatura di bobine di acciaio si basano su un'elevata tensione del nastro (spesso >2,500 N) e su pinze di saldatura a frizione dentate progettate per l'acciaio al carbonio rigido. Su bobine di rame morbido, queste teste causano profonde ammaccature agli angoli, deformano le lamiere dei bordi e provocano danni da bava che interrompono le operazioni di stampaggio ad alta velocità a valle. La nostra linea incorpora teste di tensionamento a bassa inerzia, servo-regolate, con scivoli di alimentazione arrotondati e saldatura a frizione a giunto liscio, calibrata specificamente per bobine di rame.
Quale meccanismo impedisce l'avvolgimento telescopico della bobina durante il ribaltamento di 90°?
L'effetto telescopizzazione della bobina si verifica quando l'inerzia assiale supera l'attrito tra gli avvolgimenti durante l'inclinazione. Il nostro sistema di ribaltamento mitiga questo problema utilizzando un movimento di inclinazione idraulica sincronizzato con decelerazione proporzionale del flusso. La bobina aderisce perfettamente a una piastra di base imbottita in poliuretano e il punto di rotazione è progettato per mantenere il vettore di gravità netto in movimento fluido verso l'alloggiamento angolare di supporto, arrestando il movimento di taglio assiale.
Il circuito è in grado di gestire sia coil singole a forma di pancake che coil multiple impilate?
Sì. La testa di reggiatura e il carrello di avvolgimento orbitale sono dotati di un sistema di rilevamento ottico laser dell'altezza che calcola continuamente i profili dei pezzi. Sia che si tratti di una singola bobina piatta tagliata larga 60 mm o di un fascio pre-impilato largo 400 mm, il sistema regola automaticamente le corse del carrello di avvolgimento e le posizioni dell'alimentatore di reggiatura tramite codici di ricetta predefiniti nel PLC.
Come si prevengono la formazione di condensa e l'ossidazione superficiale durante il trasporto marittimo?
Per le esportazioni marittime a lunga distanza, il rame nudo è soggetto a ossidazione e macchie dovute all'umidità. La navetta di avvolgimento orbitale può essere configurata con doppi dispenser di pellicola: una bobina interna che applica una pellicola attiva di inibitore di corrosione volatile (VCI) direttamente sul metallo nudo, seguita da uno strato esterno di pellicola estensibile in LLDPE ad alta tensione. Questa doppia barriera crea un microambiente ermetico e a prova di umidità che elimina la necessità di utilizzare oli antiruggine, spesso disordinati.
Passi successivi
Per valutare una linea integrata di movimentazione, reggiatura e confezionamento orbitale di bobine di rame, progettata in base alla configurazione delle vostre baie:
- Invia i dati della tua candidatura: Invia le dimensioni della bobina (diametro esterno, diametro interno, larghezza, massa), i requisiti di volume orario e l'ingombro della baia a info@fhopepack.com.
- Riceverai il layout 3D e le specifiche tecniche entro 48 ore.Il nostro team di progettazione meccanica fornirà una proposta di linea stazione per stazione, completa di simulazione dei tempi di ciclo, disegni di layout e dettagli sulla protezione delle superfici.
- Allineamento del sito di ingegneriaProgrammare una revisione ingegneristica in loco o virtuale per verificare il carico delle fondazioni, l'integrazione del ciclo con i tornelli di taglio e le interfacce delle sbarre collettrici elettriche.
Lettura correlata
- Linea di inclinazione, avvolgimento e impilamento di bobine tagliate, con occhiello passante.
- Analisi cinematica e strutturale dei meccanismi di inclinazione idraulica per nastri a bobina delicati
- Sistemi automatici di confezionamento di bobine di nastro di rame - Serie di apparecchiature
Documentazione tecnica e fonti di riferimento
- Progettazione e applicazione di macchine: Gruppo tecnico di ingegneria dei sistemi FHOPE
- Dimostrazione video: Vetrina della linea automatica di confezionamento di bobine di rame
- Calcoli del ciclo funzionale: standard di studio dei tempi di messa in servizio FHOPE Engineering
- Conformità alle normative di sicurezza: ISO 12100:2010 (Sicurezza delle macchine - Principi generali); EN 415-10:2014 (Sicurezza delle macchine per l'imballaggio - Parte 10: Requisiti generali)
- Tempi di risposta alle proposte di progetto: Protocollo standard OEM per la revisione tecnica entro 48 ore