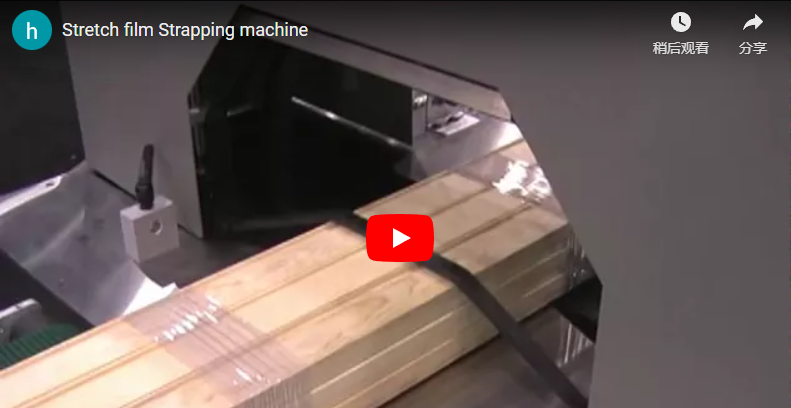
Sintesi: Questo caso di studio esamina un aggiornamento del confezionamento in linea per un impianto di estrusione di tubi ad alto volume, che ha sostituito l'avvolgimento offline con un'avvolgitrice orbitale orizzontale. Descrive un produttore di prodotti lineari lunghi fino a sei metri che cercava di affrontare l'aumento dei costi della manodopera e le variazioni di qualità. Il testo spiega che il principale collo di bottiglia era rappresentato da velocità di estrusione non allineate e flussi di lavoro di confezionamento manuale che causavano arresti della linea e sprechi di film.
<iframe loading="lazy" width="1410" height="793" src=" https://www.youtube.com/embed/ZQEoUwb8isg ” title=”Avvolgitrice per pallet e macchina avvolgitrice automatica” frameborder=”0″ allow=”accelerometer; autoplay; clipboard-write; encrypted-media; gyroscope; picture-in-picture” web-share” allowfullscreen>
🛠️ Informazioni sul cliente
Questo produttore di tubi e profilati ad alto volume opera su tre turni giornalieri, producendo prodotti lineari lunghi fino a sei metri per i settori dell'edilizia e della logistica. A fronte dell'aumento dei costi del lavoro e delle variazioni qualitative, la dirigenza ha dato priorità a un miglioramento del confezionamento per mantenere costante la produttività e al contempo stabilizzare il contenimento delle spedizioni in uscita.
Questo produttore serve progetti infrastrutturali regionali e distributori commerciali. Le sue linee di produzione includono processi di estrusione di PVC e laminazione di tubi d'acciaio. L'impianto spedisce carichi misti di oggetti lunghi che richiedono un contenimento sicuro per il trasporto. Prima di questo progetto, il reparto imballaggio si affidava a stazioni semiautonome situate a valle del flusso di produzione principale. Il team dirigenziale si è concentrato sul mantenimento della costanza della produttività, affrontando al contempo l'aumento dei costi del lavoro e le variazioni del controllo qualità nelle spedizioni in uscita.
🏗️ Sfida
Il principale collo di bottiglia era dovuto a velocità di estrusione non allineate e flussi di lavoro di confezionamento manuali, che causavano frequenti arresti della linea, sprechi eccessivi di film e un contenimento del carico non uniforme. Gli operatori faticavano a sincronizzare la lavorazione a lotti con la produzione continua, creando ritardi nelle code e una prontezza di spedizione imprevedibile.
L'attuale configurazione richiedeva agli operatori di trasferire manualmente i prodotti dal nastro trasportatore di produzione a una macchina avvolgitrice indipendente. Questa elaborazione a lotti creava code durante i turni di punta. Gli operatori avevano difficoltà a regolare la tensione del film in base ai diversi diametri dei prodotti, con conseguenti avvolgimenti lenti sui profili più sottili e un consumo eccessivo di film sui tubi più spessi. La mancanza di sincronizzazione impediva alla velocità di confezionamento di corrispondere in modo affidabile alla produzione dell'estrusore. Di conseguenza, l'impianto era soggetto a rischi di fermo macchina quando la produzione a monte accelerava oltre la capacità di gestione manuale.
📈 Progettazione di soluzioni
L'aggiornamento integra un avvolgitore orbitale orizzontale direttamente sul trasportatore a cinghia trapezoidale, consentendo il taglio automatico del film e il controllo della velocità tramite PLC per un funzionamento in linea senza interruzioni fino a venticinque metri al minuto. Questa configurazione elimina le fasi di trasferimento manuale, mantenendo al contempo modelli di avvolgimento uniformi su tubi di diverso diametro.
È stata scelta una macchina avvolgitrice orbitale orizzontale perché gli oggetti lineari come i tubi richiedono la rotazione dell'anello lungo la loro lunghezza, anziché il ribaltamento del pallet. Questa configurazione consente all'avvolgitrice di rimanere ferma mentre il prodotto si muove al suo interno, oppure all'anello di ruotare man mano che la linea avanza. L'innovazione principale risiede nell'interfaccia del trasportatore a cinghia trapezoidale, che garantisce una presa sicura anche per forme rotonde e irregolari, senza slittamenti.
Per gli impianti che trattano estrusi caldi, la scelta del materiale del nastro trasportatore è fondamentale. I nastri in gomma standard possono degradarsi se esposti al calore, causando contaminazione. Per i prodotti in uscita a temperature superiori a 40 °C, si raccomanda l'utilizzo di nastri in silicone resistente al calore o in poliuretano ad alta temperatura. Ciò garantisce un'affidabilità a lungo termine e previene difetti al film o al prodotto.
Specifiche del trasportatore a cinghia trapezoidale
| Parametro | Intervallo/impostazione tipici | Funzione in linguaggio semplice |
|---|---|---|
| Velocità del nastro | 5–25 m/min (corrisponde alla velocità di uscita della linea) | Trasporta i prodotti in modo stabile e senza slittamenti, anche sotto carichi pesanti. |
| Spaziatura delle cinghie | 50 mm–200 mm (regolabile) | Si adatta a tubi di diverso diametro e impedisce che rotoli durante il trasporto. |
| Geometria ad angolo V | 60 ° –90 ° | I supporti mantengono i profili rotondi saldamente in posizione per un centraggio stabile. |
Note sul sistema di controllo: Il PLC (Controllore Logico Programmabile) funge da cervello centrale della macchina, memorizzando ricette preimpostate e coordinando automaticamente i movimenti dei motori. La sincronizzazione servoassistita garantisce che l'anello di avvolgimento ruoti con un rapporto preciso rispetto alla velocità del nastro trasportatore, impedendo l'aggrovigliamento o l'allungamento del film durante il trasporto. Il controllo della tensione utilizza freni meccanici regolabili per mantenere una tensione di avvolgimento costante senza schiacciare i profili delicati; le impostazioni esatte variano in base al modello e al peso del prodotto.
L'anello orbitale utilizza un carrello verticale per la pellicola azionato da servomotori. Ciò consente un controllo preciso dei modelli di avvolgimento a spirale, regolando il numero di spire per metro in base al peso del prodotto. I meccanismi automatici di taglio e sigillatura della pellicola eliminano la necessità di manipolazione manuale al termine di ogni ciclo. Raccomandazione: se l'applicazione prevede lo stoccaggio all'aperto o il trasporto marittimo, si consiglia la sigillatura a caldo con lama per creare una tenuta a prova di umidità all'estremità della pellicola, mentre per la distribuzione in ambienti interni asciutti potrebbe essere sufficiente il bloccaggio meccanico.
Per esigenze specifiche di movimentazione dei tubi, è possibile consultare le specifiche dettagliate sull'integrazione continua nelle nostre soluzioni online per linee di confezionamento tubi [ https://www.fhopepack.com/Plastic-Pipe-Packing-Line/online-pipe.html ].
🛡️ Implementazione
Per una corretta implementazione è stato necessario un preciso allineamento meccanico dell'interfaccia del nastro trasportatore, la sincronizzazione dell'anello tramite servomotori e la calibrazione sistematica dei parametri di tensione del film, sovrapposizione e lunghezza di taglio. Queste regolazioni garantiscono prestazioni affidabili su diverse larghezze di prodotto, riducendo al minimo l'intervento dell'operatore durante i cambi di turno.
La fase di integrazione si è concentrata su tre regolazioni tecniche chiave: accoppiamento meccanico, sincronizzazione elettronica e validazione del processo. Il trasportatore a cinghia trapezoidale è stato imbullonato direttamente al punto di scarico della linea di produzione esistente. Le tolleranze di allineamento sono in genere comprese tra 1 mm e 3 mm, sebbene i requisiti esatti varino in base al modello e al peso del prodotto per evitare deviazioni durante il trasporto ad alta velocità.
Le modalità di sincronizzazione sono state configurate in base ai modelli di produzione. Le linee di estrusione continua beneficiano del "Tracciamento della velocità di linea", in cui l'anello di avvolgimento ruota con un rapporto bloccato alla velocità del nastro trasportatore. Le linee intermittenti utilizzano la "Sincronizzazione avvio/arresto" per la lavorazione a lotti. Il sistema PLC memorizza le ricette per i diversi tipi di prodotto, consentendo agli operatori di modificare i parametri tramite HMI senza ricalibrazione manuale.
Sincronizzazione dell'avvolgimento e parametri della pellicola
| Parametro | Impostazione/Intervallo tipico | Funzione in linguaggio semplice |
|---|---|---|
| Rotazione dell'anello | 0–50 giri al minuto (regolabile) | Regola la velocità con cui la pellicola si avvolge attorno al prodotto. |
| Tensione del film | 30N–150N (intervallo tipico del settore) | Mantiene la pellicola sufficientemente stretta da fissare i carichi senza schiacciare i tubi; la tenuta varia a seconda del modello e del peso del prodotto. |
| Controllo sovrapposizione | 30%–70% (varia a seconda dell'applicazione) | Determina quanta pellicola si sovrappone per una maggiore resistenza o per un risparmio sui costi. |
| Lunghezza di taglio | Tolleranza di ±50 mm–150 mm (tipica) | Ritaglia la pellicola in eccesso in modo costante dopo ogni ciclo per evitare sprechi. |
La validazione sul campo ha confermato che il sistema a cinghia trapezoidale ha mantenuto la stabilità del prodotto anche durante le fasi di accelerazione. Gli operatori hanno segnalato una riduzione dell'affaticamento poiché la macchina ha gestito autonomamente le operazioni di carico, avvolgimento e scarico. Per le applicazioni con barre d'acciaio che richiedono una sincronizzazione gravosa, si applicano protocolli di integrazione simili; consultare i dettagli della nostra linea automatica di confezionamento di barre d'acciaio [ https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic%20steel-rod-packing-line.html ] per informazioni sulla gestione di carichi di massa maggiori.
🔗 Vedi anche : [Attrezzature correlate]( https://www.fhopepack.com/Automatic-Steel-Tube-Packing-Line/Automatic steel-rod-packing-line.html)
⚙️ Dati sui risultati
Le operazioni successive all'installazione dimostrano una significativa riduzione delle attività di movimentazione manuale, un'erogazione costante della forza di contenimento a tutte le altezze di carico e un processo in linea stabile a venticinque metri al minuto senza rotture della pellicola o danni al prodotto. Questi risultati risolvono direttamente i precedenti colli di bottiglia della produttività.
L'aggiornamento ha trasformato il flusso di lavoro di confezionamento, da un collo di bottiglia ad alta intensità di manodopera a un'estensione snella della produzione. Nel primo trimestre di attività sono stati registrati i seguenti risultati:
-
Efficienza della manodopera: le operazioni manuali di carico e scarico sono state eliminate, riducendo di due operatori per turno il numero di addetti all'imballaggio necessari.
-
Costanza della produttività: la velocità della linea è aumentata efficacemente poiché il confezionamento non dettava più il ritmo di estrusione. Il sistema ha mantenuto una velocità di 25 m/min senza inceppamenti o perdite di tensione del film.
-
Miglioramento della qualità: la varianza della forza di contenimento si è ridotta significativamente. L'adozione di schemi di avvolgimento uniformi ha eliminato i reclami dei clienti relativi a carichi non fissati durante il trasporto.
-
Utilizzo della pellicola: l'ottimizzazione automatica del taglio e la sovrapposizione controllata hanno ridotto gli sprechi di pellicola di circa il 10-15% rispetto alle impostazioni manuali, sebbene il risparmio effettivo vari in base alla configurazione del pre-stiramento e alle inefficienze di base.
Questi risultati dimostrano che l'integrazione in linea offre vantaggi misurabili sia in termini di velocità operativa che di garanzia della qualità del prodotto.
🛠️ Analisi del ROI
I rendimenti finanziari derivano principalmente dalla sostituzione del personale e dall'ottimizzazione del consumo di pellicola, con periodi di ammortamento generalmente compresi tra dodici e diciotto mesi per gli impianti che sostituiscono due operatori per turno. Queste proiezioni si basano su strutture salariali standard e tengono conto della riduzione delle spese di rilavorazione.
Il modello finanziario per questo aggiornamento si basa su riduzioni di costi quantificabili rispetto alla spesa in conto capitale per l'involucro orbitale orizzontale. Il fattore determinante è l'arbitraggio del lavoro: l'eliminazione delle attività manuali ripetitive consente di riassegnare il personale a ruoli a maggior valore aggiunto o di ridurre il fabbisogno di personale in caso di turnover.
-
Risparmio sui costi del lavoro: considerando le tariffe orarie standard del settore, pari a circa 28-32 dollari all'ora per un'attività su tre turni, l'eliminazione di due posizioni di confezionamento genera un risparmio annuo tangibile.
-
Riduzione dei costi della pellicola: il controllo preciso della tensione e il taglio automatico riducono al minimo l'avvolgimento eccessivo. I risparmi tipici sulla pellicola si attestano tra il 10% e il 20%, a seconda delle inefficienze di base e delle impostazioni di pre-stiramento.
-
Riduzione delle rilavorazioni: un imballaggio uniforme riduce i resi e i reclami dei clienti, tutelando i margini di profitto.
Presupposto per l'approvvigionamento: i calcoli del ritorno sull'investimento dovrebbero includere i costi di installazione e le eventuali modifiche necessarie al nastro trasportatore. Verificare le stime del fornitore in merito al risparmio derivante dal film pre-stirato, poiché le prestazioni effettive dipendono dalla qualità del film e dalla geometria del prodotto. Per ambienti con elevati tempi di attività, il periodo di ritorno sull'investimento si riduce in genere a 12-18 mesi grazie alla protezione costante del volume di produzione.
Lista di controllo per la decisione di acquisto
-
Geometria del prodotto: verificare le dimensioni lineari; assicurarsi che la lunghezza rientri nello spazio disponibile per l'anello di confezionamento (in genere fino a 6 m standard).
-
Gestione del calore: se i prodotti superano i 40 °C, specificare materiali per cinghie trapezoidali resistenti al calore per prevenire il degrado.
-
Esigenze di sincronizzazione: Determinare se la produzione è continua o intermittente per selezionare la modalità di sincronizzazione PLC appropriata.
-
Metodo di sigillatura: per applicazioni sensibili all'umidità, scegliere la sigillatura a caldo; per lo stoccaggio a secco, può essere sufficiente un morsetto meccanico.
-
Spazio di integrazione: verificare che lo spazio disponibile consenta l'allineamento diretto del nastro trasportatore senza eccessivi requisiti di buffer.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e CE. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
FAQ
Cosa distingue un trasportatore a cinghia trapezoidale da un trasportatore a rulli in questa applicazione? Le cinghie trapezoidali offrono una presa superiore su oggetti rotondi come tubi e condotti, avvolgendo il prodotto a forma di V. I rulli possono consentire agli oggetti cilindrici di ruotare o spostarsi lateralmente, richiedendo sistemi di guida aggiuntivi. Le cinghie trapezoidali mantengono una trazione ottimale a velocità fino a 25 m/min senza slittare.
Questo sistema è in grado di gestire automaticamente prodotti di lunghezza variabile? Sì. La sincronizzazione PLC regola il numero di avvolgimenti in base ai sensori di rilevamento della lunghezza degli oggetti. Gli oggetti più corti ricevono un minor numero di avvolgimenti per ciclo, mentre gli oggetti più lunghi attivano schemi di avvolgimento più estesi. Il taglio della pellicola avviene con precisione al termine di ogni ciclo, indipendentemente dalla lunghezza.
In che modo l'avvolgitore orbitale previene danni ai tubi in plastica morbida? Il sistema utilizza una tensione del film regolabile e rapporti di sovrapposizione controllati. Gli operatori possono impostare valori di tensione inferiori per tubi in PVC o PE delicati. Il supporto a cinghia trapezoidale distribuisce uniformemente il peso del carico, prevenendo la pressione puntuale che potrebbe deformare i profili morbidi durante la rotazione.