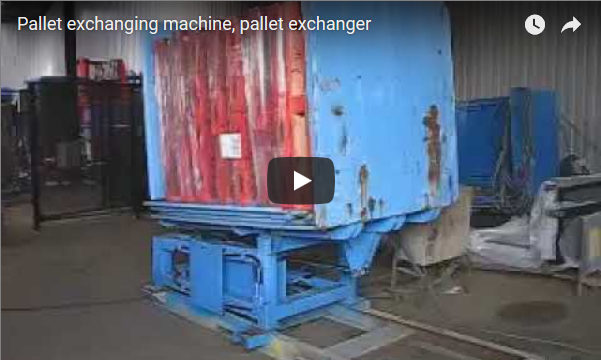
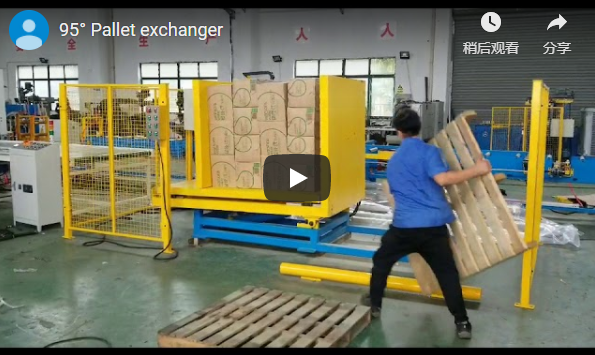
In sintesi: le operazioni di cambio pallet spesso rappresentano un collo di bottiglia nelle linee di produzione dei produttori di MDF e EPS. La movimentazione manuale crea rischi per la sicurezza e tempi di ciclo irregolari che riducono direttamente l'OEE (Overall Equipment Effectiveness). I sistemi automatizzati di cambio pallet stabilizzano i parametri del flusso di lavoro, riducendo in genere la manodopera diretta per la movimentazione del 20-50%, con scenari ottimali che raggiungono una maggiore produttività in presenza di turni di lavoro ottimizzati, riducendo al minimo i danni al prodotto. Prima dell'acquisto, la direzione deve valutare i requisiti di produttività, i vincoli di spazio e la complessità dell'integrazione.
🛠️ Criteri di valutazione
Le decisioni di approvvigionamento devono dare priorità al costo totale di proprietà e all'efficienza operativa rispetto al prezzo iniziale delle apparecchiature, poiché investimenti di automazione non allineati spesso erodono il ritorno sull'investimento previsto. I responsabili di stabilimento in genere valutano erroneamente il ROI dell'automazione concentrandosi esclusivamente sul prezzo unitario anziché sul tempo di ciclo totale e sulle metriche di sostituzione della manodopera. I parametri decisionali devono quantificare le soglie di volume annuale dei pallet, i guadagni OEE target, i limiti di spazio a terra e la complessità di integrazione con le reti di movimentazione dei materiali esistenti. L'errore di approvvigionamento consiste nel selezionare le apparecchiature senza verificare le tolleranze di stabilità del carico o gli intervalli di pressione di serraggio prima della firma del contratto. Le pile di pannelli MDF richiedono una distribuzione precisa della forza per evitare lo schiacciamento dei bordi durante la rotazione. I pannelli isolanti in EPS richiedono soglie di serraggio inferiori a causa della loro bassa densità e fragilità strutturale. La direzione deve definire le condizioni limite prima della valutazione dei fornitori. Punto chiave: verificare le specifiche del fornitore rispetto alle dimensioni massime della pila (1,200-5,000 mm di lunghezza) e ai requisiti di volume di picco del turno.
Avviso importante per gli acquisti: ordinare un cambiapallet senza aver prima verificato le caratteristiche di tenuta idraulica per cicli di lavoro continui comporta guasti prematuri e un aumento dei costi di manutenzione. Richiedete sempre i rapporti certificati dei test di pressione, verificate gli intervalli di manutenzione programmata e confermate i termini di copertura della garanzia prima di finalizzare i programmi di installazione, al fine di ridurre al minimo i rischi operativi.
I responsabili operativi devono mappare i colli di bottiglia del flusso di lavoro attuale rispetto alle capacità di produttività automatizzate. L'allocazione dello spazio a terra determina se le configurazioni mobili o fisse si integrano senza problemi nelle linee di confezionamento esistenti. La compatibilità dell'alimentazione elettrica impone aggiornamenti all'infrastruttura elettrica. Il controllo del rischio richiede la revisione dei protocolli di arresto di emergenza e la conformità delle protezioni idrauliche in condizioni di carico massimo. La complessità dell'implementazione aumenta con i requisiti di sincronizzazione dei nastri trasportatori e la connettività del sistema di gestione del magazzino.
🏗️ Opzione A
Lo scambio manuale dei pallet introduce costi di manodopera imprevedibili, maggiori rischi per la sicurezza e una produttività discontinua che compromettono direttamente l'efficienza complessiva delle attrezzature in tutti i turni di produzione. Questo metodo convenzionale richiede personale in modo continuativo e crea interruzioni imprevedibili del flusso di lavoro durante i periodi di picco della produzione. Ogni operazione di scambio richiede dai tre ai cinque minuti di movimentazione manuale per trasferimento, in condizioni di produzione standard su due turni. Il posizionamento del carrello elevatore aggiunge altri due o quattro minuti alla durata totale del ciclo. I tassi di danneggiamento del prodotto raggiungono costantemente il sette-dieci percento per le pile di MDF e superano il quindici percento per i pannelli in EPS a bassa densità. Il fabbisogno di manodopera rimane fisso a tre o quattro persone per turno, indipendentemente dalle fluttuazioni del volume. Gli incidenti sul lavoro spesso coinvolgono lesioni alla schiena, rischi di schiacciamento e lesioni da movimenti ripetitivi. La coerenza del flusso di lavoro diminuisce fino al quaranta percento a causa dell'affaticamento dell'operatore e delle diverse tecniche di sollevamento.
🔗 Correlati : Scopri altre soluzioni
📈 Opzione B
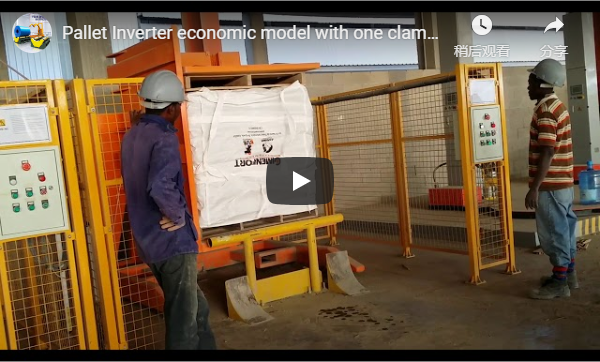
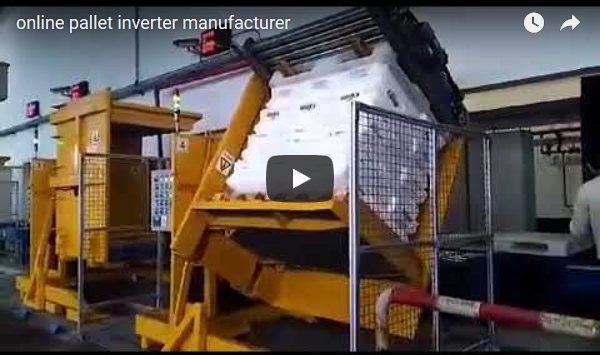
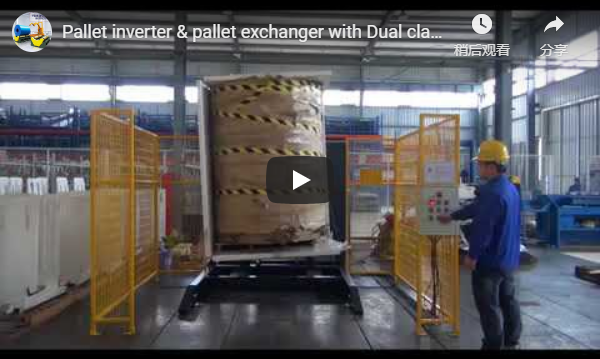
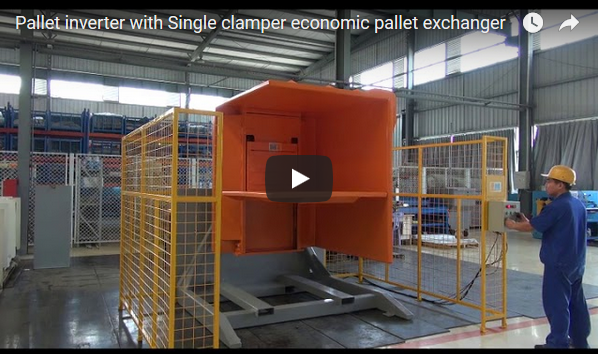
I cambiapallet automatizzati offrono miglioramenti misurabili dell'OEE (Overall Equipment Effectiveness) standardizzando i tempi di ciclo, eliminando la movimentazione manuale e allineandosi direttamente ai requisiti di sincronizzazione delle linee di confezionamento continue. Questo approccio meccanico elimina il sollevamento manuale, stabilizza i tempi di ciclo e si allinea direttamente ai requisiti di sincronizzazione delle linee di confezionamento continue. Le piattaforme idrauliche applicano una forza di serraggio da cinque a venticinque kilonewton, in condizioni di rilevamento automatico dell'altezza. I sistemi di rotazione eseguono rotazioni di 180 gradi con una tolleranza angolare di più o meno zero virgola cinque gradi, in base a parametri di peso del carico verificati. I tempi di ciclo si stabilizzano tra venti e trentacinque secondi per cambio, in condizioni operative gravose. I requisiti di alimentazione sono conformi alle specifiche di alimentazione trifase industriali standard, mentre i limiti di configurazione del PLC dipendono dai manuali del fornitore verificati per le architetture di modello specifiche. Le interfacce di integrazione supportano la sincronizzazione dei nastri trasportatori e lo scambio di dati con il sistema di gestione del magazzino, in base a standard di protocollo di comunicazione verificati. Le varianti mobili con pressa laterale offrono un posizionamento flessibile per regolazioni temporanee della linea, mentre i modelli fissi con ribaltatore offrono un montaggio permanente per operazioni continue ad alto volume.
🛡️ Tabella comparativa
La direzione dovrebbe convalidare questi parametri di prestazione rispetto a verifiche di base specifiche del sito per garantire che i guadagni di produttività previsti si traducano in un ritorno sull'investimento misurabile e in una riduzione dei premi assicurativi. I parametri di prestazione diretti rivelano che i sistemi automatizzati riducono i tempi di ciclo dell'ottanta percento, diminuendo al contempo la dipendenza dalla manodopera a un solo supervisore per turno in tutti gli scenari operativi. La direzione deve esaminare questi parametri quantificati rispetto ai vincoli della struttura prima di finalizzare le specifiche di acquisto.
| Dimensione della valutazione | Scambio manuale dei pallet (Opzione A) | Cambio pallet automatico (Opzione B) |
|---|---|---|
| Tempo di Ciclo | 8-12 minuti per scambio | 20-35 secondi per scambio |
| Requisiti di manodopera | 3–4 operatori per turno | 0.5 supervisori per turno |
| Tasso di danno al prodotto | 7–10% (MDF), 10–15% (EPS) | 1–3% su tutti i tipi di carico |
| Controllo della pressione di serraggio | Applicazione incontrollata di forza manuale | Regolabile 5-25 kN con rilevamento dell'altezza |
| Precisione di rotazione | Non applicabile (riposizionamento manuale) | ± 0.5 ° tolleranza angolare durante una rotazione di 180° |
| Variabile di impatto OEE | Elevati tempi di inattività dovuti a ritardi nella gestione | Integrazione stabile del flusso produttivo con i nastri trasportatori |
I costi generali di integrazione determinano la redditività a lungo termine delle configurazioni automatizzate. Le tolleranze di allineamento dei nastri trasportatori richiedono in genere una precisione di più o meno due millimetri per evitare errori di alimentazione. I quadri elettrici devono essere conformi alle normative regionali in materia di sicurezza industriale in cicli di lavoro continui. Gli intervalli di manutenzione dipendono dagli intervalli di temperatura di esercizio e dai livelli di polvere ambientale. La direzione dovrebbe stabilire un quadro standardizzato per il calcolo del ROI che tenga traccia dei miglioramenti dell'OEE, della riduzione delle spese di smaltimento dei rifiuti e della riduzione dei premi assicurativi per gli infortuni sul lavoro su un orizzonte temporale di cinque anni. Verificare che i termini di garanzia del fornitore coprano il degrado delle guarnizioni idrauliche e i programmi di lubrificazione del riduttore prima dell'implementazione.
🔗 Vedi anche : Attrezzature correlate
⚙️ Consigli per la selezione
La validazione degli acquisti richiede un allineamento interfunzionale tra i team operativi, finanziari e di sicurezza per verificare che le specifiche delle apparecchiature corrispondano alle effettive esigenze di produttività e agli obiettivi di scalabilità a lungo termine. I responsabili degli impianti devono adeguare la capacità delle apparecchiature alle soglie di volume annuale di pallet, verificando al contempo lo spazio disponibile e la compatibilità dell'alimentazione elettrica prima di finalizzare i contratti con i fornitori. Le decisioni di acquisto richiedono un rigoroso allineamento con l'infrastruttura di movimentazione materiali esistente e con gli obiettivi di scalabilità operativa a lungo termine. Volumi di scambio annuali superiori a ventimila pallet giustificano investimenti in capitale automatizzato attraverso la sostituzione diretta della manodopera e la riduzione dei reclami per danni. Le operazioni che richiedono piattaforme di base trattate termicamente o igieniche traggono vantaggio da dispositivi di bloccaggio a cambio rapido che mantengono la conformità senza riconfigurazione manuale. Le limitazioni di spazio a terra favoriscono configurazioni mobili compatte, mentre le linee di installazione permanenti richiedono un montaggio fisso con ancoraggio in cemento armato. Eseguire una prova per convalidare il mantenimento della tensione del film e le tolleranze di allineamento dei pallet prima dell'implementazione completa. La direzione dovrebbe calcolare il costo totale di proprietà utilizzando i guadagni OEE previsti, i premi assicurativi ridotti derivanti da minori tassi di infortuni e le minori spese di smaltimento dei rifiuti. L'approvazione interfunzionale garantisce che le proiezioni finanziarie siano in linea con la realtà operativa, prevenendo un'espansione incontrollata dell'ambito del progetto durante le fasi di implementazione.
Lista di controllo per la decisione di acquisto
-
Verificare che le dimensioni massime dello stack corrispondano alle specifiche dimensionali della piattaforma entro le tolleranze di produzione.
-
Verificare la compatibilità dell'alimentazione elettrica con l'infrastruttura esistente dell'impianto e con i limiti di distorsione armonica.
-
Convalidare gli intervalli di pressione di serraggio rispetto alle soglie di fragilità del prodotto in condizioni di carico massimo.
-
Esaminare i protocolli di integrazione PLC per la connettività WMS e gli standard di sincronizzazione dei nastri trasportatori.
-
Verifica la documentazione relativa alla conformità in materia di sicurezza per quanto riguarda i requisiti delle protezioni idrauliche e i tempi di risposta all'arresto di emergenza.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e CE. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.
FAQ
D: Quale documentazione del fornitore deve essere verificata prima di finalizzare un contratto di automazione? R: I team addetti agli acquisti devono richiedere report certificati sulla stabilità del carico, certificati di prova della pressione idraulica e programmi di manutenzione dettagliati che siano in linea con le condizioni ambientali del vostro impianto. Verificate che i termini di garanzia coprano esplicitamente il degrado delle guarnizioni, gli intervalli di lubrificazione del riduttore e gli aggiornamenti del firmware del PLC per evitare spese in conto capitale impreviste durante i primi tre anni di funzionamento. Confrontate questi documenti con gli audit di sicurezza interni prima dell'approvazione dell'ordine di acquisto.
D: Come dovrebbe la direzione strutturare un quadro di validazione del ROI per l'automazione della movimentazione dei pallet? R: I responsabili finanziari e operativi devono definire i valori di riferimento attuali delle ore di lavoro, dei tassi di danneggiamento dei prodotti e delle perdite di OEE prima dell'installazione. Il monitoraggio post-implementazione dovrebbe confrontare i tempi di ciclo effettivi con i guadagni di produttività previsti, mentre le compagnie assicurative possono adeguare i premi in base alle riduzioni verificate delle richieste di indennizzo per infortuni sul lavoro e alle metriche di spreco di materiale. Stabilire traguardi di revisione trimestrali per adeguare gli intervalli di manutenzione e ricalibrare le proiezioni finanziarie man mano che i volumi di produzione aumentano.