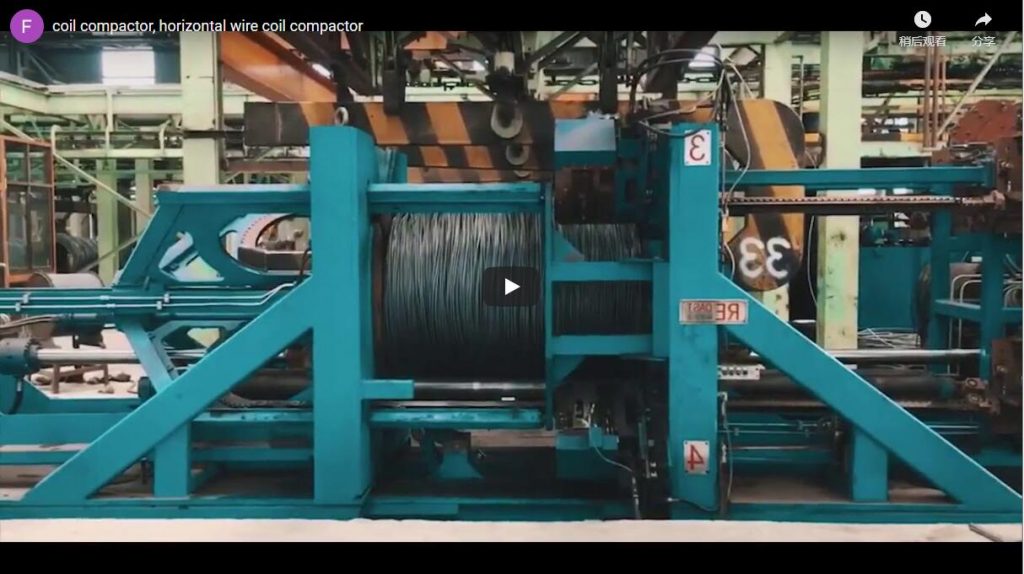
Sintesi Un rotolo di filo metallico appena uscito dall'avvolgitore, o da una macchina automatica di riavvolgimento e legatura , è sciolto e alto; comprimendolo e legandolo mentre è in posizione, si ottiene un rotolo denso, stabile e più piccolo da spedire. La nostra macchina compattatrice e reggiatrice esegue questa operazione sul nastro trasportatore: una pressa a portale blu abbassa la sua piastra superiore sul rotolo, lo tiene fermo e un'unità laterale lo lega. L'accorciamento del rotolo dipende dalla corsa della pressa e dal ritorno elastico . Entrambi i parametri sono impostati per ogni singolo progetto.
Sommario
- Cosa mostra il video
- Sequenza di compattazione e reggiatura in linea
- Controllo del ritorno elastico della bobina di filo
- Preparazione delle bobine
- Controlli e sicurezza
- Lista di controllo per la selezione di una macchina compattatrice e reggiatrice per bobine di filo metallico.
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Cosa mostra il video
Una bobina di filo d'acciaio si trova sul trasportatore a rulli sotto la pressa a portale blu. La piastra superiore scende lentamente, la bobina si accorcia e le spire esterne si chiudono, e la piastra si ferma nella parte inferiore della corsa.
Durante la prova, un operaio con un elmetto rosso controlla la bobina rispetto alla piastra mentre la pressa la tiene ferma. Quando la piastra si solleva, la bobina torna leggermente nella posizione iniziale, ma rimane compatta. Accanto alla pressa si trova l'unità di reggiatura con il suo braccio curvo e il cilindro idraulico, e il pannello di controllo riporta il marchio FHOPE.
Sequenza di compattazione e reggiatura in linea
| step | Che succede |
|---|---|
| Alimentazione | La bobina scorre sul trasportatore a rulli e si ferma sotto la pressa |
| Stampa | La piastra superiore si abbassa e compatta la bobina |
| Hold | La piastra si mantiene nella parte inferiore della corsa |
| Cinturini | L'unità laterale lega la bobina mentre è tenuta |
| Rilascio e alimentazione in uscita | La piastra si solleva e la bobina legata esce |
La fase di presa è fondamentale. Le cinghie, applicate mentre la bobina è compressa, la mantengono a quell'altezza.
Controllo del ritorno elastico della bobina di filo
Una spirale compressa e rilasciata senza cinghie ritorna leggermente alla sua forma originale. Esempio illustrativo:
| Articolo | Valore |
|---|---|
| Altezza della bobina prima della pressatura (a scopo illustrativo) | 1,000 mm |
| Altezza nella parte inferiore della corsa (a scopo illustrativo) | 800 mm |
| Altezza se sganciato senza cinghie (a titolo esemplificativo) | 850 mm |
| Altezza mantenuta quando imbracato sotto presa | circa 800 mm, meno un po' di allungamento del cinturino |
| Volume risparmiato quando fissato in stiva, 1 − 800 ÷ 1,000 | su 20% |
Fissare la bobina durante la fase di mantenimento mantiene il guadagno massimo. Se la bobina viene rilasciata senza essere fissata, il risparmio si riduce al 15% e le cinghie applicate dopo il rilascio risultano allentate.
Preparazione delle bobine
| Configurazione | Dipende da |
|---|---|
| Premere | Altezza della bobina e la densità desiderata |
| Tenere il tempo | Tempo necessario all'unità di reggiatura per ogni fascia |
| Fasce per bobina | Peso e movimentazione della bobina |
| Posizione di arresto del nastro trasportatore | Centrare la bobina sotto la piastra |
Le impostiamo in base alle dimensioni e al peso delle vostre bobine, tramite una prova. Le bobine che necessitano anche di pellicola possono essere utilizzate con una macchina avvolgitrice per filo d'acciaio.
Controlli e sicurezza
La piastra di pressatura e il braccio di reggiatura si muovono con forza elevata. Tenere le persone fuori dall'area di pressatura durante il ciclo di funzionamento e avvicinarsi alla bobina solo quando la piastra si è fermata.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 stabilisce i requisiti generali per le macchine confezionatrici.
Lista di controllo per la selezione di una macchina compattatrice e reggiatrice per bobine di filo metallico.
- Diametro esterno, diametro interno e altezza della bobina prima della pressatura.
- Peso bobina.
- Altezza o densità del bersaglio.
- Fasce per bobina e tipo di cinturino.
- Bobine all'ora.
- Disposizione del nastro trasportatore in entrata e in uscita.
FAQ di ingegneria
D: Perché si usa una cinghia mentre la pressa tiene ferma la bobina? R: In modo che la bobina non possa tornare alla sua posizione originale. Nel nostro esempio, mantiene una lunghezza di 800 mm invece di espandersi fino a 850 mm.
D: Quanto volume si risparmia con la compattazione? R: Circa il 20% nel nostro esempio, da 1,000 mm a 800 mm di altezza.
D: Dove avviene la compattazione? R: Sul trasportatore a rulli, sotto la pressa a portale, in modo che la bobina non esca dalla linea.
D: Può funzionare in linea con un nastro trasportatore esistente? R: Sì. La bobina entra, si ferma sotto la pressa, viene compattata e fissata sul trasportatore a rulli e poi esce.
D: Cosa determina il tempo di tenuta? R: Il tempo necessario all'unità di reggiatura per ogni fascia.
D: Può gestire bobine di diverse dimensioni? R: Sì, con la corsa della pressa e l'arresto del nastro trasportatore impostati in prova per ogni dimensione.
Passo successivo
Progettiamo la vostra macchina per la compattazione e la reggiatura di bobine di filo in tre fasi:
- Invia il tuo disegno di progetto con dimensioni della bobina, pesi e potenza in uscita info@fhopepack.com.
- Riceverai una proposta entro 48 ore, con il piano di pressatura e cinghia.
- Prenota un sopralluogo per verificare la disposizione del nastro trasportatore.
Lettura correlata
- Video: avvolgitore automatico per filo d'acciaio per avvolgimento e reggiatura.
- Video: linea automatica di riavvolgimento e compattazione di bobine di filo d'acciaio
- Linea di confezionamento automatica delle bobine
fonti
- Contenuto della macchina: team di ingegneri FHOPE, 04/10/2026
- Esempio di compattazione: il nostro esempio pratico, valori illustrativi
- Macchina in azione: il nostro video su YouTube
- Ambito di applicazione degli standard: ISO 9001 e ISO 14001, IT 415-10: 2014
Ultimo aggiornamento: 04/10/2026