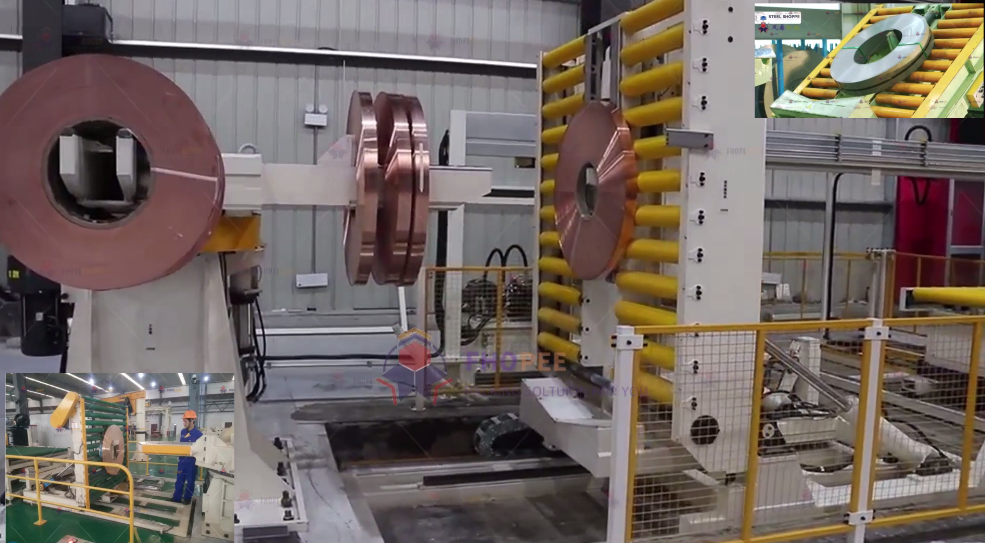
Sintesi esecutiva Questa visita guidata dello stabilimento mostra una linea automatica di imballaggio di bobine di alluminio in fase di assemblaggio nella nostra officina: una reggiatrice a portale in acciaio sopra un tavolo a rulli, un ribaltatore di bobine a 90° e altre linee in fase di assemblaggio. Il takt (tempo di ciclo) dipende dalla produzione target, non dalla macchina: per 30 bobine all'ora è di 3,600 ÷ 30 = 120 secondi per bobina, e controlliamo ogni stazione all'interno di questo ciclo. Ogni linea è configurata in base al progetto, quindi dimensioniamo le stazioni, i nastri trasportatori e le protezioni in base alla gamma di bobine prima dell'assemblaggio.
Sommario
- Cosa mostra il video
- Come costruiamo e testiamo una linea di confezionamento bobine
- Il ribaltatore di bobina nella linea
- Calcolo della produzione e del ciclo di lavoro per una linea di confezionamento di bobine
- Controlli e sicurezza
- Lista di controllo per la selezione di una linea di confezionamento di bobine di alluminio
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Cosa mostra il video
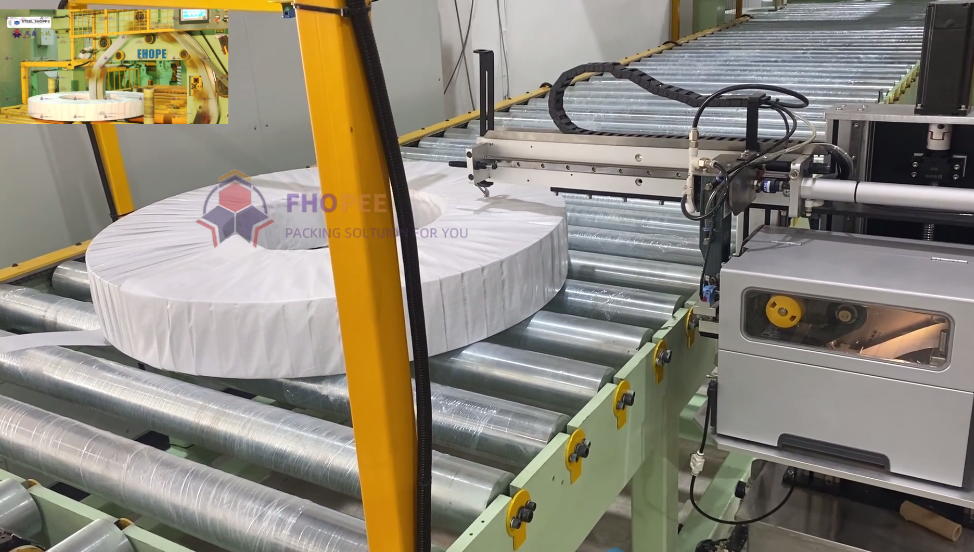
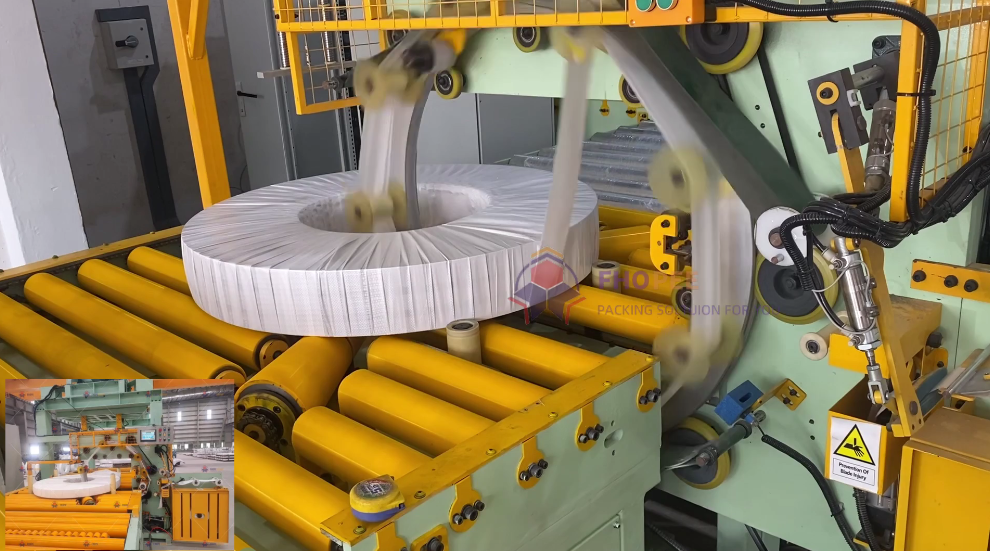
Il tour inizia presso un banco di lavoro a rulli sotto un piccolo portale. La sua testa sollevabile è una reggiatrice in acciaio, che si abbassa sulla bobina per reggiarla. Nell'inquadratura successiva, la telecamera effettua una panoramica sul banco a rulli e sull'unità di reggiatura a portale contemporaneamente.
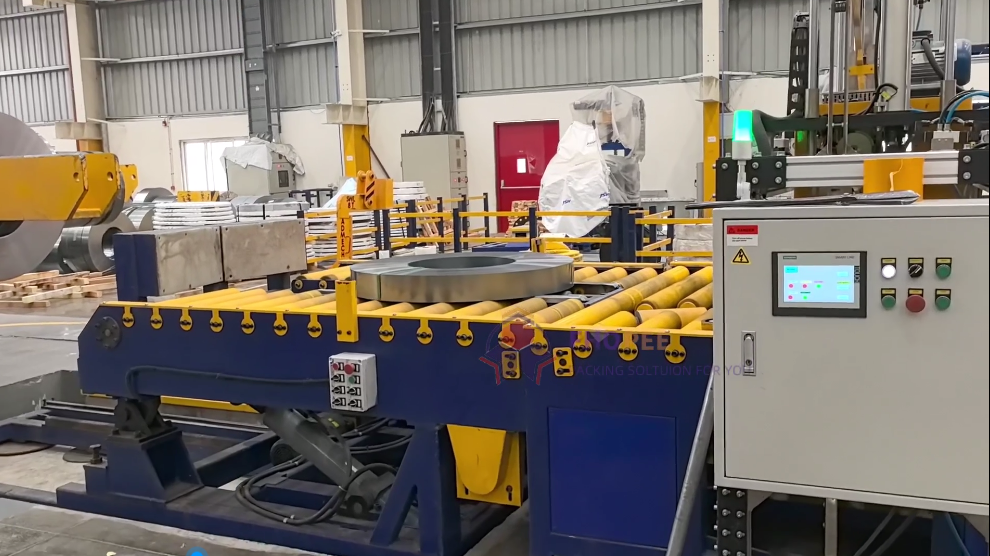
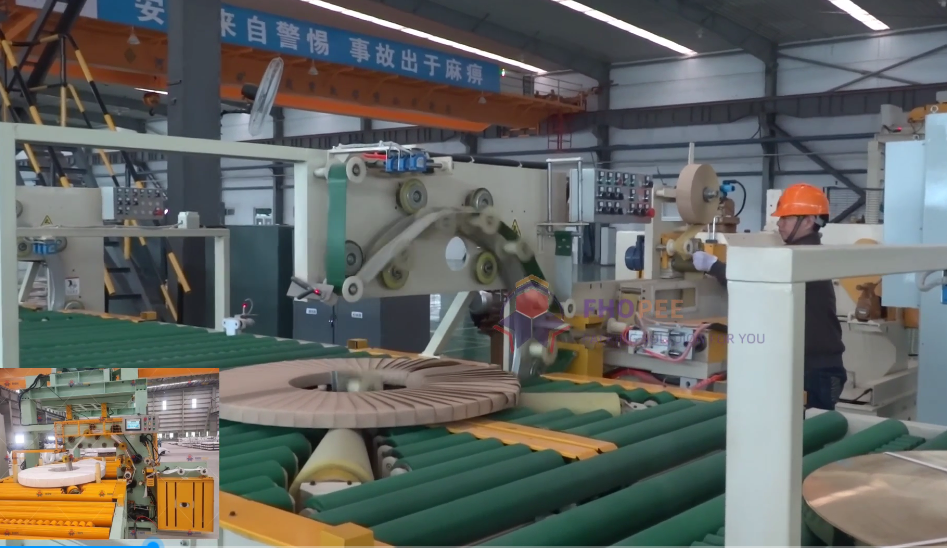
Al centro della linea si trova un ribaltatore di bobine con una culla ad arco nera e un braccio di sollevamento giallo, vuoto e pronto per l'installazione. In funzione, ruota una bobina tra la posizione orizzontale e quella verticale. Il panorama finale mostra la baia dell'officina con diverse linee in diverse fasi di assemblaggio, con tavoli a rulli blu e sezioni di protezione posizionate sul pavimento prima dell'allineamento finale e della messa in servizio.
Come costruiamo e testiamo una linea di confezionamento bobine
Costruiamo una linea di questo tipo suddividendola in moduli separati che assembliamo in officina: i trasportatori a rulli, la reggiatrice a portale in acciaio, il ribaltatore di bobine e le protezioni e il cablaggio. Nel video la linea è in fase di assemblaggio, la fase normale prima dell'allineamento finale; confermiamo il ciclo e i tempi di stazione al momento della messa in servizio.
| controllo di accettazione in fabbrica | Ciò che confermiamo |
|---|---|
| Corsa a vuoto | Indici del nastro trasportatore e la testa di reggiatura si alza e si abbassa senza inceppamenti |
| Ciclo di ribaltamento | La culla ruota di 90° in entrambe le direzioni, la corsa di ritorno viene conteggiata nel takt |
| A guardia | Le protezioni laterali e il comando di arresto interrompono il ciclo prima che una persona raggiunga l'unità mobile. |
| Cablaggio | Un'unica postazione operatore gestisce il nastro trasportatore, la reggiatrice e il ribaltatore. |
| allineamento | Il livello del piano a rulli e gli spazi tra le unità vengono impostati prima della spedizione. |
Il ribaltatore di bobina nella linea
Un ribaltatore di bobine è una macchina che ruota una bobina di 90° tra la posizione orizzontale e quella verticale dell'occhiello, in modo che la stazione successiva la riceva nell'orientamento corretto. Si posiziona dove la bobina cambia orientamento, ad esempio tra un trasportatore a rulli e un'avvolgitrice a occhiello passante, oppure tra l'avvolgitrice e l'impilatore. Per ulteriori informazioni sull'abbinamento del carico delle bobine all'avvolgitrice, consultare la nostra guida all'imballaggio e alla movimentazione delle bobine.
I parametri da inviarci per la selezione sono il peso della bobina, il diametro esterno, la larghezza, l'angolo di rotazione (produciamo unità a 90° come standard) e il budget di ciclo. La corsa di ritorno a vuoto del supporto sottrae tempo utile al ciclo.
La nostra gamma di ribaltatori idraulici per bobine ruota di 90° in entrambe le direzioni (indicata come 90°x2) ed è disponibile con portate di 3, 5, 10, 20 o 40 t a seconda del modello. La forma del supporto e il sistema di azionamento vengono configurati in base al progetto.
Una linea che include un ribaltatore o un'unità di ribaltamento applica la norma ISO 12100 per il metodo di valutazione del rischio e la norma EN 415-10 per i requisiti generali delle macchine confezionatrici. Il ribaltatore sposta automaticamente la bobina durante il funzionamento della macchina.
Calcolo della produzione e del ciclo di lavoro per una linea di confezionamento di bobine
Il takt di linea è il budget di tempo per bobina: 3,600 s diviso per la produzione target di bobine all'ora. Viene impostato in base alla produzione target, non dalla macchina. Esempio di verifica per 30 bobine all'ora:
| Articolo | Valore |
|---|---|
| Obiettivo di output (a titolo esemplificativo) | 30 bobine all'ora |
| Takt, 3,600 ÷ 30 | 120 secondi per bobina |
| Ciclo di carico e movimentazione | All'interno di 120 s |
| Ciclo di ribaltamento incluso il movimento di ritorno | All'interno di 120 s |
| Condizioni dell'oggetto | Stazione più lunga sotto i 120 secondi |
Se una stazione impiega più tempo del ciclo previsto, suddividiamo il suo lavoro o aggiungiamo una seconda unità anziché forzare la linea. Confermiamo il tempo di ciclo di ciascuna stazione in fase di collaudo.
Controlli e sicurezza
La testa di reggiatura a portale, i nastri trasportatori e il ribaltatore funzionano automaticamente. Tenere le persone lontane dalle aree di transito delle unità mentre la linea è in funzione ed eseguire le operazioni di impostazione e sgombero con la linea fermata e isolata.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 stabilisce i requisiti generali per le macchine confezionatrici.
Lista di controllo per la selezione di una linea di confezionamento di bobine di alluminio
- Intervallo di diametro esterno, diametro interno, larghezza e peso della bobina.
- Bobine all'ora che la linea deve riempire.
- L'orientamento della bobina cambia (occhio-orizzontale o occhio-verticale) e la posizione del ribaltatore cambia.
- Tipo di pellicola o nastro e numero di avvolgimenti.
- Livello del nastro trasportatore, ingombro a terra e alimentazione elettrica.
- Segnali di controllo per la linea di produzione o il sistema di magazzino.
| Deposito lucchetti | Mozione principale | Input di dimensionamento |
|---|---|---|
| Reggiatrice a portale in acciaio e trasportatore a rulli | La testa sollevabile si abbassa per fissare la bobina; il nastro trasportatore indicizza la bobina | Posizioni delle cinghie, spazi tra le unità, livello del piano a rulli |
| Ribaltatore idraulico per bobine | Ruota la bobina di 90° in entrambe le direzioni | Carico nominale 3, 5, 10, 20 o 40 t; diametro esterno e larghezza della bobina |
Per una linea che inclini, avvolga e pressi anche le bobine di acciaio, consultate la nostra linea di confezionamento bobine di acciaio con telaio inclinabile.
FAQ di ingegneria
D: Quale output devo pianificare? R: Pianifica in base al tuo obiettivo: takt = 3,600 ÷ output, quindi 30 bobine all'ora significano 120 s per bobina e ogni stazione deve rientrare in questo intervallo.
D: Dove si posiziona il ribaltatore sulla linea? R: Ovunque la bobina debba cambiare orientamento, ad esempio tra il carico e l'avvolgimento o tra l'avvolgimento e l'impilamento, in modo che il nostro ribaltatore a 90° presenti la faccia necessaria alla stazione successiva.
D: Quali controlli effettuate prima della spedizione di una linea di confezionamento bobine? R: Un test a vuoto dei nastri trasportatori e della testa di reggiatura, un ciclo di ribaltamento a 90° in entrambe le direzioni, un controllo delle protezioni e dei fermi, il cablaggio della singola stazione e l'allineamento del piano a rulli.
D: Perché il video è girato in officina? R: Assembliamo, allineiamo e cabliamo la linea nella nostra officina ed eseguiamo i controlli di accettazione in fabbrica, come un ciclo di ribaltamento a 90°, prima della spedizione. Pertanto, una visita durante l'assemblaggio vi permette di ispezionare ogni unità in anticipo.
D: Come si sceglie la dimensione del ribaltatore? R: Scegliere il modello la cui portata nominale copre la bobina più pesante; la nostra gamma idraulica è disponibile con portate di 3, 5, 10, 20 o 40 t, con la culla sagomata in base al diametro esterno e alla larghezza.
Passo successivo
Progettiamo la vostra linea di confezionamento bobine in tre fasi:
- Invia il tuo disegno di progetto con dimensioni della bobina e uscita a info@fhopepack.com.
- Riceverai una proposta entro 48 ore, con la disposizione della stazione e il controllo del takt.
- Prenota un sopralluogo per verificare il livello del nastro trasportatore, lo spazio disponibile e l'alimentazione elettrica.
Lettura correlata
- Ribaltatore idraulico per bobine
- Video: linea automatica di rotazione, alimentazione e avvolgimento delle bobine
- Video: ribaltatori per bobine di grandi dimensioni in funzione nel mondo reale
- Video: linea di confezionamento di bobine tagliate per centri di assistenza
- Video: ribaltatore automatico multifunzione per bobine con piano scorrevole
- Video: dimostrazione dell'aggiornamento della vecchia linea di confezionamento bobine
fonti
- Specifiche del ribaltatore di bobine: Pagina del prodotto: ribaltatore idraulico per bobine
- Esempio di Takt: il nostro esempio pratico, valori illustrativi
- Macchina in azione: il nostro video su YouTube
- Ambito di applicazione degli standard: ISO 9001 e ISO 14001, IT 415-10: 2014
Ultimo aggiornamento: 04/10/2026