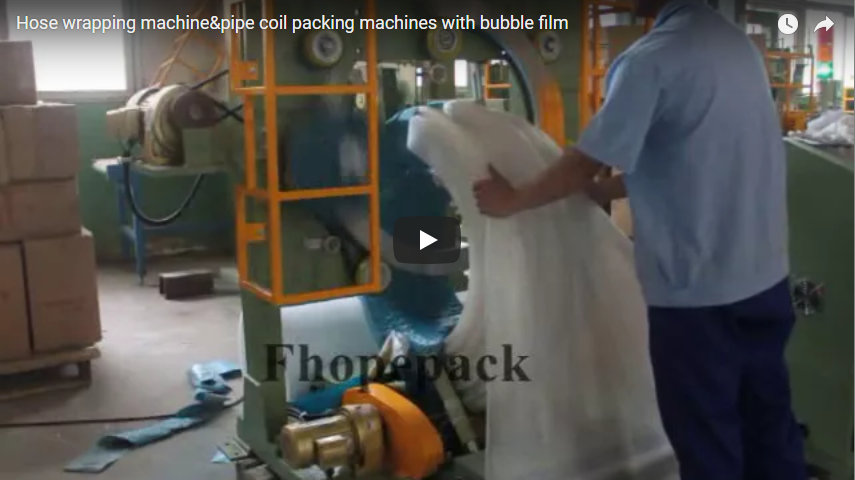
I danni subiti da tubi e condotti industriali durante il trasporto rappresentano una costante fonte di costi operativi, con un impatto diretto sulle richieste di garanzia, sulla soddisfazione del cliente e sul margine di profitto. La scelta del sistema di avvolgimento più adatto richiede l'allineamento dell'architettura della macchina con gli obiettivi di produttività specifici, le specifiche del pacco e i requisiti di esposizione ambientale. L'avvolgimento automatizzato elimina le incongruenze manuali, standardizza la copertura protettiva e trasforma l'imballaggio da centro di costo variabile in una fase di produzione prevedibile e ad alta efficienza.
🛠️ Domande fondamentali
La scelta del sistema di avvolgimento per tubi flessibili e rigidi più adatto richiede di valutare la produttività giornaliera, il peso massimo del fascio e l'esposizione ambientale in relazione alla specifica architettura della macchina. I sistemi automatizzati eliminano gli errori di movimentazione manuale, standardizzano la tensione del film e riducono i reclami relativi al trasporto, garantendo una copertura protettiva uniforme in ogni ciclo di produzione.
Cosa previene i danni ai tubi flessibili industriali durante il trasporto?
La prevenzione dei danni si basa sul controllo della tensione del film e sulla selezione strategica dei materiali, piuttosto che sulla semplice velocità di avvolgimento. Quando il film estensibile viene applicato con un rapporto di pre-stiramento costante, si contrae naturalmente attorno alla bobina, creando una barriera uniforme contro l'umidità che blocca l'umidità e il sale stradale. Test di corrosione standard del settore confermano che un film in PE, LLDPE o HDPE correttamente tensionato ritarda significativamente il degrado superficiale durante il trasporto multimodale. Distribuendo le forze d'impatto esterne sull'intera superficie della bobina anziché concentrarle sui singoli segmenti del tubo, il sistema di avvolgimento riduce l'abrasione superficiale e previene le microlesioni che portano a rotture di massa. Questa uniformità protettiva si traduce direttamente in un minor numero di resi da parte dei clienti, premi assicurativi più bassi e tempi di spedizione dal magazzino più rapidi.
Quale configurazione di macchina avvolgitrice per bobine è più adatta alla mia linea di produzione?
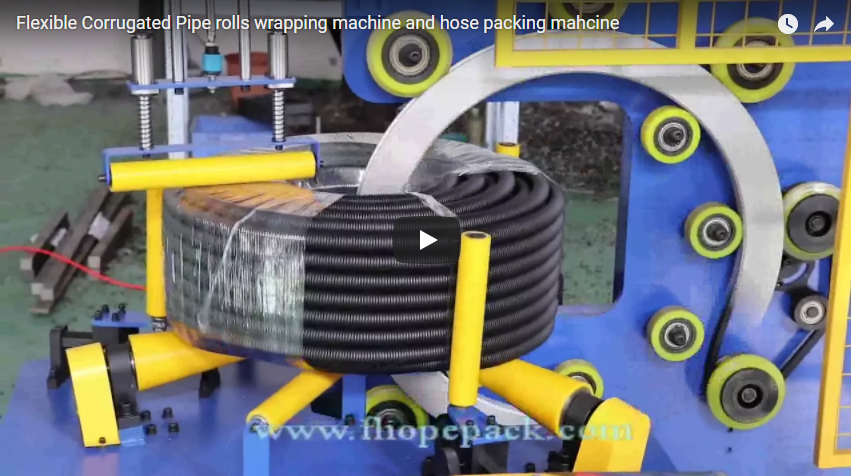
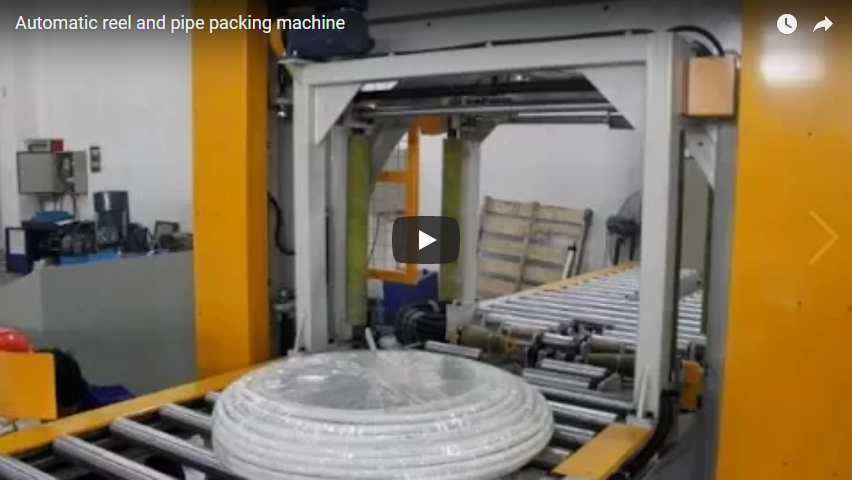
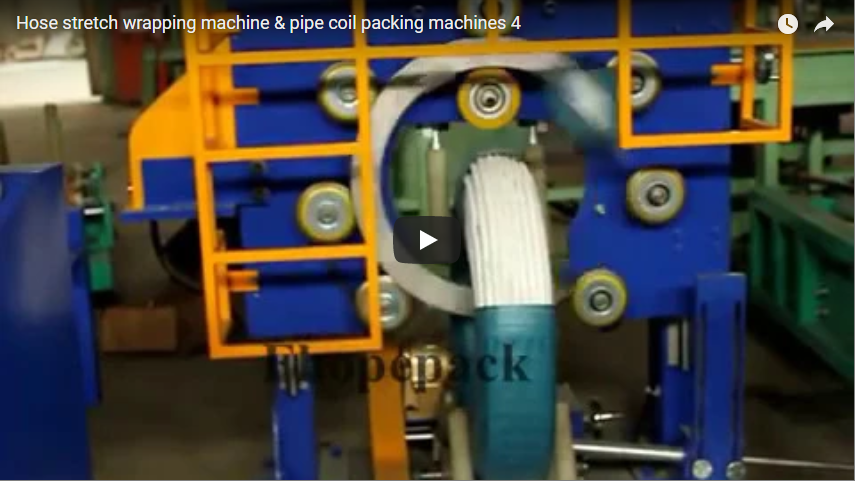
La configurazione della macchina deve essere compatibile con l'ingombro fisico, la geometria della bobina e gli obiettivi di produzione giornaliera. Le avvolgitrici verticali per tubi flessibili e rigidi gestiscono in modo efficiente fasci pesanti e fissi, mentre i sistemi orizzontali a passaggio continuo si integrano perfettamente nelle linee di produzione continue. Le avvolgitrici automatiche per tubi flessibili e rigidi combinano avvolgimento, trasporto e reggiatura opzionale in un unico flusso di lavoro automatizzato, raggiungendo velocità di confezionamento fino a 16 secondi per bobina su alcuni modelli. La tabella seguente illustra i parametri applicativi tipici basati sulle specifiche standard delle apparecchiature industriali:
| Configurazione | Miglior caso d'uso | Capacità di carico massima | Stima del tempo di ciclo |
|---|---|---|---|
| Avvolgitore verticale a bobina | Tubi flessibili in gomma resistenti, fasci di tubi in acciaio | Fino a 2000 kg per pacchetto | 15 – 32 secondi per bobina |
| Passaggio orizzontale | Tubi industriali continui, tubi profilati | Varia in base alla lunghezza della linea | Dipende dalla velocità della linea |
| Linea di confezionamento bobine automatica | Avvolgitubo ad alto volume con opzione di insacchettamento | Fino a 2000 kg per pacchetto | ~ 16 secondi per bobina |
Per le operazioni ad alto volume, modelli come FPCA-100, FPH-500W, FPH-400W e FPH-300N dimostrano come il trasporto integrato e il tensionamento automatico riducano la dipendenza dalla manodopera. Abbinare il peso della bobina più pesante e il diametro maggiore alla capacità nominale della macchina previene lo sforzo del motore, mantiene una sovrapposizione costante del film ed elimina i colli di bottiglia nella produzione che aumentano i costi di confezionamento unitari.
🏗️ Domande avanzate
La scelta del meccanismo di azionamento e la configurazione della sovrapposizione del film influenzano direttamente l'efficienza operativa a lungo termine e il consumo di materiale. I sistemi servoelettrici garantiscono una precisa ripetibilità della tensione, riducendo al minimo gli sprechi di film, mentre le unità idrauliche offrono una forza robusta per applicazioni gravose. L'ottimizzazione di questi parametri assicura una resistenza alla corrosione costante e massimizza il ritorno sull'investimento.
Qual è il confronto tra azionamenti idraulici e servoassistiti per il controllo della tensione di avvolgimento?
Il tipo di azionamento determina la costanza con cui la macchina applica la tensione e la facilità di integrazione con i sistemi di automazione di fabbrica esistenti. I sistemi idraulici generano un'elevata forza di rotazione, il che li rende adatti per bobine dense e pesanti, dove il costo di acquisto iniziale è un vincolo primario. Tuttavia, il controllo idraulico della tensione in genere presenta fluttuazioni più ampie, richiedendo frequenti calibrazioni manuali per mantenere una tensione di avvolgimento costante. Gli azionamenti servoelettrici, al contrario, utilizzano circuiti di feedback digitali per regolare la tensione in tempo reale, fornendo risultati ripetibili che riducono gli sprechi di film e la frequenza di manutenzione. Entrambe le configurazioni utilizzano in genere componenti di marchi riconosciuti nel settore per motori, controllori e cuscinetti, garantendo intervalli di manutenzione prevedibili e semplificando l'approvvigionamento dei pezzi di ricambio. Quando si valutano i sistemi di azionamento, è consigliabile dare priorità alle unità servoelettriche se l'impianto utilizza linee ad alta velocità o film LLDPE a basso spessore, poiché la precisione riduce direttamente il consumo di materiale e previene un serraggio eccessivo che può deformare i profili delicati dei tubi flessibili.
Quale percentuale di sovrapposizione del film garantisce una resistenza alla corrosione conforme agli standard del settore?
La sovrapposizione del film si riferisce alla percentuale di superficie in cui si intersecano gli strati consecutivi di pellicola, controllando direttamente la continuità della barriera protettiva. Un intervallo di sovrapposizione del 50-60% soddisfa costantemente i parametri di riferimento standard del settore per i test di corrosione nei tipici cicli della catena di approvvigionamento, bloccando efficacemente l'ingresso di umidità senza un consumo eccessivo di materiale. Una sovrapposizione inferiore al 40% crea spazi visibili che consentono all'umidità e ai contaminanti di raggiungere la superficie del tubo, mentre una sovrapposizione superiore al 70% aumenta il consumo di pellicola e rallenta i tempi di ciclo senza fornire vantaggi di protezione proporzionali. La scelta del materiale di avvolgimento influenza ulteriormente i requisiti di sovrapposizione: la pellicola in PE e la carta standard offrono una protezione di base dalla polvere, mentre le pellicole tessute in LLDPE e HDPE offrono una resistenza alla perforazione e un blocco dell'umidità superiori per ambienti difficili. Calibrare la sovrapposizione nell'intervallo del 50-60% ottimizza l'equilibrio tra protezione dalla corrosione, costo della pellicola e produttività, migliorando direttamente il margine di imballaggio per unità spedita.
🔗 Correlati : Scopri altre soluzioni
📈 Lista di controllo per la selezione
Prima di finalizzare l'acquisto delle attrezzature, verificate ogni specifica tecnica confrontandola con i vostri parametri di produzione effettivi. Ciascun elemento riportato di seguito collega una specifica misurabile a un risultato aziendale diretto.
-
Capacità di carico : verificare che il limite di peso nominale della macchina corrisponda alla bobina più pesante. Lavorare vicino alla capacità massima senza un margine adeguato riduce la costanza della tensione e aumenta l'usura del motore.
-
Tempo di ciclo : allinea la velocità di confezionamento della macchina (ad esempio, fino a 16 secondi/bobina) al tuo obiettivo di produzione giornaliera. Tempi di ciclo più rapidi riducono le ore di lavoro e aumentano la produttività della linea.
-
Pre-stiramento della pellicola : assicurarsi che il sistema supporti rapporti di pre-stiramento regolabili. Un pre-stiramento adeguato attiva la contrazione naturale della pellicola, migliorando l'aderenza e riducendo al contempo il consumo di materiale.
-
Controllo della tensione : verificare che le impostazioni di tensione possano essere calibrate in base al diametro e allo spessore della parete del tubo. Una tensione costante impedisce che gli avvolgimenti si allentino e si spostino durante il trasporto, causando danni al prodotto.
-
Impostazione della sovrapposizione : programmare la sovrapposizione al 50-60% per una protezione standard. Questo intervallo soddisfa i requisiti dei test di corrosione standard del settore, riducendo al minimo gli sprechi di pellicola e i costi di imballaggio.
-
Meccanismo di azionamento : scegliere tra sistema idraulico per applicazioni pesanti a bassa velocità o sistema servo-elettrico per avvolgimenti di precisione ad alta velocità. La scelta del sistema di azionamento influisce direttamente sui costi di manutenzione a lungo termine e sull'efficienza del film.
-
Conformità alle norme di sicurezza : verificare l'installazione di parapetti di sicurezza per il carico e lo scarico degli oggetti e, se si opera nei mercati europei, accertare la conformità alla norma CE. L'adozione di adeguate misure di sicurezza riduce gli incidenti sul lavoro e garantisce la conformità alle normative.
-
Qualità dei componenti e supporto : dai la priorità alle apparecchiature realizzate con componenti principali di marchi di fama mondiale e verifica la disponibilità di assistenza tecnica locale. Componenti di alta qualità prolungano la durata delle apparecchiature e riducono i tempi di inattività imprevisti.
Per confronti dettagliati tra i modelli e guide all'integrazione, consultare le specifiche delle serie FPCA-100, FPH-500W, FPH-400W e FPH-300N per individuare il modello più adatto alle proprie esigenze in termini di dimensioni della bobina e portata.
🛡️ Glossario dei principali termini tecnici
-
Rapporto di pre-allungamento : la percentuale di allungamento della pellicola prima dell'applicazione. Rapporti più elevati attivano la contrazione naturale della plastica, migliorando la tenuta dell'avvolgimento e riducendo al contempo il consumo di materiale.
-
Controllo della tensione : la capacità del sistema di mantenere una forza di trazione costante durante l'avvolgimento. Una tensione precisa impedisce l'allentamento delle spire ed evita una compressione eccessiva che può danneggiare le pareti del tubo.
-
Sovrapposizione della pellicola – La percentuale di superficie coperta da passaggi consecutivi della pellicola. Una sovrapposizione del 50-60% garantisce un blocco continuo dell'umidità senza un consumo eccessivo di pellicola.
-
Azionamento servoelettrico : un sistema motore che utilizza il feedback digitale per regolare velocità e forza in tempo reale. Offre maggiore precisione e minore spreco di pellicola rispetto ai tradizionali sistemi idraulici.
-
Azionamento idraulico : un sistema azionato da fluido che genera un'elevata forza di rotazione. Ideale per applicazioni pesanti a bassa velocità, ma richiede manutenzione e calibrazione più frequenti.
-
Norma CE – Marchio di conformità europeo che indica che un'apparecchiatura soddisfa severi requisiti in materia di sicurezza, salute e protezione ambientale. Essenziale per la conformità nell'UE e in molti mercati internazionali.
-
Test di corrosione standard di settore : protocolli di laboratorio e sul campo che misurano la resistenza dei prodotti imballati all'umidità, al sale e all'acqua durante i tipici cicli di spedizione e stoccaggio.
🔗 Vedi anche : Attrezzature correlate
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e ASTM. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.