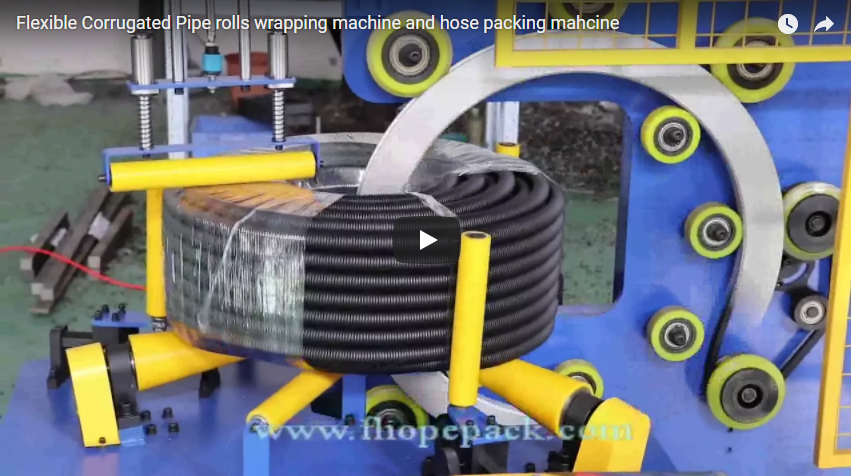
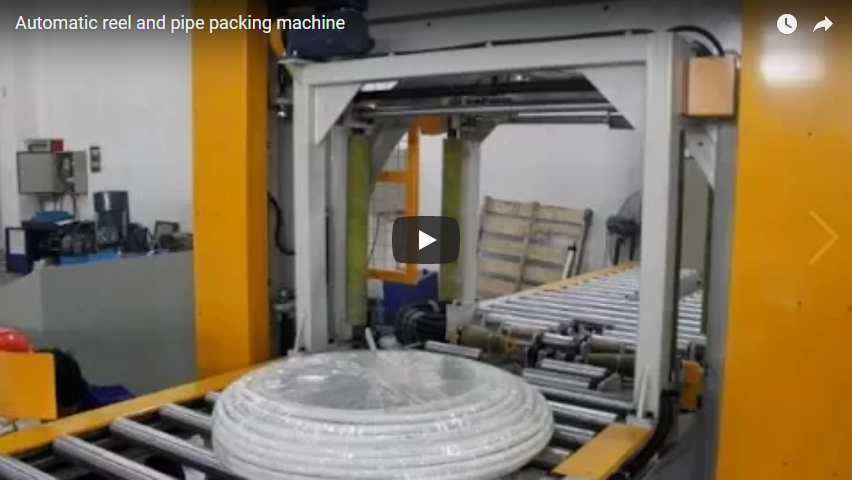
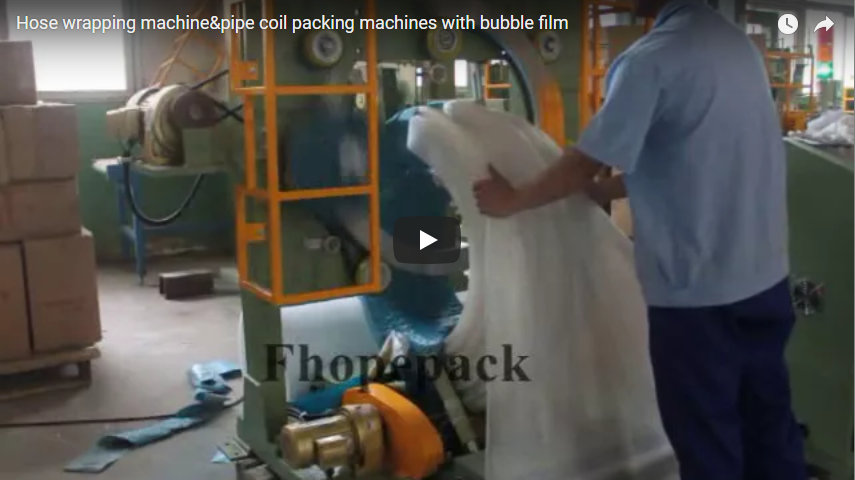
Abstract: Avvolgitrice verticale per tubi flessibili, progettata per bobine di diametro maggiorato fino a 3000 mm e peso fino a 2000 kg. Dotata di tecnologia di avvolgimento a navetta con occhiello e tempo di ciclo di 55-65 secondi. Supporta l'imballaggio composito a doppio materiale (film estensibile in LLDPE + nastro a maglia in HDPE). Certificata CE secondo la Direttiva Macchine 2006/42/CE. Adatta per tubi flessibili industriali, cavi, funi metalliche e prodotti in bobina di grande diametro.
Perché le bobine di tubi flessibili di grande diametro richiedono macchine avvolgitrici verticali anziché orizzontali?
Le macchine avvolgitrici verticali per tubi flessibili sono progettate per bobine con diametro esterno superiore a 1500 mm, risolvendo i problemi di instabilità del baricentro e di carico che le macchine orizzontali non sono in grado di gestire.
Quando il diametro esterno della bobina di tubo supera i 1200 mm, il supporto orizzontale dell'albero dell'avvolgitore produce una flessione di 3-5 mm, causando una tensione di avvolgimento non uniforme. Il design verticale posiziona la bobina su rulli di supporto in orientamento verticale, distribuendo uniformemente la forza di gravità lungo la circonferenza ed eliminando i carichi eccentrici. Per bobine di tubo da 3000 mm di diametro esterno e 2000 kg, i punti di supporto verticali sono regolabili con una spaziatura di 1800-2200 mm, garantendo l'assenza di spostamenti assiali durante la rotazione ad alta velocità (tipicamente 8-12 giri/min).
Differenze nel metodo di carico: le avvolgitrici verticali utilizzano un sistema di carico a gru a ponte, con le bobine che vengono abbassate verticalmente su rulli di supporto in 30-45 secondi. Le macchine orizzontali richiedono carrelli elevatori o meccanismi di ribaltamento per spingere le bobine orizzontalmente nei mandrini. Per bobine con diametro esterno di 3000 mm, il braccio del carrello elevatore deve raggiungere una distanza di 3.5-4 m, con il rischio che la bobina rotoli. Negli impianti che lavorano 400-600 bobine al mese, la configurazione verticale riduce i tempi di carico di 18-25 minuti per turno.
Quali sono le principali specifiche tecniche delle macchine avvolgitrici verticali per tubi flessibili?
| Parametro | Specificazione | Unità | Note |
|---|---|---|---|
| ---- | ----- | - | --- |
| Diametro esterno massimo della bobina | 3000 | mm | Personalizzabile fino a 3500 mm |
| Peso massimo della bobina | 2000 | kg | Capacità di carico del rullo di supporto |
| Gamma di larghezza della bobina | 200-800 | mm | Personalizzabile fino a 1000 mm |
| ID anello avvolgente | 1200-2500 | mm | Personalizzato in base al diametro interno della bobina |
| Velocità della navetta ad anello | 0.8-2.5 | Signorina | VFD controllato |
| Supporto velocità rullo | 8-12 | RPM | frequenza variabile |
| Tempo di ciclo per bobina | 55-65 | secondo | Incluso il caricamento in 30-40 secondi |
| Rapporto di pre-stiro della pellicola | 200-280 | % | Pre-allungamento meccanico |
| Tensione della cinghia in HDPE | 80-150 | N | Controllo della tensione pneumatica |
| Sistema di controllo | Siemens S7-1200 | PLC | Mitsubishi FX5U opzionale |
| HMI | Touch screen da 7 " | - | 800 × Risoluzione 480 |
| Alimentazione di laboratorio | 380 V/50 Hz/trifase | - | 220V/60Hz opzionale |
| Air Supply | 0.5-0.7 | MPa | Per freno di tensione e bloccaggio |
| Potenza dell'attrezzatura | 3.5-5.5 | kW | Tutti i motori inclusi |
| Standard di sicurezza | ISO 9001 e ISO 14001 | - | Certificato CE |
Specifiche del materiale:
- Film estensibile: LLDPE, spessore 15-23 micron, larghezza 500 mm, copertura 2.8-3.2 m²/kg dopo pre-stiramento
- Cinghia in HDPE a maglia: larghezza 40-60 mm, spessore 0.3-0.5 mm, resistenza alla rottura ≥350 N, livello di resistenza ai raggi UV 7
Documenti da consegnare:
- Dichiarazione di conformità CE (Direttiva Macchine 2006/42/CE)
- Rapporto di valutazione dei rischi ISO 12100:2010
- Schemi elettrici (PDF + DWG)
- Registrazione FAT (incluso video del test a pieno carico a 3 bobine)
- File STEP 3D (per l'integrazione nella linea di produzione)
Come funziona il sistema di bendaggio con occhiello passante?
L'avvolgimento passante è il processo fondamentale delle avvolgitrici verticali per tubi flessibili. L'anello di avvolgimento trasporta il materiale attraverso il foro centrale ("occhiello") della bobina mentre quest'ultima ruota su rulli di supporto, garantendo una copertura completa a 360°.
Principio cinematico: l'anello di avvolgimento si muove lungo la circonferenza a una velocità lineare di 0.8-2.5 m/s, attraversando il diametro interno della bobina. Contemporaneamente, i rulli di supporto ruotano la bobina a 8-12 giri al minuto. Il movimento combinato assicura che il materiale ricopra la circonferenza esterna della bobina con una traiettoria a spirale. Per bobine con diametro esterno di 3000 mm e diametro interno di 800 mm, la corsa dell'anello è di circa 3.8 m per giro, con un tempo di rotazione singola di 1.5-2.0 secondi.
Sequenza di composizione del materiale: Il processo tipico prevede l'applicazione di 2-3 strati di film estensibile in LLDPE (che fornisce protezione da polvere/umidità e contenimento iniziale), seguiti da 1-2 strati di nastro a maglia in HDPE (che fornisce resistenza alla trazione e alla perforazione). Il rapporto di pre-stiramento del film estensibile è impostato al 250%, la tensione del nastro in HDPE a 100-120 N. Per le spedizioni marittime di esportazione, si aggiunge uno strato esterno di film anticorrosione VCI da 0.15 mm.
Modalità di guasto sul campo: Dopo l'usura della rotaia ad anello di avvolgimento, si verifica un'eccentricità radiale di 0.5-1.0 mm e la tensione del materiale fluttua di ±20%. Ciò crea delle "ondulazioni" visibili sulla superficie della bobina avvolta, aumentando il tasso di allentamento del 15-25% durante il trasporto. Manutenzione preventiva: Verificare la rettilineità della rotaia ogni 2000 ore di funzionamento (utilizzando uno strumento di allineamento laser, tolleranza ≤0.3 mm/2 m), sostituire le ruote di guida ogni 6000 ore (materiale in poliuretano, durezza Shore A 85-90).
Perché è necessario un imballaggio composito a doppio materiale (film estensibile + nastro in HDPE)?
Limitazioni del solo film estensibile: il film estensibile in LLDPE offre un'eccellente protezione da polvere e umidità e una forza di contenimento iniziale elevata, ma presenta una bassa resistenza alla perforazione (tipicamente 4.5-5.5 N/25 mm). Nel caso di tubi industriali con raccordi metallici o bordi taglienti, le vibrazioni durante il trasporto possono causare la perforazione del film da parte dei raccordi, compromettendone la protezione.
Funzione del nastro a maglia in HDPE: Il nastro a maglia in HDPE ha una resistenza alla rottura ≥350 N, 60-70 volte superiore a quella del film estensibile. Forma uno scheletro esterno, sopportando i carichi di impilamento (in genere 2-3 strati, lo strato inferiore sopporta un carico statico di 4000-6000 N) e le vibrazioni del trasporto. La struttura a griglia del nastro permette all'umidità di fuoriuscire, prevenendo la formazione di condensa che causa la corrosione del tubo flessibile.
Confronto dei costi: per bobine con diametro esterno di 3000 mm:
- Solo pellicola estensibile: pellicola/bobina da 4.5-5.5 kg, costo $12.6-15.4/bobina ($2.80/kg), grado di protezione B (adatto al trasporto terrestre a breve distanza)
- Imballaggio composito: pellicola da 2.5-3.0 kg + nastro/bobina in HDPE da 1.2-1.5 kg, costo $ 9.5-11.0/bobina, grado di protezione A (adatto al trasporto marittimo e allo stoccaggio a lungo termine)
Il materiale composito riduce i costi del 20-25% migliorando al contempo la protezione di due livelli. Motivo: l'utilizzo di film estensibile diminuisce (il rapporto di pre-stiramento aumenta dal 200% al 280%) e il prezzo unitario del nastro in HDPE (3.5-4.0 $/kg) è inferiore a quello del film estensibile.
Una scoperta controintuitiva: molte fabbriche credono che "una pellicola più spessa sia migliore", ma la chiave per l'imballaggio per il trasporto marittimo è la "rigidità", non lo "spessore". Una struttura composita di pellicola estensibile da 23 micron + nastro in HDPE da 0.4 mm ha una capacità di resistenza alla deformazione da impilamento 3.2 volte superiore rispetto a una pellicola monostrato da 35 micron (standard di prova: resistenza alla compressione ASTM D642). Il nastro in HDPE a maglia forma una struttura reticolare, distribuendo i carichi puntuali lungo l'intera circonferenza.
Come vengono progettati i sistemi di carico e posizionamento?
Processo di carico con gru: l'operatore utilizza imbracature in nylon (larghezza 100-120 mm, portata nominale 3000 kg) attraverso il diametro interno della bobina. La gru abbassa lentamente la bobina fino a 200-300 mm sopra i rulli di supporto dell'avvolgitrice. La bobina cade verticalmente sui rulli, con perni di posizionamento (diametro 20-25 mm, altezza 80-100 mm) inseriti nel diametro interno della bobina per impedire lo spostamento assiale. Tempo di carico singolo: 30-45 secondi.
Design del rullo di supporto: la superficie del rullo è rivestita in poliuretano (durezza Shore A 70-75), garantendo un coefficiente di attrito di 0.4-0.6, che impedisce lo slittamento della bobina senza danneggiare la superficie del tubo flessibile. Il diametro del rullo è di 200-250 mm e utilizza cuscinetti a rulli autoallineanti SKF (modello 22208 EK) con una capacità di carico dinamico di 58 kN. Per bobine da 2000 kg, il fattore di sicurezza è di 2.9-3.2.
Requisiti di precisione di posizionamento: l'errore di coassialità tra il centro della bobina e il centro dell'anello di avvolgimento deve essere ≤3 mm. Un valore superiore a questo provoca interferenze quando l'anello passa attraverso il diametro interno della bobina: nei casi lievi si graffia la superficie del tubo, nei casi più gravi si blocca il motore dell'anello (il picco di corrente raggiunge 3-4 volte il valore nominale). Ausilio di posizionamento: strumento di allineamento laser (proietta un mirino, precisione ±0.5 mm), l'operatore regola la posizione della bobina in base alle linee laser in 10-15 secondi.
Interblocchi di sicurezza: sensori fotoelettrici sotto i rulli di supporto (raggio di rilevamento 0-3 m, tempo di risposta ≤10 ms). Quando gli arti dell'operatore entrano nella zona di pericolo, i rulli si arrestano immediatamente (tempo di frenata ≤150 ms) e l'anello di avvolgimento esegue una retrazione di emergenza (tempo di retrazione ≤2 s). Livello di sicurezza: SIL2 (IEC 61508), Livello di prestazione PLd (ISO 13849-1).
Come viene quantificata e testata la qualità degli imballaggi?
Test della forza di contenimento: misurare la forza di contenimento radiale sulla superficie della bobina avvolta utilizzando un tensiometro. Per bobine di tubo flessibile con diametro esterno di 3000 mm, la forza di contenimento dovrebbe raggiungere 800-1200 N/m (per metro di larghezza lungo la circonferenza). Valori inferiori a 600 N/m causano l'allentamento durante il trasporto; valori superiori a 1500 N/m schiacciano lo strato esterno del tubo.
Misurazione dello spessore dello strato di pellicola: utilizzare un misuratore di spessore a correnti parassite (risoluzione di 0.1 micron) per misurare lo spessore della pellicola estensibile in 5 punti casuali. Per un'impostazione di 23 micron, i valori misurati dovrebbero essere compresi tra 20 e 26 micron. Una deviazione dello spessore superiore a ±30% indica usura del rullo di prestiro o un guasto al sistema di controllo della tensione.
Larghezza di sovrapposizione delle cinghie in HDPE: utilizzare un calibro a corsoio per misurare la larghezza di sovrapposizione tra cinghie in HDPE adiacenti. L'impostazione standard è del 30-40% della larghezza della cinghia (una cinghia da 40 mm corrisponde a una sovrapposizione di 12-16 mm). Una sovrapposizione insufficiente crea punti deboli localizzati; una sovrapposizione eccessiva spreca materiale e aumenta i costi.
Test di caduta: secondo lo standard ISTA 2A, le bobine avvolte vengono lasciate cadere da un'altezza di 1.2 m su una superficie di cemento (3 orientamenti diversi, 1 caduta per orientamento). Criteri di superamento: nessuna rottura della cinghia in HDPE, nessun danno penetrante al film estensibile, deformazione del diametro esterno della bobina ≤2% (3000 mm di diametro esterno corrispondono a ≤60 mm).
Test di simulazione del trasporto marittimo: posizionare le bobine avvolte sul tavolo vibrante ed eseguire un test di vibrazione casuale secondo la norma ASTM D999 (frequenza 3-100 Hz, accelerazione 0.5 Grms, durata 60 minuti). Criteri di superamento: nessun allentamento dell'imballaggio, calo della forza di contenimento ≤15%, nessun spostamento del nastro in HDPE.
Come scegliere tra macchine avvolgitrici per tubi flessibili verticali e orizzontali?
| Criteri di selezione | Involucro verticale | Involucro orizzontale | Sì Raccomandazione |
|---|---|---|---|
| ------- | ------ | ------- | -------- |
| Diametro esterno della bobina applicabile | 1500-3500 mm | 600-1800 mm | OD>1800mm: verticale obbligatorio |
| Peso della bobina applicabile | 800-3000 kg | 200-1500 kg | Peso > 1500 kg: preferire la posizione verticale |
| Metodo di caricamento | Gru | Carrello elevatore/ribaltatore | Ha una gru: scegli verticale |
| Spazio del pavimento | 2.5×2.5 m | 3.5×4.0 m | Spazio limitato: verticale |
| Tempo di Ciclo | secondi 55-75 | secondi 45-60 | Priorità di velocità: orizzontale (bobine piccole) |
| Costo dell'attrezzatura | Budget limitato: orizzontale | ||
| Complessità di manutenzione | Medio (la rotaia ad anello necessita di allineamento periodico) | Bassa (struttura semplice) | Nessun team di manutenzione professionale: orizzontale |
| Livello di sicurezza | SIL2/PLd | SIL1/PLc | Elevato requisito di sicurezza: verticale |
Albero decisionale:
- Diametro esterno della bobina > 1800 mm? → Sì → Scegliere verticale
- Peso della bobina > 1500 kg? → Sì → Scegliere verticale
- La fabbrica dispone di una gru a ponte? → Sì → Scegli verticale
- Produzione mensile > 800 bobine? → Sì → Scegli la produzione verticale (migliore ritorno sull'investimento a lungo termine)
- Tutto quanto sopra No → Scegli orizzontale
Domande frequenti
Le macchine avvolgitrici verticali sono in grado di gestire bobine con diametro interno inferiore a 500 mm?
Sì, ma richiede un anello di avvolgimento personalizzato di piccolo diametro interno. Il diametro interno standard dell'anello è di 1200 mm, personalizzabile fino a un minimo di 400 mm. Quando il diametro interno è inferiore a 500 mm, la velocità della navetta dell'anello deve essere ridotta a 0.5-0.8 m/s per evitare che la forza centrifuga causi problemi di controllo della tensione. Il tempo di ciclo aumenta di 15-20 secondi per bobina.
Le cinghie in tessuto HDPE possono sostituire completamente le pellicole estensibili?
Sconsigliato. La cinghia in HDPE offre resistenza alla trazione ma non garantisce la tenuta, quindi non protegge da polvere o umidità. Per i tubi flessibili che richiedono uno stoccaggio a lungo termine (>6 mesi) o l'esportazione via mare, è necessario utilizzare una struttura composita composta da "pellicola estensibile (interna) + cinghia in HDPE (esterna)". Considerare l'utilizzo della sola cinghia in HDPE solo se i tubi flessibili sono già dotati di rivestimento anticorrosione e sono destinati esclusivamente al trasporto terrestre su brevi distanze.
Le bobine avvolte tendono ancora ad allentarsi durante il trasporto: qual è la causa?
Possibili cause: (1) Rapporto di pre-stiramento del film estensibile troppo basso (<200%), che causa una forza di contenimento insufficiente; (2) Tensione della cinghia in HDPE impostata troppo bassa (<80N), incapace di contenere il rimbalzo del film; (3) Larghezza di sovrapposizione dell'avvolgimento insufficiente (<30%), che crea punti deboli locali; (4) La bobina stessa è avvolta in modo lasco con spazi interni. Soluzione: Impostare il rapporto di pre-stiramento al 250-280%, la tensione della cinghia in HDPE a 100-120N, la larghezza di sovrapposizione al 35-40% e controllare la tensione della bobina prima dell'avvolgimento.
Qual è la durata utile delle guide ad anello verticali per l'avvolgimento?
Le rotaie standard (acciaio al carbonio con indurimento superficiale, durezza HRC 52-56) durano 18-24 mesi con un funzionamento su due turni (3200 ore/anno). L'usura si manifesta con solchi profondi 0.3-0.5 mm sulla superficie della rotaia e con eccentricità radiale della ruota di guida >0.5 mm. Metodi per prolungare la durata: pulire la superficie della rotaia ogni 500 ore (rimuovere polvere e olio), applicare grasso al disolfuro di molibdeno ogni 1000 ore, controllare la rettilineità con uno strumento di allineamento laser ogni 2000 ore.
Una singola macchina può gestire bobine di diverse dimensioni?
Sì, ma richiede rulli di supporto regolabili e anelli di avvolgimento a cambio rapido. La distanza tra i rulli di supporto deve essere regolabile elettricamente nell'intervallo 800-2200 mm (tempo di regolazione ≤3 minuti). Gli anelli di avvolgimento utilizzano connessioni flangiate a cambio rapido, tempo di sostituzione ≤10 minuti. Per gli impianti che lavorano mensilmente 10-15 diverse dimensioni di bobine, si consiglia di configurare 2-3 anelli di avvolgimento di ricambio (diametri interni: 800 mm, 1200 mm, 1800 mm).
Richiedi documentazione tecnica
Per le schede tecniche complete, i file CAD/STEP o i rapporti dei test FAT, contattate il nostro team di ingegneri.
Forniamo:
- Scheda tecnica dettagliata (PDF, con tutte le configurazioni opzionali incluse)
- File STEP 3D (per l'integrazione del layout della linea di produzione)
- Schemi elettrici (formato DWG)
- Documentazione relativa ai test di accettazione in fabbrica FAT (video incluso)
- Dichiarazione di conformità CE e rapporto di valutazione del rischio ISO 12100
- Elenco dei pezzi di ricambio con indicazione delle scorte consigliate (compresi i tempi di consegna).