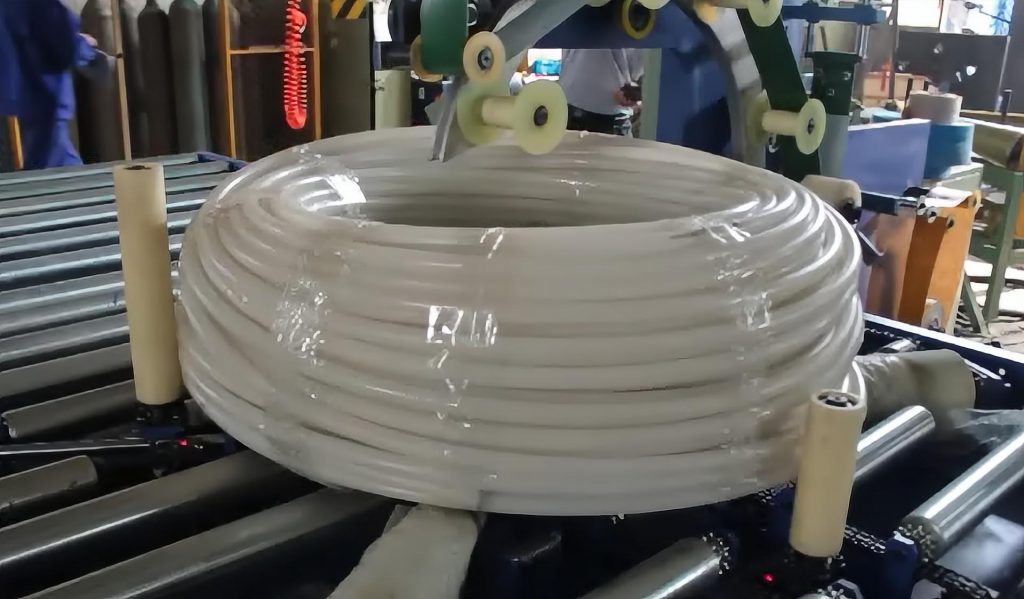
Sintesi esecutiva Questa clip di 68 secondi segue delle bobine di acciaio inossidabile lucido attraverso una delle nostre linee di confezionamento: un tornello, un ribaltatore a 90°, un'avvolgitrice per film con occhielli, un'unità di etichettatura e un impilatore a portale. La maggior parte delle perdite di produzione su una linea come questa deriva da tre fattori: una stazione in attesa di materiali di consumo, la tensione del film che non segue le dimensioni della bobina e un passaggio manuale tra due passaggi automatici. Progettiamo tenendo conto di tutti e tre questi fattori prima di fornire un preventivo per il ciclo.
Sommario
- Cosa mostra il video, stazione per stazione
- Perché le bobine in acciaio inossidabile cambiano le specifiche di progettazione
- Copertura avvolgente attraverso gli occhi: impostarla su OD
- Dove una linea di bobina perde potenza
- Impilamento di bobine avvolte su pallet
- Lista di controllo per la selezione di una linea di confezionamento di bobine in acciaio inox
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Cosa mostra il video, stazione per stazione
La registrazione dura 68 secondi e scorre lungo la linea nell'ordine di lavorazione. I tempi riportati di seguito sono tratti dal filmato.
| Tempo di clip | Deposito lucchetti | Che succede |
|---|---|---|
| 0-9 s | Tornello | Le bobine a fessura pendono orizzontalmente sui bracci di un tornello girevole; i bracci guidano una bobina verso il punto di trasferimento. |
| 10-19 s | Inclinazione di 90° | Una culla gialla prende la bobina in posizione verticale, la ruota di 90° e la posiziona con gli occhi rivolti verso il cielo sul tavolo a rulli (ribaltamento della bobina tagliata e avvolgimento attraverso l'occhio (copre questo passaggio di consegne in dettaglio). |
| 22-38 s | Confezione con occhielli | L'anello di pellicola passa attraverso l'occhiello della bobina mentre i rulli motorizzati fanno ruotare la bobina, in modo che la pellicola ricopra la superficie esterna, entrambe le facce e il foro. |
| 40-50 s | Unità di etichettatura | La bobina avvolta si ferma accanto a un'unità di etichettatura sul trasportatore a rulli per l'identificazione. |
| 54-68 s | impilatore a portale | Un dispositivo di presa solleva ogni bobina avvolta e crea pile di due o tre bobine su slitte di legno posizionate sul pavimento. |
Nessun operatore solleva o ruota la bobina nella sequenza mostrata, eliminando così la fase di movimentazione manuale da cui ha origine la maggior parte dei danni ai bordi.
Perché le bobine in acciaio inossidabile cambiano le specifiche di progettazione
Una superficie in acciaio inossidabile lucido mostra ogni graffio. Sull'acciaio al carbonio un leggero segno di rullo è spesso accettato; sull'acciaio inossidabile può trasformarsi in un reclamo. Quindi il brief cambia a ogni punto di contatto.
- Culla inclinabile: La bobina deve appoggiarsi saldamente sul supporto, non scivolare. Impostiamo la velocità del supporto e il rallentamento a fine corsa per la bobina più pesante dell'ordine.
- Tavolo a rulli e rulli avvolgitori: La bobina ruota su questi rulli per l'intero ciclo di avvolgimento. Il materiale della superficie dei rulli è parte integrante del progetto, non un'aggiunta successiva.
- Pinza impilatrice: le ganasce si chiudono sulla bobina avvolta, quindi la pellicola è già uno strato protettivo. La forza di presa è adattata al peso e alla larghezza della bobina. La nostra famiglia di linee comprende bobine in acciaio inossidabile, rame, alluminio, laminate a freddo e zincate. Per l'acciaio inossidabile regoliamo la superfici di contatto e impostazioni di presa, non la cornice.
Copertura avvolgente attraverso gli occhi: impostarla su OD
In una confezione con occhiello, ogni giro dell'anello deposita una striscia di pellicola sulla sezione della bobina. Tra un giro e l'altro, la bobina ruota leggermente, in modo che la striscia successiva si posizioni accanto alla precedente.
Le bande si addensano in corrispondenza del foro e si disperdono in corrispondenza del diametro esterno. Se il diametro esterno è coperto, il foro è coperto in misura maggiore. Pertanto, impostiamo la rotazione della bobina a partire dal diametro esterno.
- Avanzamento per giro dell'anello sul diametro esterno (mm) = larghezza del film (mm) × (1 − sovrapposizione).
- Giri dell'anello per strato completo = circonferenza esterna (mm) ÷ avanzamento per giro dell'anello (mm).
- Circonferenza OD (mm) = OD (mm) × 3.14.
Esempi di feedback dei clienti, non valori tratti dal video:
| Articolo | Valore |
|---|---|
| coil OD | 1200 mm |
| Circonferenza OD (1200 × 3.14) | 3768 mm |
| Larghezza del film | 100 mm |
| Sovrapposizione del bersaglio all'OD | 50% |
| Avanzamento per giro dell'anello (100 × 0.5) | 50 mm |
| Giri dell'anello per strato (3768 ÷ 50) | circa 75 |
I nostri programmi di linea memorizzano queste impostazioni per ogni specifica di bobina. L'operatore seleziona il programma; centraggio, tensione di avvolgimento e sovrapposizione vengono regolati automaticamente. Questa è la principale difesa contro la tensione non uniforme quando le dimensioni delle bobine cambiano durante un turno.
Dove una linea di bobina perde potenza
Spesso gli acquirenti chiedono quale sia il punto critico più importante: i tempi di inattività, la tensione o le operazioni manuali. Sono collegati e la fase più lenta è quella determinante.
1. Fermate per materiali di consumo. Se un cambio di pellicola o di etichetta ferma una stazione mentre il tornello continua ad alimentare, le bobine si mettono in coda. Pianifichiamo l'accesso per il cambio pellicola e le posizioni dei buffer già in fase di progettazione.
2. Tensione che non segue la bobina. Un'impostazione di tensione fissa per ogni dimensione produce una pellicola troppo lasca su una bobina piccola o un restringimento su una bobina larga. La tensione e la sovrapposizione programmate per ogni dimensione della bobina eliminano la maggior parte di questo problema.
3. Un passaggio manuale tra stazioni automatiche. Se le etichette vengono applicate a mano, la linea procede alla velocità dell'operatore. Nel video, invece, ogni passaggio di consegne viene effettuato dalla macchina.
Velocità di linea in bobine all'ora = 3600 ÷ secondi per bobina nella stazione più lenta. Calcoliamo il tempo per ogni stazione in base alle dimensioni delle bobine e includiamo il dato nel preventivo; una breve clip dimostrativa non rappresenta un ciclo di produzione nominale.
Impilamento di bobine avvolte su pallet
Gli ultimi 14 secondi del video mostrano l'impilatore a portale. Le bobine vengono sollevate verticalmente su slitte di legno, disposte a due o tre livelli nelle pile mostrate. Le pile sono posizionate sul pavimento intorno all'impilatore, in modo che un carrello elevatore possa prelevare una pila completata mentre si inizia a costruire la successiva.
Il nostro modulo di preventivo per le linee di imballaggio in bobina prevede un'altezza massima di impilamento di 6 bobine. L'altezza di impilamento effettiva dipende dal peso e dalla larghezza delle bobine, dal tipo di pallet utilizzato per la spedizione e dalla capacità del carrello elevatore. Anche l'orientamento finale dell'imballaggio, con la parte superiore rivolta verso l'alto o verso la parete, viene definito in questa fase; questa linea prevede la spedizione con la parte superiore rivolta verso l'alto.
Lista di controllo per la selezione di una linea di confezionamento di bobine in acciaio inox
- Diametro esterno, diametro interno, larghezza e intervallo di peso della bobina, nonché la bobina più grande dell'ordine.
- Come arrivano le bobine dalla taglierina: tornello, carrello portabobine o gru.
- Orientamento finale del pacco: occhio verso il cielo o occhio verso il muro.
- Il materiale di avvolgimento e la sovrapposizione sono specificati da voi; la larghezza della pellicola è già acquistata.
- Etichetta il contenuto e indica se i dati provengono da un sistema ERP o MES.
- Necessario il tipo di reggiatura: cinghia in PET o in acciaio, con occhiello passante o circonferenziale.
- Altezza di impilamento, tipo di basamento e accesso del carrello elevatore intorno all'impilatore.
- Puntate al numero di bobine all'ora in base alla produzione della vostra macchina da taglio, non a un video dimostrativo.
Controlli e sicurezza
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 disciplina i requisiti generali per le macchine confezionatrici, specificando le protezioni e il dispositivo di arresto di emergenza.
Il tornello, il supporto inclinabile, l'anello di avvolgimento e la pinza dell'impilatore rappresentano gli elementi mobili potenzialmente pericolosi. L'area dell'impilatore è recintata e la sostituzione della pellicola o dell'etichetta viene effettuata con la stazione ferma.
FAQ di ingegneria
D: La tensione del film è la causa principale della perdita di produzione su una linea di produzione di rotoli? R: No. Una tensione errata causa difetti di confezionamento. La perdita di produzione deriva principalmente da fermi per materiali di consumo, passaggi manuali e una stazione più lenta delle altre. La tensione programmata per ogni dimensione di rotolo risolve il primo problema; i buffer e i passaggi di consegne tra le macchine risolvono gli altri.
D: Come si imposta la sovrapposizione su una macchina per avvolgimento con occhiello? R: Impostare la rotazione della bobina dal diametro esterno. Le bande di pellicola si avvicinano al foro, quindi la sovrapposizione richiesta sul diametro esterno copre l'intera sezione. Avanzamento per giro dell'anello = larghezza della pellicola × (1 − sovrapposizione).
D: Quali orientamenti delle bobine gestisce questa linea? R: Le bobine arrivano in posizione orizzontale sul tornello, si inclinano di 90° in posizione verticale sul tavolo a rulli e rimangono in questa posizione durante le fasi di avvolgimento, etichettatura e impilamento.
D: A che altezza possono essere impilate le bobine avvolte? R: Il nostro modulo di preventivo accetta fino a 6 bobine. Il video mostra pile da due e tre bobine. L'altezza di lavoro dipende dal peso della bobina, dalla larghezza, dalla base e dal carrello elevatore.
D: Come si ottiene il dato relativo alle bobine all'ora? R: Bobine all'ora = 3600 ÷ secondi per bobina nella stazione più lenta. Misuriamo il tempo impiegato da ciascuna stazione in base alle dimensioni delle bobine e riportiamo il risultato nella proposta.
Passo successivo
Dimensioniamo una linea di confezionamento di bobine in acciaio inossidabile in tre fasi:
- Invia il tuo disegno di progetto con il diametro esterno della bobina, il diametro interno, la larghezza, il peso, il contenuto dell'etichetta e l'obiettivo di output, per info@fhopepack.com.
- Riceverai una proposta entro 48 ore, inclusi il tornello, il ribaltatore, l'avvolgitore con sistema di rilevamento occhi, l'unità di etichettatura e l'impilatore, con il ciclo verificato rispetto all'output della taglierina.
- Prenota un sopralluogo confermiamo quindi il punto di arrivo delle bobine, la direzione della linea e l'accesso del carrello elevatore alle posizioni di impilamento.
Lettura correlata
- Avvolgimento e impilamento di bobine di acciaio inossidabile con film estensibile
- Linea di confezionamento di bobine tagliate per centri di assistenza: reggiatura, avvolgimento con occhiello e impilamento
- Avvolgitrice a bobina con nastratrice e stampante di etichette con codice a barre
- Linea di confezionamento bobine automatica
fonti
- Sequenza delle stazioni e durata delle clip: il video su YouTube (68 s; @Fhopepack)
- Famiglia di prodotti, materiali, programmi, altezza di impilamento sul modulo di preventivo, direzione di imballaggio: Linea di confezionamento bobine automatica
- Ambito di applicazione della norma: ISO 12100:2010; IT 415-10: 2014
- Tempistiche della proposta: CTA della casa approvata (proposta entro 48 ore)
Ultimo aggiornamento: 06/10/2026