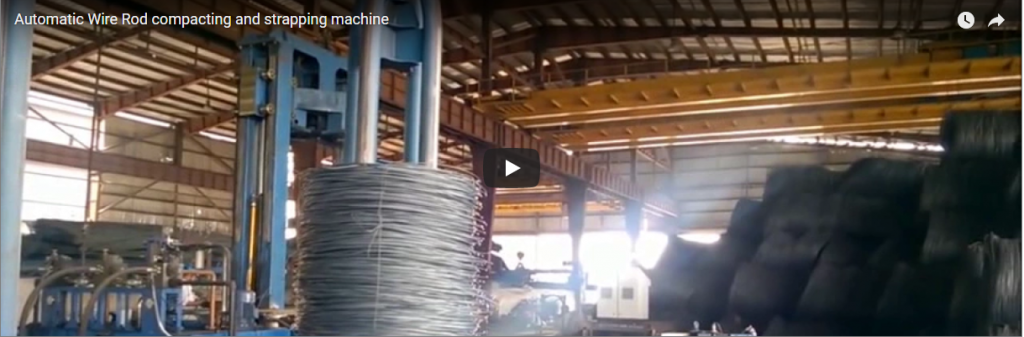
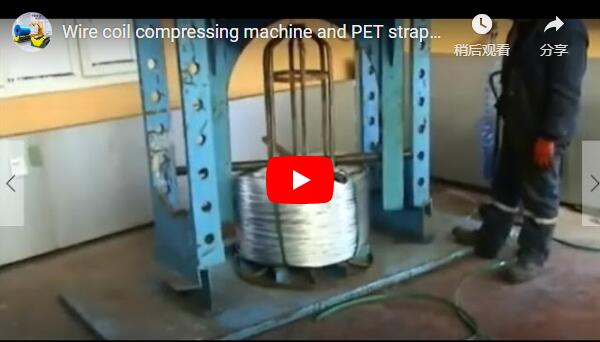
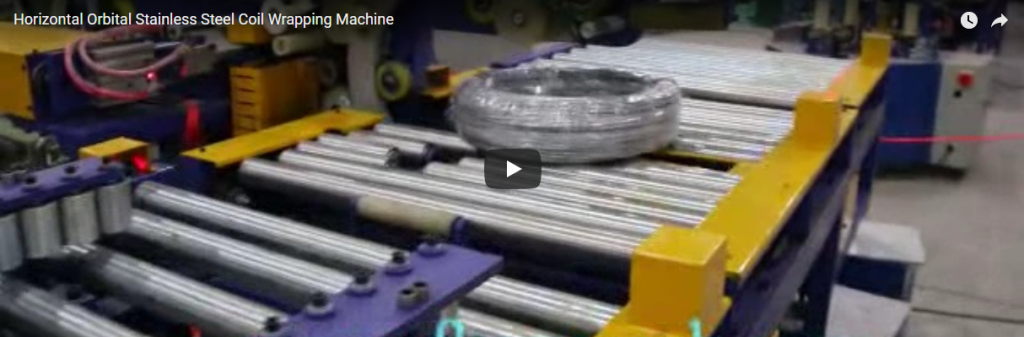
Sintesi Il nostro compattatore orizzontale per bobine di filo metallico comprime la bobina sfusa lungo il suo asse prima che venga reggiata, in modo che le spire siano ben salde e la bobina mantenga la sua densità durante il trasporto. Una pressa idraulica applica una forza regolabile fino a 400 kN a bobine da 500 a 2,000 kg. I supporti rivestiti in HDPE proteggono il filo nei punti di contatto. Un esempio pratico mostra cosa rappresenta la forza di pressatura in termini di pressione sulla bobina e come la compattazione si adatti alla velocità della linea.
Sommario
- Perché le bobine di filo vengono compattate prima di essere reggiate
- Compattazione orizzontale o dall'occhio al cielo
- Il ciclo di compattazione e reggiatura
- Specifiche della linea di compattatori
- Esempio pratico: forza di pressione, pressione della bobina e velocità della linea
- Quante cinghie e dove
- Lista di controllo per la selezione: cosa inviarci
- Sicurezza e norma EN 415-10
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Perché le bobine di filo vengono compattate prima di essere reggiate
Il filo trafilato, con diametri da Φ1.2 a 8.0 mm sulla nostra linea, esce dall'avvolgitore come una bobina allentata ed elastica. Legato in questo modo, le spire continuano a muoversi. Durante il trasporto, le cinghie si allentano, la bobina si affloscia e le spire esterne si impigliano in forchette e ganci.
La compattazione preme prima le spire l'una contro l'altra. Le cinghie si bloccano quindi in una spirale corta e densa. Mantiene la sua forma nella pila, occupa meno spazio nel camion e perde meno spire a causa di danni.
Compattazione orizzontale o dall'occhio al cielo
In una pressa orizzontale, la bobina si trova con l'occhiello in posizione orizzontale e la pressa si chiude lungo l'asse della bobina. Questo sistema è adatto a linee che trasportano le bobine su ganci o carrelli a C, poiché la bobina arriva già in posizione orizzontale. In una pressa con occhiello rivolto verso l'alto, la bobina si posiziona con l'occhiello in posizione verticale, spesso su un cestello, e la pressa lavora dall'alto verso il basso.
Progettiamo entrambe le configurazioni per adattarle al vostro pavimento e al vostro sistema di movimentazione delle bobine. La bobina poggia su un supporto o su una tavola rotante, consentendo di posizionare le cinghie attorno ad essa con angolazioni predefinite.
Il ciclo di compattazione e reggiatura
- Trasferimento. Trasportatori a catena motorizzati, posizionati all'ingresso e all'uscita del tavolo di reggiatura, lo collegano ai vostri trasportatori a livello del pavimento dello stabilimento. Questi trasportano la bobina nella posizione di compattazione, centrata sulla pressa.
- Compact. Un cilindro idraulico spinge i supporti della pressa contro la bobina con una forza preimpostata. Il materiale HDPE utilizzato per i supporti impedisce che la superficie del filo venga segnata.
- Cinghia. Mantenendo la bobina compressa, la testa di reggiatura fa passare le reggette radiali attraverso l'occhiello in PET, nastro d'acciaio o filo ricotto.
- Indice. La testa di reggiatura rimane in un punto fisso. La tavola rotante e il compattatore ruotano insieme, trasportando la bobina bloccata all'angolo di reggiatura successivo. Un variatore regola la velocità e dei sensori impostano ogni arresto.
- Pubblicazione. Dopo l'ultima cinghia, la pressa si apre e la bobina reggettata passa alla fase di avvolgimento o impilamento.
Avvio e arresto graduali, molteplici finecorsa e arresto automatico proteggono la bobina e la macchina durante ogni ciclo.
Specifiche della linea di compattatori
| Articolo | Linea di compattazione e reggiatura di bobine di filo metallico |
|---|---|
| Gradi di filo | basso, medio e alto tenore di carbonio, zincato, ricotto |
| Diametro del filo | Φ1.2–8.0 mm |
| peso della bobina | 500-2,000 kg |
| Dimensioni della bobina | Diametro esterno 400–1,200 mm, diametro interno 340–900 mm |
| Forza di compattazione | regolabile, fino a 400 kN |
| Ciclo di compattazione | circa 40 s |
| Uscita di linea | 16–18 bobine/ora |
| Cinturini | 3–6, impostati sull'HMI |
| Materiale di reggiatura | PET, nastro d'acciaio, filo d'acciaio |
| Controls | PLC e HMI Siemens |
| Alimentazione | Corrente alternata 380 V o 480 V, 50/60 Hz, trifase |
Esempio pratico: forza di pressione, pressione della bobina e velocità della linea
Prendiamo ad esempio una bobina con diametro esterno di 1,200 mm e diametro interno di 800 mm. Si tratta di valori indicativi, tipici di alcuni clienti, che rientrano nella gamma di prodotti della linea.
Area della superficie della bobina. La superficie ad anello è π ÷ 4 × (1.2² − 0.8²) = 0.785 × 0.80 = 0.628 m².
Pressione media. Se tutti i 400 kN fossero distribuiti uniformemente su quella superficie, la pressione sarebbe di 400,000 ÷ 0.628 = 0.64 MPa. I supporti toccano la bobina in pochi punti, non su tutta la superficie, quindi la pressione locale in quel punto è molto più elevata. La pressione è uguale alla forza divisa per l'area di contatto. Ecco perché i supporti sono rivestiti in HDPE e perché impostiamo la forza per ogni grado di filo anziché al valore massimo.
Ritmo di linea. A 16 bobine all'ora, ogni bobina richiede 3,600 ÷ 16 = 225 secondi. A 18 bobine all'ora, il tempo di lavorazione è di 200 secondi. La compattazione richiede circa 40 secondi, lasciando 160-185 secondi per il trasferimento, la reggiatura e l'indicizzazione. Confrontate la velocità di produzione del vostro laminatoio con questi dati.
Quante cinghie e dove
Le cinghie passano attraverso l'occhiello ad angoli uguali attorno alla spirale. La spaziatura è pari a 360° diviso per il numero di cinghie.
| Cinturini | Angolo tra le cinghie |
|---|---|
| 3 | 120° |
| 4 | 90° |
| 6 | 60° |
I fili sottili e le bobine pesanti si fissano meglio con più cinghie. Le cinghie in acciaio o il filo ricotto sono adatti per bobine calde o pesanti; il PET è adatto per fili trafilati e per una manipolazione più pulita.
Lista di controllo per la selezione: cosa inviarci
- Grado e diametro del filo.
- Diametro esterno, diametro interno, altezza e peso della bobina.
- Bobine all'ora provenienti dal laminatoio o dalla linea di trafilatura.
- Modalità di arrivo delle bobine: tramite gancio, carrello, cestello o nastro trasportatore.
- Materiale del cinturino e numero di cinturini.
- Sia che abbiate bisogno anche di confezionamento, pesatura o etichettatura.
- Alimentazione elettrica in loco.
Sicurezza e norma EN 415-10
Progettiamo il compattatore secondo la norma EN 415-10 per le macchine confezionatrici e valutiamo i rischi secondo la norma ISO 12100. I principali pericoli sono rappresentati dalla corsa della pressa e dalla tavola di indicizzazione. Delimitiamo la zona di pressatura con una recinzione interbloccata in modo che la pressa si arresti all'apertura di un cancello. I finecorsa terminano ogni corsa e la macchina si arresta automaticamente al termine del ciclo.
FAQ di ingegneria
D: La compattazione danneggia il filo? R: I supporti sono rivestiti in HDPE e impostiamo la forza per ogni classe di filo in modo che rimanga al di sotto del valore che lascia segni sulla superficie.
D: Il compattatore può alimentare una stazione di avvolgimento? R: Sì. La nostra linea può aggiungere l'avvolgimento con pellicola, carta o tessuto e un dispositivo di discesa per l'impilamento.
D: Posso modificare il numero di cinghie per bobina? R: Sì, da 3 a 6 tramite l'HMI.
D: Quali norme di sicurezza si applicano? R: ISO 12100 per la valutazione dei rischi e EN 415-10 per la macchina, nei mercati CE.
Passo successivo
- Inviaci via email i tipi di filo, le dimensioni delle bobine e la produzione oraria di bobine. a info@fhopepack.com.
- Rispondiamo entro 24 ore con una proposta denominazione del layout e dello schema di collegamento.
- Inviamo un disegno di progetto collegare il compattatore al sistema di movimentazione delle bobine.
Lettura correlata
- Linea di compattazione e reggiatura di bobine di filo metallico
- Compattatrice e reggiatrice per bobine di filo metallico
- Compattatore per bobine di filo d'acciaio e soluzione per reggiatura
- Compressione automatica di coil di vergella d'acciaio con reggiatrice
- Come eseguire automaticamente la compattazione e la reggiatura del filo d'acciaio
- Avvolgitrice per bobine di filo d'acciaio
fonti
- Specifiche: Pagine prodotto della linea di compattazione e reggiatura di bobine di filo FHOPE e del compattatore di bobine di filo
- Video della macchina: Compattatore orizzontale di bobine di filo su YouTube
- Pressione e ritmo: il nostro esempio pratico, figure illustrative della bobina
- Norme: EN 415-10 (macchine per l'imballaggio, sicurezza generale); ISO 12100:2010
Ultimo aggiornamento: 17/10/2026