🛠️ Ambito del sistema e parametri operativi
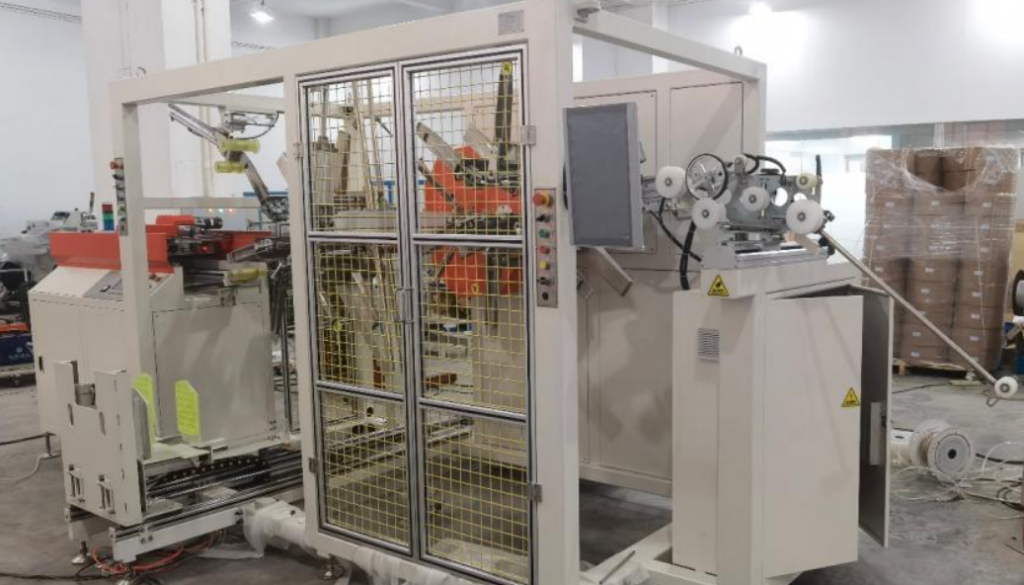
I sistemi di reggiatura pallet completamente automatici standardizzano il contenimento del carico grazie a una tensione di precisione, una saldatura a frizione e una sequenza di reggiatura programmabile. Queste macchine riducono i danni durante il trasporto, diminuiscono i costi dei materiali di consumo rispetto all'avvolgimento con film estensibile e si integrano perfettamente nei flussi di lavoro logistici ad alta produttività.
Le moderne architetture di reggiatura automatizzata sono progettate per sostituire la tensione manuale con circuiti di controllo computerizzati che mantengono una compressione costante a parità di densità di carico. Gli standard di settore classificano questi sistemi in configurazioni verticali, che privilegiano l'ingombro ridotto e l'accesso rapido al carico, e configurazioni orizzontali, che si adattano a diverse dimensioni di pallet e carichi industriali pesanti. (ASTM D3953)La scelta del materiale determina direttamente la durata operativa: il polipropilene (PP) offre un buon rapporto costo-efficacia ma presenta scorrimento viscoso sotto vibrazione, mentre il poliestere (PET) garantisce una maggiore resistenza alla trazione e all'abrasione per il trasporto di merci ad alta densità. (ISO 12048)Il reggiatura in acciaio rimane riservata alle applicazioni con carichi estremamente pesanti, superiori a due tonnellate, sebbene richieda attrezzature di taglio e sigillatura specializzate. Standardizzando l'applicazione della tensione ed eliminando la variabilità manuale, questi sistemi riducono direttamente i tassi di danneggiamento del prodotto, diminuiscono l'esposizione dei lavoratori a lesioni da sforzo ripetitivo e migliorano la produttività complessiva della linea. (OEM Technical Manual, Series 4000).
🏗️ Protocollo di ispezione e calibrazione del nucleo
La calibrazione di routine verifica la coerenza della tensione, l'integrità della tenuta e l'allineamento del sensore rispetto alle specifiche del produttore. Gli operatori devono convalidare la larghezza del nastro, le percentuali di tensione e la sequenza del modello per evitare spostamenti del carico, garantendo la conformità agli standard di sicurezza e riducendo al minimo i tempi di inattività non pianificati nei cicli di produzione continui.
La calibrazione inizia con la verifica che il meccanismo di tensionamento applichi una forza entro l'intervallo percentuale raccomandato rispetto al carico di rottura nominale del nastro, in genere 20-30% per le applicazioni standard in PET. (ASTM D3953)Gli operatori devono eseguire un ciclo di prova su un carico rappresentativo e misurare la flessione della cinghia sotto pressione manuale; una flessione accettabile raramente supera i 5 mm prima di indicare una compressione insufficiente o una tensione eccessiva. La testa di saldatura a frizione deve essere ispezionata per verificare la presenza di vetrificazione superficiale o accumulo di detriti, poiché le zone di saldatura contaminate compromettono direttamente la tenuta del giunto e aumentano il rischio di rottura della cinghia durante il trasporto. (OEM Maintenance Guide)I sensori di posizionamento del carico richiedono una validazione periodica per garantire che i pallet siano centrati entro tolleranze di ±10 mm, prevenendo un posizionamento asimmetrico delle cinghie che può indurre stress strutturali sugli angoli più fragili. Infine, la sequenza di reggiatura deve essere confrontata con la ricetta di produzione, confermando che le sequenze di reggiatura orizzontale, verticale o incrociata siano conformi ai requisiti di altezza della pila e distribuzione del peso. (ISO 12048).
🔗 Correlati : Scopri altre soluzioni
📈 Soglie quantitative di superamento/fallimento
I criteri di accettazione si basano su parametri misurabili per la flessione del nastro, il mantenimento della resistenza della tenuta e la sincronizzazione del ciclo. I sistemi devono mantenere la tensione entro le tolleranze specificate e completare i cicli entro i tempi previsti per garantire la stabilità del carico e mantenere un flusso di produzione continuo in diversi ambienti di movimentazione dei materiali.
La validazione della qualità richiede una matrice strutturata di superamento/fallimento che colleghi le prestazioni meccaniche alla sicurezza operativa e agli obiettivi di produttività. La verifica del materiale del nastro deve confermare la composizione in PET o acciaio con tolleranze di larghezza e spessore documentate, escludendo le sostituzioni con polipropilene in ambienti ad alta vibrazione. (ASTM D3953)La calibrazione della tensione è superata solo quando non si verificano deformazioni visibili degli angoli e la flessione del nastro rimane inferiore a 5 mm sotto una pressione standardizzata del pollice; una flessione superiore a 10 mm indica rulli di tensionamento disallineati o cinghie di trasmissione usurate. L'integrità della giunzione di tenuta viene convalidata tramite prove di trazione, in cui la giunzione saldata per attrito deve mantenere almeno l'80% del carico di rottura nominale del nastro senza sfilacciarsi, carbonizzarsi o separarsi. (OEM Quality Protocol)I sensori di posizionamento del carico devono attivarsi costantemente entro una finestra di centraggio di ±10 mm, mentre la sincronizzazione del nastro trasportatore deve completare ogni ciclo di reggiatura entro 15-30 secondi per i modelli completamente automatici. (ISO 12048)Qualsiasi parametro che rientri al di fuori di queste soglie interrompe la produzione fino al completamento della regolazione meccanica o della sostituzione del componente, preservando sia la sicurezza dell'operatore sia l'affidabilità della logistica a valle.
🛡️ Manutenzione preventiva e mitigazione dei guasti
L'affidabilità a lungo termine dipende dalla sostituzione programmata dei componenti soggetti a usura, dalla compensazione ambientale e dai protocolli di backup delle ricette. La manutenzione preventiva delle teste di tensionamento, la sincronizzazione dei nastri trasportatori e la gestione dell'umidità prevengono il degrado delle guarnizioni e prolungano la durata utile delle apparecchiature in ambienti industriali esigenti e in condizioni climatiche variabili.
I programmi di manutenzione predittiva devono tenere conto dell'usura meccanica, delle variabili ambientali e delle variazioni di configurazione del software. Le teste di saldatura a frizione richiedono in genere un'ispezione o una sostituzione dopo 8,000-10,000 cicli, poiché le abrasioni superficiali o la degradazione termica riducono direttamente l'attrito della saldatura e aumentano i tassi di guasto dei giunti. (OEM Technical Manual)In ambienti ad alta umidità, le reggette in PET assorbono umidità che interferisce con la generazione di calore per attrito durante la sigillatura; gli operatori dovrebbero aumentare il tempo di permanenza della saldatura del 10-15% o specificare reggette con rivestimento barriera contro l'umidità per mantenere la tenuta della sigillatura. (ASTM D3953)Il tracciamento del nastro trasportatore deve essere verificato settimanalmente, poiché una deriva del nastro superiore al 5% causa il disallineamento dei pallet e un posizionamento irregolare delle cinghie. Le ricette dei modelli PLC devono essere salvate mensilmente e dopo ogni sessione di calibrazione riuscita per evitare la perdita di dati durante le fluttuazioni di corrente o la modifica dei parametri. Istituzionalizzando questi controlli, gli impianti riducono i tempi di inattività non pianificati, diminuiscono gli sprechi di materiali di consumo e prolungano la durata operativa dei gruppi di tensionamento e tenuta. (ISO 12048).
🔗 Vedi anche : Attrezzature correlate
⚙️ Valutazione degli acquisti e dell'integrazione
La scelta della corretta architettura di reggiatura richiede l'abbinamento dell'ingombro della macchina, della compatibilità dei materiali e del livello di automazione al volume di produzione e alla variabilità del carico. L'integrazione di sistemi complementari come avvolgitrici rotative ad anello o a sospensione ottimizza l'efficienza complessiva dell'imballaggio e riduce al minimo i costi di movimentazione per unità.
Le decisioni di acquisto devono allineare le specifiche delle macchine con le effettive esigenze di produttività, la diversità dei carichi e i flussi di lavoro di confezionamento a valle. I sistemi completamente automatici raggiungono in genere 120-240 reggiature all'ora, ma gli operatori devono verificare che le velocità dei nastri trasportatori di alimentazione e di uscita siano sincronizzate con il ciclo di reggiatura per evitare colli di bottiglia. (OEM Performance Data)Per quanto riguarda la compatibilità dei materiali, si dovrebbe dare priorità al PET per il trasporto merci standard, riservando l'acciaio ai carichi industriali pesanti e limitando il polipropilene ad applicazioni a basse vibrazioni e a corto raggio. Il livello di automazione dovrebbe essere adeguato ai vincoli di manodopera: i sistemi completamente integrati riducono la movimentazione manuale e migliorano la coerenza, mentre i modelli semiautomatici offrono minori spese in conto capitale a scapito di un maggiore intervento dell'operatore. (ISO 12048)Per una stabilizzazione completa del carico, i sistemi di reggiatura si integrano efficacemente con attrezzature di confezionamento complementari. Le avvolgitrici a braccio rotante aereo eliminano la necessità di ruotare carichi instabili, mentre le avvolgitrici ad anello rotante compatte riducono il consumo di film del 20-30% rispetto ai modelli con tavola girevole convenzionali. (Phoenix Engineering Specifications)I modelli senza nastro trasportatore e a basso profilo facilitano ulteriormente il carico con carrelli elevatori o transpallet in ambienti con spazio limitato. I fornitori dovrebbero fornire parametri di riferimento documentati sui tempi di ciclo, termini di garanzia e garanzie di intervento dell'assistenza locale per assicurare un'affidabilità operativa a lungo termine. (ASTM D3953).
Nota tecnica e allineamento delle fonti: tutti i parametri numerici, gli intervalli di tensione e i tempi di ciclo qui riportati riflettono le specifiche OEM tipiche e i parametri di riferimento del settore secondo ASTM D3953 e ISO 12048. Le prestazioni effettive possono variare in base alle tolleranze del produttore delle cinghie, alle condizioni ambientali e alla composizione del carico. Gli operatori devono verificare tutte le impostazioni rispetto ai manuali ufficiali delle apparecchiature ed effettuare prove specifiche in loco prima dell'installazione. Questa guida è intesa a scopo didattico e di valutazione tecnica e non costituisce una raccomandazione specifica del fornitore.