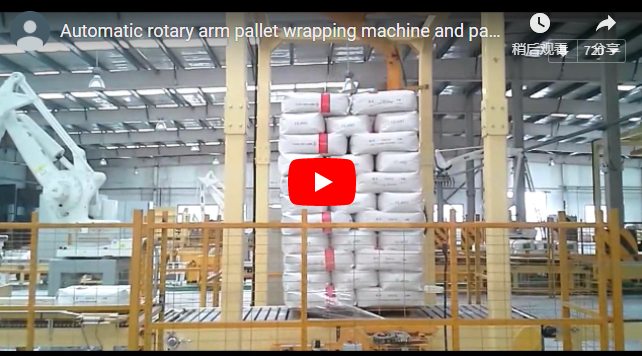
La linea di avvolgimento automatica a tavola rotante offre un avvolgimento continuo e completamente automatizzato con film estensibile per prodotti pallettizzati in sacchi, tra cui cemento, farina, malta secca, cereali, mangimi per animali e pellet di resina chimica. Integrando pallettizzatori robotizzati o ad alta quota, nastri trasportatori di accumulo, avvolgitrici automatiche a tavola rotante e sistemi completi di gestione dei pallet in una rete PLC unificata, questa cella di produzione elimina l'intervento manuale, stabilizza i carichi in movimento e mantiene una velocità di linea fino a 24 pallet all'ora in condizioni operative industriali gravose.
Sintesi
Una linea di avvolgimento automatica con piattaforma girevole coordina la pallettizzazione, l'accumulo in coda, l'avvolgimento con film estensibile e lo scarico a valle in una sequenza di confezionamento sincronizzata. Progettato per carichi fino a 1,800 kg e una produttività operativa da 20 a oltre 24 pallet all'ora, il sistema stabilizza le merci insacchettate, comprimibili e soggette a spostamenti, grazie a un'accelerazione controllata e al contenimento motorizzato del film di pre-stiramento. Una robusta piattaforma girevole ruota il carico del pallet all'interno di una base strutturale con cuscinetti ad anello, mentre un carrello indipendente stende il film su un montante verticale, fissando il profilo del carico dalla base in legno del pallet allo strato superiore del sacco.
Configurazione del sistema
Una linea di avvolgimento automatico per pallet con piattaforma girevole "chiavi in mano" comprende cinque moduli meccanici e di controllo principali:
- Interfaccia del pallettizzatore a monteAccetta schemi di confezionamento di sacchi intrecciati o impilati in colonna, provenienti da pallettizzatori meccanici o bracci robotici articolati.
- Tavolo trasportatore di accumulo motorizzatoTrasportatori a rulli o a catena a tripla fila ad alta capacità che fungono da buffer per i pallet pieni, al fine di assorbire le differenze di flusso tra le linee di insacchettamento continuo e la stazione di avvolgimento.
- Avvolgitore automatico per giradischiÈ dotata di un nastro trasportatore motorizzato integrato, cuscinetto rotante di precisione con trasmissione a ingranaggi, carrello per pellicola pre-stirata motorizzato e sistema automatico di bloccaggio, taglio e pulizia termica della pellicola.
- Dispenser di fogli superiori / Piastra superiore pneumatica (opzionale)Stabilizza gli strati superiori non compatti o applica coperture superiori in polietilene per una protezione antipolvere a 5 lati contro gli schizzi.
- Architettura unificata PLC e HMI: Una stazione di controllo centralizzata (Siemens S7-1500 o Allen-Bradley CompactLogix) che coordina gli azionamenti a frequenza variabile (VFD), le matrici di sensori, i circuiti di sicurezza e la comunicazione di linea.
[ Bag Palletizer ] ---> [ Infeed Accumulator ] ---> [ Auto Turntable Wrapper ] ---> [ Discharge Conveyor ]
                                (Queue Buffer)      (Clamp / Wrap / Cut)         (Outfeed & Staging)
Il sistema funziona in modo autonomo: non appena il pallettizzatore completa una pila di sacchi, il nastro trasportatore di alimentazione posiziona il pallet nel buffer. Quando la stazione a piattaforma girevole termina il suo ciclo, il pallet viene trasferito automaticamente, si posiziona al centro, esegue lo schema di avvolgimento programmato, taglia e pulisce l'estremità del film e viene scaricato a valle senza l'intervento di carrelli elevatori o operatori.
Specifiche tecniche
Il sistema di avvolgimento automatico a tavola rotante è progettato per gestire materiali sfusi comprimibili in sacchi durante operazioni continue su più turni:
| Parametro | Specifiche standard industriali | Opzione per impieghi gravosi/di alto profilo |
|---|---|---|
| Capacità di elaborazione nominale | 20–24 pallet/ora | Fino a 28 pallet/ora (ciclo ottimizzato) |
| Capacità di carico massima | 1,800 kg (portata dinamica di rotazione) | 2,200 kg (anello di rotazione rinforzato) |
| Diametro piatto rotante | 1,800 mm (con trasportatore a rulli integrato) | 2,000–2,200 mm (per pallet personalizzati) |
| Altezza massima dell'imballaggio | 2,000 mm (inclusa la base del pallet) | Altezza dell'albero esteso: 2,400 mm |
| Velocità di rotazione del giradischi | 10–15 giri/minuto (curva a S controllata da VFD) | 6–12 giri al minuto (per sacchi di materiale sfuso a bassa coesione) |
| Altezza del piano del nastro trasportatore | 450–550 mm parte superiore del rullo | Corrispondenza con i dati della linea di confezionamento del cliente |
| Rapporto di pre-stiro della pellicola | 200%–300% (doppio rullo motorizzato) | Fino al 350% (cambio elettronico a rapporto variabile) |
| Specifiche del film estensibile | Larghezza: 500 mm; Nucleo: 76 mm; Esterno: ≤ 250 mm | LLDPE colato o soffiato, 17–35 µm (calibro 70–140) |
| Trattamento della coda del film | Morsetto pneumatico, taglio a filo caldo, pulizia pneumatica | Morsetto, taglio a ghigliottina a freddo, spazzola/ferro motorizzato |
| Pressione dell'aria di funzionamento | 0.5–0.7 MPa (aria compressa filtrata e secca) | Consumo d'aria: ~60 Nl/min intermittente |
Cinematica e stabilità centrifuga
A differenza delle avvolgitrici a braccio rotante o ad anello, in cui il pallet rimane fermo, un'avvolgitrice a tavola girevole ruota il carico seguendo un profilo di accelerazione angolare e velocità costante. L'intera pila di sacchetti è soggetta a una forza centrifuga continua diretta radialmente verso l'esterno rispetto all'asse di rotazione.
Accelerazione centrifuga: a_c = ω² × r
Dove ω è la velocità angolare in rad/s e r rappresenta la distanza dal centro di rotazione del piatto girevole all'angolo più esterno del bordo della borsa.
       [Top-Press Platen] (Holds down shifting bags)
           |=========|
           | Bag 5   | ---> Centrifugal Force (Fc = m × ω² × r)
           | Bag 4   | ---> Slip threshold: F_centrifugal ≤ F_friction (µ × N)
           | Bag 3   |
           | Bag 2   |
           | Bag 1   |
    ===================== [Rotating Turntable Bed]
           \       /
            (  ω  ) (Controlled S-Curve ramp 10-14 RPM)
Poiché i materiali insacchettati (sacchi in tessuto di polipropilene, carta kraft multistrato o sacchi con valvola in polietilene) presentano un comportamento fluido o plastico con confini di contatto deformabili, la gestione di questo inviluppo cinematico centrifugo è fondamentale:
- Criterio del limite scorrevoleLa ritenzione del sacchetto si basa sull'attrito statico tra i sacchetti:
a_c ≤ µ × gDurante la serata,µè il coefficiente di attrito statico tra le superfici del sacco (tipicamente 0.35–0.50). Qualsiasi improvvisa accelerazione angolare può causare lo slittamento dello strato superiore o il distacco completo del carico. - Profilatura della velocità a curva a S: Il sistema di azionamento del piatto girevole a velocità variabile applica una rampa a S graduale su 3-5 secondi durante le fasi di avvio e arresto. Ciò riduce al minimo gli scatti (
da/dt) ed elimina lo spostamento di taglio sulle superfici a basso attrito della sacca. - Velocità di rotazione dinamicaI sacchi densi e strettamente interconnessi (come gli aggregati minerali densi) possono essere lavorati a 13-15 giri al minuto. I prodotti fluidificanti e leggermente aerati (come la farina appena macinata o la calce idrata) devono ruotare a 10-12 giri al minuto per mantenere l'allineamento verticale della colonna.
- Vincoli di sporgenza della borsaI sacchi che sporgono dal piano del pallet di oltre 25-40 mm creano una struttura a sbalzo non supportata, soggetta a flessione verso il basso e spostamento laterale. Gli schemi di pallettizzazione devono mantenere i bordi squadrati entro ±15 mm dal bordo del piano.
- Stabilizzazione pneumatica del piano superiorePer carichi insacchettati leggeri, non ventilati o con baricentro alto, di altezza superiore a 1,400 mm, una piastra superiore pneumatica verticale scende sullo strato superiore di sacchi durante la rotazione. Esercita una forza stabilizzatrice verso il basso regolata (300-800 N) per bloccare la pila senza forare o rompere i sacchi pressurizzati.
Applicazione della pellicola
Il carrello motorizzato di pre-stiramento del film isola la tensione del film tra la bobina di svolgimento e i rulli di uscita prima ancora che il film entri in contatto con il prodotto insacchettato. Questo meccanismo è essenziale per carichi insacchettati morbidi e facilmente schiacciabili:
- Pre-allungamento motorizzato a doppio rulloI rulli gommati motorizzati ruotano con rapporti di trasmissione differenziali per allungare la pellicola dal 200% al 300% (1 metro di pellicola grezza produce da 3.0 a 4.0 metri sul pallet). Questo attiva la memoria di trazione del polimero, aumenta la resistenza alla perforazione e riduce il peso dell'imballaggio in pellicola a 0.15-0.30 kg per unità di carico.
- Controllo indipendente della tensione di appoggioLa velocità di erogazione della pellicola è modulata da un braccio meccanico analogico o da un circuito di retroazione con celle di carico. Ciò garantisce che la tensione dell'avvolgimento rimanga uniforme (tipicamente 15-30 N) durante la rotazione del profilo rettangolare, prevenendo l'indentazione del sacchetto, la rottura dei bordi o la deformazione degli strati.
- Contenimento della base e del collare rinforzatiI carichi insacchettati sono più vulnerabili all'interfaccia tra lo strato inferiore del sacco e il legno del pallet. Il PLC esegue da 3 a 5 avvolgimenti di rinforzo inferiori sui pallet di legno, creando un bloccaggio sicuro che impedisce ai pallet di scivolare dalle forche del nastro trasportatore durante il trasporto.
Budget dei tempi di ciclo
Per raggiungere una capacità produttiva industriale di 24 pallet all'ora, è necessario un tempo di ciclo target di ≤ 150 secondi per pallet. Nelle operazioni ad alta efficienza, la sequenza del piatto rotante si svolge ben al di sotto di questa soglia, creando un margine operativo per il buffering a monte:
| Sottofase operativa | Durata (secondi) | Azione cinematica/meccanica |
|---|---|---|
| Alimentazione e allineamento dei pallet | 10-12 s | Il nastro trasportatore posiziona il pallet sulla piattaforma girevole; i fermi di centraggio meccanici si attivano. |
| Abbassamento del piano e rilascio del morsetto | 3-5 s | Il piano superiore opzionale si abbassa; il morsetto pneumatico del carrello tiene ferma la coda della pellicola. |
| Avvio graduale del giradischi e rivestimento della base | 10-14 s | Accelerazione a curva a S fino a 12 giri/minuto; 3-4 avvolgimenti di bloccaggio inferiori applicati al legno del pallet. |
| Avvolgimento a spirale ascendente | 28-35 s | Il carrello si solleva a una velocità compresa tra 0.04 e 0.08 m/s con una sovrapposizione della pellicola del 20%-40% lungo l'altezza del carico. |
| Avvolgimenti superiori e sovrapposizione | 8-12 s | 2-3 avvolgimenti perimetrali completi al livello superiore; integrazione opzionale del rivestimento superiore. |
| Avvolgimento a spirale discendente | 22-30 s | Il carrello scende fino alla base del pallet per creare una matrice a reticolo incrociato ad alta resistenza. |
| Decelerazione e posizionamento iniziale | 5-8 s | Frenata a curva a S; il piatto girevole si arresta con precisione con un allineamento di scarico di ±5 mm. |
| Film Taglia, Morsetta e Pulisci | 4-6 s | Un braccio pneumatico afferra la pellicola, un filo termico la taglia e una spazzolina fissa la coda. |
| Trasferimento di uscita pallet | 10-12 s | La piastra si ritrae; il nastro trasportatore della piattaforma girevole alimenta l'uscita verso la linea di scarico. |
| Tempo totale del ciclo automatizzato | 100-134 s | Corrisponde a una capacità meccanica massima di 26-36 pallet/ora (con una resa netta di 24 pallet/ora). |
I 16-50 secondi di tempo in eccesso per ciclo fungono da buffer di sistema, consentendo l'indicizzazione della linea di trasporto, i cicli di pausa del pallettizzatore e i controlli incrociati dei sensori senza causare accumuli di pallet.
Funzionamento del tavolo dell'accumulatore
Il tavolo di accumulo motorizzato funge da buffer attivo, sia fisico che digitale, tra la pallettizzazione a monte e la cella di avvolgimento rotativa:
- Livellamento del flussoI pallettizzatori di sacchi spesso scaricano i sacchi a raffiche in base alla disposizione degli strati, mentre la tavola rotante opera secondo una sequenza di rotazione fissa. Un nastro trasportatore di accumulo a pressione zero da 2 a 4 posizioni mette in coda i pallet, evitando pause dei pallettizzatori a monte.
- Accumulo a pressione zero (ZPA)Le fotocellule a riflessione diffusa integrate e i circuiti motore a controllo di zona assicurano che i pallet in coda mantengano uno spazio d'aria di 100-200 mm l'uno dall'altro, eliminando il contatto tra i sacchi, il rischio di foratura o il taglio dei bordi tra i carichi adiacenti.
- Ammortizzazione dei guasti di lineaIn caso di esaurimento del rotolo di pellicola o di guasti al controllo della coda di avvolgimento, un accumulatore a 4 pallet garantisce da 8 a 12 minuti di funzionamento continuo della pallettizzazione a monte prima che la linea di insacchettamento sia costretta a fermarsi.
Integrazione del trasportatore
La cella di confezionamento si integra con le linee di movimentazione del materiale in entrata e in uscita tramite collegamenti di comunicazione interconnessi:
[Palletizer Line]
       │
[Infeed ZPA Conveyor] (Queue sensor confirms empty wrapper)
       │
[Turntable Conveyor Deck] (Internal powered twin-strand roller or chain)
       │
[Outfeed Conveyor] (Full-load clearance sensor triggers next cycle)
       │
[Transfer Car / Strapping / Forklift Pick Station]- Sistema di alimentazioneI robusti rulli in acciaio strutturale, azionati da pignoni duplex di precisione, trasferiscono delicatamente i sacchi pallettizzati più fragili. Gli azionamenti vettoriali ad avviamento graduale impediscono partenze improvvise del nastro trasportatore che potrebbero far scivolare i sacchi inferiori fuori dai pallet.
- Nastro trasportatore integrato a piattaforma girevoleLa tavola rotante è dotata di un proprio sistema di trasporto bidirezionale a rulli motorizzati o a catena pesante, con una capacità di carico dinamico d'urto di 2,000 kg in fase di ricezione dei pallet in entrata.
- Sistema di uscitaUna volta imballati, i pallet vengono convogliati verso linee di stoccaggio dotate di fermi di posizionamento e barriere fotoelettriche di sicurezza per la rimozione automatizzata tramite veicoli a guida automatica (AGV) o carrelli elevatori.
Caratteristiche di sicurezza
Le linee automatiche con piattaforma girevole operano con masse pesanti in movimento e bracci rotanti ad alta tensione, richiedendo la piena conformità alle norme EN 415-6 (Sicurezza delle macchine per l'imballaggio - Macchine avvolgitrici per pallet) e ISO 12100 :
- Recinzione di sicurezza perimetrale: Le protezioni in rete metallica d'acciaio intrecciata, alte 2,000 mm, isolano l'intero raggio di rotazione del piatto girevole e le zone tampone di accumulo.
- Barriere fotoelettriche di sicurezza categoria 4 / PLeLe barriere fotoelettriche a bassa attenuazione, installate ai varchi di ingresso e uscita dei pallet, consentono ai carichi pallettizzati di entrare e uscire dalla cella di confezionamento, arrestando al contempo i movimenti della macchina in caso di passaggio di personale.
- Freni rotativi a corsa eccessiva e anticadutaI freni meccanici a molla per impieghi gravosi sul carrello di sollevamento a montante impediscono la caduta libera del carrello in caso di rottura della cinghia di sollevamento o della catena.
- Rete di arresto di emergenza: Pulsanti di arresto di emergenza e relè di sicurezza cablati di categoria 0/1 posizionati sul pannello HMI, sul perimetro della piattaforma girevole e sui punti di integrazione con il nastro trasportatore.
Manutenzione
Le procedure di manutenzione standard mantengono l'affidabilità meccanica e il risparmio di pellicola nelle produzioni su più turni:
- Giornaliero (inizio turno):
- Pulire i rulli di pre-stiramento in gomma con alcol isopropilico per rimuovere i residui di adesivizzante per pellicole e polvere per sacchetti.
- Ispezionare visivamente la lama automatica per il taglio della pellicola e la spazzola di pulizia per verificare la presenza di accumuli di plastica.
- Verificare la pulizia del percorso ottico su tutti i fotocellule di allineamento retroriflettenti.
- Settimanale:
- Verificare la tensione delle catene/cinghie di sollevamento del carrello dell'albero; ispezionare i cavi di trasmissione per individuare eventuali segni di usura meccanica.
- Ispezionare le vaschette dei regolatori pneumatici per verificare la presenza di contaminazione da acqua; svuotare le trappole di condensa.
- Sacchetto trasparente per la raccolta di polvere e detriti di fibre provenienti da catene a rulli e pignoni di trasmissione del nastro trasportatore girevole.
- Mensile:
- Lubrificare il cuscinetto dell'anello di rotazione principale del piatto girevole e i denti del pignone tramite appositi ingrassatori.
- Verificare il gioco dinamico dei freni del motore e la precisione di arresto in decelerazione su curva a S (±5 mm).
- Verificare i circuiti di arresto di emergenza e la funzione di silenziamento della barriera fotoelettrica in conformità con i protocolli di sicurezza del produttore.
- Trimestrale / Annuale:
- Eseguire scansioni termografiche sui contattori dei motori VFD e sulle morsettiere principali del quadro PLC.
- Sostituire l'olio degli ingranaggi nei riduttori delle piattaforme girevoli e nei riduttori dei nastri trasportatori dopo gli intervalli di rodaggio iniziali.
Guida alla scelta
Specificare una linea di confezionamento automatica a tavola rotante adatta alle dinamiche del proprio prodotto in busta:
- Materiale del sacco e densità apparenteValutare se i sacchi sono in polipropilene tessuto (basso attrito, soggetti a scivolamento), in carta multistrato (attrito moderato, soggetti a strappi) o in sacchi con valvola in polietilene (prodotto interno fluidificato).
- Risultato operativo obiettivoCalcola la tua produttività massima di pallet all'ora (PPH). Per produzioni fino a 24 PPH, un sistema a tavola rotante è la soluzione più conveniente; per linee che superano i 35-45 PPH, valuta i sistemi di avvolgimento ad anello con braccio rotante o orbitale.
- Dinamica del carico centrifugoPer altezze di carico superiori a 1,800 mm o per prodotti leggeri e instabili (ad esempio, perlite espansa o materiale isolante), è obbligatorio un piano di pressatura superiore pneumatico integrato.
- Layout dell'impianto e vincoli di ingombro: Verificare gli assi del nastro trasportatore, l'orientamento di alimentazione (ingresso/uscita rettilineo a 180° o a T a 90°) e le altezze libere sotto le rotaie della gru a ponte dell'impianto.
- Metriche di consumo cinematografico: Moduli di prestiro motorizzati a doppio stadio Target che garantiscono un allungamento verificato superiore al 250% per assicurare un costo minimo del film per unità confezionata.
Passo successivo
Per configurare e mettere in funzione una linea di avvolgimento automatico per pallet con piattaforma girevole, adatta alle vostre esigenze di insacchettamento:
- Compila Carica i datiAnnotare il peso dei sacchi, gli schemi di impilamento, l'ingombro del pallet (1,200 × 1,000 mm, 1,200 × 800 mm o 48 × 40 pollici), l'altezza totale della pila e gli obiettivi di produttività giornaliera.
- Invia i dettagli tecniciInvia le specifiche operative e i disegni della planimetria al team di ingegneria tecnica all'indirizzo info@fhopepack.com.
- Ricevi una proposta di configurazione del sistemaGli ingegneri OEM forniranno un layout 3D completo, uno schema di interfaccia del nastro trasportatore, una simulazione dei tempi di ciclo e un preventivo.
- Approvazione del progetto e collaudo in fabbrica: Approva gli schemi meccanici funzionali, il posizionamento delle protezioni di sicurezza e partecipa al collaudo di accettazione in fabbrica (FAT) pre-consegna con i materiali effettivamente imballati.
- Installazione e messa in servizio del sito: I tecnici certificati gestiscono l'ancoraggio meccanico, l'integrazione elettrica della linea, la messa in servizio ottica e formano il personale di produzione per garantire un'efficienza di confezionamento 24 ore su 24.