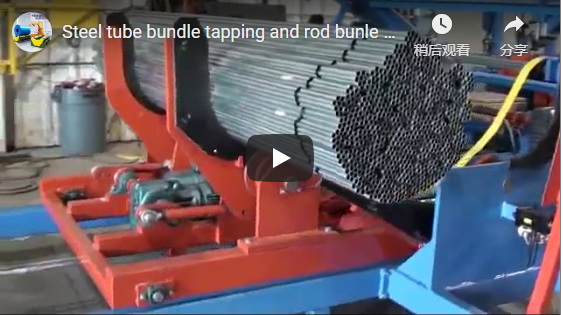
Perché i produttori di tubi d'acciaio necessitano di una linea automatizzata di impilamento e reggiatura?
Le linee automatizzate di impilamento e reggiatura si sincronizzano direttamente con la produzione del laminatoio per tubi, eliminando i colli di bottiglia dovuti alla movimentazione manuale, riducendo gli sprechi di reggette per carichi pesanti del 12-18% (valore tipico del settore ) e garantendo la densità e la stabilità dei fasci per il trasporto. Questo cambiamento operativo riduce i costi di manodopera, proteggendo al contempo i profili in acciaio pesanti e di alto valore da danni superficiali e spostamenti durante la logistica.
Il passaggio dalla movimentazione manuale all'imballaggio automatizzato per carichi pesanti ha un impatto diretto sull'efficienza operativa e sul controllo dei costi. Le moderne linee di confezionamento di tubi in acciaio eseguono un processo di imballaggio automatico altamente sincronizzato: una macchina impilatrice elettromagnetica o meccanica dispone innanzitutto i tubi in acciaio in fasci esagonali o quadrati compatti, seguita da una reggiatrice per carichi pesanti che applica reggette in acciaio o PET ad alta tensione. Eliminando il pericoloso intervento manuale, i produttori eliminano il rischio di infortuni agli operatori e di collasso dei fasci, riducendo direttamente gli incidenti durante il trasporto e gli scarti di materiale.
Sebbene la produttività vari in base alla geometria del tubo, questi sistemi automatizzati mantengono costantemente un flusso costante che corrisponde alla produzione di picco dei laminatoi o delle saldatrici ad alta velocità. Ciò previene l'accumulo di tubi nel letto di raffreddamento e garantisce che i tubi in acciaio strutturali, per fluidi e industriali vengano preparati in condizioni controllate e prevedibili. Il risultato è una drastica riduzione del fabbisogno di manodopera diretta e un ciclo di confezionamento prevedibile che si adatta facilmente alle esigenze della produzione industriale pesante.
🏗️ Quali specifiche dei tubi in acciaio sono compatibili con questi sistemi?
Questi sistemi sono progettati per tubi in acciaio strutturali, fluidici e meccanici per impieghi gravosi (inclusi acciaio al carbonio, acciaio legato e profili zincati). La linea automatizzata è in grado di gestire profili industriali di grandi dimensioni con diametri esterni fino a 365 mm e lunghezze fino a 9 metri.
La massa del materiale e gli standard dimensionali determinano la configurazione strutturale delle apparecchiature. A differenza delle plastiche leggere, i tubi in acciaio a parete spessa esercitano enormi forze statiche e dinamiche sulle apparecchiature a valle. La produzione avviene tramite saldatura a resistenza elettrica (ERW) o laminatoi senza saldatura, garantendo una produzione continua di tubi ad alta resistenza che richiede una movimentazione automatizzata immediata.
Il sistema, dotato di robusti dispositivi di tensionamento e bracci di sollevamento magnetici/meccanici, è calibrato in modo specifico per gestire l'enorme peso di profilati in acciaio fino a 365 mm di diametro esterno. Questa solida struttura garantisce che i tavoli di uscita, i cancelli di allineamento e le teste di reggiatura resistano agli impatti continui metallo su metallo, salvaguardando direttamente l'affidabilità a lungo termine delle apparecchiature e la sicurezza strutturale nei difficili ambienti delle acciaierie.
🛡️ Focus: Come il sistema di reggiatura controllato da PLC fissa i pesanti fasci di acciaio
Un controllore logico programmabile (PLC) funge da sistema nervoso centrale della linea, utilizzando teste di reggiatura ad alta tensione servoassistite e morsetti laterali/superiori idraulici per impieghi gravosi per mantenere la tensione della reggia entro un intervallo tipico del settore di ±5% del valore impostato . Questa precisione impedisce l'allentamento dei fasci durante il sollevamento con gru, riducendo al minimo i rischi sul luogo di lavoro e i costi di movimentazione in magazzino.
1. Meccanica avanzata delle cinghie di fissaggio strutturali
Una geometria uniforme del fascio è imprescindibile per una movimentazione sicura con gru a ponte e per il trasporto su pianale. Il PLC monitora costantemente la forza di serraggio e la tensione delle cinghie tramite celle di carico ad alta resistenza. Mantenendo la tensione uniforme lungo l'intera lunghezza di 9 metri, il sistema elimina il problema dei tubi interni allentati, un inconveniente comune nelle reggiature manuali che può causare pericolosi scivolamenti durante il trasporto.
2. Ciclo di feedback intelligente in tempo reale
Il PLC misura in tempo reale la resistenza del nastro d'acciaio, regola il tenditore idraulico o servoassistito in base alle precise esigenze della ricetta ed esegue una tacca ad alta resistenza o una giunzione senza tenuta. Questo ciclo di feedback automatizzato elimina le incertezze dell'operatore e compensa l'accumulo di incrostazioni o le irregolarità della superficie del tubo.
3. Geometria di precisione del fascio
Le tolleranze geometriche dei fasci sono bloccate in modo preciso (tipicamente entro ±2 mm ), garantendo un impilamento senza problemi nelle scaffalature verticali del magazzino e un'imbracatura agevole con le gru. La testa di reggiatura automatizzata applica una distribuzione uniforme delle forze strutturali attorno alla disposizione esagonale, prevenendo l'"effetto banana" (curvatura longitudinale) che si verifica quando i lunghi fasci da 9 metri vengono reggiati manualmente con una tensione non uniforme.
⚙️ Misure di protezione e integrità della superficie durante la reggiatura
La protezione dei tubi in acciaio di alta qualità da graffi, abrasioni e deformazioni superficiali durante il ciclo di reggiatura ad alta tensione richiede una combinazione di superfici di contatto in nylon/poliuretano ad alta resistenza e cancelli di allineamento automatizzati.
- Punti di contatto morbidi al tatto: Per ridurre l'attrito metallo-metallo durante le fasi di indicizzazione e reggiatura, tutti i rulli del nastro trasportatore, le scanalature a V e i bracci di sollevamento sono rivestiti con poliuretano ad alta resistenza o nylon tecnico.
- Pressione di serraggio controllata: Prima che la testa di reggiatura applichi la fascetta, potenti presse idrauliche laterali e superiori modellano i tubi conferendo loro una forma strutturale compatta. Il PLC regola questa forza in base allo spessore della parete del tubo d'acciaio, impedendo che i profili in acciaio a parete sottile si pieghino o si ovalizzino sotto pressione.
- Programmabilità del passo di reggiatura: Il sistema consente all'operatore di programmare intervalli di reggiatura variabili lungo i 9 metri di lunghezza. I tubi più spessi e pesanti ricevono cinghie aggiuntive vicino alle estremità per contrastare l'enorme leva meccanica esercitata durante il trasporto con gru a ponte.
📈 Lista di controllo per la selezione e glossario tecnico
| Parametro | Specificazione | Metodo di verifica | Impatto sul business |
|---|---|---|---|
| Diametro massimo del tubo | Fino a 365 mm | Calibro fisico/Scansione laser | Capacità: Gestisce profili di tubazioni industriali per impieghi gravosi |
| Lunghezza massima del tubo | Fino a metri 9 | Registro del telemetro laser | Capacità: Adatto per tubazioni strutturali/fluidiche |
| Precisione della tensione del cinturino | ±5% del valore di riferimento (regolato da PLC) | Certificato di calibrazione della cella di carico | Sicurezza e costi: previene il collasso del pacco e lo spreco di cinghie. |
| Tolleranza geometrica del fascio | ±2 mm (larghezza e altezza) | Dati di scansione del profilometro laser | Efficienza: consente l'impilamento e lo stoccaggio automatizzati |
| Programmabilità del passo della cinghia | Intervalli incrementali | Dimostrazione del software del fornitore | Efficienza: le configurazioni personalizzate massimizzano la sicurezza del carico |
| Materiale a contatto con la superficie | Nylon rivestito in poliuretano | Scheda tecnica del materiale | Costo: Elimina i graffi superficiali e gli scarti. |
| Fabbisogno di lavoro | 1 Operatore di turno (Formazione minima) | Documentazione SOP / Prova sul campo | Costo: Riduce drasticamente la dipendenza dalla manodopera diretta |
Glossario tecnico e definizioni in linea
- PLC (controllore logico programmabile): Un computer digitale industriale utilizzato per automatizzare i processi meccanici monitorando continuamente gli input e regolando gli output in tempo reale.
- Impilamento esagonale: Una configurazione di raggruppamento strutturale in cui i tubi sono annidati in file ad incastro, massimizzando la densità e impedendo lo spostamento dei tubi interni.
- Passo di cinghia: La distanza lineare programmata tra le cinghie applicate lungo la lunghezza del fascio.
- Ovalizzazione: La deformazione indesiderata di una sezione trasversale di tubo circolare in una forma ellittica a causa di forze di serraggio o di fissaggio esterne eccessive.
- Sicurezza ergonomica: La progettazione del sistema si è concentrata sulla minimizzazione dei rischi per l'operatore; riducendo il personale a un solo operatore addetto al monitoraggio, il rischio di lesioni da schiacciamento dovute alla movimentazione di pesanti carichi d'acciaio è praticamente eliminato.
🏭 Nota sull'ingombro operativo: questa linea automatizzata di impilamento e reggiatura ad alta capacità è progettata e prodotta nella Cina settentrionale. Ottimizzata per le difficili condizioni dell'industria pesante, l'intera linea richiede un solo operatore qualificato per turno per supervisionare il pannello di controllo HMI, il che la rende una risorsa altamente affidabile ed economicamente vantaggiosa per i produttori internazionali di tubi d'acciaio.
🛡️ Nota sulla conformità : questa apparecchiatura è progettata per soddisfare i requisiti ISO e CE. Verificare le certificazioni specifiche con il produttore prima dell'acquisto.