**Sintesi esecutiva**
> A wire rod coil compactor presses a hot-rolled coil down along its axis so the loose rings close up before the binding wires or straps go on. In this clip our press runs two compaction cycles, about 30 s and about 24 s from the start of the ram stroke to the ram back at the top.
> Our wire rod compactor is specified for 1,000 to 1,800 mm OD coils of 500 to 2,000 kg, with 60 to 400 kN compacting force and a 30 to 40 s cycle, configured per project.
Sommario
- Ciò che mostra la clip, in ordine
- Perché le bobine di vergella sono compattate
- Tempo del ciclo di compattazione sulla clip
- Specifiche del compattatore per vergella
- Controllo del tempo
- Lista di controllo per la selezione di un compattatore di bobine di vergella
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Ciò che mostra la clip, in ordine
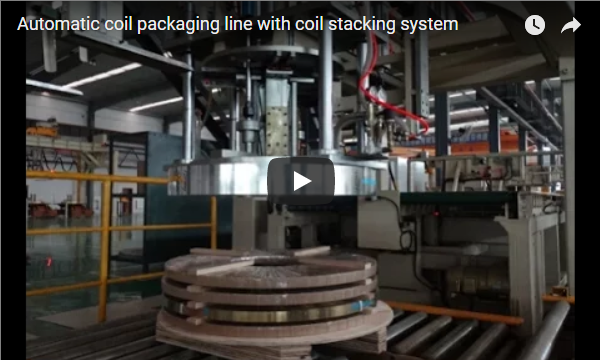
La pressa è costituita da un portale in acciaio grigio con cilindri idraulici gialli, una traversa mobile con una testa di pressatura rotonda, una piattaforma di base gialla e bracci laterali gialli. Una bobina di filo d'argento è posizionata sulla piattaforma con il suo asse verticale. Un operatore si trova in basso a sinistra nell'immagine.
**First cycle**
1. **0 to about 9 s.** The press head is up and the coil rests on the platform.
2. **About 12 to 18 s.** The head moves down and starts to compress the top of the coil.
3. **About 21 to 27 s.** The head keeps pressing and the coil height drops visibly.
4. **About 30 s.** The head reaches its lowest point and holds.
5. **About 33 to 42 s.** The head rises again and the coil stays in its compacted shape.
**Second cycle**
6. **About 45 to 51 s.** A coil rests on the base with the machine at rest.
7. **About 54 to 60 s.** The head comes down, and the side arms close in on the coil. This coil already carries green straps, so the cycle presses a coil that has been strapped before.
8. **About 63 to 66 s.** The head and side arms hold the pressure and the coil is visibly shorter.
9. **About 69 to 78 s.** The head rises and the arms open. At about 69 to 72 s a hand is seen at the equipment on the right while the head is still moving. By about 78 s the head is fully up.
Perché le bobine di vergella sono compattate
Una bobina appena uscita dal laminatoio è allentata: gli anelli sono distanziati e la bobina è alta ed elastica. Premendola lungo il suo asse, gli anelli si chiudono, in modo che i fili o le cinghie di legatura mantengano un pacco compatto e stabile, facile da impilare e spedire. La legatura viene applicata mentre la pressa tiene ferma la bobina; una volta che la testa si solleva, le legature ne assorbono l'elasticità.
La nostra pressa compatta ogni bobina con 4 fili provenienti da 4 teste di reggiatura, che alimentano una barra metallica da 6.3 a 8 mm come legante, con la forza di pressatura regolata dal sistema idraulico.
Tempo del ciclo di compattazione sulla clip
| Step | First cycle | Second cycle |
|---|---|---|
| Ram stroke starts | about 12 s | about 54 s |
| Lowest point and hold | about 30 s | about 63 to 66 s |
| Ram back at the top | about 42 s | about 78 s |
| Stroke start to ram up | about 30 s | about 24 s |
Il primo ciclo corrisponde al ciclo di compattazione di 30-40 secondi indicato sulla pagina del prodotto, mentre il secondo è leggermente più breve. Nel secondo ciclo, i bracci laterali si chiudono attorno alla bobina mentre la testina la preme, mantenendola centrata.
Specifiche del compattatore per vergella
| Wire rod compactor | Specification |
|---|---|
| Coil outside diameter | 1,000 to 1,800 mm |
| Coil weight | 500 to 2,000 kg max. |
| Compacting force | adjustable 60 to 400 kN |
| Compactor cycle time | 30 to 40 s |
| Binding wires per coil | 4, from 4 strapping heads |
| Binding wire diameter | 6.3 to 8 mm |
| Hydraulic pressure | 210 bar |
| Air supply | 5.0 to 6.0 bar |
Controllo del tempo
Per un obiettivo illustrativo di 90 bobine all'ora, il takt è 3,600 ÷ 90 = 40 s. Un ciclo di compattazione di 30-40 s consuma tutto questo tempo, quindi una singola stazione di pressatura non lascia margine per il trasferimento delle bobine a quella velocità. In tal caso, pianificheremmo il trasferimento e la legatura dimensionati insieme in fase di layout, oppure ridurremmo l'obiettivo. A 60 bobine all'ora, un takt di 60 s lascia 20-30 s per il trasferimento.
Lista di controllo per la selezione di un compattatore di bobine di vergella
- [ ] Coil OD, height before compaction and weight, within 1,000 to 1,800 mm OD and 2,000 kg.
- [ ] Binding: wire or strap, number of bindings per coil.
- [ ] Compacting force needed for your rod grade.
- [ ] Coil transfer: C-hook, conveyor or crane.
- [ ] Output target per hour, against the 30 to 40 s cycle.
- [ ] Hydraulic and air supply at the site.
Controlli e sicurezza
La testa della pressa, i bracci laterali e lo spazio tra la testa e la piattaforma sono zone di schiacciamento. La mano che si trova sull'attrezzatura di destra mentre la testa è ancora in fase di sollevamento, tra i 69 e i 72 secondi circa, rappresenta il tipo di distanza che evitiamo in fase di progettazione. Le protezioni e la posizione dell'operatore mantengono le mani lontane finché la testa non raggiunge la posizione più alta e i bracci non sono aperti.
Arrestare, isolare e bloccare la pressa, e rilasciare la pressione idraulica accumulata, prima che chiunque intervenga sulla bobina, sui dispositivi di fissaggio o sulla testa della pressa. Non infilare mai le mani sotto una testa sollevata e mantenuta in posizione solo tramite sistema idraulico.
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 disciplina i requisiti generali per le macchine confezionatrici, specificando le protezioni e il dispositivo di arresto di emergenza.
FAQ di ingegneria
Q: How long does one compaction cycle take?
A: On the clip, about 30 s and about 24 s from the start of the ram stroke to the ram back at the top. Our compactor is specified for a 30 to 40 s cycle.
Q: What coil sizes does the compactor take?
A: Coils of 1,000 to 1,800 mm OD and 500 to 2,000 kg, with compacting force adjustable from 60 to 400 kN.
Q: How many bindings go on each coil?
A: 4 binding wires from 4 wire strapping heads, using 6.3 to 8 mm wire rod as the binding.
Passo successivo
Dimensioniamo un compattatore per bobine di vergella in tre fasi:
1. **Submit your layout drawing** with the coil OD, height, weight, binding type and output target, to **info@fhopepack.com**.
2. **Receive a proposal within 48 hours**, including the press arrangement, the binding heads and the cycle check against your takt.
3. **Book a site survey** so we confirm coil transfer, the foundation and the hydraulic and air supply.
Lettura correlata
- [Wire rod compactor with steel wire strapping](https://www.fhopepack.com/Steel-wire-strapping-machine/wire-rod-compactor.html)
- [Wire coil compacting and strapping machine](https://www.fhopepack.com/Wire-coil-wrapping-machine/Automatic-wire-coil-compacting%20and-strap.html)
- [Macchina per l'imballaggio del filo spinato](https://www.fhopepack.com/videos/razor-wire-packing-machine-and-barbed-wire-wrapping-machine/)
- [Ribaltatore e capovolgitore per bobine pallettizzate](https://www.fhopepack.com/videos/practical-well-designed-coil-tilter-and-coil-upender/)
fonti
- Compactor specifications: [Wire rod compactor product page](https://www.fhopepack.com/Steel-wire-strapping-machine/wire-rod-compactor.html)
- Tempistiche della clip: tempistiche dei fotogrammi ricavate dalla clip, 3 secondi tra i fotogrammi
- Machine in action: [our video on YouTube](https://www.youtube.com/watch?v=yvnk2BK3-h8)
- Ambito delle norme: [ISO 12100:2010](https://www.iso.org/standard/51528.html), [EN 415-10:2014](https://www.nen.nl/en/nen-en-415-10-2014-en-191845)
Ultimo aggiornamento: 05/10/2026