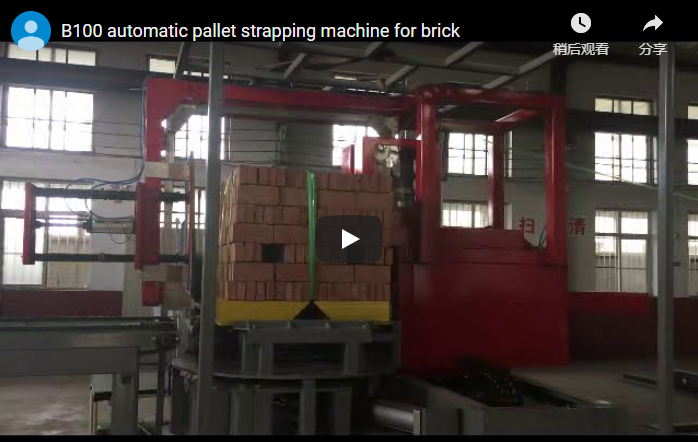
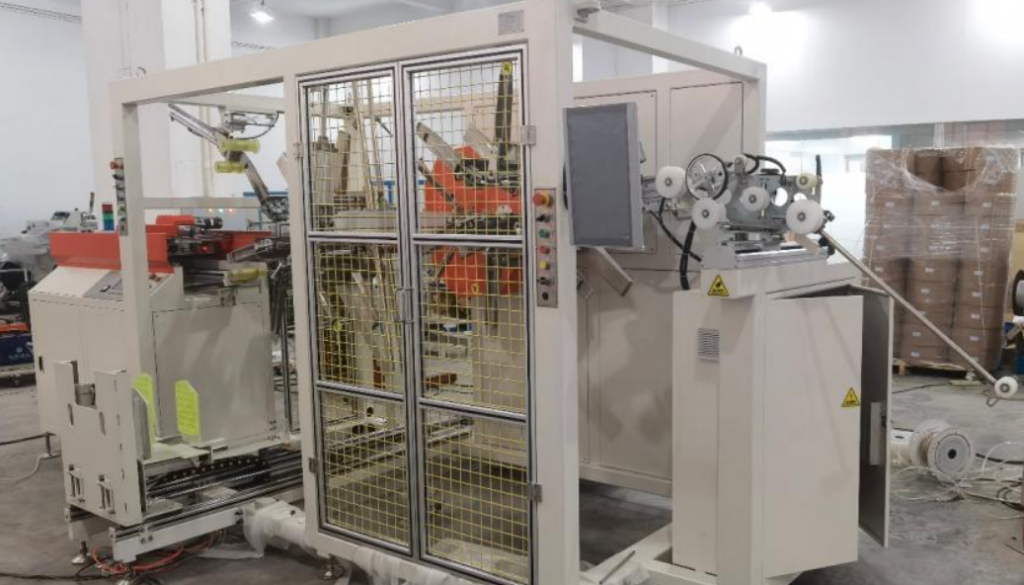
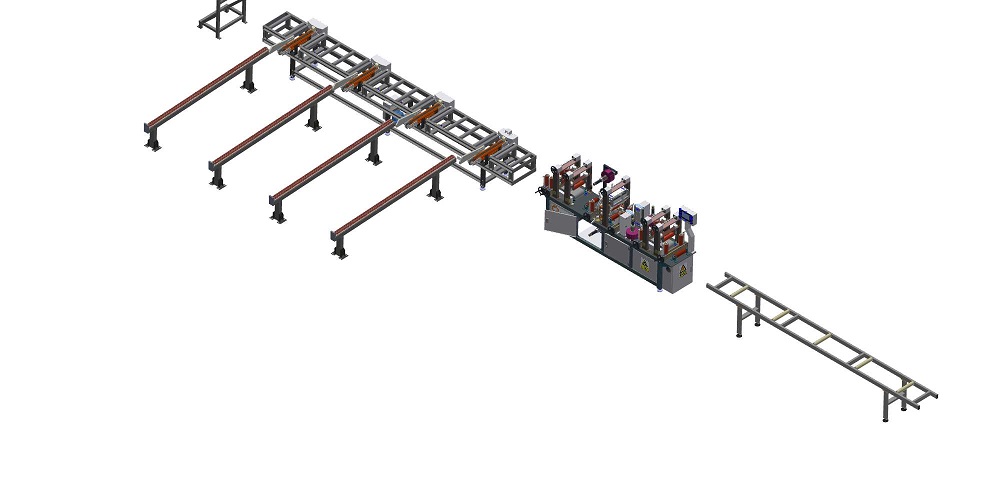
Sintesi Questo video mostra una reggiatrice automatica a portale per lamiere d'acciaio che esegue un ciclo completamente automatizzato: alimentazione, bloccaggio, reggiatura, rilascio. Le lamiere si muovono lungo un trasportatore a rulli, una testa di reggiatura sospesa scende per fissare ciascuna lamiera con una reggia e le lamiere finite escono in modo continuo senza alcuna manipolazione manuale visibile. Una sequenza completa di reggiatura dura circa otto secondi di filmato.
Se vi occupate di lamiere d'acciaio piane, che siate in un centro di assistenza, in un'officina di lavorazione lamiere o in una linea di finitura, la reggiatura è una di quelle operazioni che sembrano semplici finché non si contano le ore di lavoro e i pacchi scartati. Il video qui sopra mostra come una reggiatrice automatica dedicata per lamiere d'acciaio possa eliminare completamente questo compito dal vostro personale. Questo articolo analizza nel dettaglio ciò che il filmato mostra, ciò che non mostra e cosa dovreste verificare con il produttore prima di procedere all'acquisto.
La macchina in azione: una guida passo passo
Il modo più chiaro per comprendere questa macchina è seguire una piastra lungo la linea di produzione. Il video illustra la sequenza in modo semplice, con la sola musica di sottofondo – senza narrazione – quindi è il ritmo stesso della macchina a raccontare la storia.
1. Alimentazione (dall'inizio del video). La macchina è in modalità standby: un telaio a portale in acciaio verniciato di verde chiaro che sovrasta un trasportatore a rulli, protezioni di sicurezza gialle lungo il perimetro e una singola piastra rettangolare grigio scuro appoggiata sui rulli. Le piastre arrivano da un'alimentazione a monte e si fermano sotto la testa di reggiatura sospesa.
2. Posizionamento e bloccaggio (circa 8-12 secondi). La testa di reggiatura, montata su un carrello che si muove lungo la trave del portale, si abbassa verso la piastra. Il suo gruppo di bloccaggio o di pressatura entra in contatto con la superficie della piastra e la mantiene ferma. La piastra rimane in posizione, senza scivolamenti o spostamenti, il che è importante perché una piastra che si muove durante la reggiatura produce una cinghia allentata o posizionata in modo errato.
3. Reggiatura (circa 14-18 secondi). La testa esegue il passaggio laterale. Si può vedere la reggia che viene alimentata dal basso attorno al bordo della piastra e tirata attraverso il meccanismo di tensionamento all'interno della testa, formando una fascia chiusa lungo la larghezza della piastra. A questo punto del filmato, una seconda piastra è già entrata nella stazione, il che indica che la macchina sta lavorando con un ritmo di "una piastra per reggia, alimentazione continua" anziché in modalità batch.
4. Rilascio e ripristino (circa 20-24 secondi). La testa si solleva e torna nella sua posizione iniziale. La piastra fissata continua a scorrere sul trasportatore a rulli mentre la piastra successiva entra nella zona di lavoro. Una terza piastra è visibile mentre entra all'estremità di alimentazione della linea.
5. Produzione continua (a partire da circa 26 secondi). Più avanti nel video, l'intero ciclo si ripete su una seconda lastra in circa otto secondi di filmato: dalla discesa della testina fino al suo sollevamento, con la fascia di lastra completata visibile sulla superficie. Diverse lastre, legate tra loro, escono dai rulli a intervalli regolari, pronte per essere impilate o caricate.
Nell'area di lavoro non si vede mai nessuno che lavora. Il filmato mostra un'operazione a circuito chiuso, completamente automatica.
Note di osservazione diretta
Le seguenti osservazioni sono tratte direttamente dal video, cercando di rimanere il più possibile fedeli all'analisi fotogramma per fotogramma:
- Una struttura a portale in acciaio verniciato di verde chiaro sovrasta un trasportatore a rulli; la base e alcuni connettori mostrano metallo nudo di colore grigio scuro o nero.
- La trave superiore supporta un carrello che si muove orizzontalmente (sinistra-destra) e verticalmente (alto-basso), terminando con una testa di reggiatura dotata di componenti di serraggio/pressatura.
- Il nastro trasportatore utilizza circa 8-10 rulli paralleli pesanti con una texture superficiale visibile; i motori di azionamento sono esposti alle estremità dei rulli.
- Nella colonna di sinistra è incastonata una centralina di controllo: un armadietto metallico grigio con fessure di ventilazione e morsettiere. Nelle prime inquadrature sono visibili diversi pulsanti rotondi neri e spie luminose rosse/verdi; non si notano chiaramente touchscreen, display digitali o indicatori numerici.
- I pezzi da lavorare sono piastre rettangolari di acciaio grigio scuro, non lucidate, con lievi macchie di ossido e tracce d'olio; i bordi sono puliti, senza deformazioni visibili. Le piastre si muovono longitudinalmente parallelamente ai rulli e vengono fissate da un solo lato, senza ribaltamenti o rotazioni.
- Una barriera di protezione metallica gialla, alta circa 1.2 m, racchiude tutte le parti mobili. Nelle strutture non sono chiaramente identificabili barriere fotoelettriche, dispositivi di interblocco di sicurezza per le porte o pulsanti di arresto di emergenza indipendenti (come ad esempio un pulsante a forma di fungo rosso).
- Nelle immagini più recenti è leggibile una singola filigrana sulla superficie della lastra; altre marcature presenti sulla macchina non sono leggibili a questa risoluzione. La filigrana è un marchio commerciale di terzi e non viene ulteriormente descritta in questa sede.
Cosa mostra il video (con riferimenti temporali)
- Art Around t≈0–6s Una reggiatrice a portale verde per lamiere d'acciaio è ferma; una lamiera d'acciaio rettangolare grigio scuro si trova sul nastro trasportatore a rulli al centro-sinistra e la testa di reggiatura aerea è sospesa sopra di essa, con una recinzione di sicurezza gialla sullo sfondo.
- Art Around t≈8–12s Il braccio si abbassa in modo che il suo effettore terminale (testa di reggiatura/gruppo di serraggio) entri in contatto con la superficie della piastra e prema su di essa: si tratta di una fase di posizionamento/bloccaggio mentre la piastra rimane ferma sui rulli.
- Art Around t≈14–18s Il braccio si sposta lateralmente e la cinghia passa attraverso la placca, con la cinghia che si vede passare sotto il bordo della placca e stringersi; una seconda placca è già stata consegnata, mostrando un ritmo una placca-cinghia.
- Art Around t≈20–24s Il braccio ritorna alla posizione iniziale per ripetere il ciclo sulla piastra successiva, e una terza piastra entra a monte: un flusso continuo di alimentazione e trasporto.
- Art Around t≈26–28s Il braccio scende nuovamente sulla seconda piastra per un nuovo ciclo di reggiatura, con tre piastre allineate a spaziatura uniforme mentre il nastro trasportatore continua a funzionare.
- Art Around t≈30–38s Le piastre continuano a muoversi proprio sotto l'attuatore, che si abbassa e si blocca sulla superficie della piastra (il telaio mantiene la piastra ferma); una filigrana con la scritta "TREND" è visibile in basso al centro lungo questo segmento.
- Art Around t≈38s Al termine di un ciclo completo di reggiatura (una cinghia orizzontale è visibile sulla superficie della piastra), l'attuatore si solleva e la linea torna inattiva, pronta per la piastra successiva.
Ciò che il video non mostra
Il filmato mostra il movimento e il ritmo della macchina, ma un video dimostrativo non è una scheda tecnica. Nessuno dei seguenti elementi compare nel video, quindi si consiglia di "verificare con il produttore" per tutti:
- Potenza nominale (kW), tensione e frequenza
- Tempo di ciclo preciso per ogni cinghia in condizioni di produzione
- Dimensioni minime e massime delle lamiere e intervallo di spessore
- Materiale e larghezza della cinghia, intervallo di tensione e tipo di giunzione
- Velocità del trasportatore e capacità di carico per segmento di rullo
- Certificazioni di sicurezza (CE o equivalenti) e architettura di sicurezza completa, compreso il posizionamento dell'arresto di emergenza e i dispositivi di interblocco
- Requisiti relativi a peso, ingombro e fondazione della macchina
- Sia che si supporti il fissaggio su entrambi i lati o più cinghie per piastra
- Dettagli del sistema di controllo (PLC, disponibilità HMI, diagnostica guasti, cronologia allarmi)
Evitiamo volutamente di riportare qui valori numerici che non possiamo visualizzare a schermo. Qualsiasi dato relativo alla produttività o alla capacità produttiva deve essere ricavato dalla scheda tecnica del produttore e, idealmente, da una prova con le proprie dimensioni di piastre.
Dove si colloca questo tipo di macchina
In base a quanto mostrato dal filmato — piastre pesanti su un robusto trasportatore a rulli, reggiatura su un solo lato dall'alto, alimentazione continua — questa tipologia di attrezzatura viene tipicamente utilizzata in:
| Configurazione | Perché si adatta |
|---|---|
| Centri di servizio per lamiere e magazzini di acciaio | Raggruppamento continuo delle piastre per lo stoccaggio e la spedizione senza reggiatura manuale |
| Linee di finitura e taglio a misura | Reggiatura delle lamiere subito dopo la livellatura o la cesoiatura, in linea con i trasportatori a rulli esistenti |
| Officine di fabbricazione per macchinari e cantieristica navale | Messa in sicurezza di grandi lastre per il trasferimento interno e la spedizione in uscita |
| Operazioni di confezionamento per l'esportazione | Fascette resistenti e uniformi che mantengono i pacchi intatti durante la movimentazione e il trasporto. |
Il vantaggio più evidente è la uniformità: ogni piastra riceve la stessa posizione e la stessa tensione della cinghia, cosa che la reggiatura manuale fatica a garantire per un intero turno. La configurazione a rulli del trasportatore consente inoltre di integrare la macchina in un flusso di materiali esistente, senza la necessità di sollevare e riporre le piastre in una stazione separata.
Un limite da tenere presente: come mostrato, la macchina effettua la reggiatura da un solo lato. Se il vostro standard di imballaggio richiede la reggiatura incrociata da entrambi i lati o l'utilizzo di più reggiature per piastra, comunicatelo tempestivamente al fornitore, poiché ciò influisce sulla progettazione della testa di reggiatura e sulla configurazione del ciclo.
Cosa verificare con il produttore
Prima di confrontare i preventivi, ponetevi queste domande:
- Quali sono le dimensioni e i pesi dei piatti accettati dalla macchina e cosa succede con i piatti al di fuori di questi intervalli?
- Quali materiali per le cinghie sono supportati e qual è la cinghia consigliata per il peso del tuo disco?
- Qual è il tempo di ciclo garantito con le dimensioni effettive della piastra, e non con una piastra di prova?
- Come avviene l'integrazione della macchina: quale altezza del nastro trasportatore, quale segnale di alimentazione e quali interfacce a monte/a valle sono previste?
- Quali dispositivi di sicurezza sono inclusi di serie (arresto di emergenza, barriera fotoelettrica, interblocchi di protezione) e a quali norme è conforme la macchina?
- Come si articola il programma di manutenzione, quali sono i componenti che si usurano più rapidamente e qual è il tempo di risposta dell'assistenza locale?
FAQ
La macchina necessita di un operatore in stazione? Il video non mostra alcun intervento dell'operatore durante il ciclo di reggiatura: alimentazione, reggiatura e uscita avvengono automaticamente. Il fatto che la linea sia completamente automatizzata o richieda supervisione in fase di alimentazione dipende dalla configurazione a monte; si consiglia di verificare il modello operativo previsto con il produttore.
Quanto tempo impiega per fissare una piastra? Nel filmato, una sequenza completa di fissaggio (discesa, bloccaggio, fasciatura, rilascio) dura circa otto secondi. Si tratta di un'osservazione a scopo dimostrativo, non di una garanzia di produzione; richiedete il tempo di ciclo nominale con le specifiche della vostra piastra.
È in grado di fissare automaticamente piastre di diverse dimensioni? Il video mostra piastre simili elaborate in sequenza. La regolazione automatica per diverse larghezze di piastre o per più posizioni delle cinghie non viene mostrata: si prega di verificare con il produttore.
Che tipo di cinghie vengono utilizzate? Non specificato nel video. Il tipo, la larghezza e la tensione delle cinghie devono essere confermati con il produttore in base al peso della piastra e alle condizioni di trasporto.
È sicuro sostare accanto alla macchina mentre è in funzione? La linea è delimitata da una recinzione perimetrale gialla e la testa di reggiatura si muove con forza reale. Il video non mostra barriere fotoelettriche, cancelli interbloccati o un pulsante di arresto di emergenza separato, quindi si consiglia di verificare la documentazione completa sui dispositivi di sicurezza con il fornitore prima della messa in servizio.
Può essere collegata a una linea di trasporto esistente? La macchina è costruita attorno a un trasportatore a rulli, che rappresenta l'interfaccia standard per la movimentazione delle lamiere. L'altezza di integrazione, il passo dei rulli e la comunicazione dei segnali con le apparecchiature a monte devono essere verificati durante la fase di progettazione del layout.
Lettura correlata
Se state valutando attrezzature per l'imballaggio di lamiere o bobine d'acciaio, queste pagine trattano macchine affini e linee complete:
- Macchinari per la reggiatura di bobine d'acciaio — Soluzioni di reggiatura per prodotti in bobina.
- Reggiatrici automatiche — la gamma più ampia di reggiatura automatica.
- Avvolgitrice per bobine in acciaio — Imballaggio e protezione per le bobine di materiale.
- Linea di confezionamento tubi d'acciaio automatica — un esempio di linea di confezionamento automatizzata per prodotti siderurgici lunghi.
- Linea di confezionamento automatica — Panoramica completa dell'automazione del confezionamento.
Passo successivo
Il video risponde alla domanda "come funziona?" — la domanda successiva è "è adatto alle mie lamiere?". Inviate a FHOPE le dimensioni delle vostre lamiere, la gamma di peso e gli obiettivi di produttività, e richiedete una proposta di configurazione e la conferma dei tempi di ciclo. Visitate la pagina dei contatti per iniziare la conversazione, oppure sfogliate altri video delle macchine su questo sito per confrontare diverse soluzioni di imballaggio e reggiatura prima di prendere una decisione.
Fonte e metodo: questo articolo si basa sul video dimostrativo qui sopra. Il filmato è stato analizzato fotogramma per fotogramma con un modello di visione artificiale su fotogrammi campionati; il video contiene solo musica di sottofondo, senza narrazione, quindi nessun contenuto parlato è stato trascritto. Tutte le tempistiche dei cicli sono approssimative e ricavate dalla timeline del video; tutte le specifiche tecniche sono soggette a conferma da parte del produttore.