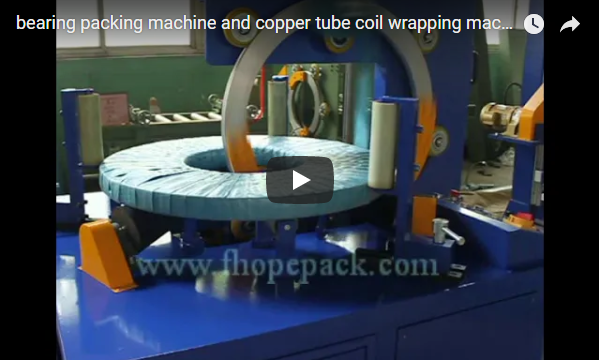
Sintesi: Questa guida valuta i sistemi di confezionamento in bobina manuali e automatizzati per le operazioni di lavorazione e logistica dei metalli. I responsabili degli impianti possono ridurre i costi di manodopera fino al sessanta percento, migliorare l'integrità dell'imballaggio durante il trasporto grazie a un controllo preciso della tensione ed eliminare i colli di bottiglia nella produzione allineando la produttività del confezionamento con le velocità di avvolgimento a monte.
[SEGNAPOSTO VIDEO]
🛠️ Criteri di valutazione
I responsabili degli impianti selezionano le macchine per l'imballaggio in bobina valutando quattro dimensioni operative: efficienza della manodopera per turno, integrità dell'imballaggio in presenza di vibrazioni durante il trasporto, allineamento della produttività con le velocità di avvolgimento a monte e complessità complessiva dell'implementazione, inclusi i requisiti di spazio e i protocolli di conformità dei dispositivi di sicurezza in tutte le operazioni dello stabilimento. I team di approvvigionamento spesso optano per macchine ad alta velocità senza verificare gli intervalli di tolleranza di centraggio. Questa svista causa un avvolgimento decentrato che sposta i carichi durante il trasporto e innesca tempi di inattività imprevisti per il riposizionamento manuale. Gli impianti devono quantificare le variazioni accettabili del diametro interno prima di finalizzare le specifiche delle apparecchiature.
L'efficienza della manodopera è il fattore principale che incide sul ritorno sull'investimento. La movimentazione manuale richiede da due a tre persone per turno per posizionare rotoli da cinquecento chilogrammi. I sistemi automatizzati richiedono un solo operatore che monitori il pannello di interfaccia uomo-macchina. Questa riduzione in genere diminuisce le spese salariali annuali del cinquanta-sessanta percento nei turni operativi standard.
L'integrità dell'imballaggio dipende strettamente dalla costanza della tensione del film e dalla distribuzione uniforme della sovrapposizione. L'applicazione manuale di una forza variabile crea punti deboli che cedono sotto l'effetto delle vibrazioni del trasporto. I regolatori di tensione servoassistiti mantengono una tenuta costante del carico durante tutto il ciclo di trasporto. Gli standard di imballaggio protettivo richiedono una distribuzione uniforme delle sollecitazioni per prevenire graffi superficiali sull'acciaio laminato a freddo e ammaccature sui bordi delle strisce di alluminio.
L'allineamento della produttività garantisce che la stazione di confezionamento non ostacoli mai il flusso di produzione a monte. L'avvolgimento manuale richiede in media dagli otto ai dodici minuti per unità. Le linee completamente automatiche completano cicli identici in due o quattro minuti, a seconda delle dimensioni del diametro esterno. L'allineamento di queste velocità migliora direttamente l'efficienza complessiva delle apparecchiature lungo l'intera linea di lavorazione dei metalli.
La complessità dell'implementazione impone modifiche alla disposizione degli impianti e costi per la conformità alle norme di sicurezza. I sistemi automatici richiedono pavimenti rinforzati, linee di aria compressa e quadri elettrici dedicati, dimensionati per cicli di lavoro industriali. I dispositivi di interblocco di sicurezza devono essere conformi agli standard ISO 13849-1 di livello di prestazione d per prevenire lesioni da schiacciamento durante le operazioni ad alto volume.
🏗️ Opzione A
L'avvolgimento manuale delle bobine si basa su dispenser di film estensibile manuali e reggiatrici portatili, richiedendo da due a tre operatori per turno per posizionare le bobine pesanti, applicare una tensione variabile e fissare le reggette in acciaio o PET attorno ai carichi fissi senza l'ausilio di sistemi automatizzati durante le ore di punta della produzione. Questo approccio è prevalente negli impianti a basso volume, ma introduce una significativa variabilità operativa che la direzione deve quantificare prima dell'acquisto.
L'allocazione della manodopera rappresenta la voce di costo più evidente nelle postazioni di confezionamento manuale. Il personale impiega il trenta percento di ogni turno a movimentare fisicamente pesanti barre di filo metallico o rotoli di moquette per posizionarli correttamente. Il tempo rimanente è dedicato all'applicazione non uniforme della pellicola e al tensionamento manuale delle cinghie con utensili portatili.
La tensione del film oscilla tra cinquanta e duecento Newton durante i cicli di avvolgimento manuale. Questa ampia gamma di tolleranza crea una compressione del carico non uniforme che si sposta durante la movimentazione della merce. Una compressione non uniforme è direttamente correlata a un maggior numero di reclami per danni durante il trasporto e a un aumento dei tassi di reso da parte dei clienti.
Le operazioni di reggiatura si basano sull'applicazione manuale della forza piuttosto che su meccanismi calibrati. Le reggette in acciaio richiedono in genere una tensione superiore del venti-trenta percento rispetto a quella erogata in modo costante dai sistemi automatizzati. Un serraggio eccessivo provoca la rottura della pellicola, mentre un serraggio insufficiente consente lo spostamento delle bobine durante le operazioni di impilamento.
I rischi per la sicurezza sul lavoro rimangono elevati a causa del contatto diretto con materiali pesanti in rotoli. Incidenti con lesioni alla schiena e lacerazioni si verificano frequentemente quando gli operatori allineano manualmente le bobine o tagliano le estremità delle reggette in acciaio. Questi rischi ergonomici aumentano le richieste di risarcimento per infortuni sul lavoro e riducono le ore di lavoro disponibili.
Avviso importante per gli acquisti: non scegliete mai attrezzature di confezionamento manuale per impianti che lavorano più di cinquanta bobine al giorno senza un'analisi documentata dei colli di bottiglia. I costi nascosti dei danni durante il trasporto, della manodopera per le rilavorazioni e degli incidenti sul lavoro superano in genere il prezzo di acquisto della macchina entro diciotto mesi.
📈 Opzione B
Le linee automatizzate di confezionamento in bobina integrano postazioni di lavoro sincronizzate, tra cui trasportatori a catena trapezoidale, anelli di avvolgimento servoassistiti e unità di reggiatura programmabili, per garantire una tensione costante del film, ridurre il contatto diretto con l'operatore durante la movimentazione di carichi pesanti e allineare direttamente i tassi di produzione a monte nei cicli di produzione continui. Questa configurazione elimina la variabilità operativa grazie a sistemi di controllo a circuito chiuso e parametri di ciclo standardizzati.
Il sistema di posizionamento in ingresso utilizza sensori fotoelettrici per rilevare l'allineamento della bobina prima che i bracci di centraggio si attivino. Meccanismi di regolazione pneumatici allineano l'asse del diametro interno con il centro dell'anello di avvolgimento entro una tolleranza di dieci millimetri. Un centraggio preciso impedisce la sovrapposizione decentrata del film che comprometterebbe la stabilità del carico durante i test di vibrazione durante il trasporto.
La stazione di avvolgimento primaria utilizza un meccanismo ad anello rotante attorno a bobine fisse. Rulli di pre-stiramento allungano la pellicola estensibile industriale fino al 300% della sua capacità prima dell'applicazione. Questo allungamento meccanico riduce il consumo di materiale del 35% mantenendo al contempo una resistenza alla trazione costante su tutta la superficie della confezione.
I sistemi di controllo della tensione utilizzano freni a polvere magnetica o servomotori per mantenere una forza da 80 a 150 Newton con una precisione di tre Newton in condizioni di produzione continua. I controllori a logica programmabile regolano i tassi di sovrapposizione del film tra il 30 e il 50 percento in base alle specifiche del peso della bobina. Questa precisa gestione della tensione elimina i danni da spostamento durante il trasporto per le produzioni standard di lavorazione dei metalli.
Le applicazioni di reggiatura secondaria integrano macchine automatiche per la termoretrazione di barre a L per il rinforzo dei bordi, al fine di fissare in modo efficiente fasci pesanti. La macchina per la termoretrazione di barre a L completa il ciclo del film prima che i compattatori di vergella fissino i carichi finali di acciaio utilizzando impostazioni di tensione calibrate. Il compattatore di vergella garantisce un'applicazione uniforme della reggiatura durante le produzioni ad alto volume, mantenendo al contempo un flusso di lavoro continuo e allineato.
🛡️ Tabella comparativa
La matrice di selezione confronta i metodi manuali con i sistemi di confezionamento automatico delle bobine in base a requisiti di manodopera, precisione del controllo della tensione, tempo di ciclo per unità, standard di conformità alla sicurezza e calcoli relativi alla spesa iniziale in conto capitale rispetto ai risparmi operativi a lungo termine ai fini della pianificazione del budget degli impianti. Gli impianti devono allineare questi parametri con gli obiettivi di produttività giornaliera prima di finalizzare i contratti di fornitura.
| Dimensione della valutazione | Opzione A: Avvolgimento e reggiatura manuali | Opzione B: Linea automatica di confezionamento bobine |
|---|---|---|
| Requisiti di manodopera | 2–3 operatori per turno | 1 pannello HMI per il monitoraggio dell'operatore |
| Precisione della tensione della pellicola | ±50N (applicazione manuale variabile) | ±3N (controllo freno servoassistito/magnetico) |
| Tempo di ciclo per bobina | 8-12 minuti (posizionamento manuale) | 2–4 minuti (postazioni di lavoro sincronizzate) |
| conformità di sicurezza | DPI di base, elevato rischio ergonomico | Interblocchi ISO 13849-1 PL d |
| Complessità di implementazione | Superficie ridotta, impianti minimi. | Pavimentazione rinforzata, pannelli pneumatici/elettrici |
| Risparmio annuale stimato | Da 0 a 20,000 dollari (richieste di risarcimento danni ridotte) | $80,000–$120,000 (riduzione dei costi di manodopera e materiali) |
L'efficienza del lavoro ha un impatto diretto sulla produttività del turno e sulla pianificazione degli straordinari. Le postazioni manuali richiedono una rotazione costante degli operatori per prevenire errori dovuti alla fatica durante i cicli ripetitivi di applicazione della pellicola. I sistemi automatici concentrano le funzioni di controllo in un'unica postazione di monitoraggio che richiede una formazione tecnica standard anziché manodopera specializzata.
I parametri di integrità dell'imballaggio determinano la soddisfazione del cliente e i premi dell'assicurazione merci. La tensione variabile nell'imballaggio manuale crea zone di compressione deboli che non superano i protocolli standard di prova di vibrazione. I sistemi di controllo automatico della tensione mantengono una distribuzione uniforme dello stress su tutte le superfici della bobina, riducendo i reclami per danni da trasporto a meno dell'uno per cento del totale delle spedizioni.
L'allineamento della produttività garantisce che le operazioni di confezionamento non ostacolino mai il flusso di produzione a monte. I cicli manuali richiedono in media dieci minuti per unità durante le ore di punta. I sistemi automatici completano sequenze di avvolgimento e reggiatura identiche in meno di quattro minuti, mantenendo parametri di qualità costanti. Questa differenza di velocità migliora direttamente l'efficienza complessiva delle apparecchiature nell'intero flusso di lavoro dello stabilimento.
⚙️ Consigli per la selezione
I team addetti agli acquisti dovrebbero optare per linee di confezionamento automatizzate quando la produzione giornaliera supera le cinquanta bobine o quando i reclami per danni da trasporto superano il tre percento del valore della spedizione, mentre le configurazioni manuali rimangono valide solo per la lavorazione di bobine speciali a basso volume in condizioni di magazzino standard controllate e stagionalmente. La direzione deve verificare la capacità di carico del pavimento e la disponibilità delle utenze prima di finalizzare il posizionamento delle attrezzature.
Il volume di lavorazione giornaliero determina principalmente i tempi di ritorno sull'investimento. Gli impianti che lavorano oltre cinquanta bobine di filo al giorno registrano una riduzione immediata dei costi di manodopera passando a sistemi automatizzati. Il risparmio sui costi del personale compensa in genere la spesa iniziale entro dodici-diciotto mesi dall'avvio delle normali operazioni.
La frequenza dei danni durante il trasporto determina i requisiti di integrità dell'imballaggio per i contratti con i clienti. Gli impianti di lavorazione dei metalli che spediscono nastri di acciaio o alluminio laminati a freddo devono mantenere tolleranze di tensione del film rigorose per prevenire graffi superficiali durante la movimentazione delle merci. I sistemi automatizzati di controllo della tensione garantiscono la costanza richiesta dalle principali filiere di fornitura del settore automobilistico e delle costruzioni.
La disponibilità di spazio e le infrastrutture di servizio limitano le opzioni di installazione delle apparecchiature. Le linee automatiche richiedono 37 metri quadrati di pavimentazione in cemento armato con linee pneumatiche dedicate, progettate per cicli di lavoro continui. I quadri elettrici devono supportare la distribuzione di energia trifase per gestire i picchi di carico dei servomotori durante le operazioni di avvolgimento ad alta velocità.
Suggerimento per l'implementazione: verificare gli intervalli di tolleranza del diametro interno prima di ordinare i meccanismi di centraggio. Le bobine con variazioni del diametro esterno superiori a cinquanta millimetri richiedono blocchi a V regolabili sul nastro trasportatore di alimentazione per mantenere un allineamento preciso e prevenire un'applicazione decentrata del film.
Lista di controllo per la decisione di acquisto
-
[ ] Confermare che la produzione giornaliera di bobine superi le quaranta unità per la convalida automatizzata del ROI
-
[ ] Misurare lo spazio disponibile rispetto ai requisiti minimi di ingombro di quattrocento piedi quadrati
-
[ ] Verificare la capacità elettrica trifase e la disponibilità di alimentazione pneumatica nel luogo di installazione
-
[ ] Calcola la percentuale attuale di danni durante il trasporto per valutare i miglioramenti dell'integrità dell'imballaggio
-
[ ] Esaminare la documentazione di conformità all'interblocco di sicurezza ISO 13849-1 prima dell'installazione dell'apparecchiatura
FAQ
In che modo il controllo automatico della tensione riduce il consumo di film rispetto all'avvolgimento manuale? I rulli di pre-stiramento meccanici allungano il film estensibile industriale fino al 300% della sua capacità prima dell'applicazione. Questo allungamento controllato riduce il consumo di materiale del 35% mantenendo una resistenza alla trazione costante su tutta la superficie della confezione. In genere, gli impianti risparmiano circa un chilogrammo di film per bobina pesante durante le normali operazioni.
Quali norme di sicurezza con interblocco si applicano alle linee automatizzate di confezionamento di bobine? Le apparecchiature devono essere conformi ai requisiti di livello di prestazione d della norma ISO 13849-1 per i sistemi di protezione. I circuiti di arresto di emergenza e i sensori a barriera fotoelettrica arrestano completamente il movimento quando gli operatori oltrepassano le zone di sicurezza designate durante i cicli di carico. Questi dispositivi di controllo prevengono lesioni da schiacciamento durante i turni di produzione ad alto volume.
I sistemi automatici possono gestire diametri interni di bobine variabili senza necessità di regolazioni? I meccanismi di centraggio standard gestiscono tolleranze di venticinque millimetri con una precisione di allineamento di dieci millimetri. Gli impianti che lavorano bobine con variazioni di diametro maggiori devono installare blocchi a V regolabili sul nastro trasportatore di alimentazione per mantenere schemi di sovrapposizione del film uniformi e prevenire l'instabilità del carico durante il trasporto.