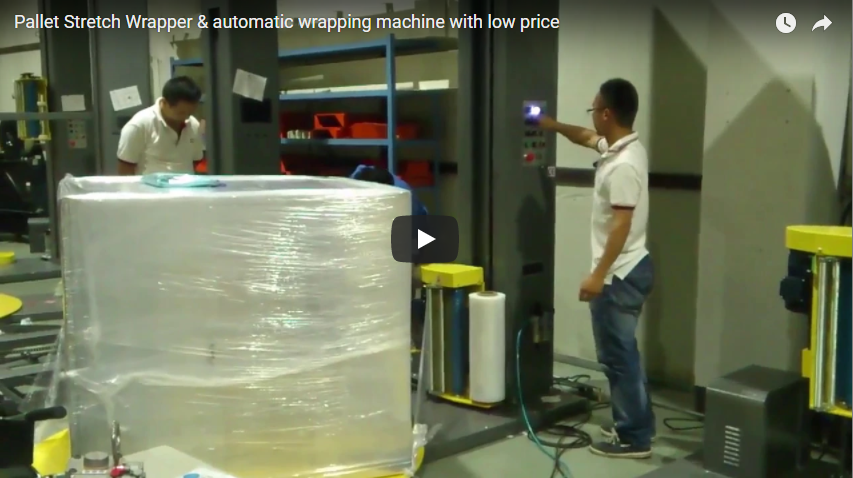
Sintesi: Una macchina avvolgitrice automatica a braccio rotante fissa i carichi pallettizzati facendo ruotare un carrello portafilm motorizzato attorno a un carico completamente fermo a velocità comprese tra 20 e 35 giri/minuto. A differenza delle macchine a tavola rotante convenzionali, questa architettura orbitale elimina completamente le forze centrifughe sui prodotti pallettizzati, rendendola lo standard di settore per carichi alti, ultraleggeri, instabili o extra-pesanti superiori a 2,000 kg. Dotate di carrelli di pre-stiramento a doppio rullo motorizzati (allungamento fino al 300%), rilevamento automatico dell'altezza tramite fotocellula, meccanismi pneumatici di bloccaggio e taglio del film e protezioni perimetrali conformi alla norma EN 415-6, queste avvolgitrici garantiscono una forza di contenimento ripetibile, prevenendo al contempo il ribaltamento del prodotto, lo schiacciamento dei bordi e lo spreco di film nelle linee di confezionamento continue ad alta velocità.
Come funzionano le macchine avvolgitrici a braccio rotante
Una macchina avvolgitrice a braccio rotante funziona secondo un principio di confezionamento strutturalmente disaccoppiato: il carico del pallet rimane completamente fermo sul pavimento o su un nastro trasportatore a rulli di alimentazione, mentre un braccio a sbalzo bilanciato in alto ruota orizzontalmente il carrello di erogazione del film attorno al perimetro del carico. Ciò elimina direttamente i vincoli meccanici e fisici delle avvolgitrici a tavola girevole, che devono far ruotare l'intera massa del carico.
Il ciclo di avvolgimento si basa su due assi di movimento sincronizzati:
- Rotazione orbitale (piano orizzontale): Il braccio superiore in acciaio strutturale è azionato da una corona dentata o da una cinghia di distribuzione per impieghi gravosi tramite un variatore di frequenza (VFD) o un servomotore CA, che fa ruotare il rotolo di pellicola a velocità orbitali controllate di 20-35 giri al minuto.
- Traslazione verticale (asse Z): Il carrello motorizzato per la pellicola sale e scende lungo una colonna di guida strutturale di precisione all'interno o a lato del braccio a velocità lineari regolabili (tipicamente 2-6 m/min), creando un avvolgimento elicoidale sovrapposto adattato al profilo del carico.
Quando il sistema di interblocco del nastro trasportatore conferma il centraggio del pallet, un morsetto pneumatico trattiene la parte finale del film e il braccio inizia a ruotare. Dopo che 3-6 avvolgimenti inferiori fissano il carico alla base del pallet, il carrello si solleva con una sovrapposizione di film regolata fino alla parte superiore rilevata, esegue gli avvolgimenti di rinforzo programmati e si abbassa. Un filo caldo o una lama dentellata integrati tagliano quindi il nastro e un braccio raschiatore preme la parte finale per una sigillatura pulita.
I parametri operativi chiave includono:
- velocità di rotazione del braccio: 20–35 giri/minuto, completamente regolabile tramite rampe a S di accelerazione/decelerazione
- velocità di traslazione verticale del carrello: 2–6 m/min, programmabile per sovrapposizione variabile della pellicola (20–60%)
- Numero di avvolgimenti di rinforzo: 3–6 avvolgimenti superiori e 3–6 avvolgimenti inferiori, configurabili indipendentemente tramite HMI
- Pre-stiramento della pellicola motorizzataDoppi rulli azionati elettricamente che garantiscono un allungamento del 200-300% prima dello scarico della pellicola.
- Rilevamento automatico del carico: Fotocellule retroriflettenti polarizzate o sensori a ultrasuoni adatti a profili irregolari e pellicole estensibili scure o trasparenti
Instabilità del carico e stress centrifugo
La forza centrifuga è la sollecitazione laterale verso l'esterno esercitata su una massa rotante. Nelle macchine avvolgitrici a giradischi convenzionali che ruotano a 12-15 giri al minuto, questa accelerazione laterale è definita dalla cinematica fisica:
F_c = m × ω² × r
(dove m è la massa del prodotto, ω è la velocità angolare e r è la distanza dal centro di rotazione del pallet).
Quando pallet pesanti, sbilanciati o impilati in modo precario vengono fatti ruotare su una piattaforma girevole, questa accelerazione laterale provoca spostamenti del baricentro, schiacciamento degli angoli dei cartoni, disallineamento delle colonne o ribaltamento catastrofico del carico.
Le avvolgitrici a braccio rotante eliminano questo rischio mantenendo il pallet in uno stato statico durante l'intero ciclo di avvolgimento. Perché ω_pallet = 0Sui prodotti non agisce alcuna forza centrifuga. La tensione del film viene bilanciata dinamicamente dal carrello orbitante anziché essere contrastata dall'inerzia del pallet.
Questo approccio stazionario è essenziale per:
- Carichi alti e snelli: Merci con baricentro alto (ad esempio, lattine vuote impilate, bottiglie in PET per bevande, pannelli isolanti)
- cartoni estremamente leggeriProdotti di massa ridotta facilmente spostabili dalla resistenza aerodinamica rotazionale e dalla quantità di moto centrifuga.
- Merci ultrapesanti o di forma irregolare: Parti di macchinari pesanti, blocchi motore o cemento in sacchi che superano le capacità di carico meccaniche dei tradizionali piatti girevoli
- Pallet di distribuzione con articoli mistiUnità logistiche con distribuzione asimmetrica del peso e incastro irregolare dei cartoni
Ottimizzazione e pre-allungamento della pellicola
La forza di contenimento, ovvero la pressione di compressione che mantiene intatto un pallet, dipende dall'allungamento controllato del film, non dalla semplice forza di trazione del carrello. Le avvolgitrici a braccio rotante utilizzano carrelli di pre-stiramento a doppio rullo motorizzati per tendere il film prima del contatto con il carico.
All'interno del carrello, due rulli in poliuretano sono collegati da un rapporto di trasmissione fisso o da due servomotori, con il rullo di uscita che ruota più velocemente di quello di ingresso. Con un pre-stiramento standard del 200%, 1 metro di film non teso si estende fino a 3 metri di nastro utilizzabile; i carrelli ad alte prestazioni raggiungono il 250-300% senza strappi.
Il pre-stiramento riallinea le catene di polietilene lineare a bassa densità (LLDPE) lungo l'asse di stiramento, aumentando la resistenza allo snervamento a trazione e riducendo il rilassamento post-applicazione (creep), in modo che la pellicola rimanga tesa durante il trasporto su strada o in container per più giorni.
Tra i principali aspetti da considerare nella selezione dei film figurano:
- Spessore/diametro della pellicola: 50–70 gauge (12.7–17.8 µm) per film fusi ad alte prestazioni; 80–100+ gauge per carichi taglienti, irregolari o soggetti a forature
- Tipo di estrusione del film: LLDPE colato per chiarezza ottica, svolgimento silenzioso e pre-allungamento uniforme; film soffiato per resistenza allo strappo e alla perforazione in due direzioni.
- Proprietà adesive e additive: La pellicola adesiva su un solo lato impedisce ai pallet di attaccarsi tra loro durante il carico; i masterbatch con inibitori UV proteggono la merce dall'esposizione agli agenti atmosferici.
Rilevamento automatico dell'altezza di carico
Nei magazzini misti, l'altezza dei pallet varia tra cicli consecutivi. I meccanismi di rilevamento dell'altezza montati sul carrello orbitante eliminano l'intervento manuale.
Le configurazioni standard utilizzano un sensore ottico retroriflettente polarizzato che rileva il bordo superiore del carico ignorando la pellicola termoretraibile riflettente e l'illuminazione ambientale del magazzino. Per gli impianti che gestiscono contenitori in vetro trasparente, plastica traslucida o contenitori aperti, vengono impiegati sensori a ultrasuoni a tempo di volo (ToF) o misuratori di distanza laser per evitare falsi allarmi.
Quando il carrello supera lo strato superiore, il PLC applica un ritardo di avvolgimento programmabile (in genere 20-100 mm) che forma un labbro di pellicola protettiva, bloccando lo strato superiore di cartoni al nucleo del pallet.
Principali vantaggi operativi:
- Elimina l'avvolgimento sottostante: Garantisce che i carichi alti ricevano un contenimento sufficiente fino allo strato superiore
- Previene l'avvolgimento eccessivo: Evita spostamenti improduttivi del carrello e sprechi di pellicola al di sopra dei carichi corti
- Flusso continuo in lineaSi adatta istantaneamente alle sequenze casuali di pallet sui nastri trasportatori continui.
- Stabilizza la forza di contenimento: Mantiene percentuali di sovrapposizione identiche su altezze variabili
Diagnostica e manutenzione del sistema
Le avvolgitrici industriali a braccio rotante funzionano ininterrottamente in ambienti di produzione automatizzati. Le architetture PLC avanzate (ad esempio, Siemens S7-1500 o Rockwell ControlLogix) forniscono routine diagnostiche integrate per massimizzare l'efficienza complessiva delle apparecchiature (OEE).
I sistemi di monitoraggio standard includono:
- Monitoraggio della consegna dei filmI sensori ottici di slittamento e le celle di carico rilevano le rotture del film e l'esaurimento del rullo, avviando una decelerazione controllata del braccio prima che si verifichino danni al prodotto.
- Azionamento rotativo e monitoraggio della coppia: Il monitoraggio continuo dell'assorbimento di corrente sul motoriduttore del braccio principale segnala l'usura dei cuscinetti meccanici o il bloccaggio del riduttore.
- Diagnostica del gruppo anelli collettori: Gli anelli collettori in carbonio ad alta resistenza o in lega d'oro convogliano l'alimentazione multifase e i segnali Ethernet/di sicurezza al braccio rotante, con registrazione dei guasti in tempo reale.
- Interblocchi di protezione delle macchineI circuiti di sicurezza a doppio canale monitorano le porte di sicurezza interbloccate, le barriere fotoelettriche silenziate e i circuiti di arresto di emergenza in conformità alla norma ISO 13849-1 (Categoria 4 / PL e).
Programmi di manutenzione preventiva:
- Ogni giorno (ogni turno): Rimuovere eventuali fili di pellicola allentati dai rulli di pre-stiramento, controllare gli interruttori di sicurezza di arresto della caduta del carrello e ispezionare visivamente i sensori ottici.
- Settimanale: Ispezionare le cinghie di trasmissione del braccio principale o l'allineamento degli ingranaggi; pulire le lenti del sensore ottico con salviette prive di lanugine
- MensilePulire i rulli di pre-stiramento con alcol isopropilico per rimuovere l'adesivante accumulato; lubrificare i cuscinetti dell'anello di rotazione principale e le catene di sollevamento del carrello verticale.
- Trimestrale: Ispezionare l'usura delle spazzole di carbone dell'anello collettore e la tensione delle spazzole; verificare le distanze di arresto del freno motore e i tempi di risposta della barriera fotoelettrica di sicurezza.
Confronto: Avvolgitori a braccio rotante vs. avvolgitori a piatto girevole
| Caratteristica/metrica | Avvolgitore a braccio rotante | Involucro del giradischi |
|---|---|---|
| Cinematica dei pallet | Cancelleria (a livello del suolo o fissato tramite nastro trasportatore) | Rotazione del tavolo (10-15 giri al minuto) |
| Sollecitazione da carico centrifugo | Zero (ω_pallet = 0) |
Sostanziale (F_c = m × ω² × r) |
| Capacità di carico del pallet | Praticamente illimitato (limitato solo dalla capacità del pavimento/nastro trasportatore) | Limitato dal cuscinetto di rotazione (in genere 1,500–2,500 kg max) |
| Velocità di produzione | 30–70+ Pallet all'ora (PPH) | 20–40 Pallet all'ora (PPH) |
| Impronta strutturale | Richiede uno spazio libero orbitale completo (circa 4,000 × 4,000 mm) | Ingombro ridotto della piattaforma (circa 2,500 × 1,800 mm) |
| Integrazione dell'alimentazione del nastro trasportatore | Si adatta perfettamente ai trasportatori a catena continua o a rulli motorizzati. | Richiede freni a piattaforma girevole, sezioni di sollevamento o carrelli navetta |
| Ambito di protezione | Recinzione perimetrale fisica completamente chiusa con tende di sicurezza insonorizzanti. | Tende leggere o tappetini a pressione adiacenti al ponte rotante |
| Investimento di capitale | Maggiore spesa iniziale in conto capitale | Minore investimento iniziale in attrezzature |
La principale differenza ingegneristica risiede nel disaccoppiamento strutturale del peso del carico dal movimento della macchina: le avvolgitrici a tavola rotante sostengono e fanno ruotare l'intero peso del pallet su un cuscinetto meccanico, mentre le macchine a braccio rotante avvolgono un pallet isolato e stazionario che poggia interamente sul pavimento dello stabilimento o su binari di trasporto strutturali.
Lista di controllo per la selezione
Quando si specifica un'avvolgitrice a braccio rotante per una linea di confezionamento automatizzata, verificare le seguenti variabili meccaniche e operative:
- Impronte di caricamento: Dimensioni (L × P × A) e spazio diagonale massimo lungo il raggio di rotazione del braccio
- Gamma di peso dei pallet: Limiti di peso minimo (verifica della stabilità sotto tensione del film) e di carico massimo del trasportatore
- Capacità di elaborazione richiesta: Obiettivo pallet all'ora (PPH) per impostare la velocità del braccio (RPM) e i tempi di indicizzazione del nastro trasportatore
- Specifiche del filmSpessore della pellicola, larghezza del rotolo (500 mm vs. 750 mm), diametro del rotolo e rapporto di pre-stiramento richiesto (200–300%)
- Integrazione di sistemi pneumatici e di serraggio: 0.6–0.8 MPa aria compressa secca e lubrificata dell'impianto per il serraggio, il taglio e la pulizia della pellicola
- Conformità agli standard di sicurezza: Direttive regionali sulla sicurezza ISO 12100, ISO 13849-1 e EN 415-6
- Impronta della strutturaSpazio libero verticale del montante al di sotto delle travi dell'edificio e spazio libero perimetrale orizzontale per l'accesso di manutenzione.
Passo successivo
Per configurare e dimensionare una cella di confezionamento a braccio rotante per la vostra linea:
- Dinamiche del carico di auditRegistrare i pesi minimi e massimi dei pallet, l'altezza massima, gli schemi di impilamento dei cartoni e la forza di contenimento desiderata.
- Calcola il tempo di ciclo della lineaDividere il volume di produzione di picco per 60 per verificare i cicli orari richiesti.
- Richiedi un disegno di layoutFornite la planimetria CAD del vostro impianto per confermare le zone di spazzamento del braccio, le altezze di trasferimento del nastro trasportatore e le recinzioni di sicurezza interbloccate.
- Prestazioni del film di provaValutare l'attuale pellicola estensibile sottoposta a pre-stiramento dinamico del 250% per definire il consumo di pellicola per unità.