Ottimizzazione dell'imballaggio di tubi e flessibili: uno sguardo più da vicino ai sistemi automatici di avvolgimento e reggiatura
La movimentazione e l'imballaggio efficienti e uniformi di tubi, condotti o flessibili di grandi dimensioni rappresentano una sfida significativa negli ambienti di produzione. L'avvolgimento e la reggiatura manuali sono operazioni ad alta intensità di manodopera, soggette a imprecisioni e possono comportare rischi per la sicurezza. Le macchine automatiche per l'avvolgimento e la reggiatura dei tubi offrono una soluzione semplificata, integrando questi processi in un unico flusso di lavoro automatizzato. Questo articolo esplora le funzionalità, gli aspetti tecnici e i vantaggi operativi di questi sistemi.
Didascalia video: Esempio di una macchina automatica integrata per l'avvolgimento e la reggiatura di tubi in funzione.
1. Spiegazione del meccanismo di avvolgimento automatico
La funzione principale dell'unità di avvolgimento è quella di avvolgere con precisione tubi estrusi o flessibili in bobine ordinate e maneggevoli. I meccanismi comuni prevedono:
- Braccio rotante/volantino: Il tubo rimane relativamente fermo mentre un braccio di avvolgimento ruota attorno ad esso, guidandolo verso un tamburo di formatura o direttamente in un cestello di avvolgimento.
- Testa di avvolgimento rotante: Il tubo viene inserito in una testa di avvolgimento rotante o in un tamburo, che avvolge il materiale.
Le principali caratteristiche operative includono in genere:
- Parametri di avvolgimento regolabili: In genere gli operatori possono impostare il diametro interno (ID), il diametro esterno (OD) e la larghezza desiderati della bobina tramite un'interfaccia di controllo (spesso un HMI touchscreen).
- Sincronizzazione della velocità: La velocità di avvolgimento deve corrispondere esattamente alla velocità della linea di estrusione a monte per evitare allungamenti o cedimenti del prodotto. I sistemi moderni utilizzano ballerini o sensori per il controllo del feedback.
- Taglio automatico: Una volta raggiunta la lunghezza o la dimensione della bobina preimpostata, un taglierino integrato taglia in modo netto il tubo o il flessibile.
- Guida di attraversamento: Garantisce che il tubo venga disposto uniformemente su tutta la larghezza della bobina, creando un pacchetto stabile e uniforme.
2. Integrazione del processo di reggiatura
Subito dopo l'avvolgimento, l'unità di reggiatura fissa la bobina finita per evitare che si srotoli durante la movimentazione, lo stoccaggio e il trasporto.
- Tipi di cinturino: Le reggette in polipropilene (PP) o poliestere (PET) sono comunemente utilizzate per la loro resistenza, flessibilità ed economicità. La larghezza e lo spessore della reggetta dipendono dal peso della bobina e dalle esigenze di movimentazione.
- Testa di reggiatura: Si tratta del componente principale, responsabile della tensione, della sigillatura (solitamente tramite saldatura a caldo o a frizione) e del taglio della cinghia.
- Posizionamento del cinturino: I sistemi possono applicare più cinghie (ad esempio, 2, 3 o 4) in punti predefiniti lungo la circonferenza della bobina per una stabilità ottimale. I meccanismi di indicizzazione ruotano la bobina tra un'applicazione e l'altra.
- Integrazione del sensore: I sensori rilevano la presenza e la posizione della bobina, assicurando che le cinghie siano applicate correttamente e rilevando potenziali guasti, come cinghie mancanti o inceppate.
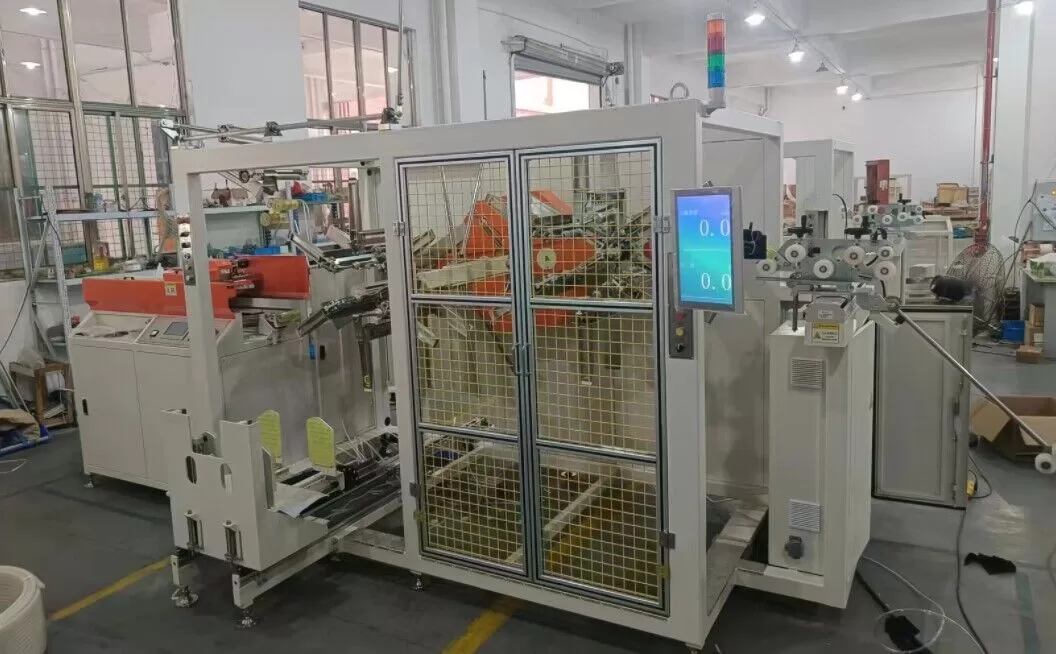
3. Specifiche tecniche chiave e intervalli di prestazioni
Sebbene le capacità specifiche varino in base al produttore e al modello, i parametri di prestazione tipici per le linee automatiche di avvolgimento e reggiatura dei tubi includono:
- Gamma di diametri dei tubi/flessibili: 10 mm – 110 mm (o più grandi per macchine specializzate)
- Diametro esterno della bobina (OD): 300 mm – 1200 mm+
- Diametro interno della bobina (ID): 150 mm – 800 mm+
- Larghezza bobina: 50 mm – 500 mm+
- Compatibilità con la velocità massima della linea: 15 m/min – 150 m/min (sincronizzato con l'estrusore)
- Materiale della reggia: Cinghia in PP o PET, larghezza 9 mm – 19 mm
- Numero di cinghie: Da 2 a 6 per bobina, regolabili
- Tempo di ciclo tipico: Da 25 a 90 secondi per bobina (inclusi avvolgimento, taglio, trasferimento e legatura), in base alle dimensioni della bobina e al numero di legature.
- Sistema di controllo: PLC (controllore logico programmabile) con HMI (interfaccia uomo-macchina) per l'impostazione dei parametri, la diagnostica e la gestione delle ricette.
4. Vantaggi operativi e considerazioni sull'implementazione
L'automazione del processo di avvolgimento e reggiatura produce notevoli vantaggi:
- Maggiore produttività: Elimina i colli di bottiglia manuali, consentendo al reparto confezionamento di tenere il passo con le linee di estrusione ad alta velocità.
- Qualità costante della bobina: Produce bobine uniformi, strettamente avvolte e saldamente legate ogni volta, migliorando la presentazione e l'impilabilità del prodotto.
- Costi di manodopera ridotti: Libera il personale precedentemente addetto all'avvolgimento e alla reggiatura manuale, consentendogli di dedicarsi ad altre attività a valore aggiunto.
- Sicurezza migliorata: Riduce al minimo i rischi associati alla movimentazione manuale ripetitiva di bobine pesanti o poco maneggevoli e all'interazione con gli utensili di reggiatura.
- Ottimizzazione del materiale: Un controllo preciso della lunghezza della bobina e della tensione della cinghia può ridurre gli sprechi di materiale.
Quando si considera l'implementazione, i fattori includono:
- Integrazione: Garantire una comunicazione e una sincronizzazione fluide con la linea di estrusione esistente.
- Gamma di prodotti: Selezionare una macchina sufficientemente flessibile da gestire la gamma richiesta di diametri di tubi/flessibili e dimensioni di bobina desiderate.
- Disposizione e spazio: Assegnazione di uno spazio sufficiente per la movimentazione della macchina e delle bobine a valle.
- Manutenzione: Comprensione dei requisiti di manutenzione ordinaria per motori, cinghie, taglierine e testa di reggiatura.
5. Massimizzazione del tempo di attività del sistema: informazioni sull'esperienza
Da un punto di vista operativo, massimizzare le prestazioni di questi sistemi spesso comporta:
- Formazione degli operatori: Assicurarsi che gli operatori siano competenti nell'impostazione corretta dei parametri per diverse serie di prodotti, nella comprensione dei messaggi di errore e nell'esecuzione di semplici procedure di risoluzione dei problemi (ad esempio, nella rimozione degli inceppamenti delle cinghie).
- Manutenzione preventiva: È fondamentale attenersi al programma consigliato dal produttore per l'ispezione e la sostituzione delle parti soggette a usura (lame di taglio, guide per cinghie, componenti di tenuta).
- Qualità del cinturino: Utilizzando reggette di qualità costantemente elevata è possibile prevenire problemi di alimentazione e garantire una tenuta affidabile.
- Gestione delle ricette: L'utilizzo dell'archiviazione delle ricette dell'HMI per i prodotti utilizzati di frequente consente di risparmiare tempo di configurazione e riduce la possibilità di errori nei parametri.
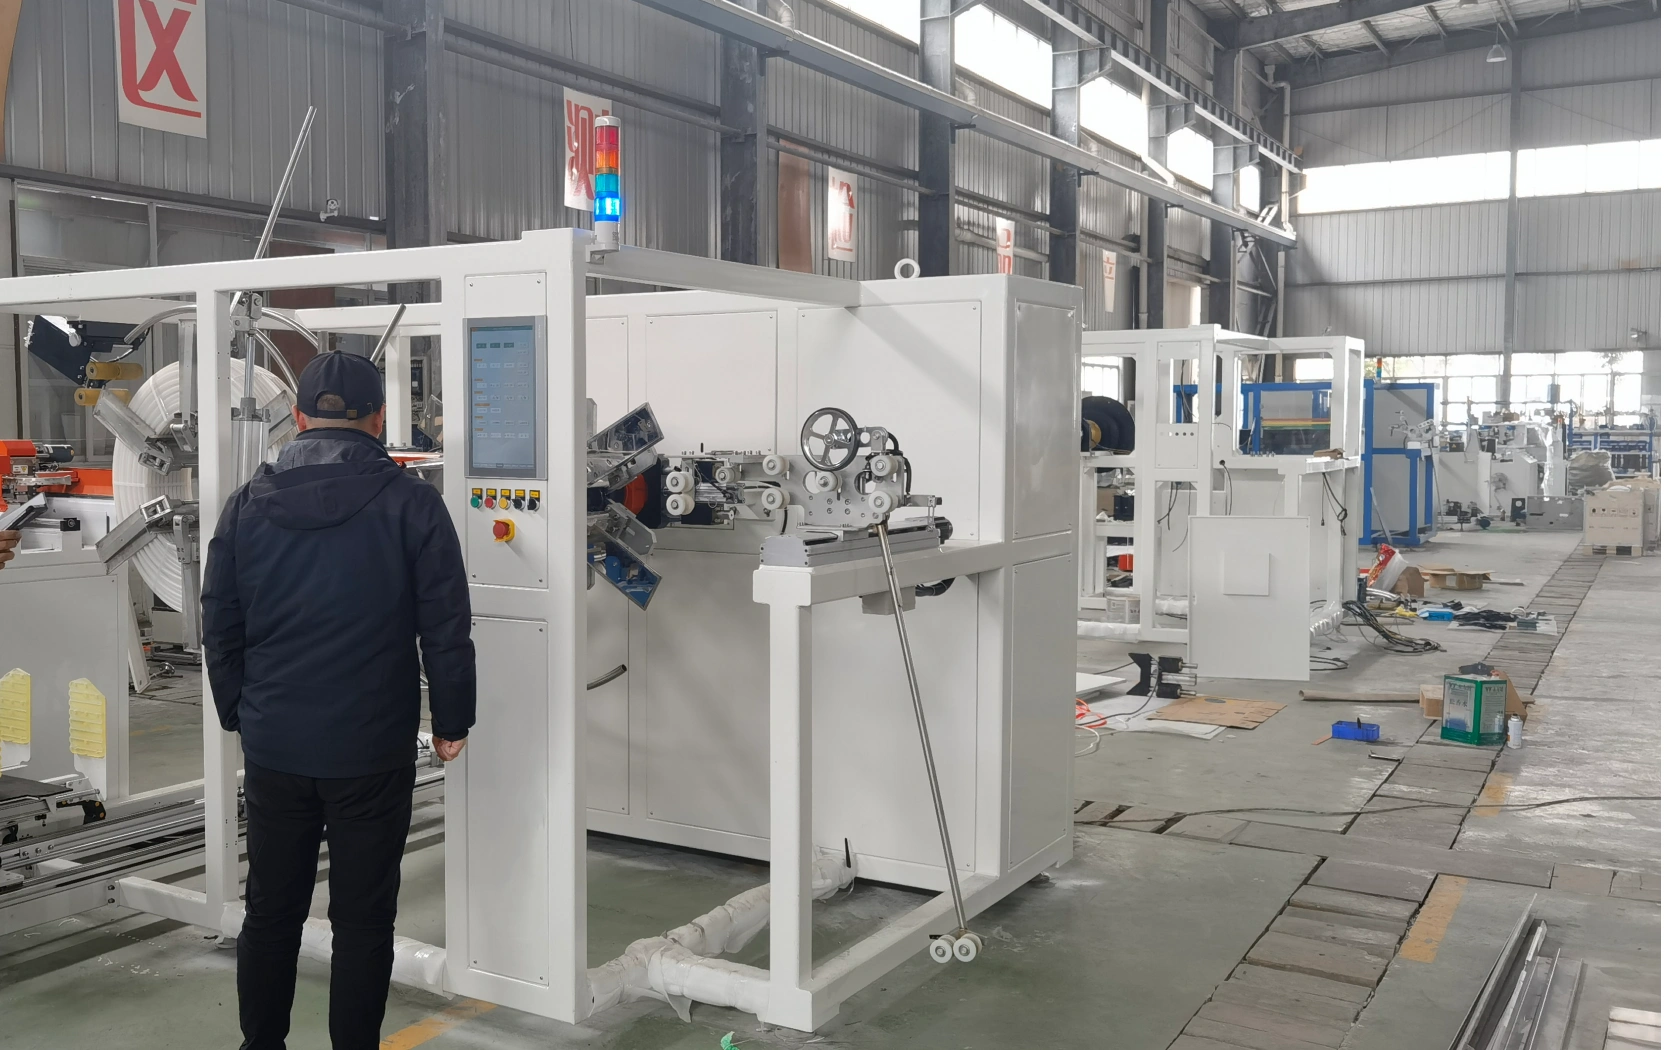
Conclusione
Le macchine automatiche per l'avvolgimento e la reggiatura di tubi rappresentano un significativo passo avanti nell'ottimizzazione delle operazioni di imballaggio di fine linea per i produttori di tubi e tubi flessibili. Combinando l'avvolgimento e la reggiatura in un'unica sequenza automatizzata, questi sistemi offrono miglioramenti in termini di efficienza, coerenza, sicurezza e utilizzo della manodopera. La comprensione della tecnologia di base, delle specifiche chiave e delle migliori pratiche operative consente ai produttori di sfruttare efficacemente questi sistemi per migliorare le proprie capacità produttive e ottenere un imballaggio del prodotto finito più affidabile e dall'aspetto professionale.
Per le aziende che stanno valutando l'automazione in questo settore, risorse come la panoramica sulle macchine avvolgitrici automatiche di FhopePack possono fornire ulteriori esempi di soluzioni disponibili. Inoltre, la consultazione degli standard di organizzazioni come ASTM International relativi alle specifiche dei tubi in plastica può fornire un contesto sui requisiti di movimentazione dei materiali.





