🛠️ Informazioni sul cliente
Le operazioni di confezionamento industriale spesso si scontrano con gravi instabilità di carico quando i macchinari a piattaforma girevole convenzionali superano la loro capacità nominale, causando danni al prodotto e colli di bottiglia nella produzione. Gli impianti che gestiscono merci pallettizzate pesanti o alte necessitano di architetture di avvolgimento fisse per mantenere l'integrità strutturale durante l'applicazione del film.
I moderni centri di distribuzione e gli impianti di produzione gestiscono regolarmente spedizioni in uscita ad alto volume, in cui le merci pallettizzate superano le soglie di peso standard. Quando i carichi superano i 1,200 kg o presentano profili con baricentro elevato, la rotazione tradizionale del piatto girevole induce un effetto di scorrimento centrifugo, causando lo spostamento dei componenti pesanti e il ribaltamento delle pile più leggere. Questa discrepanza meccanica costringe gli operatori a bypassare i sistemi automatizzati per l'imballaggio manuale, in diretta contraddizione con i protocolli di produzione snella. Inoltre, la tensione non uniforme del film su diverse geometrie di carico provoca lacerazioni premature del film e un aumento dei tassi di rilavorazione, che a loro volta incrementano i costi operativi e compromettono l'affidabilità della catena di approvvigionamento.
🏗️ Sfida
I sistemi di avvolgimento basati su piattaforme girevoli cedono sotto stress da carico dinamico perché l'inerzia rotazionale sposta i materiali pesanti o sbilanciati, mentre le impostazioni di tensione fisse non si adattano alle diverse esigenze del film. Questa rigidità meccanica crea colli di bottiglia nella produttività, aumenta lo spreco di materiale e accresce il rischio di danni durante il trasporto.
Il problema operativo principale deriva dai principi fondamentali della fisica delle macchine rotanti. Quando una piattaforma girevole ruota, la forza centrifuga agisce sul pallet, causando lo spostamento verso l'esterno di gruppi pompa pesanti o carichi decentrati. Per ovviare a questo inconveniente, gli operatori devono ridurre artificialmente la velocità di rotazione a circa 6 giri al minuto, il che riduce drasticamente la produttività a circa 12 carichi all'ora. Inoltre, i sistemi di controllo della tensione statica non sono in grado di compensare la diversa elasticità delle pellicole estensibili, con conseguenti frequenti rotture che comportano una media di 45 minuti di fermo non pianificato per turno. Senza livelli di tensione regolabili o modalità di avvolgimento programmabili, gli impianti non possono mantenere una forza di contenimento costante – la pressione misurabile che fissa il carico alle vibrazioni durante il trasporto – con conseguente aumento dei resi da parte dei clienti e compromissione della sicurezza del prodotto.
🔗 Correlati : Scopri altre soluzioni
📈 Progettazione di soluzioni
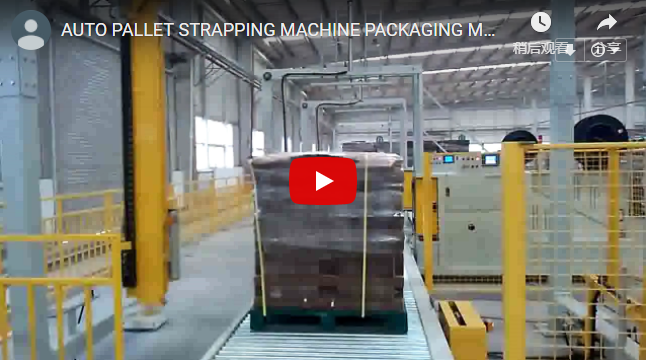
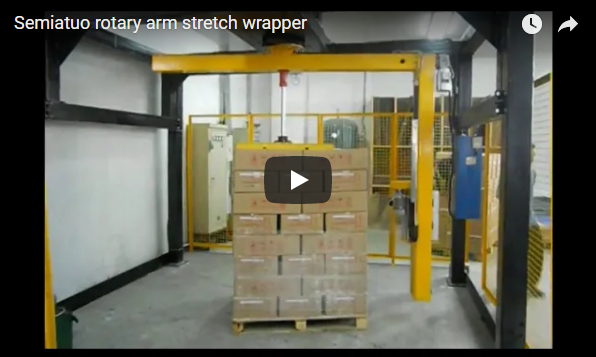
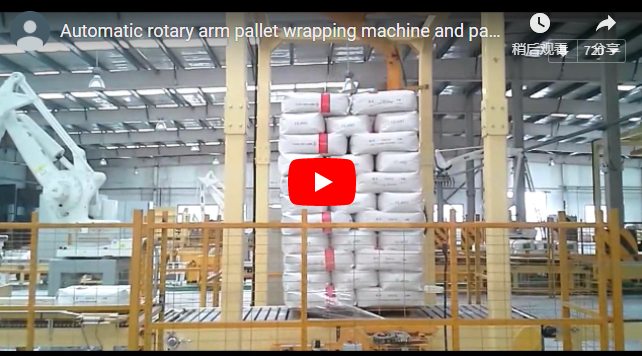
Le avvolgitrici a braccio rotante risolvono l'instabilità del carico mantenendo il pallet fermo mentre un carrello motorizzato per la pellicola ruota attorno al perimetro, eliminando le sollecitazioni rotazionali e consentendo una precisa calibrazione della tensione. Questa architettura supporta carichi pesanti o alti senza limitazioni di peso e si integra perfettamente nelle reti di trasporto esistenti.
L'approccio ingegneristico raccomandato utilizza un sistema di controllo basato su PLC, che funge da computer industriale automatizzato per coordinare la velocità del motore, la tensione del film e gli input dei sensori al fine di eseguire sequenze di avvolgimento precise. Grazie al disaccoppiamento del carico dal meccanismo di rotazione, il sistema è in grado di gestire pallet di peso superiore a 2,000 kg o di altezza superiore a 2.5 metri senza compromettere la struttura. Il carrello portafilm impiega una tecnologia di pre-stiramento motorizzato, un processo meccanico che allunga il film di polietilene del 200-300% prima dell'applicazione, riducendo significativamente il consumo di materiale e mantenendo l'integrità strutturale. Gli operatori possono scegliere tra diverse configurazioni di avvolgimento e regolare dinamicamente i livelli di tensione, garantendo una sovrapposizione ottimale del film e una forza di contenimento costante per diverse tipologie di inventario.
🛡️ Implementazione
La messa in servizio del sistema richiede un allineamento preciso del nastro trasportatore, la programmazione delle ricette tramite PLC e la calibrazione dell'operatore per garantire un'applicazione uniforme della pellicola. Protocolli di test standardizzati convalidano le prestazioni meccaniche e la conformità alle norme di sicurezza prima dell'avvio della produzione su vasta scala, al fine di garantire un'affidabilità operativa a lungo termine.
L'implementazione richiede in genere dai tre ai cinque giorni lavorativi e comprende l'integrazione meccanica, la configurazione del software e una formazione completa del personale. Gli ingegneri definiscono ricette di avvolgimento specifiche per ogni categoria di carico, regolando parametri quali il numero di avvolgimenti superiori/inferiori, la velocità del braccio e i rapporti di sovrapposizione del film. Durante la fase di validazione, i tecnici verificano le proprietà meccaniche del film applicato rispetto agli standard ASTM D5456/D5456M per la resistenza alla trazione e alle specifiche ISO 9703:1989 per le prestazioni di restringimento. Si raccomanda di misurare la forza di contenimento una volta per turno utilizzando tensiometri calibrati per garantire che la pressione di avvolgimento applicata rimanga entro ±5% della specifica target. Gli ingegneri calibrano anche la coppia del motore del carrello per adattarla alle specifiche densità del film, garantendo rapporti di sovrapposizione uniformi indipendentemente dalle fluttuazioni della temperatura ambiente che influenzano l'elasticità del polietilene. Questo rigoroso protocollo di calibrazione riduce al minimo l'intervento dell'operatore, diminuisce gli sprechi di film e garantisce che ogni pallet soddisfi i requisiti internazionali di sicurezza per il trasporto.
🔗 Vedi anche : Attrezzature correlate
⚙️ Dati sui risultati
I sistemi automatizzati a braccio rotante raggiungono costantemente fino a 40 carichi all'ora in configurazioni semiautomatiche, garantendo riduzioni misurabili nel consumo di pellicola, nella dipendenza dalla manodopera e nei danni al carico dovuti al trasporto, anche in operazioni ad alto volume.
Le metriche di prestazione post-implementazione dimostrano miglioramenti operativi immediati su indicatori chiave di efficienza. L'architettura a carico fisso elimina l'instabilità rotazionale, consentendo agli operatori di mantenere velocità di avvolgimento ottimali senza compromettere la sicurezza o l'integrità del film. Il controllo standardizzato della tensione e i meccanismi di pre-stiramento motorizzati riducono il consumo di polietilene di circa il 30-40% rispetto ai metodi di stiratura manuali o meccanici. Inoltre, l'applicazione uniforme del film elimina virtualmente la necessità di rilavorazioni, poiché le ispezioni visive non rivelano più inclinazioni, film allentato o integrità strutturale compromessa. La telemetria in tempo reale del controllore PLC registra i cicli di avvolgimento, la variazione di tensione e i tassi di utilizzo del film, fornendo ai responsabili dello stabilimento dati concreti per il miglioramento continuo del processo. Questi miglioramenti delle prestazioni si traducono direttamente in una maggiore capacità produttiva e in una riduzione dei costi di confezionamento per unità.
| Metrico | Linea di base (girabile/manuale) | Ottimizzato (braccio rotante) | Impatto operativo |
|---|---|---|---|
| Capacità di produzione | 12 carichi/ora | Fino a 40 carichi/ora | +233% di volume gestito |
| Consumo di film | 45 g/carico (meccanico) | 28 g/carico (pre-allungamento) | -38% di riduzione dei costi dei materiali |
| Tasso di danno al carico | 3.5% | -86% dei reclami relativi ai trasporti pubblici | |
| Interventi dell'operatore | 8/turno (pause/rilavorazioni) | 1/turno (manutenzione ordinaria) | -88% di tempi di inattività |
🛠️ Analisi del ROI
La spesa in conto capitale per i sistemi a braccio rotante semiautomatici varia in genere da 15,000 a 30,000 dollari USA, con un ritorno sull'investimento completo entro 6-12 mesi grazie alla riallocazione della manodopera, al risparmio sui materiali e alla riduzione dei danni.
La modellazione finanziaria dimostra un rapido recupero del capitale investito, trainato da tre principali centri di costo. L'ottimizzazione della manodopera si ottiene grazie all'eliminazione, tramite l'imballaggio automatizzato, delle attività manuali ripetitive, consentendo al personale di essere riassegnato a funzioni di produzione o controllo qualità a maggior valore aggiunto, con un risparmio annuo tipico di 35,000-40,000 dollari per ogni ruolo riqualificato. I vantaggi in termini di efficienza dei materiali derivano direttamente dalla capacità di pre-stiramento del 200-300%, che riduce i costi annuali di approvvigionamento del polietilene di circa 4,000-5,000 dollari per gli impianti di medie dimensioni. Inoltre, l'eliminazione dei danni al carico dovuti al trasporto previene una perdita stimata di 3,500-4,000 dollari all'anno in resi, spese di gestione e sostituzioni con spedizione rapida. Complessivamente, queste efficienze operative generano un risparmio annuo di 40,000-48,000 dollari, garantendo un periodo di ammortamento prudenziale di 8-10 mesi, anche tenendo conto dei costi di installazione, formazione e calibrazione iniziale.
🏗️ Lista di controllo per la decisione di acquisto
La validazione degli acquisti richiede la verifica della capacità di carico massima, delle specifiche di pre-allungamento, della flessibilità di programmazione del PLC e della conformità alle norme di sicurezza ISO e ASTM prima di finalizzare l'acquisizione delle apparecchiature, al fine di garantire un'affidabilità operativa a lungo termine e un'efficienza dei costi misurabile in tutti i turni di produzione.
Gli impianti devono valutare le specifiche tecniche rispetto ai requisiti di produzione effettivi. Verificare che i limiti di peso e altezza della macchina superino le configurazioni di pallet più pesanti e più alte utilizzate. Controllare che il modello semiautomatico supporti fino a 40 carichi all'ora, in linea con i parametri di produttività standard del settore. Assicurarsi che il sistema di controllo includa modalità di avvolgimento programmabili e livelli di tensione regolabili per adattarsi ai diversi profili di prodotto. Inoltre, verificare che il fornitore offra un servizio completo di messa in servizio in loco, formazione per gli operatori e pezzi di ricambio prontamente disponibili per ridurre al minimo i tempi di inattività imprevisti.
-
[ ] Corrispondenza del profilo di carico: Verificare che il peso e l'altezza massimi del carico non superino le specifiche dell'avvolgitore.
-
[ ] Requisiti di produttività: scegliere semiautomatico (fino a 40 carichi/ora) o completamente automatico (velocità superiore, nastro trasportatore integrato).
-
[ ] Capacità di pre-allungamento: cerca un pre-allungamento ≥200% per ridurre al minimo il costo della pellicola.
-
[ ] Flessibilità di controllo: assicurarsi che il PLC supporti più ricette di confezionamento per diversi tipi di carico.
-
[ ] Conformità alle norme di sicurezza: Verificare che la barriera fotoelettrica, il pulsante di arresto di emergenza e la recinzione siano conformi alle normative locali.
-
[ ] Ingombro di installazione: il carico a livello del pavimento consente di risparmiare sui costi delle rampe; verificare la compatibilità dell'altezza del nastro trasportatore.
-
[ ] Disponibilità dei pezzi di ricambio: Verificare che il fornitore abbia a magazzino i pezzi soggetti a usura comune (lame, rulli).
-
[ ] Supporto alla formazione: Richiedi il pacchetto di messa in servizio e formazione per gli operatori in loco.
📈 Chiarimenti tecnici
I chiarimenti tecnici rispondono alle domande operative più comuni relative alla stabilità del carico, alla meccanica dello stiramento del film e ai requisiti di integrazione del sistema, al fine di supportare decisioni di acquisto consapevoli e ottimizzare i flussi di lavoro quotidiani di confezionamento in diversi ambienti industriali e con profili di prodotto variabili.
D: Come si confrontano le avvolgitrici a braccio rotante con le macchine a piattaforma girevole per carichi instabili? R: I sistemi a braccio rotante mantengono il carico fermo mentre il carrello porta-film orbita attorno al perimetro, eliminando lo spostamento centrifugo. Questa configurazione impedisce lo spostamento di pallet pesanti o alti durante la rotazione, rendendola la soluzione preferibile per carichi decentrati o rialzati. I sistemi a piattaforma girevole, invece, presentano intrinsecamente il rischio di spostamento del carico quando la velocità di rotazione supera le soglie di sicurezza.
D: La macchina può gestire carichi molto pesanti, come 2 tonnellate? R: Sì. Poiché il pallet rimane fermo, non ci sono limitazioni di peso per la piattaforma girevole. Il sistema richiede solo un pavimento piano o un nastro trasportatore per supportare il carico statico. Questa architettura può ospitare in sicurezza pallet di peso superiore a 2,000 kg senza sollecitazioni meccaniche o rischi per la sicurezza.
D: Qual è la percentuale tipica di allungamento del film? R: La maggior parte delle avvolgitrici a braccio rotante utilizza carrelli di pre-stiramento motorizzati che allungano il film di polietilene del 200-300% prima dell'applicazione. Il pre-stiramento è un processo meccanico che assottiglia lo strato di film mantenendo la resistenza alla trazione, riducendo il consumo di materiale del 30-50% rispetto all'avvolgimento manuale. Verificare sempre l'intervallo di pre-stiramento del fornitore e confermare la conformità agli standard di resistenza alla trazione ASTM D5456/D5456M prima dell'acquisto.