Sintesi Una linea automatica di imballaggio per profilati in acciaio leggero preleva profilati a C e a U sfusi da una profilatrice e produce pile di profilati etichettati, pronti per la logistica. La linea conta i profilati, li alimenta in piccoli fasci, avvolge i punti di contatto con un avvolgimento orbitale, applica le etichette e impila i fasci in carichi principali. La linea, sincronizzata con PLC, funziona con specifiche standard quali un carico di pila di 2500 kg e una velocità di avvolgimento da 15 a 25 m/min. Questa guida descrive il flusso di lavoro e la gamma di specifiche.
Sommario
- Cosa fa la linea
- Come corre la linea
- Vantaggio di avvolgimento parziale
- Etichettatura e tracciabilità
- Gestione dell'impilamento e protezione del carico
- intervallo di specifiche tipico
- Lista di controllo per la selezione della macchina
- Nozioni di base su funzionamento e sicurezza
- Elementi essenziali per la manutenzione
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- Fonti e standard
Cosa fa la linea
Una linea automatica di confezionamento e imballaggio di profilati in acciaio leggero (LGS) preleva profilati sfusi a C, a U e LGS da una linea di profilatura a freddo. Li trasforma in pile principali etichettate, pronte per la logistica globale e la consegna in cantiere.
La linea si sincronizza con la profilatrice, in modo che il profilo finito passi direttamente alle fasi di conteggio, raggruppamento e avvolgimento, anziché accumularsi all'uscita della macchina. Ciò elimina il collo di bottiglia post-formatura che determina la produzione totale nella profilatura ad alta velocità.
Come corre la linea
La linea si articola in sei fasi automatizzate, dall'output del profilo allo scarico.
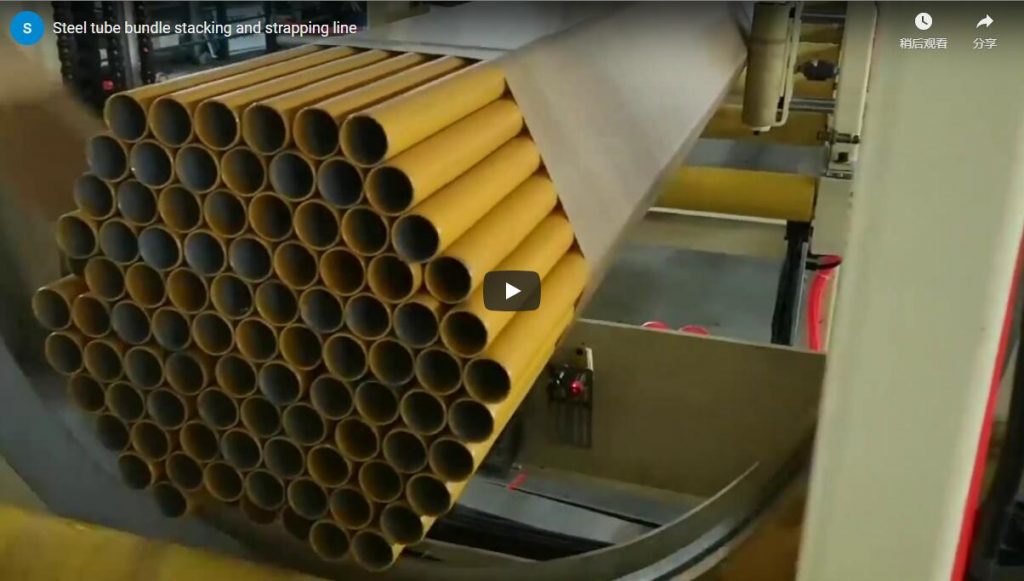
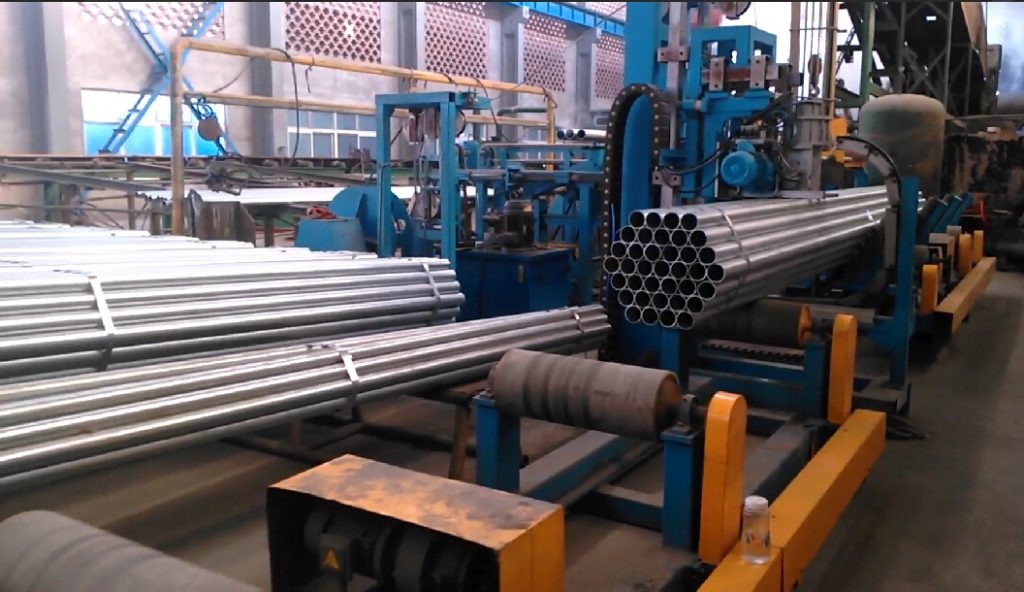
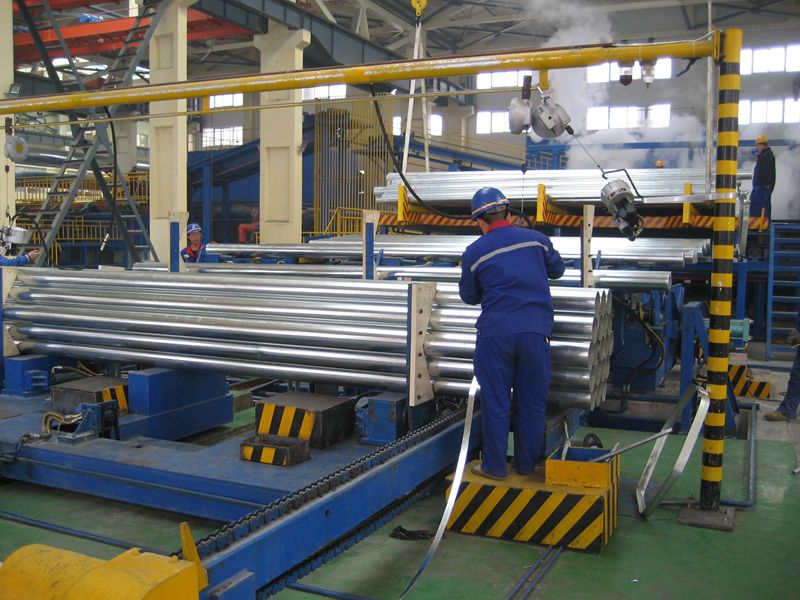
Sensori di precisione contano i profili e verificano la quantità di ogni piccolo fascio rispetto ai parametri preimpostati. Un robusto meccanismo di trasferimento laterale sposta i profili dalla formatrice di rulli alla zona di allineamento. Un sistema di avvolgimento orbitale applica quindi un avvolgimento parziale nei punti di contatto chiave per tenere insieme il fascio, e una stampante in tempo reale applica un'etichetta con codice a barre sulla superficie superiore.
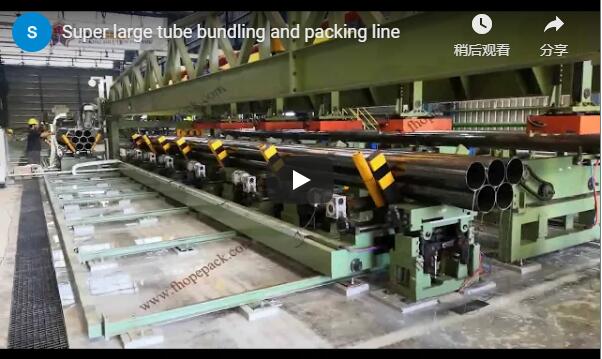
Un dispositivo di sollevamento specializzato impila i pacchi completati in carichi principali ad alta densità lungo la matrice preimpostata, e un nastro trasportatore convoglia la pila principale nell'area di scarico per il prelievo da parte del carrello elevatore.
L'intera sequenza si svolge in sincronia con un PLC tra le varie stazioni, coordinato da un PLC Siemens con un touchscreen HMI che cronometra le fasi di conteggio, trasferimento, avvolgimento, etichettatura e impilamento con la formatrice di rotoli. L'HMI memorizza anche i punti di regolazione che determinano la qualità del pacco. La calibrazione della tensione di avvolgimento parziale consente di ottenere la massima resistenza del pacco senza deformare i profili LGS a parete sottile, eliminando il rischio di pacchi allentati durante il trasporto senza la necessità di aggiungere pellicola.
Vantaggio di avvolgimento parziale
I fasci vengono rinforzati nei punti di contatto tra i profili, anziché essere rivestiti da bordo a bordo. Il sistema di avvolgimento orbitale agisce sui punti di contatto chiave, garantendo la stabilità del fascio durante il trasporto e riducendo al minimo il consumo di pellicola.
L'avvolgimento mirato è ciò che protegge il rivestimento di zinco: la pellicola impedisce lo sfregamento delle superfici del profilo e raccoglie meno polvere e umidità rispetto a una copertura completa. Poiché l'avvolgimento orbitale con pellicola sostituisce la reggiatura in questo caso, i profili a parete sottile vengono trasportati senza che una fascia d'acciaio prema sui loro bordi.
Gestione dell'impilamento e protezione del carico
I piccoli fasci completi vengono assemblati in carichi principali da un sistema di elevatori automatici, che impilano ciascun fascio lungo una matrice preimpostata in modo che il carico finale sia denso e stabile.
L'elevatore posiziona ogni pacco in linea, distribuendo il peso su tutto il carico. I profili inferiori non si deformano a causa della forte pressione. Il risultato è un carico rettangolare uniforme che riduce l'ingombro in magazzino e mantiene la sua forma durante l'impilamento e il trasporto.
Etichettatura e tracciabilità
Ogni pacco reca un'etichetta con codice a barre stampata e applicata in tempo reale sulla sua superficie superiore, in modo che l'identità, la qualità e la quantità di ogni pacco lo accompagnino fino al cantiere.
In questo modo si chiude il cerchio tra i dati di profilatura e il carico finito. Grazie alla conferma dei conteggi tramite sensori in ingresso e all'applicazione automatica delle etichette, si eliminano gli errori di inserimento manuale che si verificano solitamente nei grandi progetti di costruzione.
intervallo di specifiche tipico
I valori riportati di seguito sono le specifiche standard pubblicate per questa linea. Verificare i valori esatti confrontandoli con la produzione della propria formatrice per ciascun progetto.
| Articolo | Specificazione |
|---|---|
| materiale applicabile | Profili in acciaio leggero, a C, a U e LGS |
| Carico massimo di impilamento | 2500 kg |
| Velocità di avvolgimento | da 15 a 25 m/min |
| Altezza massima di impilamento | 1200 mm |
| Nucleo di controllo | PLC Siemens con touchscreen HMI |
| potenza nominale / alimentazione | 12.5 kW / 380 V, 50 Hz, trifase |
| Pressione dell’aria | Da 0.6 a 0.8 MPa |
Lista di controllo per la selezione della macchina
Prima di richiedere un preventivo, esaminate attentamente questi punti; il resto verrà poi verificato in base alla vostra produzione di laminazione per progetto.
| Articolo | Cosa confermare per progetto |
|---|---|
| Profili | Dimensioni C e U, calibro e specifiche del fascio |
| Alimentazione | altezza e inclinazione della precedente uscita |
| Bundle | contare e avvolgere i punti, coprendo solo i punti di contatto |
| Etichettatura | Contenuto del codice a barre e materiale per etichette |
| Carico principale | matrice dello stack e altezza massima |
| Utilità | potenza, pressione dell'aria e capacità del pavimento |
| Website | disposizione, spazio libero di protezione e uscita |
Nozioni di base su funzionamento e sicurezza
L'area di lavorazione intorno alle stazioni di trasferimento, avvolgimento e impilamento è delimitata da barriere protettive e un lampeggiante di segnalazione lampeggia durante il funzionamento della linea. Gli operatori si tengono a distanza dalle stazioni protette durante i cicli automatici e verificano che il carico principale non si trovi più in uscita prima di scaricarlo.
Prima di iniziare una lavorazione, verificare le specifiche preimpostate relative alle dimensioni del profilo corrente, al tipo di etichetta e alla bobina di pellicola. Qualsiasi modifica alle specifiche del profilo o del pacco deve essere inserita nell'HMI prima della successiva impostazione del pacco, e la manutenzione all'interno della protezione deve seguire la procedura di blocco descritta nel manuale.
Elementi essenziali per la manutenzione
Eseguire i controlli giornalieri prima del primo turno. Verificare che i sensori di conteggio siano puliti e leggano correttamente tutti i profili, che il percorso della pellicola sia privo di detriti e che la stampante di etichette abbia scorte sufficienti e nessun difetto nel nastro.
Mantenere lubrificate le guide del meccanismo di trasferimento, la catena dell'elevatore e gli azionamenti del nastro trasportatore secondo le istruzioni del manuale e verificare la pressione della linea dell'aria rispetto al valore nominale prima di avviare cicli di produzione ad alto volume. Monitorare la schermata degli allarmi del PLC per rilevare eventuali guasti ai sensori e agli azionamenti e cancellarli prima del riavvio.
FAQ di ingegneria
D: Quali profili può gestire la linea? R: Profili in acciaio leggero, inclusi profili a C, a U e LGS, alle portate massime dichiarate per la macchina.
D: Qual è la velocità di avvolgimento della linea? R: La velocità di avvolgimento dichiarata è compresa tra 15 e 25 m/min, con le fasi di conteggio, etichettatura e impilamento sincronizzate dal PLC.
D: Ogni fascio viene avvolto completamente? R: No. Il sistema orbitale applica un avvolgimento parziale nei punti di contatto chiave, stabilizzando il fascio con un basso consumo di pellicola.
D: Come vengono identificati i pacchi? R: Un'etichetta con codice a barre viene stampata e applicata in tempo reale sulla superficie superiore di ciascun pacco per garantire la completa tracciabilità.
D: Che fine fanno i pacchi completati? R: Un elevatore automatico li impila in carichi principali ad alta densità lungo una matrice preimpostata e un nastro trasportatore li convoglia in uscita per il prelievo da parte del carrello elevatore.
Passo successivo
- Inviaci un'e-mail all'indirizzo info@fhopepack.com indicando la produzione della tua formatrice di rulli, le dimensioni dei profili e le specifiche del pacco.
- Inviamo un disegno di layout e una proposta per la linea di confezionamento entro 48 ore.
- Prima dell'installazione, effettuiamo un sopralluogo per verificare l'alimentazione, la disponibilità di aria compressa e di energia elettrica.
Lettura correlata
- Macchina avvolgitrice per bobine e rotoli
- Avvolgimento orbitale orizzontale automatico per una copertura completa in un solo passaggio
- Analisi del periodo di ammortamento del sistema automatizzato di confezionamento di bobine d'acciaio
- Reggiatrice per lamiere d'acciaio
- Linee di prodotti per macchinari di confezionamento FHOPE
Fonti e standard
- ISO 12100:2010 — Sicurezza delle macchine. Principi generali per la progettazione, la valutazione del rischio e la riduzione del rischio
- EN 415-10:2014 — Sicurezza delle macchine per l'imballaggio. Requisiti generali
- EN ISO 13849-1:2023 — Sicurezza delle macchine. Parti dei sistemi di controllo relative alla sicurezza
- Video dimostrativo della linea automatica di confezionamento e imballaggio in acciaio leggero FHOPE, YouTube.
Ultimo aggiornamento: 09/10/2026