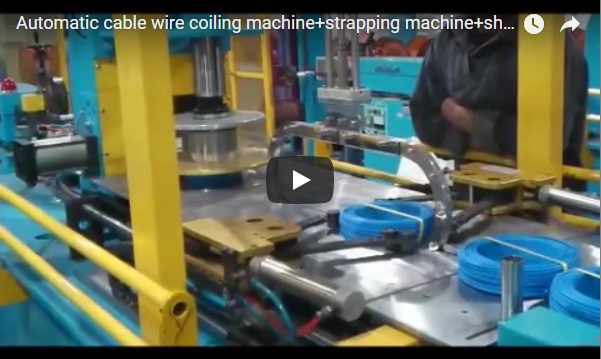
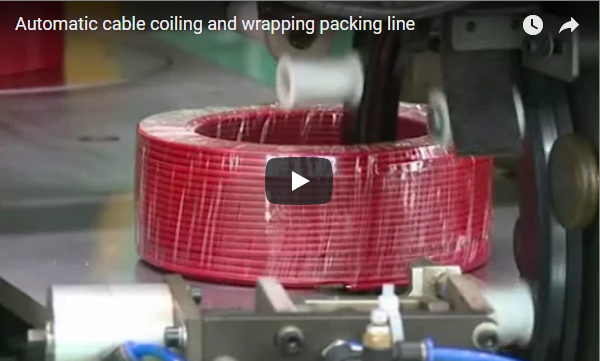
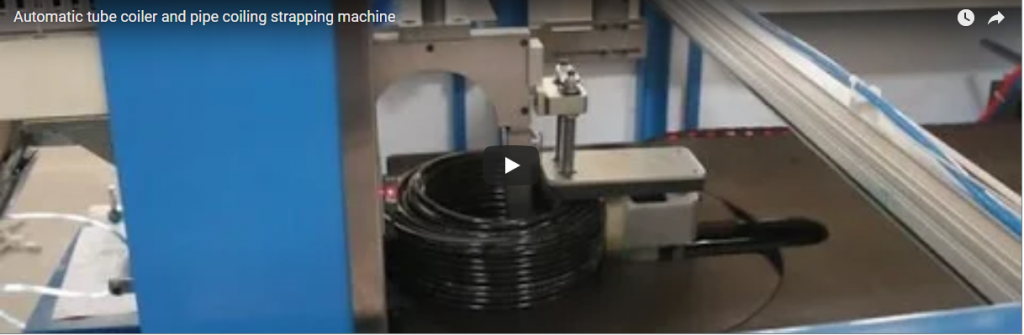
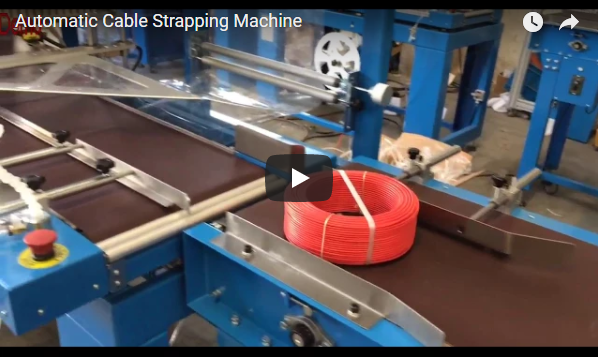
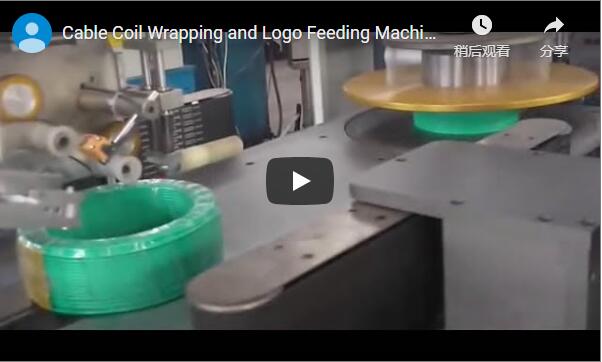
Sintesi: Le linee automatizzate di imballaggio dei cavi sostituiscono i processi manuali e incoerenti con sistemi integrati per l'avvolgimento, la reggiatura, la fasciatura e l'etichettatura. Aumentano la produttività, riducono i costi di manodopera e garantiscono una qualità uniforme delle bobine. Questo articolo illustra i componenti principali, i parametri chiave, l'integrazione del sistema e l'impatto sul business, aiutando i lettori a comprendere la tecnologia e i relativi requisiti di approvvigionamento.
🛠️ Panoramica standard
Le linee automatizzate di confezionamento dei cavi integrano le fasi di avvolgimento, reggiatura, confezionamento ed etichettatura in un unico flusso di lavoro continuo, gestendo in genere cavi di diametro standard a velocità variabili a seconda della configurazione della macchina. Questi sistemi sostituiscono i metodi manuali, spesso incoerenti, con processi gestiti da controllori logici programmabili (PLC), garantendo una qualità uniforme delle bobine e il rispetto delle normative regionali in materia di sicurezza dei macchinari, come le certificazioni CE o i requisiti OSHA. I team addetti agli acquisti dovrebbero verificare con ciascun fornitore i parametri prestazionali esatti e la documentazione di conformità prima di finalizzare le specifiche.
Gli standard principali che influenzano la progettazione includono ISO 12100 per i principi di valutazione del rischio per la sicurezza dei macchinari e IEC 60204-1 per la sicurezza delle apparecchiature elettriche. Per i materiali di imballaggio, ASTM D4673 specifica le proprietà del film di polietilene, mentre ISO 9001 certifica i sistemi di gestione della qualità. Le date di entrata in vigore delle normative variano a seconda della giurisdizione; ad esempio, la marcatura CE ai sensi della Direttiva Macchine richiede una verifica della conformità attuale. Confermare sempre gli standard applicabili con il fornitore in base alle normative locali e alla configurazione della linea.
🏗️ Modifiche principali
Il passaggio dall'imballaggio manuale alle linee automatizzate migliora radicalmente il controllo del processo, standardizzando le dimensioni delle bobine e riducendo i tempi di ciclo per i cavi industriali di dimensioni standard. Le operazioni manuali dipendono fortemente dalla tecnica dell'operatore, mentre i sistemi automatizzati utilizzano controllori logici programmabili (PLC) e interfacce uomo-macchina (HMI) per mantenere costanti le tolleranze di tensione e diametro. Gli acquirenti dovrebbero considerare i dati pubblicati relativi a velocità e precisione come parametri di riferimento indicativi, da verificare in base alle specifiche tipologie di cavo e configurazioni di linea utilizzate.
| Parametro | Processo manuale (tipico) | Linea automatizzata (tipica) |
|---|---|---|
| Tempo di ciclo per bobina | 2-5 minuti | 15 – 30 secondi |
| Tolleranza del diametro esterno della bobina | ±5–10 millimetri | ± 2 mm |
| Variazione della tensione della cinghia | ± 20% | ± 5% |
| fabbisogno di manodopera | 2–3 operatori | 1 operatore per il monitoraggio |
| Tempo di commutazione (diametro del cavo) | 15-30 minuti | 5-10 minuti |
Un cambiamento cruciale è l'integrazione del controllo della tensione a circuito chiuso. Nell'avvolgimento manuale, la fatica dell'operatore porta a una densità di avvolgimento non uniforme, causando grovigli durante lo svolgimento. I sistemi automatizzati utilizzano sensori di tensione che mantengono una forza preimpostata (tipicamente 5-50 N, regolabile tramite HMI) indipendentemente dalla velocità della linea. Ciò elimina una delle principali cause di reclami da parte dei clienti relativi alla gestione dei cavi e garantisce una fornitura di prodotto costante.
📈 Impatto aziendale
L'implementazione di una linea automatizzata per l'imballaggio dei cavi in genere riduce i costi diretti della manodopera e aumenta la produttività giornaliera, riducendo significativamente i danni al prodotto e gli sprechi di materiale. Gli impianti che gestiscono volumi elevati spesso recuperano l'investimento entro uno o due anni, sebbene i rendimenti finanziari esatti dipendano dai salari locali, dalla configurazione del sistema e dai costi dei materiali di imballaggio. Le decisioni di acquisto dovrebbero valutare questi risparmi indicativi confrontandoli con i dati verificati dai fornitori e con i parametri del costo totale di proprietà.
L'impatto sulla qualità è altrettanto significativo. Una reggiatura manuale non uniforme porta allo srotolamento delle bobine durante il trasporto, causando danni e rilavorazioni. La reggiatura automatizzata con tensione regolabile (ad esempio, 50-200 N per la reggiatura in polipropilene/PP) garantisce l'integrità delle bobine. L'imballaggio termoretraibile, se previsto, fornisce una barriera resistente alla polvere e all'umidità utilizzando una pellicola di polietilene (PE) che riduce i reclami per corrosione in ambienti umidi. Un tipico calcolo del ritorno sull'investimento (ROI) dovrebbe includere:
-
Risparmi sul lavoro (diretti e indiretti)
-
Riduzione degli sprechi di materiale di imballaggio (i sistemi automatizzati spesso riducono l'eccesso di pellicola del 15-25%, sebbene le cifre esatte dipendano dalla calibrazione della linea).
-
Minore tasso di danneggiamento del prodotto (in genere una riduzione del 2-5% quando la tensione è calibrata correttamente).
-
Aumento della capacità produttiva senza ampliamento della superficie.
Analisi del ritorno sull'investimento (ROI): gli studi di settore spesso citano periodi di ammortamento compresi tra 12 e 24 mesi per le operazioni ad alto volume. Queste cifre sono indicative; i rendimenti effettivi dipendono dai costi della manodopera locali, dalla configurazione del sistema e dalle pratiche di manutenzione, piuttosto che dalle garanzie fisse del produttore.
🛡️ Azioni di conformità
La messa in sicurezza di una linea di confezionamento automatizzata richiede la verifica della conformità delle apparecchiature alle direttive regionali in materia di sicurezza dei macchinari e include una documentazione completa per la valutazione dei rischi e la formazione degli operatori. Gli acquirenti devono verificare la presenza del pulsante di arresto di emergenza, il rispetto degli standard di sicurezza elettrica come la norma IEC 60204-1 e l'adeguata protezione prima dell'installazione. Richiedere i rapporti di collaudo in fabbrica (FAT) e i manuali di manutenzione garantisce la conformità operativa a lungo termine e riduce i rischi di responsabilità in ambienti industriali.
In base alle migliori prassi tipiche in materia di appalti, sono necessarie le seguenti azioni:
-
Certificazione di sicurezza: richiedere la dichiarazione di conformità CE (che attesta la conformità dei macchinari alle norme di sicurezza UE) o la certificazione NRTL (che verifica gli standard di sicurezza sul lavoro statunitensi). Verificare che la linea includa pulsanti di arresto di emergenza, barriere fotoelettriche o protezioni interbloccate nei punti di accesso e un'adeguata sicurezza elettrica secondo la norma IEC 60204-1. Una linea tipica richiede almeno tre pulsanti di arresto di emergenza: uno all'ingresso, uno al pannello operatore e uno allo scarico.
-
Compatibilità dei materiali: Verificare che tutti i materiali di imballaggio (reggette in polipropilene/PP e film termoretraibile in polietilene/PE) siano compatibili con i sistemi di sigillatura e riscaldamento della macchina. Ad esempio, la temperatura del tunnel di termoretrazione deve essere regolabile tra 120 °C e 200 °C per adattarsi a diversi spessori di film (tipicamente da 30 a 80 micron). Verificare con il fornitore l'intervallo di larghezza del film accettabile (ad esempio, da 200 a 500 mm) per la propria specifica applicazione.
-
Documentazione di integrazione: Richiedere un disegno di layout del sistema che mostri i percorsi dei nastri trasportatori, le dimensioni dei moduli e i requisiti delle utenze (aria compressa a 6 bar, alimentazione elettrica, aspirazione per il tunnel termico). Il fornitore dovrebbe fornire un backup del programma PLC e un manuale HMI per garantire che il vostro team di ingegneri possa risolvere i problemi e manutenere il sistema in autonomia.
-
Formazione e ricambi: il contratto dovrebbe includere la formazione degli operatori (in genere 2-3 giorni in loco) e un kit di ricambi consigliato per il primo anno di attività. I componenti soggetti a usura più comune includono le ruote di alimentazione delle cinghie, le lame per la termosaldatura e i nastri trasportatori. Una gestione proattiva dei ricambi riduce al minimo i tempi di inattività imprevisti.
⚙️ Tempistiche e scadenze
L'acquisto e l'installazione di una linea automatizzata per l'imballaggio dei cavi richiedono in genere dai tre ai quattro mesi, dall'ordine iniziale al collaudo finale in loco. Questa tempistica comprende la progettazione, la produzione, la predisposizione delle utenze presso l'impianto e la messa in servizio a cura del fornitore. I responsabili di progetto dovrebbero prevedere dei periodi di tempo aggiuntivi per le verifiche normative e i collaudi in fabbrica (FAT) al fine di evitare ritardi nella produzione durante l'integrazione di nuove apparecchiature di imballaggio.
Le tappe fondamentali includono:
-
Settimana 0-1: Ordine e acconto (in genere 30-50%, soggetto alle condizioni del fornitore). Il fornitore fornisce i disegni tecnici definitivi e i requisiti relativi alle utenze.
-
Settimane 2-4: Il fornitore completa la progettazione di dettaglio e ordina i componenti a lungo termine (ad esempio, servomotori, moduli PLC, elementi per tunnel termici).
-
Settimane 5-10: Produzione e assemblaggio presso lo stabilimento del fornitore. L'acquirente prepara il sito: pavimento in cemento, linee di aria compressa, prese elettriche e cablaggio di rete.
-
Settimana 11-12: Test di accettazione in fabbrica (FAT) presso la sede del fornitore. L'acquirente o un suo rappresentante assiste al funzionamento della linea con un campione del prodotto. Eventuali problemi vengono documentati e risolti prima della spedizione.
-
Settimana 13-14: Spedizione e installazione. L'installazione richiede in genere dai 5 ai 10 giorni lavorativi con i tecnici del fornitore.
-
Settimana 15-16: Test di accettazione in loco (SAT) e formazione degli operatori. La linea viene dimostrata a piena velocità di produzione con il prodotto dell'acquirente. Il pagamento finale viene effettuato al completamento con esito positivo.
-
Settimana 17+: Inizia il periodo di garanzia (in genere 12 mesi dalla data di consegna). Il fornitore offre supporto remoto e servizio di reperibilità.
Nota sulla conformità: se è richiesta la marcatura CE, il fornitore deve rilasciare la dichiarazione di conformità prima della spedizione. L'acquirente deve verificare che il numero di serie della linea corrisponda alla documentazione. In assenza di tale verifica, la macchina non può essere legalmente utilizzata nell'UE. Le tempistiche indicate sono stime indicative; i tempi effettivi dipendono dalla capacità del fornitore e dalla disponibilità del sito.
🛠️ Lista di controllo per la decisione di acquisto
-
[ ] Definire l'intervallo di diametro del cavo (min/max) e le dimensioni della bobina (diametro esterno, diametro interno, larghezza)
-
[ ] Determinare la produttività richiesta (bobine all'ora o metri al minuto)
-
[ ] Selezionare i moduli richiesti: solo avvolgimento, oppure includere reggiatura, confezionamento ed etichettatura
-
[ ] Verificare la disponibilità delle utenze: tensione, fase, aria compressa (6 bar min), scarico
-
[ ] Confermare i requisiti di certificazione di sicurezza (CE, UL, OSHA)
-
[ ] Richiedere le procedure FAT e SAT nel contratto
-
[ ] Specificare i tipi e le larghezze del materiale del nastro e della pellicola
-
[ ] Includere la formazione e i pezzi di ricambio nell'ordine di acquisto
-
[ ] Stabilisci una tempistica realistica: in genere 12-16 settimane di preavviso
-
[ ] Valutare il costo totale di proprietà: consumo energetico, manutenzione, materiali di consumo
🏗️ Domande frequenti
D: Qual è il periodo di ammortamento tipico per una linea automatizzata di confezionamento cavi? R: In base ai dati generali del settore, il periodo di ammortamento varia da 12 a 24 mesi per gli impianti che lavorano oltre 300 bobine per turno. I fattori principali sono la riduzione della manodopera e la diminuzione degli sprechi di materiale. I rendimenti effettivi variano in base alla regione e alla configurazione del sistema.
D: Una linea automatizzata può gestire cavi di diverse dimensioni senza cambio manuale? R: Sì, la maggior parte delle linee moderne include la regolazione servoassistita del diametro e della larghezza della bobina. Il tempo di cambio è in genere di 5-10 minuti e comprende la selezione dei parametri tramite HMI e piccole regolazioni meccaniche. Verificare le procedure di cambio esatte con il fornitore.
D: Quale manutenzione è necessaria? R: Le attività di routine includono la pulizia delle guide di alimentazione del nastro, la lubrificazione dei cuscinetti del nastro trasportatore e l'ispezione degli elementi del tunnel termico. Un programma tipico prevede la pulizia settimanale e controlli preventivi mensili. Il fornitore dovrebbe fornire un manuale di manutenzione dettagliato specifico per il modello della vostra linea.
D: L'avvolgimento termoretraibile è necessario per tutti i tipi di cavo? R: No. Per lo stoccaggio in ambienti interni o il trasporto a breve termine, la sola reggiatura può essere sufficiente. L'avvolgimento termoretraibile è consigliato per i cavi sensibili all'umidità, alla polvere o all'abrasione, o quando si prevede uno stoccaggio prolungato. Verificare con il fornitore il costo aggiuntivo e il beneficio per la propria applicazione.
D: Come si integra la linea con la produzione esistente? R: La sezione di alimentazione si collega in genere a un svolgitore o a un estrusore tramite un braccio di trascinamento per il controllo della tensione. Lo scarico può alimentare un sistema di pallettizzazione o un sistema di prelievo manuale. Il ribaltatore di bobine viene spesso utilizzato per orientare le bobine per l'impilamento su pallet. Per la progettazione completa del sistema, consultare la nostra pagina sulle macchine automatiche per l'imballaggio di bobine.