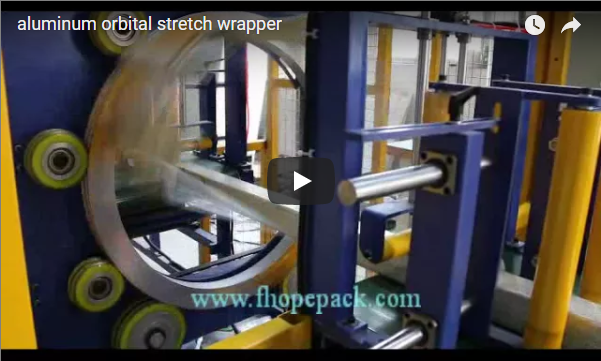
Sintesi esecutiva Progettiamo soluzioni di imballaggio industriale in carta per profili in alluminio estruso in due configurazioni operative: linee continue multi-corsia che formano manicotti di carta longitudinali su singoli profili su nastri trasportatori paralleli e macchine confezionatrici semiautomatiche che tirano, tagliano, avvolgono e nastrano la carta kraft attorno ai lotti di profili formati utilizzando una reggiatura a 3-4 punti . Progettati per la supervisione di un singolo operatore, questi sistemi eliminano l'abrasione superficiale, l'ossidazione da macchie d'acqua e i colli di bottiglia dovuti alla movimentazione manuale. Sono compatibili con carta kraft pura, fogli di PE rinforzati e pannelli barriera compositi. Questa guida tecnica illustra la cinematica di ciascuna stazione, la formula matematica per il dimensionamento della larghezza del rotolo di carta, le regole di distribuzione della nastratura dei fasci e i criteri di integrazione nella linea di produzione.
Sommario
- Processo di imballaggio
- Ambito della macchina
- Larghezza del rotolo di carta
- Schema di applicazione del nastro adesivo
- Posizione della linea
- Sicurezza
- Lista di controllo per la selezione
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
Come funziona la macchina imballatrice per carta profilata in alluminio, stazione per stazione
I profili in alluminio estruso richiedono una protezione superficiale immediata contro le vibrazioni da trasporto, i graffi da polvere e l'ossidazione atmosferica. La nostra linea di avvolgimento multilinea esegue simultaneamente binari paralleli di singoli profili, lavorati su misura per adattarsi a geometrie specifiche anziché a dimensioni generiche di catalogo:
- Alimentazione e allineamento continui: I profili grezzi vengono trasferiti da un tavolo di accumulo a trasportatori a rulli paralleli in poliuretano. Guide di allineamento centrano ciascun profilo lungo il suo asse longitudinale per impedirne lo spostamento laterale.
- Erogazione sincronizzata via web: Un rotolo continuo di carta protettiva (carta kraft da 60-120 g/m² o carta con supporto in polietilene) scorre sotto ogni corsia. Freni meccanici a frizione con controllo della tensione garantiscono l'assenza di allentamento del nastro durante l'accelerazione.
- Formazione della piega del colletto: Man mano che i profili avanzano continuamente a una velocità di 15–35 m/min, le piastre di formatura del polimero fisse ripiegano progressivamente il nastro attorno al perimetro, creando una guaina protettiva completa con una sovrapposizione inferiore uniforme.
- Uscita continua: La guaina di carta si avvolge in modo continuo lungo tutta la lunghezza del profilo senza arrestare il movimento del nastro trasportatore, consegnando i profilati avvolti direttamente alle stazioni di taglio o di stoccaggio a valle.
Per le estrusioni raggruppate, la nostra macchina confezionatrice di carta in fasci opera attraverso sei fasi pneumatiche e meccaniche sincronizzate:
- Tabella di trasferimento dell'alimentazione: I profili in alluminio, raggruppati in fasci rettangolari o quadrati, vengono posizionati su bracci di supporto robusti dotati di rulli in nylon antitraccia.
- Carrello di trascinamento della carta: Una pinza pneumatica afferra il bordo anteriore del nastro di carta protettiva da un mandrino di svolgimento montato a pavimento e lo tira orizzontalmente sul piano di avvolgimento.
- Taglio programmabile a misura: Una cesoia rotativa pneumatica ad alta velocità taglia il nastro di carta con precisione alla lunghezza del profilo (L_foglio = L_fascio), controllata direttamente tramite l'encoder del PLC.
- Alimentazione del fascio sulla carta: Delle barre di trasferimento laterali sopraelevate abbassano il fascio di profili direttamente al centro del foglio di carta pretagliato.
- Meccanismo di piegatura azionato a cinghia: Bracci pieghevoli ad azionamento pneumatico con cinghie di guida antigraffio si sollevano da entrambi i lati, ripiegando le alette sinistra e destra attorno alla sezione trasversale del pacco per creare una cucitura a sovrapposizione chiusa.
- Bendaggio multipunto ed espulsione: Gli applicatori automatici di nastro adesivo applicano le fascette autoadesive in 3-4 stazioni programmate. Una volta sigillato, un sistema di espulsione pneumatica spinge il pacco finito sul tavolo di stoccaggio in uscita.
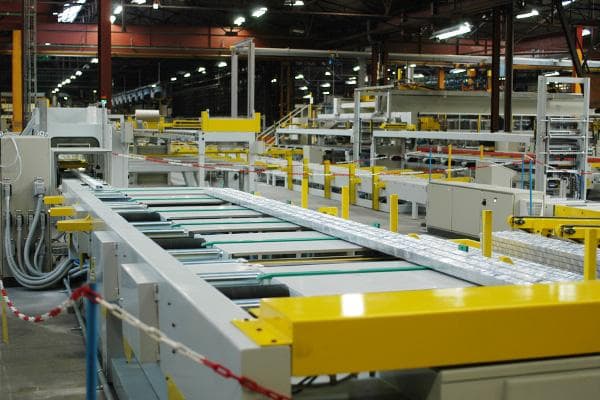
Cosa copre la macchina e quali materiali può lavorare
| Parametro | Linea multi-corsia a profilo singolo | Macchina per l'avvolgimento di pacchi in carta |
|---|---|---|
| Prodotto di destinazione | Estrusioni strutturali/architettoniche individuali | Pacchi di profili quadrati, rettangolari o annidati impilati |
| Materiali di copertura | Carta kraft (60–100 g/m²), carta VCI, pellicola in PE | Carta kraft (80–140 g/m²), pellicola in PE, cartone ondulato |
| Dimensioni del foglio | manicotto a rullo continuo | Taglio automatico a cesoia adattato alla lunghezza del fascio (fino a 7000 mm) |
| Metodo di chiusura | Piegatura continua longitudinale / cucitura adesiva | 3-4 fascette di nastro circonferenziali o sigillatura adesiva completa |
| Velocità del trasportatore | 15–40 m/min (azionamento a frequenza variabile) | Frequenza di ciclo di 2–3 fasci/min |
| Fabbisogno di lavoro | 1 operatore (monitoraggio e ricarica bobina) | 1 operatore (alimentazione, avvio del ciclo e ispezione) |
Questo ambito operativo separa l'imballaggio superficiale monoblocco ad alto volume dall'imballaggio strutturale rigido. Integrando le fasi di estrazione della carta, taglio del foglio, avvolgimento e nastratura in una sequenza automatizzata, un singolo operatore può sostituire da 3 a 4 addetti all'imballaggio manuale, mantenendo al contempo una tensione di avvolgimento uniforme.
Larghezza del rotolo di carta: misurare in base al perimetro del pacco.
Per garantire una protezione completa come barriera ambientale, il nastro di carta deve avvolgere l'intero perimetro della sezione trasversale con una cucitura sovrapposta sulla faccia superiore o laterale:
- Regola di calcolo ingegneristico:
W_roll ≥ 2 × (W_bundle + H_bundle) + C_overlapDove:W_bundle= larghezza totale del fascio (mm)H_bundle= altezza totale del fascio (mm)C_overlap= margine di sovrapposizione di sicurezza (minimo standard: 40–60 mm a seconda della rigidità della carta)
- Regola sulla lunghezza del taglio:
L_sheet = L_bundle + 2 × L_margin(impostare L_margin = 0 mm per il taglio a filo, oppure 50 mm per i tappi terminali piegati).
| Sezione trasversale del fascio (L × A) | perimetro reale | Margine di sovrapposizione | Larghezza minima del rotolo | Standard consigliato |
|---|---|---|---|---|
| 100 × 50 mm | 300 mm | 40 mm | 340 mm | 350 mm |
| 150 × 80 mm | 460 mm | 50 mm | 510 mm | 520 mm |
| 200 × 100 mm | 600 mm | 60 mm | 660 mm | 700 mm |
| 250 × 150 mm | 800 mm | 80 mm | 880 mm | 900 mm |
Suggerimento: la standardizzazione delle dimensioni dei fasci di estrusione in due o tre categorie di larghezza principale riduce al minimo i tempi di inattività dovuti al cambio del rotolo di carta sul banco di svolgimento.
Disposizione del nastro adesivo lungo il fascio
La nastratura circonferenziale impedisce che l'involucro di carta si apra durante le operazioni di sollevamento con gru, il trasporto con carrello elevatore e il riassortimento in magazzino. La sicurezza delle estremità è fondamentale: le testine di nastratura devono fissare l'imballaggio vicino alle estremità del profilo, dove la turbolenza dell'aria e l'attrito durante la movimentazione sono maggiori.
Per un fascio di profili standard da 6000 mm:
- Margine finale: Posizionare la banda del nastro n. 1 e la banda n. n a
150–250 mmdalle estremità anteriore e posteriore. - Formula per la spaziatura intermedia:
S_tape = (L_bundle - 2 × L_margin) ÷ (N_tapes - 1) - Disposizione a 4 posizioni: 200 mm dalla testa, 200 mm dalla coda, con bande intermedie distanziate di circa 1860 mm.
- Disposizione a 3 posizioni: 250 mm dalla testa, 250 mm dalla coda, con una fascia centrale a 3000 mm.
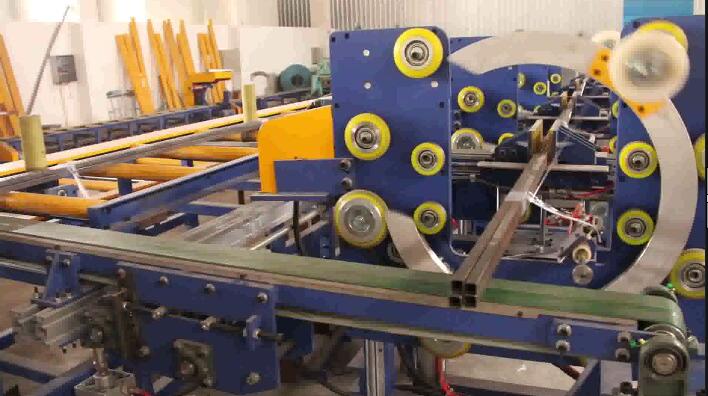
Dove l'imballaggio di carta si inserisce in una linea di profili in alluminio
Una stazione automatizzata per l'imballaggio della carta si integra tra la fase di finitura per estrusione e la logistica di fine linea:
[Anodizing / Powder Coating]
            │
            ▼
   [Cooling & Inspection]
            │
            ▼
[Automatic Bundle Stacker] ──> [Bundle Paper Packing Machine] ──> [Spiral Stretch Wrapper] ──> [Master Storage / Crate]- Integrazione in linea: Collegati tramite rulli a gravità motorizzati direttamente alle stazioni di raccolta dei fasci a monte; i fasci vengono alimentati automaticamente al raggiungimento del via libera del sistema di interblocco PLC.
- Cella di elaborazione batch offline: Alimentata da una gru a ponte o da un carrello elevatore a carico laterale, una singola macchina può servire più presse per estrusione a bassa velocità.
- Sistemi di avvolgimento ibridi: Per il trasporto marittimo oltremare che richiede una sigillatura ermetica, i pacchi passano direttamente dal nastro adesivo di carta a una macchina avvolgitrice orbitale che applica una pellicola protettiva in PE sullo strato di carta kraft.
Sicurezza su una stazione di copertura cartacea
Le unità industriali per l'imballaggio della carta combinano nastri trasportatori mobili, meccanismi di piegatura pneumatici e lame affilate a ghigliottina:
- Protezione per cesoie a ghigliottina: Le lame sono racchiuse all'interno di schermi trasparenti in policarbonato ad incastro; l'azionamento pneumatico scarica automaticamente il materiale all'apertura dello sportello di sicurezza.
- Mitigazione dei punti critici: I bracci laterali di ripiegamento del nastro funzionano con una compressione pneumatica a bassa pressione (0.4–0.6 MPa) per prevenire lesioni da schiacciamento durante la corsa di chiusura.
- Standard di conformità: Costruito in conformità con ISO 9001 e ISO 14001 (Valutazione e riduzione del rischio) e IT 415-10: 2014 (Requisiti di sicurezza per le macchine confezionatrici). I cavi di arresto di emergenza si estendono lungo l'intero perimetro operativo e sono interfacciati con relè di sicurezza di categoria 3 / PL d.
Lista di controllo per la selezione di una macchina imballatrice per carta con profili in alluminio
- Lunghezza di taglio del profilo (min/max, ad esempio da 2000 mm a 7500 mm).
- Dimensioni massime del fascio trasversale (
W × H, ad esempio, 250 × 200 mm) e peso del fascio. - Modalità di produzione richiesta: confezionamento in un unico pezzo continuo, confezionamento in lotti o linea a doppio scopo.
- Specifiche del supporto di stampa: carta kraft vergine pura, foglio antistrappo laminato in PE, carta VCI o cartone pressato pesante.
- Rendimento della linea richiesto: estrusioni al minuto o pacchi finiti all'ora.
- Disposizione di integrazione: altezza del trasportatore in linea, direzione di alimentazione (da sinistra a destra o da destra a sinistra) e superficie disponibile a pavimento dell'impianto.
FAQ di ingegneria
D: Questo sistema è in grado di gestire profili delicati, lucidi o anodizzati a specchio, senza graffiarli? R: Sì. Tutte le superfici di trasferimento, comprese le guide laterali e i bracci di alimentazione, sono rivestite con rulli in POM vergine antitraccia o feltrini. Il nastro di alimentazione della carta viene tirato sotto tensione pneumatica controllata, senza attrito di scorrimento contro le superfici decorative dei profili.
D: Qual è la larghezza minima e massima del rotolo di carta supportata dall'albero di svolgimento? R: Gli alberi ad espansione pneumatica standard accettano anime interne da 76 mm (3 pollici), con larghezze del nastro di carta da 250 mm fino a 1200 mm e un diametro esterno della bobina fino a 600 mm.
D: Il nastro adesivo sensibile alla pressione è l'unico metodo di chiusura disponibile? R: No. Oltre alle testine standard per nastro in PVC/BOPP, la stazione può essere dotata di ugelli per l'estrusione di colla a caldo o di testine automatiche per reggiatura in polipropilene (PP), a seconda del tipo di trasporto.
D: Quanto tempo occorre per sostituire completamente un rotolo di carta? R: Grazie al nostro albero di espansione pneumatico a sbalzo e al tavolo di giunzione rapida, la sostituzione di un rotolo richiede meno di 3 minuti, riducendo al minimo i tempi di inattività della linea.
Passo successivo
Per dimensionare un sistema automatizzato di confezionamento in carta in base alle specifiche esigenze della vostra busta di estrusione:
- Invia la tua matrice dimensionale: Invia i disegni del profilo, le dimensioni massime/minime del pacco, le velocità di produzione e il layout dell'impianto a info@fhopepack.com.
- Ricevi un progetto ingegneristico entro 48 ore: Vi forniremo un disegno CAD del layout, una mappa di ottimizzazione della larghezza del rullo, una simulazione dei tempi di ciclo e un calcolo dei costi.
- Convalidare tramite prove pilota: Invia campioni di materiale al nostro centro di collaudo per la verifica della tensione di avvolgimento, della precisione di piegatura e dell'adesione del nastro adesivo.
Lettura correlata
- Macchina automatica per l'imballaggio di carta con profili in alluminio
- Soluzioni complete per linee di confezionamento di estrusi di alluminio
- Video: Macchina avvolgitrice per profili in alluminio con alimentazione di carta kraft
- Video: Alimentazione automatica di fogli di carta e plastica per l'imballaggio di profili
- Video: Linea integrata di confezionamento e impilamento di carta profilata
fonti
- Sequenza delle stazioni, specifiche cinematiche e dati di arresto automatico: Specifiche tecniche della macchina automatica per l'imballaggio di carta con profili in alluminio.
- Manuale operativo della stazione di alimentazione a singolo operatore: Sistemi di macchine per l'imballaggio di fogli di carta con profili in alluminio
- Direttive sulla sicurezza dei macchinari industriali: ISO 12100:2010 Sicurezza delle Macchine & Norma EN 415-10:2014 sulla sicurezza delle macchine per l'imballaggio
Ultimo aggiornamento: ottobre 2026