Sintesi esecutiva Questo video di 63 secondi illustra una delle nostre linee di confezionamento di bobine d'acciaio: due stazioni di testa sopra il nastro trasportatore di alimentazione, un'avvolgitrice a occhiello, un'unità di etichettatura, un impilatore a portale e un trasportatore di pallet. Per valutare la redditività di una linea come questa, utilizziamo cinque parametri: bobine all'ora rispetto alla taglierina, ore di manodopera per bobina, difetti di confezionamento, materiale per bobina e disponibilità. Il periodo di ammortamento viene quindi calcolato con una formula che include i vostri dati di input.
Sommario
- La linea nel filmato, stazione per stazione
- Metrica 1: bobine all'ora rispetto alla tua taglierina
- Indicatore 2: ore di lavoro per bobina
- Indicatore 3: difetti di imballaggio e reclami relativi al trasporto
- Metrica 4: materiale per bobina
- Indicatore 5: disponibilità
- Mettendo insieme i pezzi: la vendetta
- Lista di controllo per la richiesta di offerta (RFQ) di una linea di confezionamento di bobine d'acciaio.
- Controlli e sicurezza
- FAQ di ingegneria
- Passo successivo
- Lettura correlata
- fonti
La linea nel filmato, stazione per stazione
Il video si intitola "Reggiatura, etichettatura, imballaggio e impilamento" e dura 63 secondi. I tempi sono tratti dalla registrazione.
| Tempo di clip | Deposito lucchetti |
|---|---|
| 0-6 s | Un portale sopra il nastro trasportatore di alimentazione verde abbassa una testina gialla sulla superficie superiore della bobina. |
| 12-21 s | Un braccio sospeso con una catena di cavi lavora sopra la bobina successiva, azionata da una propria colonna HMI. |
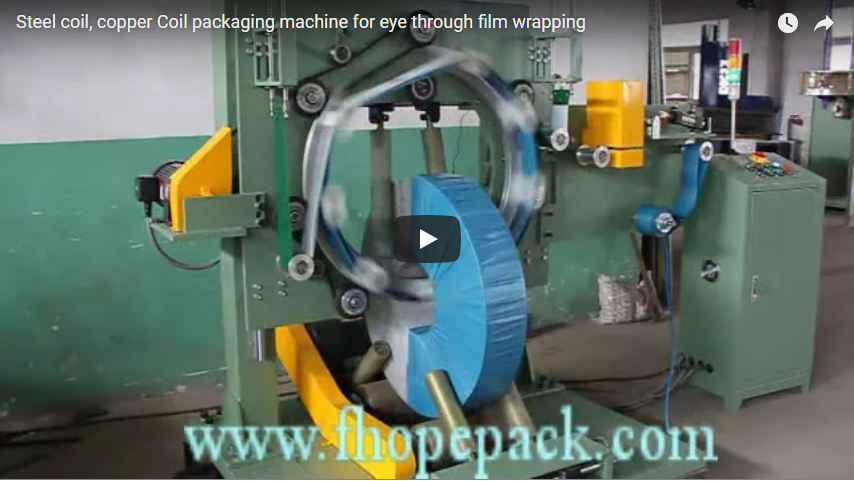
| 24-33 s | Avvolgimento con occhiello passante: un anello verde passa attraverso l'occhiello della bobina; la bobina ne esce completamente ricoperta di pellicola. |
| 36-39 s | Un'etichettatrice posizionata accanto al trasportatore a rulli, sotto una cornice gialla. |
| 42-48 s | Un carrello elevatore a portale solleva le bobine avvolte e le posiziona su un pallet. |
| 54-63 s | Il trasportatore di pallet porta le pile verso l'uscita. |
Ogni passaggio di consegne avviene su rulli o tramite pinza. Due ingegneri percorrono la linea durante il montaggio; nessuno solleva una bobina.
Metrica 1: bobine all'ora rispetto alla tua taglierina
La produzione è determinata dalla stazione più lenta. Bobine all'ora = 3600 ÷ secondi per bobina in quella stazione.
Confrontate il risultato con quello della taglierina. Se la linea di imballaggio è più lenta, le bobine si accumulano e la taglierina deve attendere; se è molto più veloce, state pagando per una capacità che non utilizzate. Il nostro articolo sulla linea di reggiatura e avvolgimento di bobine d'acciaio scompone una linea nei suoi moduli. Nelle nostre proposte indichiamo un ciclo per stazione, in modo che possiate individuare quello limitante prima dell'acquisto.
Indicatore 2: ore di lavoro per bobina
Il costo del lavoro è solitamente la voce di risparmio più consistente e la più facile da misurare in modo onesto.
Ore di lavoro all'anno = operatori per turno × ore per turno × turni al giorno × giorni lavorativi.
Si tratta di testimonianze di clienti a scopo illustrativo, non di affermazioni riguardanti specifiche piante.
| Articolo | Confezione manuale | Linea automatica |
|---|---|---|
| Operatori per turno | 4 | 1 |
| Ore per turno | 8 | 8 |
| Turni al giorno | 2 | 2 |
| Giorni lavorativi all'anno | 250 | 250 |
| Ore di lavoro all'anno | 16,000 | 4,000 |
Dividete per il numero di bobine imballate all'anno per ottenere le ore per bobina. Utilizzate i vostri dati sul personale; la formula è ciò che conta.
Indicatore 3: difetti di imballaggio e reclami relativi al trasporto
Per alcuni mesi prima e dopo l'automazione, tieni presenti due cose:
- Difetti riscontrati durante la spedizione: Pellicola allentata, cinghie mancanti, etichette errate o illeggibili, ogni 1,000 bobine.
- Richieste di rimborso per il trasporto pubblico: Bobine scartate per danni ai bordi, ruggine o imballaggio non corretto, ogni 1,000 bobine spedite.
La reggiatura ripetibile, la tensione e la sovrapposizione programmate dell'avvolgimento e l'impilamento automatico eliminano la maggior parte delle variazioni tra gli operatori. Il valore di ogni reclamo evitato è una cifra che vi spetta; non vi assegniamo una percentuale senza i vostri dati.
Metrica 4: materiale per bobina
La pellicola e il nastro di reggiatura rappresentano costi operativi. Questi si calcolano per bobina pesando la bobina prima e dopo un lotto contato e contando il numero di nastri per bobina. Su una linea programmata, il valore rimane costante durante i turni. Se varia, significa che sono cambiate le impostazioni di tensione o di sovrapposizione. Il nostro articolo sugli indicatori chiave di prestazione (KPI) relativi a una linea di reggiatura, etichettatura e impilamento di bobine fornisce la formula per il calcolo della massa della pellicola.
Indicatore 5: disponibilità
Disponibilità = tempo di esecuzione ÷ tempo di produzione pianificato.
Registra ogni fermata con la relativa motivazione: cambio pellicola o reggetta, rotolo di etichette, inceppamento, attesa delle bobine, attesa del carrello elevatore. L'elenco, solitamente lungo, mostra due o tre cause. La maggior parte sono problemi di layout, come ad esempio la mancanza di un buffer prima della stazione più lenta o un percorso del carrello elevatore che attraversa l'uscita dell'impilatore. Risolviamo questi problemi in fase di layout, ed è per questo che chiediamo prima il tuo disegno.
Mettendo insieme i pezzi: la vendetta
Tempo di recupero (mesi) = investimento iniziale ÷ risparmio mensile.
Risparmio mensile = ore di lavoro risparmiate × la tua tariffa oraria + reclami evitati + materiale risparmiato, meno manutenzione ed energia.
Utilizzate le vostre tariffe e la vostra cronologia dei sinistri. Una linea che corrisponde alla taglierina solo sulla carta, ma che si ferma spesso, non raggiungerà il suo punto di pareggio; ecco perché la disponibilità è accanto alla produttività in questo elenco.
Lista di controllo per la richiesta di offerta (RFQ) di una linea di confezionamento di bobine d'acciaio.
- Diametro esterno, diametro interno, larghezza e intervallo di peso della bobina, e produzione oraria della taglierina.
- Cinghia: cinghia in PET o acciaio, passante per l'occhiello (macchina reggiatrice radiale) o circonferenziali, cinghie per bobina.
- Avvolgimento: pellicola estensibile, carta o tessuto, con la sovrapposizione da voi specificata.
- Etichetta il contenuto e la fonte dei dati (ERP, MES o manuale).
- Altezza di impilamento, tipo di pallet e accesso per carrello elevatore.
- Personale attuale per turno e fermate registrate oggi.
Controlli e sicurezza
Gli standard applicabili dipendono dal mercato di destinazione. Per i mercati CE, la norma ISO 12100 definisce il metodo di valutazione del rischio, mentre la norma EN 415-10 disciplina i requisiti generali per le macchine confezionatrici, specificando le protezioni e il dispositivo di arresto di emergenza.
Le teste del portale, l'anello di avvolgimento e la pinza dell'impilatore sono gli elementi di pericolo in movimento. La zona dell'impilatore è recintata e i materiali di consumo vengono sostituiti a stazione ferma.
FAQ di ingegneria
D: Quale parametro determina più spesso il ritorno sull'investimento? R: Le ore di lavoro, seguite dalla disponibilità. Per il calcolo delle ore di lavoro si utilizza il prodotto operatori × ore × turni × giorni, mentre per la disponibilità si considera il tempo di funzionamento diviso per il tempo pianificato.
D: Possiamo calcolare il periodo di ammortamento prima dell'acquisto? R: Sì. Periodo di ammortamento (mesi) = investimento ÷ risparmio mensile. Utilizza il tuo personale, la tariffa oraria, lo storico dei reclami e il consumo di materiale. Noi forniamo il ciclo per stazione e il personale necessario per la linea.
D: Di quanti operatori ha bisogno una linea automatica per l'avvolgimento delle bobine? R: Pianifica il personale per la supervisione e la sostituzione dei materiali di consumo, non per la movimentazione delle bobine. La tabella illustrativa presuppone un operatore per turno, a condizione che il carico delle bobine e la rimozione dei pallet siano meccanizzati.
D: Come si calcola la disponibilità della linea? R: Disponibilità = tempo di funzionamento ÷ tempo di produzione pianificato. Registra ogni arresto con una motivazione (materiali di consumo, inceppamenti, attesa di bobine o carrelli elevatori) per vedere quali due o tre cause sono predominanti.
D: Una linea più veloce si ripaga prima? R: No. La velocità superiore alla capacità della taglierina non viene utilizzata. Abbina la stazione più lenta alla taglierina e investi nella sua disponibilità.
Passo successivo
Dimensioniamo una linea di confezionamento di bobine d'acciaio in tre fasi:
- Invia il tuo disegno di progetto con le dimensioni della bobina, il peso, la produzione della taglierina e il personale attuale, per info@fhopepack.com.
- Riceverai una proposta entro 48 ore, con un ciclo per stazione e il personale necessario alla linea, in modo da poter eseguire la formula di ammortamento.
- Prenota un sopralluogo confermiamo quindi l'uscita della taglierina, le posizioni dei buffer e i percorsi dei carrelli elevatori.
Lettura correlata
- Linea di reggiatura, etichettatura e impilamento di bobine d'acciaio: quattro indicatori chiave di prestazione (KPI)
- Linea di confezionamento per bobine in acciaio inox: inclinazione, avvolgimento con occhiello, etichettatura e impilamento.
- Linea di confezionamento di bobine tagliate per centri di assistenza.
- Linea di confezionamento bobine automatica
fonti
- Sequenza delle stazioni e durata delle clip: il video su YouTube (63 s; @Fhopepack)
- Opzioni di reggiatura, avvolgimento, etichettatura, ERP/MES e impilamento: Linea di confezionamento bobine automatica
- Ambito di applicazione della norma: ISO 12100:2010; IT 415-10: 2014
- Tempistiche della proposta: CTA della casa approvata (proposta entro 48 ore)
Ultimo aggiornamento: 06/10/2026