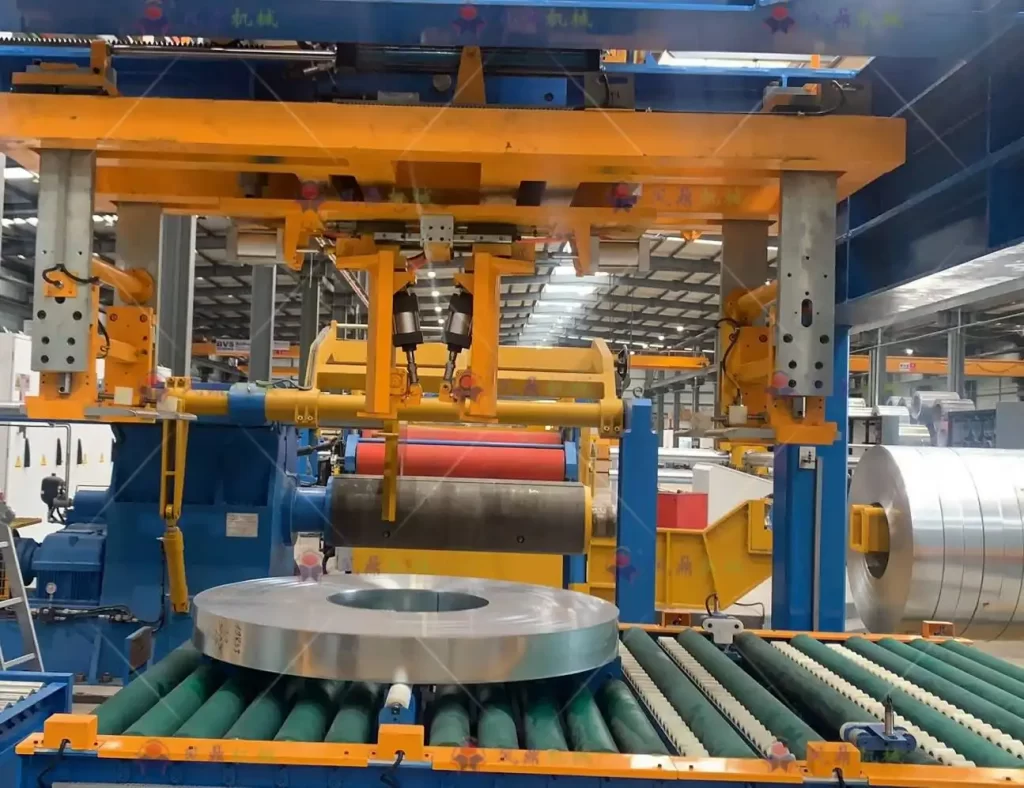
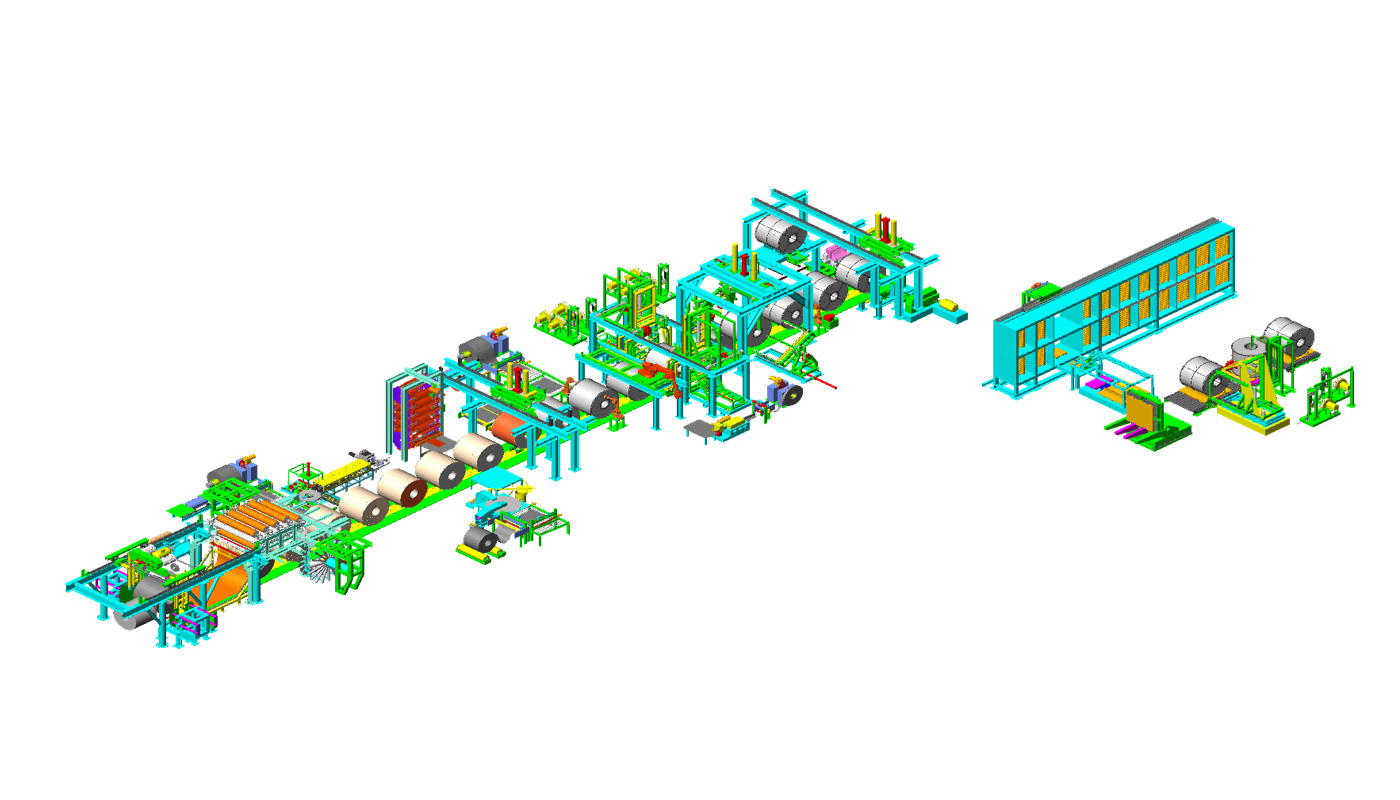
La messa in funzione di una nuova linea di confezionamento di bobine è un passaggio fondamentale per ottimizzare il flusso di lavoro operativo. L'avvio iniziale non si limita alla semplice accensione dei macchinari; si tratta di un processo meticoloso che garantisce il corretto funzionamento di ogni componente, dagli alimentatori ai sensori e ai nastri trasportatori. Un primo avvio frettoloso o impreparato può causare inefficienze, tempi di inattività e potenziali rischi per la sicurezza. Questa guida fornisce un approccio strutturato e didattico, basato sulle migliori pratiche del settore, per avviare efficacemente la configurazione della linea di confezionamento di bobine fin dal primo utilizzo.
Riflettendo su numerose installazioni, la differenza tra un avvio senza intoppi e uno problematico risiede spesso in una preparazione e verifica metodiche. Ciò implica la verifica della stabilità dell'alimentazione elettrica e dell'aria compressa, il test manuale rigoroso delle singole funzioni di ogni stazione, la calibrazione precisa dei sensori e una transizione graduale all'automazione completa. Trascurare anche un solo passaggio in questa sequenza di avvio delle apparecchiature di movimentazione delle bobine può compromettere l'intera linea.
Comprendere il *perché* di ogni passaggio è fondamentale quanto il *cosa* fare. Ad esempio, il test manuale delle stazioni non è solo un controllo di ridondanza; è fondamentale per isolare potenziali problemi meccanici o elettrici prima che si propaghino in modalità automatica. Allo stesso modo, una calibrazione precisa dei sensori previene errori che potrebbero bloccare la produzione.
La fiducia nelle prestazioni della vostra linea di confezionamento bobine inizia con un processo di collaudo accurato e ben eseguito. Esploriamo insieme i passaggi essenziali necessari per garantire che la vostra linea funzioni in modo sicuro, affidabile e produttivo fin dal primo giorno.
1. Verifica dei collegamenti essenziali: alimentazione elettrica e aria compressa
1.1. Garantire un'alimentazione elettrica e pneumatica stabile
Prima di avviare qualsiasi test operativo, il primo passo fondamentale è verificare la presenza di un'alimentazione elettrica e di aria compressa stabile e adeguata. Questi elementi sono vitali per il vostro sistema automatico di confezionamento in bobina. Verificate che la tensione, l'amperaggio e la fase dell'alimentazione elettrica corrispondano esattamente alle specifiche della macchina. Controllate che le linee dell'aria compressa eroghino aria pulita e asciutta alla pressione richiesta (PSI o Bar), senza fluttuazioni.
- Controlli elettrici: Confermare gli interruttori di disconnessione dell'alimentazione principale, verificare il serraggio dei collegamenti dei terminali e assicurarsi che la messa a terra sia corretta secondo le norme di sicurezza. Fare riferimento a risorse come Norme elettriche OSHA per l'orientamento.
- Controlli pneumatici: Ispezionare i filtri dell'aria, i regolatori e i lubrificatori (unità FRL). Spurgare le tubazioni dell'aria per rimuovere l'umidità e assicurarsi che i manometri indichino la pressione corretta.
1.2. Conseguenze delle connessioni instabili
Un'alimentazione elettrica instabile o una pressione dell'aria variabile possono causare un funzionamento anomalo della macchina, inclusi cicli incompleti, surriscaldamento del motore, malfunzionamenti dei sensori e arresti improvvisi. I collegamenti elettrici allentati rappresentano un rischio di incendio, mentre l'aria contaminata o a bassa pressione può causare un funzionamento lento degli attuatori pneumatici e un'usura prematura dei componenti. È fondamentale fissare saldamente tutti i collegamenti (cavi, condotti, raccordi pneumatici) per evitare costosi interventi di riparazione e tempi di inattività futuri.
1.3. Utilizzo di strumenti diagnostici
Le moderne linee di confezionamento di bobine sono spesso dotate di sistemi di diagnostica integrati accessibili tramite interfaccia uomo-macchina (HMI). Questi sistemi possono monitorare la qualità dell'energia in ingresso e la pressione dell'aria, fornendo avvisi in caso di anomalie. Familiarizzate il vostro team con queste schermate diagnostiche e i codici di allarme durante la fase di messa in servizio. La comprensione di questi avvisi precoci consente di apportare modifiche proattive prima che piccoli problemi si trasformino in guasti gravi.
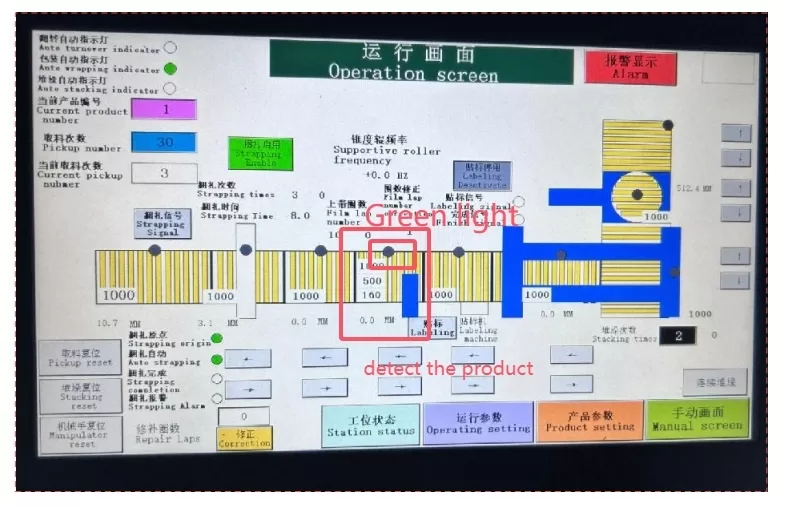
2. Esecuzione di test manuali delle stazioni per la convalida funzionale
2.1. Isolamento e test delle singole funzioni
Prima di avviare l'intera linea in modalità automatica, ogni stazione (ad esempio, carico bobine, centraggio, avvolgimento, reggiatura, impilamento, scarico) deve essere testata singolarmente in modalità manuale o a impulsi. Ciò consente agli operatori di verificare il corretto movimento meccanico, la risposta elettrica e l'attivazione dei sensori per ogni specifica operazione. Accedere ai comandi manuali, in genere tramite l'interfaccia HMI, per attivare singolarmente componenti come motori, nastri trasportatori, morsetti, taglierine e attuatori.
Durante questi test, osservate:
- Movimento fluido e corretto delle parti meccaniche (nessun attrito, rumore eccessivo o vibrazioni).
- Corretto innesto e disinnesto di trasmissioni, frizioni e freni.
- Corretta sequenza e fasatura dei cilindri pneumatici o idraulici.
- Attivazione precisa dei sensori associati (finecorsa, sensori di prossimità) al raggiungimento delle posizioni previste da parte dei componenti.
- Funzionalità dei dispositivi di sicurezza come arresti di emergenza e barriere fotoelettriche associate a quella stazione. Aderenza a principi di protezione delle macchine è fondamentale
2.2. Individuare e affrontare i problemi tempestivamente
I test manuali rappresentano l'occasione ideale per individuare problemi come il disallineamento del motore, la tensione errata del nastro trasportatore, i fermi meccanici regolati in modo improprio o i cablaggi difettosi, prima che causino malfunzionamenti nel funzionamento automatico. Ad esempio, se la pinza del film di una stazione di avvolgimento non applica una pressione costante, può essere regolata o riparata immediatamente. Se una sezione del nastro trasportatore non funziona in modo uniforme, è possibile ispezionarne il sistema di azionamento o i rulli.
Durante i test manuali, utilizzare le schermate diagnostiche I/O (Ingressi/Uscite) dell'HMI. Questo aiuta a verificare che il Controllore Logico Programmabile (PLC) riceva i segnali corretti dai sensori e invii i comandi corretti agli attuatori. Eventuali discrepanze in questo ambito spesso indicano problemi di cablaggio, componenti difettosi o parametri logici del PLC errati.
2.3. Simulazione di carichi e condizioni
Ove possibile e sicuro, utilizzare bobine campione o carichi simulati durante le prove manuali. Ciò consente di verificare che i componenti portanti, i sensori di peso e i meccanismi di posizionamento funzionino correttamente in condizioni realistiche. Ad esempio, l'alimentazione manuale di una bobina di prova garantisce che le guide di allineamento e i nastri trasportatori della stazione di carico gestiscano correttamente il peso e le dimensioni. Questa fase aggiunge un ulteriore livello di validazione rispetto al test dei movimenti a macchina vuota.
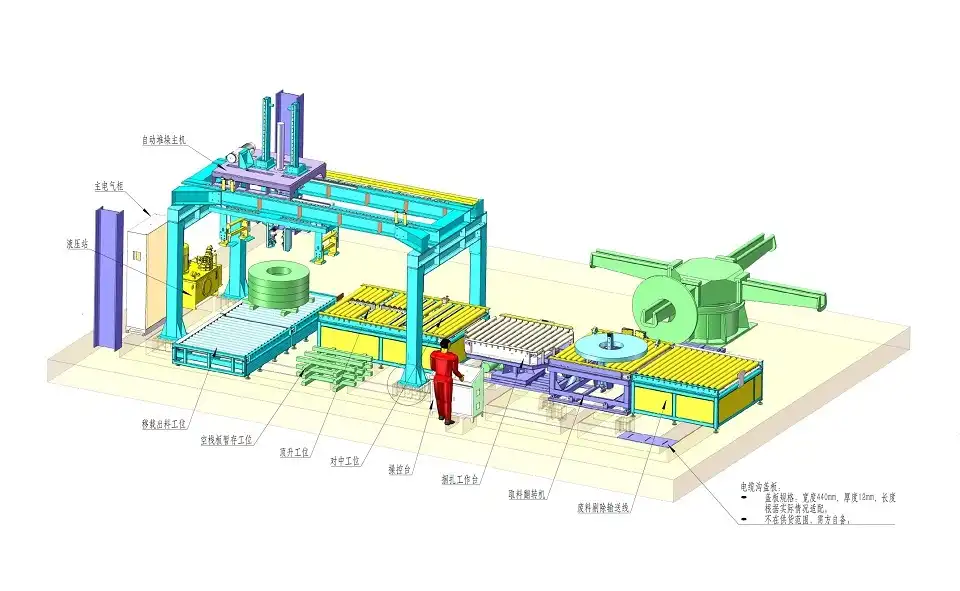
3. Calibrazione di interruttori e sensori ottici per la precisione
3.1. Il ruolo cruciale dei sensori
Gli interruttori ottici (sensori fotoelettrici), i sensori di prossimità, i finecorsa e gli encoder sono gli "occhi e le orecchie" della linea automatizzata di confezionamento delle bobine. Rilevano la presenza, la posizione, le dimensioni e il movimento delle bobine, attivando azioni successive come l'avvolgimento, la reggiatura o il trasporto. I tipi più comuni includono sensori fotoelettrici a barriera, a riflessione e a diffusione, ciascuno adatto a diverse attività di rilevamento. Il loro funzionamento preciso è essenziale per la sincronizzazione del processo e per prevenire collisioni o inceppamenti.
3.2. Procedure di calibrazione di precisione
La calibrazione del sensore prevede la regolazione di parametri quali il campo di rilevamento (sensibilità), il tempo di risposta e l'allineamento, al fine di garantire un rilevamento affidabile e ripetibile. Questa operazione viene spesso eseguita tramite potenziometri presenti sul sensore stesso o attraverso il software HMI.
- Allineamento: Assicurarsi che gli elementi trasmittenti e riceventi (per i tipi a barriera o a riflessione) siano perfettamente allineati. I riflettori devono essere puliti e posizionati correttamente.
- sensibilità: Regolare la sensibilità in modo che il sensore rilevi in modo affidabile l'oggetto target (bobina) ma ignori gli elementi di sfondo o le piccole variazioni ambientali (polvere, luce). Eseguire dei test con la gamma effettiva di dimensioni e materiali delle bobine che la linea è in grado di gestire.
- Verifica del segnale: Utilizzare la schermata di diagnostica o di monitoraggio I/O dell'HMI per verificare che il PLC riceva un segnale 'ON' o 'OFF' chiaro quando il sensore viene attivato o disattivato. Controllare la presenza di "oscillazioni" o instabilità del segnale.
Consultare la documentazione e le risorse del produttore del sensore, come le guide didattiche sui principi di base dei sensori , per istruzioni dettagliate sulla calibrazione specifiche per i modelli utilizzati.
3.3. Test dell'integrazione del sensore con la logica di sistema
Dopo la calibrazione individuale, verificare come ciascun sensore interagisce con la logica complessiva del sistema di controllo. Posizionare o spostare manualmente una bobina (o un oggetto di prova) per attivare i sensori e osservare se l'azione corrispondente della macchina si verifica correttamente e tempestivamente. Ad esempio, il ciclo di avvolgimento si avvia immediatamente quando viene attivato il sensore di presenza bobina nella stazione di avvolgimento? Il nastro trasportatore si arresta quando una bobina raggiunge il sensore di fine linea? Un disallineamento temporale o una sequenza logica errata spesso indicano problemi con il posizionamento dei sensori, la calibrazione o i parametri di programmazione del PLC.
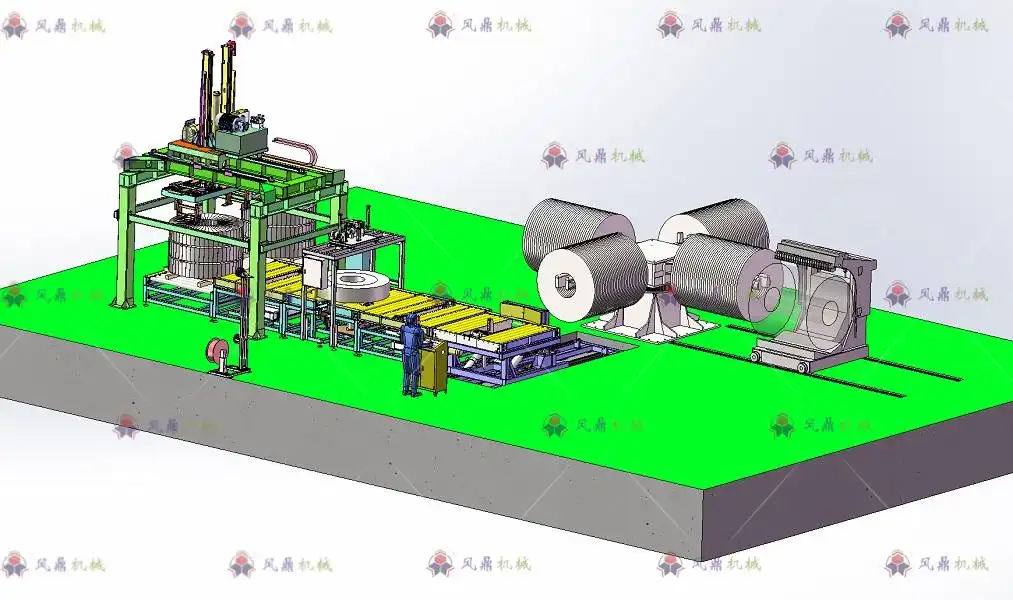
4. Passaggio graduale al funzionamento automatico
4.1. Attivazione graduale della modalità automatica
Una volta completati i test manuali e le calibrazioni dei sensori, il passaggio alla modalità automatica deve essere graduale. Iniziare configurando i parametri operativi necessari tramite l'HMI: ricette per le bobine (dimensioni, peso), parametri di avvolgimento (tensione del film, sovrapposizione), velocità del nastro trasportatore e impostazioni del ciclo. Eseguire una "prova a secco" in modalità automatica senza bobine per osservare la sequenza e l'interazione tra le stazioni. Assicurarsi che tutti i movimenti siano sincronizzati e avvengano come programmato.
Successivamente, introdurre le bobine una alla volta a velocità operativa ridotta. Ciò consente agli operatori di monitorare attentamente l'intero processo – carico, trasferimento tra le stazioni, lavorazione (avvolgimento/reggiatura) e scarico – identificando eventuali colli di bottiglia, problemi di tempistica o imprecisioni di posizionamento sotto carico.
4.2. Monitoraggio e osservazione continui
Durante queste prime fasi di funzionamento automatico, il monitoraggio continuo è fondamentale. Gli operatori devono osservare attentamente il funzionamento fisico della macchina e contemporaneamente monitorare l'interfaccia HMI per aggiornamenti di stato, tempi di ciclo ed eventuali messaggi di errore o allarmi. Prestare attenzione a:
- Posizionamento e trasferimento uniformi delle bobine tra le stazioni.
- Applicazione corretta dei materiali di imballaggio (tensione del film, posizionamento delle cinghie).
- Accelerazione e decelerazione fluide di motori e nastri trasportatori.
- Esecuzione precisa delle regolazioni automatiche (ad esempio, posizionamento della guida in base alle dimensioni della bobina).
- Risposta del sistema agli input dei sensori in tempo reale.
4.3. Messa a punto per prestazioni ottimali
In base alle osservazioni effettuate durante le prime prove automatiche, spesso è necessario un affinamento. Questo può comportare la regolazione dei valori dei timer del PLC, dei parametri del loop PID per il controllo della tensione, dei profili di velocità del motore (rampe di accelerazione/decelerazione) o della posizione dei sensori. L'obiettivo è ottenere un funzionamento fluido, efficiente e affidabile alla velocità di produzione desiderata. Documentare tutte le regolazioni effettuate per riferimento futuro. Seguire le migliori pratiche operative consolidate può guidare questo processo di ottimizzazione.
Solo dopo che la linea avrà dimostrato un funzionamento stabile e corretto a velocità ridotta, la produzione dovrà essere gradualmente aumentata fino al livello desiderato, continuando a monitorare attentamente la situazione durante tutta la fase di avvio.
Conclusione: Avviare con successo una linea di confezionamento bobine
La messa in servizio di una linea di confezionamento bobine richiede un approccio sistematico e dettagliato. Verificando scrupolosamente i collegamenti di alimentazione e aria compressa, eseguendo test manuali approfonditi su ogni stazione, calibrando con precisione tutti i sensori e implementando una transizione graduale alla modalità automatica con un attento monitoraggio e una messa a punto costante, si gettano le basi per un funzionamento affidabile ed efficiente. Questo processo metodico riduce al minimo i problemi iniziali e garantisce prestazioni ottimali fin da subito.
[Affermazione: Un processo di avviamento della linea di confezionamento bobine ben eseguito trasforma macchinari complessi in una risorsa produttiva, sicura e affidabile, pronta a soddisfare le vostre esigenze operative.]
Trova la soluzione migliore per te!