Come identificare e risolvere i problemi comuni durante l'avvio di una linea di confezionamento di bobine d'acciaio

Introduzione: Garantire un lancio senza intoppi per la vostra linea di confezionamento
L'implementazione di una nuova linea di confezionamento di bobine d'acciaio o l'ammodernamento di una esistente rappresenta un investimento significativo in termini di efficienza operativa e produttività. Tuttavia, la fase iniziale di avviamento, ovvero il processo di collaudo, è spesso irta di difficoltà. Il verificarsi di problemi imprevisti durante questo periodo critico può comportare ritardi costosi, compromettere la qualità del prodotto, avere ripercussioni sulla sicurezza e causare fermi macchina non previsti.
Acquisire una chiara comprensione delle problematiche comuni in fase di avviamento e padroneggiare efficaci tecniche di risoluzione dei problemi è fondamentale per una transizione senza intoppi alla piena produzione. Questa guida fornisce indicazioni pratiche e didattiche per identificare e risolvere i problemi tipici che si incontrano durante la messa in servizio di sistemi automatizzati di confezionamento di bobine d'acciaio , in linea con le migliori pratiche del settore e con particolare attenzione all'eccellenza operativa.
1. Comprendere i componenti principali delle linee di confezionamento di bobine d'acciaio
Prima di addentrarci nella risoluzione dei problemi, è fondamentale comprendere i componenti di base e il flusso di lavoro tipico di una linea di confezionamento di bobine d'acciaio . Questi sistemi sofisticati e integrati comprendono generalmente diverse stazioni chiave:
- Sistemi di trasporto: La spina dorsale della linea, che trasporta le bobine tra le diverse fasi operative. Questa include trasportatori a rulli motorizzati, trasportatori a catena e potenzialmente sistemi a trave mobile.
- Stazioni di preparazione delle bobine: Queste unità preparano la bobina per il confezionamento. Alcuni esempi includono:
- Ribaltatori/ribaltatori di bobine: Orientare la bobina dall'occhio verso il cielo all'occhio verso l'orizzonte o viceversa.
- Dispositivi di centraggio: Assicurarsi che la bobina sia posizionata correttamente prima di passare alle stazioni successive.
- Unità di pulizia/lubrificazione (opzionale): Se necessario, preparare la superficie della bobina.
- Macchine per l'imballaggio: Applicare strati protettivi come pellicola estensibile, carta VCI (inibitore di corrosione volatile) o fogli di plastica attorno alla circonferenza della bobina e/o attraverso l'occhiello.
- Macchine reggia: Fissare la spirale utilizzando cinghie in acciaio o PET (poliestere), applicate circonferenzialmente o radialmente (attraverso l'occhiello).
- Unità di impilamento e pallettizzazione: Impila automaticamente le bobine più piccole o posiziona le bobine finite su pallet per lo stoccaggio o la spedizione.
- Sistemi di controllo (PLC - Controllore logico programmabile): Il cervello dell'operazione, che coordina la tempistica, la sequenza e le azioni di tutti i componenti meccanici, i sensori e i dispositivi di sicurezza. Le interfacce uomo-macchina (HMI) forniscono il controllo e il monitoraggio da parte dell'operatore.
La natura complessa di questi sistemi di confezionamento automatizzati Ciò significa che anche piccoli errori di configurazione o malfunzionamenti dei componenti possono innescare una reazione a catena, causando interruzioni significative. Pertanto, procedure di avvio accurate e una risoluzione sistematica dei problemi sono di fondamentale importanza.
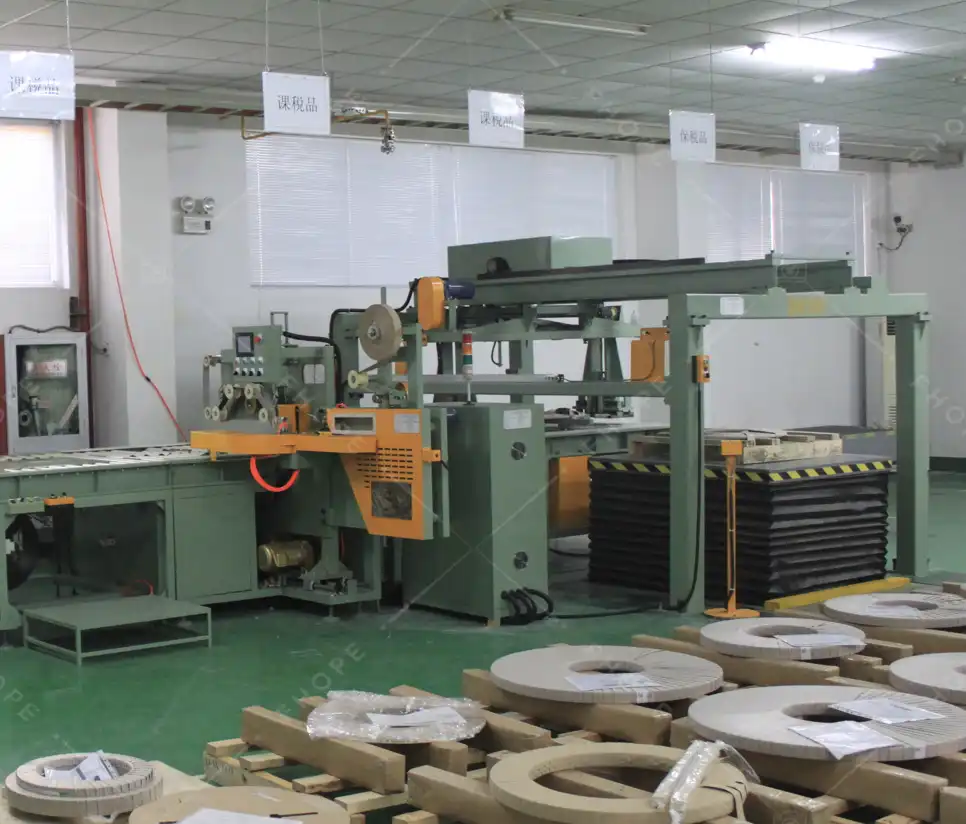
2. Sfide comuni all'avvio di un'attività di confezionamento di bobine d'acciaio
La fase iniziale di messa in servizio e di avvio operativo spesso rivela diverse problematiche prevedibili. Essere preparati a diagnosticarle e risolverle rapidamente può ridurre drasticamente i tempi di messa in servizio, prevenire danni alle apparecchiature o al prodotto ed evitare l'insorgere di inefficienze operative a lungo termine. Le problematiche principali che si riscontrano più frequentemente includono:
- Problemi di trasporto e allineamento delle bobine: Centratura errata, disallineamento o inceppamento sui nastri trasportatori.
- Malfunzionamenti della macchina confezionatrice: Strappi della pellicola, applicazione non uniforme, tensione errata o guasti della macchina.
- Problemi di applicazione delle cinghie di reggiatura: Tensione errata (troppo alta/bassa), guarnizioni/saldature difettose o alimentazione errata del nastro.
- Errori del sensore e di rilevamento: Disallineamento, calibrazione errata, sporco/ostruzioni o sensori difettosi causano errori di sequenza o arresti.
- Instabilità di alimentazione e di rete elettrica: Fluttuazioni o interruzioni di tensione che influiscono sulle prestazioni e sui sistemi di controllo.
- Danni causati dalla manipolazione della bobina: Problemi verificatisi durante le operazioni di carico/scarico, che causano ammaccature o danni ai bordi prima dell'imballaggio.
- Surriscaldamento dei componenti: Motori, riduttori o quadri elettrici che superano i limiti di temperatura.
- Inefficienze nel consumo di materiali: Uso eccessivo di pellicola estensibile, carta VCI o reggette.
- Guasti di integrazione e comunicazione del sistema: Errori nella segnalazione o nello scambio di informazioni tra diverse macchine o moduli controllati dal PLC.
Analizziamo nel dettaglio ciascuno di questi problemi comuni delle start-up e delineiamo soluzioni efficaci e pratiche.
3. Problema 1: Allineamento e trasporto non corretti delle bobine sui nastri trasportatori
Problema: Uno dei problemi più frequenti in fase di avviamento è il mancato centraggio corretto o l'incapacità delle bobine di mantenere l'allineamento durante il movimento lungo il sistema di trasporto . Il disallineamento può causare:
- Inceppamenti nelle stazioni a valle (avvolgimento, reggiatura).
- Danni ai bordi o alle superfici della bobina.
- Applicazione dell'imballaggio imprecisa o incompleta.
- Il sensore effettua letture errate, causando arresti involontari.
Soluzione:
- Verifica e calibrazione dei sensori di posizionamento:
- Assicurarsi che tutti i sensori fotoelettrici, di prossimità o laser responsabili del rilevamento della presenza e della posizione della bobina siano puliti, montati saldamente con l'angolazione e la distanza corrette e calibrati con precisione per l'intera gamma di diametri e larghezze delle bobine lavorate.
- Seguire scrupolosamente le procedure di calibrazione specifiche del produttore.
- Ispezionare e regolare le guide meccaniche:
- Verificare le guide, i rulli laterali e i bracci/dispositivi di centraggio automatico. Assicurarsi che siano regolati con precisione in base alle dimensioni della bobina in lavorazione.
- Verificare la fluidità del movimento meccanico, senza inceppamenti o ostruzioni. Lubrificare i punti di snodo secondo necessità.
- Ottimizzare la velocità e le transizioni dei nastri trasportatori:
- Rivedere e regolare le velocità individuali trasportatore sezioni per garantire transizioni fluide e sincronizzate. Disallineamenti, soprattutto durante le zone di accelerazione o decelerazione (come l'ingresso/uscita dalle macchine), possono causare spostamenti o disallineamenti delle bobine.
- Durante i test iniziali, si consiglia di utilizzare velocità leggermente inferiori fino alla conferma dell'allineamento.
- Rivedere le procedure di caricamento delle bobine:
- Assicurarsi che il metodo utilizzato per caricare le bobine sulla sezione iniziale del nastro trasportatore (ad esempio, gru, carrello portabobine) le posizioni in modo uniforme vicino all'asse centrale. Un posizionamento iniziale non uniforme aggrava i problemi di allineamento a valle.
4. Problema 2: Malfunzionamenti della macchina avvolgitrice e problemi con la pellicola
Problema: la macchina avvolgitrice applica lo strato protettivo primario. I problemi di avvio si manifestano spesso come:
- Tensione di avvolgimento non uniforme: Ciò può portare a fasce troppo larghe o troppo strette.
- Strappi frequenti o grinze eccessive della pellicola: Compromissione dell'integrità della barriera.
- Copertura incompleta della bobina: Lasciando esposte alcune parti della bobina.
- Inceppamenti della macchina: Causato da problemi di alimentazione della pellicola o da guasti meccanici.
- Scarsa tenuta della pellicola in coda: Lasciare che l'involucro si srotoli.
Questi problemi compromettono direttamente la barriera protettiva contro i fattori ambientali (umidità, polvere) e i danni dovuti alla manipolazione fisica.
Soluzione:
- Eseguire rigorosi controlli pre-operatori:
- Ispezionare accuratamente il carrello porta-pellicola, i rulli di pre-stiramento (se presenti), i meccanismi di bloccaggio della pellicola, le unità di taglio e le termosaldatrici (se utilizzate).
- Assicurarsi che tutti i componenti siano puliti e privi di detriti, residui di vecchi adesivi o pezzi di pellicola strappata.
- Confermare il corretto caricamento della pellicola:
- Verificare attentamente che il film estensibile o il rotolo di carta VCI siano caricati correttamente secondo le specifiche della macchina, prestando particolare attenzione alla direzione di svolgimento e al corretto inserimento in tutti i rulli e le guide.
- Calibrare e regolare le impostazioni di tensione:
- Calibrare con precisione il tensione di avvolgimento in base alle caratteristiche della bobina (peso, diametro, sensibilità superficiale) e al tipo e allo spessore specifici del materiale di avvolgimento utilizzato.
- Eseguire più avvolgimenti di prova su campioni o bobine non critiche, osservando i risultati e apportando le opportune regolazioni. Ricorda: una tensione eccessiva provoca lacerazioni e potenziali danni alla bobina; una tensione insufficiente si traduce in una protezione allentata e inefficace.
- Verificare il rapporto di pre-allungamento (per gli avvolgitori estensibili):
- Assicurarsi che l'impostazione di pre-allungamento corrisponda esattamente alle capacità specificate della pellicola. Un allungamento eccessivo indebolisce la pellicola, rendendola soggetta a strappi; un allungamento insufficiente spreca materiale. Verificare l'allungamento effettivamente raggiunto.
- Manutenzione dei componenti meccanici:
- Lubrificare rulli, cuscinetti, catene, ingranaggi e bracci rotanti secondo il programma di manutenzione del produttore, utilizzando i lubrificanti raccomandati. Ciò previene il bloccaggio, riduce l'attrito e garantisce un funzionamento fluido e costante.
5. Problema 3: Tensione di reggiatura errata e guasti alla sigillatura
Problema: Applicare la corretta tensione di reggiatura tramite la reggiatrice è fondamentale per l'integrità delle bobine durante la movimentazione e il trasporto. I problemi più comuni all'avvio includono:
- Tensione eccessiva: Può danneggiare i bordi o la finitura superficiale della bobina, in particolare per i metalli più morbidi (come l'alluminio) o i prodotti preverniciati/rivestiti. Può anche causare l'allungamento telescopico della bobina.
- Tensione insufficiente: Ciò si traduce in cinghie allentate che non riescono a fissare efficacemente la bobina, con la potenziale conseguenza di svolgimento, spostamento del carico durante il trasporto o rischi per la sicurezza.
- Tensione incoerente: Variazioni tra cinghie o cicli.
- Guarnizioni/saldature delle cinghie difettose: Giunti deboli che si rompono sotto carico.
Soluzione:
- Calibrare la tensione della testa di reggiatura:
- Regolare attentamente le impostazioni di tensione sul macchina per imballaggi testa basata su:
- Tipo di bobina (materiale, durezza, rivestimento).
- Dimensioni (larghezza, diametro) e peso della bobina.
- Materiale del cinturino (acciaio o PET) e dimensioni (larghezza, spessore).
- Consultare le raccomandazioni del produttore ed effettuare delle prove. Se disponibile, utilizzare un tensiometro per una misurazione accurata.
- Regolare attentamente le impostazioni di tensione sul macchina per imballaggi testa basata su:
- Eseguire cicli di prova e ispezioni:
- Fissare diverse bobine di prova e ispezionare meticolosamente i risultati. Verificare:
- Indentazione eccessiva sui bordi della bobina.
- Cinghia di sicurezza (non può essere spostata o allentata facilmente).
- Uniformità della tensione lungo la circonferenza.
- Regolate con precisione le impostazioni fino a raggiungere l'equilibrio ottimale tra sicurezza e pressione non dannosa.
- Fissare diverse bobine di prova e ispezionare meticolosamente i risultati. Verificare:
- Verificare l'alimentazione del nastro e il meccanismo di sigillatura:
- Assicurarsi che la cinghia scorra agevolmente dal dispenser attraverso le guide e nella testina senza impigliarsi o attorcigliarsi.
- Esaminare attentamente il meccanismo di tenuta (ad esempio, saldatura a frizione per PET, giunzione a intaglio o senza tenuta per l'acciaio). Assicurarsi che funzioni correttamente e che crei costantemente giunzioni robuste e affidabili, centrate sulle estremità sovrapposte del nastro. Le giunzioni disallineate o incomplete sono punti critici comuni. Pulire regolarmente i componenti di tenuta.
- Fornire una formazione specifica per gli operatori:
- Addestrare gli operatori su come interpretare correttamente i requisiti di reggiatura per i diversi prodotti, regolare le impostazioni di tensione in modo appropriato entro i limiti definiti e identificare visivamente i segni di tensione eccessiva o insufficiente, nonché le sigillature difettose.

linea di imballaggio automatica per la compressione e la reggiatura di bobine di filo1 6. Problema 4: Disallineamento del sensore, problemi di calibrazione e di rilevamento
- Addestrare gli operatori su come interpretare correttamente i requisiti di reggiatura per i diversi prodotti, regolare le impostazioni di tensione in modo appropriato entro i limiti definiti e identificare visivamente i segni di tensione eccessiva o insufficiente, nonché le sigillature difettose.
Problema: Le moderne linee di confezionamento automatizzate si affidano in larga misura a una rete di sensori (fotoelettrici, di prossimità, induttivi, laser, a ultrasuoni) per le funzioni critiche:
- Rilevamento della presenza/assenza della bobina.
- Conferma della posizione e delle dimensioni della bobina.
- Sequenziamento delle operazioni della macchina.
- Fornitura di dispositivi di sicurezza interbloccanti.
I problemi di avvio spesso derivano da sensori disallineatiimpostazioni di sensibilità errate o calibrazione non riuscita, che possono causare arresti operativi, fasi di processo saltate, potenziali collisioni tra apparecchiature e bobine o cicli di confezionamento imprecisi.
Soluzione:
- Implementare controlli sistematici dei sensori:
- Durante la messa in servizio e l'avvio, verificare fisicamente la posizione, l'angolo di montaggio, l'allineamento e lo stato operativo di ogni sensore rispetto ai disegni della macchina e alle specifiche funzionali.
- Utilizzare gli strumenti o le dime di allineamento forniti dal produttore.
- Mantenere pulito il sensore:
- Polvere, olio, grasso, acqua o detriti che si accumulano sulle lenti, sulle superfici o sui riflettori del sensore possono ostruire il fascio di rilevamento o alterarne le caratteristiche. È consigliabile implementare un programma di pulizia regolare, soprattutto in ambienti polverosi o oleosi.
- Eseguire le procedure di calibrazione:
- Seguire scrupolosamente le procedure documentate dal produttore per la calibrazione dei sensori, in particolare quelli che misurano distanza, posizione o che richiedono specifiche regolazioni di sensibilità (ad esempio, fotocellule per la soppressione dello sfondo).
- Tieni presente che fattori ambientali (come l'eccessiva luce ambientale per i sensori ottici o le variazioni di temperatura per alcuni tipi) potrebbero rendere necessaria una ricalibrazione dopo la configurazione iniziale.
- Assicurarsi che il montaggio sia sicuro e stabile:
- Verificare che tutti i sensori e le relative staffe di montaggio siano fissati saldamente. Le vibrazioni della macchina durante il funzionamento sono una causa comune del disallineamento dei sensori nel tempo.
- Valutare l'opportunità di aggiungere protezioni o coperture nelle aree in cui i sensori sono soggetti a urti accidentali o a forte contaminazione.
7. Problema 5: Alimentazione elettrica instabile e problemi elettrici
Problema: Il cuore elettrico della linea di confezionamento è sensibile alla qualità dell'alimentazione elettrica dello stabilimento . I problemi riscontrati durante l'avvio possono includere:
- I cali di tensione possono causare una perdita di coppia nei motori o guasti nei sistemi di controllo.
- Le sovratensioni (picchi) possono potenzialmente danneggiare i componenti elettronici sensibili.
- Brevi interruzioni di corrente che possono causare arresti imprevisti delle macchine, perdita della posizione del programma PLC o danneggiamento dei dati.
- Interferenze elettriche dovute a disturbi con i segnali di controllo.
Questi problemi possono manifestarsi come arresti casuali, guasti difficili da diagnosticare e riduzione della durata utile delle apparecchiature.
Soluzione:
- Valutare la qualità dell'energia alla fonte:
- Verificare che l'alimentazione elettrica in ingresso alla linea di confezionamento soddisfi le specifiche del produttore dell'apparecchiatura in termini di stabilità e tolleranza della tensione.
- Se si sospettano fluttuazioni durante la fase di avviamento, utilizzare temporaneamente apparecchiature di monitoraggio della qualità dell'energia per identificare la natura (cali, picchi, variazioni di frequenza) e la tempistica dei disturbi.
- Installare le apparecchiature di condizionamento dell'energia:
- Per i sistemi di controllo critici (PLC, HMI, PC industriali), installare gruppi di continuità (UPS) in grado di resistere a brevi interruzioni di corrente e di filtrare il rumore.
- Qualora vengano rilevate fluttuazioni di tensione significative o frequenti, si consiglia di valutare l'installazione di stabilizzatori di tensione, reattori di linea o condizionatori di potenza per l'intera linea o per gli azionamenti/motori sensibili.
- Ispezionare i collegamenti elettrici e il cablaggio:
- Verificare attentamente tutti i collegamenti dei cavi di alimentazione e di controllo, i terminali all'interno dei quadri elettrici, delle scatole di derivazione e sui motori/dispositivi. Assicurarsi che siano dimensionati correttamente, serrati saldamente (con la coppia di serraggio specificata) e che non presentino segni di danneggiamento, corrosione o surriscaldamento. I collegamenti allentati sono una causa comune di cali di tensione e guasti intermittenti.
- Consultate degli esperti di elettrotecnica industriale:
- Se i problemi di qualità dell'energia sono persistenti o hanno origine nell'infrastruttura elettrica più ampia dell'impianto, consultare elettricisti industriali qualificati o specialisti della qualità dell'energia per diagnosticare e implementare gli aggiornamenti o le correzioni necessari.
8. Problema 6: Gestione impropria delle bobine durante le operazioni di carico e scarico
Problema: Spesso i danni alle bobine si verificano prima ancora che raggiungano la linea di confezionamento automatizzata o dopo che l'hanno lasciata. Una manipolazione scorretta durante il carico sulla linea (tramite gru, carrello elevatore, carrello portabobine) o lo scarico/stoccaggio può causare:
- Ammaccature sul corpo o sui bordi della bobina.
- Danni ai bordi (piegature, grinze).
- Telescopico (gli avvolgimenti interni si spostano rispetto agli avvolgimenti esterni).
- Graffi superficiali o contaminazione.
Questo danno preesistente non solo influisce sulla qualità del prodotto finale, ma può anche interferire con la capacità della linea di confezionamento di gestire e lavorare correttamente la bobina (ad esempio, i bordi danneggiati che si impigliano nei nastri trasportatori o nelle macchine avvolgitrici).
Soluzione:
- Stabilire e far rispettare procedure di movimentazione standardizzate:
- Sviluppare procedure chiare e documentate per il sollevamento, il trasporto e il posizionamento bobine di acciaio.
- Fornire una formazione rigorosa al personale coinvolto (operatori di gru, carrellisti, addetti al carico in linea) ponendo l'accento sul corretto utilizzo dei dispositivi di sollevamento appropriati (ad esempio, ganci a C, sollevatori verticali per bobine, forche imbottite, pinze per bobine). Specificare velocità di sicurezza e tecniche di movimentazione.
- Obbligo di utilizzo di materiali di protezione:
- È necessario utilizzare materiali protettivi come cuscinetti per bobine (cuscinetti per pavimenti, cuscinetti per selle), protezioni per bordi (in plastica o fibra di legno) o materiali intercalari durante la movimentazione, il trasporto e lo stoccaggio temporaneo per prevenire il contatto metallo-metallo e assorbire gli urti.
- Valutare le opzioni di carico/scarico automatizzate:
- Ove possibile e giustificabile in base al volume/frequenza, valutare l'integrazione sistemi automatizzati di caricamento bobine (ad esempio, veicoli a guida automatica (AGV), navette, caricatori robotizzati) che garantiscono un posizionamento delicato, preciso e ripetibile sul nastro trasportatore di alimentazione della linea di confezionamento, riducendo al minimo l'errore umano e i potenziali danni.
- Eseguire l'ispezione preliminare delle bobine:
- Istituire un punto di controllo per l'ispezione visiva rapida prima Una bobina viene caricata sulla linea. Ciò consente agli operatori di identificare danni preesistenti significativi che potrebbero causare problemi di lavorazione o che dovrebbero essere documentati a fini di controllo qualità.
9. Problema 7: Surriscaldamento di motori, riduttori e componenti elettrici
Problema: Durante le fasi intensive di avvio, collaudo e produzione iniziale, le apparecchiature possono essere sottoposte a carichi eccessivi. Ciò può causare problemi di surriscaldamento in:
- Motori elettrici (in particolare azionamenti per nastri trasportatori, motori di rotazione per avvolgitori, motori per teste di reggiatura).
- Riduttori e scatole del cambio.
- Centraline idrauliche (se utilizzate).
- Quadri e pannelli di controllo elettrici (per azionamenti, PLC, alimentatori).
Il surriscaldamento degrada l'isolamento dei componenti, provoca scatti intempestivi dei dispositivi di protezione, riduce significativamente la durata delle apparecchiature e può portare a arresti improvvisi e inaspettati.
Soluzione:
- Garantire un'adeguata ventilazione e raffreddamento:
- Verificare che tutti i motori, i riduttori e i quadri elettrici abbiano un flusso d'aria sufficiente per il raffreddamento.
- Verificare che le ventole di raffreddamento (sui motori, negli armadi) siano funzionanti, girino nella direzione corretta e non siano ostruite.
- Assicurarsi che le aperture di ventilazione e i filtri degli armadi elettrici siano puliti e consentano un libero ricambio d'aria. Evitare di ostruire il flusso d'aria intorno alle apparecchiature.
- Monitorare le temperature di esercizio:
- Durante le fasi iniziali di funzionamento e sotto carico, utilizzare termometri a infrarossi senza contatto o termocamere per monitorare le temperature di motori, cuscinetti, riduttori, serbatoi idraulici e componenti chiave all'interno dei quadri elettrici (azionamenti, trasformatori, contattori).
- Stabilire le temperature di riferimento e verificare se i componenti funzionano a temperature significativamente superiori al previsto o superano i limiti stabiliti dal produttore.
- Verificare i livelli e i tipi di lubrificazione:
- Verificare che i riduttori e i cuscinetti siano riempiti con il tipo e la quantità di lubrificante corretti, come specificato dal produttore. Una lubrificazione insufficiente o errata aumenta drasticamente l'attrito e il conseguente calore. Attenersi scrupolosamente al programma di lubrificazione raccomandato.
- Verificare la presenza di bloccaggi meccanici e sovraccarichi:
- Assicurarsi che i motori non funzionino costantemente in condizioni di sovraccarico. Verificare la presenza di problemi meccanici a valle che potrebbero aumentare il carico, come il disallineamento del nastro trasportatore, guasti ai cuscinetti o una configurazione errata della macchina che causa una resistenza eccessiva.
- Confermare il corretto funzionamento della protezione termica:
- Verificare che i relè termici di sovraccarico del motore, i termistori (se presenti) e i sistemi di monitoraggio della temperatura degli azionamenti a frequenza variabile (VFD) siano impostati correttamente in base ai dati di targhetta del motore e che funzionino correttamente per proteggere le apparecchiature da danni termici.

Linea 1 di macchine per l'imballaggio di bobine in acciaio inossidabile 10. Problema 8: Consumo inefficiente dei materiali di imballaggio
- Verificare che i relè termici di sovraccarico del motore, i termistori (se presenti) e i sistemi di monitoraggio della temperatura degli azionamenti a frequenza variabile (VFD) siano impostati correttamente in base ai dati di targhetta del motore e che funzionino correttamente per proteggere le apparecchiature da danni termici.
Problema: Impostazioni errate della macchina o scelte di parametri non ottimali durante l'avvio possono portare a un consumo eccessivo di materiali di imballaggio come film estensibile, carta VCI o reggette. Ciò aumenta direttamente i costi operativi e genera inutili rifiuti industriali senza migliorare proporzionalmente la protezione della bobina.
Soluzione:
- Ottimizzazione dei parametri della macchina confezionatrice:
- Regolare sistematicamente il impostazioni della macchina confezionatrice per ottenere un contenimento sicuro con un utilizzo minimo di materiale. I parametri chiave includono:
- Numero di strati (parte superiore, parte inferiore, corpo).
- Percentuale di sovrapposizione della pellicola tra gli strati.
- Rapporto di pre-allungamento (ottenimento del massimo allungamento senza compromettere l'integrità della pellicola).
- Tensione di avvolgimento (sufficiente a tenere tesi gli strati senza schiacciare la spirale).
- Velocità del carrello porta-pellicola rispetto alla velocità di rotazione.
- Regolare sistematicamente il impostazioni della macchina confezionatrice per ottenere un contenimento sicuro con un utilizzo minimo di materiale. I parametri chiave includono:
- Selezionare i materiali di imballaggio appropriati:
- Assicurati di utilizzare una pellicola estensibile o altro materiale di imballaggio con lo spessore, la resistenza, la resistenza alla perforazione e la capacità di pre-stiramento adeguati alle dimensioni, al peso e alle esigenze di movimentazione specifiche delle tue bobine. Talvolta, una pellicola dalle prestazioni superiori (ma inizialmente più costosa) può consentire una significativa riduzione del consumo di materiale per bobina (meno avvolgimenti, maggiore elasticità).
- Calibrare i sistemi di erogazione di pellicole/cinghie:
- Verificare la precisione e la coerenza del sistema di erogazione della pellicola. Assicurarsi che i rulli di pre-stiramento siano puliti, ruotino liberamente e raggiungano in modo affidabile il rapporto di pre-stiramento impostato.
- Per la reggiatura, verificare che la lunghezza di alimentazione sia costante e che lo spreco di nastro durante il ciclo di taglio/saldatura sia minimo.
- Tracciare e monitorare il consumo di materiale:
- Implementare un sistema per monitorare il consumo di materiale per bobina, per turno o per giornata durante la fase di avviamento e di produzione iniziale. Ciò consente di stabilire parametri di riferimento, identificare le tendenze e quantificare l'impatto degli sforzi di ottimizzazione. Definire obiettivi di efficienza dei materiali.
11. Problema 9: Guasti di comunicazione tra sistemi integrati
Problema: Una moderna linea di confezionamento di bobine d'acciaio non è costituita da una singola macchina, ma da una rete di moduli interconnessi che comunicano tramite un PLC centrale. Guasti di comunicazione o errori di temporizzazione tra il PLC e le diverse stazioni (ad esempio, il nastro trasportatore che non segnala l'arrivo della bobina all'avvolgitrice, la reggiatrice che non conferma il completamento del ciclo per consentire il riavvio del nastro trasportatore) sono comuni problemi in fase di avviamento. Questi guasti possono causare:
- Interruzioni impreviste della linea.
- Sequenze operative errate.
- Possibili collisioni tra parti in movimento.
- Problemi intermittenti di difficile diagnosi.
Soluzione:
- Verificare il cablaggio e le connessioni di rete:
- Ispezionare fisicamente tutti i cavi di rete (ad esempio, Ethernet/IP, Profinet, Profibus) e i collegamenti di comunicazione cablati tra il PLC principale, i rack I/O remoti, gli HMI, i sensori, gli azionamenti e i singoli controllori delle macchine.
- Assicurarsi che tutti i connettori siano ben inseriti, correttamente terminati, schermati (se necessario) e privi di segni di danneggiamento o sollecitazioni. Verificare il percorso dei cavi per evitare fonti di interferenza elettromagnetica.
- Testare sistematicamente i segnali della stretta di mano:
- Durante la fase di messa in servizio, testare metodicamente i segnali cruciali di "scambio" tra ciascuna apparecchiatura interconnessa. Ad esempio:
- Verificare che il trasportatore a monte invii un segnale di "pronto a ricevere la bobina".
- Verificare che la macchina a valle riceva il segnale "bobina in posizione" prima di avviare il suo ciclo.
- Assicurarsi che la macchina invii un segnale di "ciclo completato" prima di consentire l'avvio del nastro trasportatore a valle.
- Utilizza il software di monitoraggio del PLC o le schermate di diagnostica HMI per osservare questi segnali in tempo reale.
- Durante la fase di messa in servizio, testare metodicamente i segnali cruciali di "scambio" tra ciascuna apparecchiatura interconnessa. Ad esempio:
- Revisione e debug della logica del PLC:
- Esaminare attentamente il Programmazione PLC Logica che regola la comunicazione, la sequenza e l'interblocco tra le macchine.
- Presta molta attenzione ai parametri di temporizzazione (timer, contatori), alle condizioni di autorizzazione e alle routine di gestione degli errori associate ai segnali di comunicazione. Assicurati che la logica sia robusta e tenga conto delle potenziali variazioni nei tempi di ciclo.
- Garantire la compatibilità del software/firmware:
- Verificare che tutti i dispositivi intelligenti presenti sulla rete (PLC, HMI, azionamenti, controllori, sensori intelligenti) utilizzino versioni software e firmware compatibili, come specificato dall'integratore di linea o dai produttori delle apparecchiature. Le incompatibilità di versione possono talvolta causare problemi di comunicazione, anche lievi.
- Utilizzare strumenti di monitoraggio centralizzati:
- Sfruttate le funzionalità dell'interfaccia uomo-macchina (HMI) o di qualsiasi sistema SCADA (Supervisory Control and Data Acquisition) per monitorare lo stato, la modalità operativa e i collegamenti di comunicazione tra le diverse parti della linea. Questi sistemi spesso forniscono strumenti diagnostici che possono aiutare a individuare rapidamente i guasti di comunicazione.
12. Il ruolo cruciale della formazione degli operatori nella prevenzione dei problemi di avviamento
Spesso trascurato ma fondamentale: forse il fattore più critico, spesso sottovalutato, è la qualità e la completezza della formazione degli operatori . Un avvio di successo e un funzionamento efficiente nel tempo dipendono fortemente da operatori che comprendano la funzionalità della linea, i potenziali problemi e le corrette procedure operative. Gli operatori che non hanno familiarità con le peculiarità di un sistema di confezionamento automatizzato nuovo o aggiornato hanno maggiori probabilità di commettere errori, interpretare erroneamente gli avvisi o non individuare i problemi in fase iniziale prima che causino tempi di inattività significativi.
Soluzione:
- Sviluppare un programma di formazione completo:
- Fornire una formazione strutturata e specifica per il ruolo, che comprenda:
- Sequenze operative e comandi della macchina.
- Comprendere e regolare i parametri chiave (tensione, velocità, sovrapposizione, ricette).
- Esecuzione dei controlli operativi di routine (pulizia, ispezione visiva, lubrificazione di base).
- Riconoscere i comuni indicatori di guasto ed eseguire le procedure di base per la risoluzione dei problemi.
- Procedure di sicurezza, blocco/etichettatura (LOTO) e arresti di emergenza.
- Navigazione e utilizzo efficaci delle schermate HMI.
- Fornire una formazione strutturata e specifica per il ruolo, che comprenda:
- Integrare la pratica sul campo:
- È fondamentale prevedere un tempo sufficiente di formazione pratica e supervisionata per consentire agli operatori di esercitarsi nell'utilizzo delle apparecchiature durante le fasi finali della messa in servizio e le prime fasi di produzione. La teoria deve essere integrata dall'esperienza pratica.
- Fornire una documentazione chiara e accessibile:
- Assicurarsi che gli operatori abbiano facile accesso a manuali operativi, procedure operative standard (SOP), guide di consultazione rapida e diagrammi di flusso per la risoluzione dei problemi, ben scritti, chiari e concisi, preferibilmente disponibili in formato digitale sull'interfaccia uomo-macchina (HMI) o sulle postazioni di lavoro.
- Potenziare gli operatori per la risposta di primo livello:
- Formare e autorizzare gli operatori a gestire piccole regolazioni, a risolvere i blocchi più comuni (nel rispetto dei protocolli di sicurezza) e a eseguire attività di risoluzione dei problemi di base predefinite. Ciò riduce la dipendenza dal personale di manutenzione per i problemi semplici, migliorando i tempi di attività.
- Promuovere l'apprendimento continuo e il feedback:
- Offrire periodicamente sessioni di formazione di aggiornamento e fornire informazioni ogni qualvolta cambino processi, materiali o parametri delle apparecchiature. Incoraggiare gli operatori a fornire feedback sulle procedure e su possibili miglioramenti.
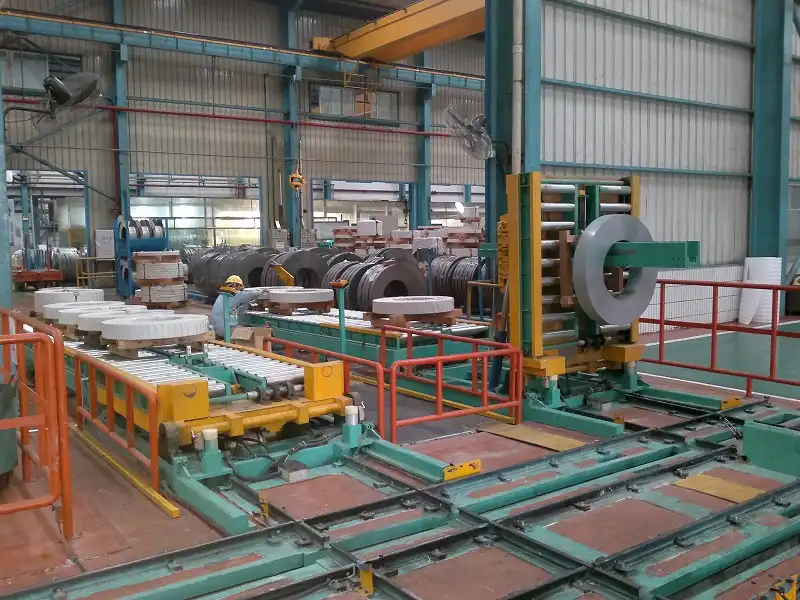
linea di confezionamento verticale a bobina 4 Conclusione: una strategia proattiva per un avvio di successo della linea di confezionamento.
- Offrire periodicamente sessioni di formazione di aggiornamento e fornire informazioni ogni qualvolta cambino processi, materiali o parametri delle apparecchiature. Incoraggiare gli operatori a fornire feedback sulle procedure e su possibili miglioramenti.
La messa in funzione di una nuova linea di confezionamento di bobine d'acciaio o l'ammodernamento di una esistente comporta inevitabilmente la necessità di affrontare potenziali ostacoli. Tuttavia, l'adozione di un approccio proattivo, sistematico e attento ai dettagli può ridurre significativamente la frequenza e l'impatto dei problemi comuni in fase di avviamento.
Il successo si basa su diversi pilastri fondamentali:
- Impostazione e calibrazione meticolose: Garantire che tutti i componenti meccanici, i sensori e i parametri di controllo siano configurati correttamente fin dall'inizio.
- Test e validazione approfonditi: Esecuzione di test simulati e reali del prodotto per verificarne la funzionalità, la sequenza e le prestazioni in diverse condizioni.
- Formazione completa dell'operatore: Fornire al team le conoscenze e le competenze necessarie per gestire la linea in modo efficace e sicuro.
- Verifica affidabile della comunicazione: Garantire un'interazione senza soluzione di continuità tra tutti i componenti del sistema integrato.
Inoltre, è fondamentale stabilire fin dal primo giorno rigorose routine di manutenzione preventiva , condurre un monitoraggio diligente durante la fase operativa iniziale e promuovere una cultura collaborativa in cui gli operatori si sentano autorizzati a identificare e segnalare tempestivamente i problemi.
Affrontare tempestivamente, durante la fase di avviamento, potenziali problemi come il disallineamento delle bobine, difetti di avvolgimento e reggiatura, errori dei sensori, instabilità elettrica e malfunzionamenti della comunicazione di sistema, non solo garantisce un processo di messa in servizio più agevole, ma pone anche solide basi per l'affidabilità, l'efficienza, la sicurezza e le prestazioni ottimali a lungo termine del vostro prezioso sistema di confezionamento automatizzato . Investire il tempo e le risorse necessarie per una corretta fase di avviamento significa investire direttamente nella prevenzione di costosi fermi macchina futuri, difetti di qualità e problemi operativi.