Guida alla qualità dell'avvolgimento delle bobine di acciaio: ottimizzazione della tensione del film e delle impostazioni di sovrapposizione
Comprendere l'impatto della tensione e della sovrapposizione del film sulle prestazioni di avvolgimento delle bobine di acciaio. Esplorare come i requisiti di imballaggio, il comportamento del materiale, le impostazioni della macchina e i registri di qualità interagiscono per migliorare la stabilità dell'imballaggio, ridurre i difetti e stabilire standard di produzione affidabili.
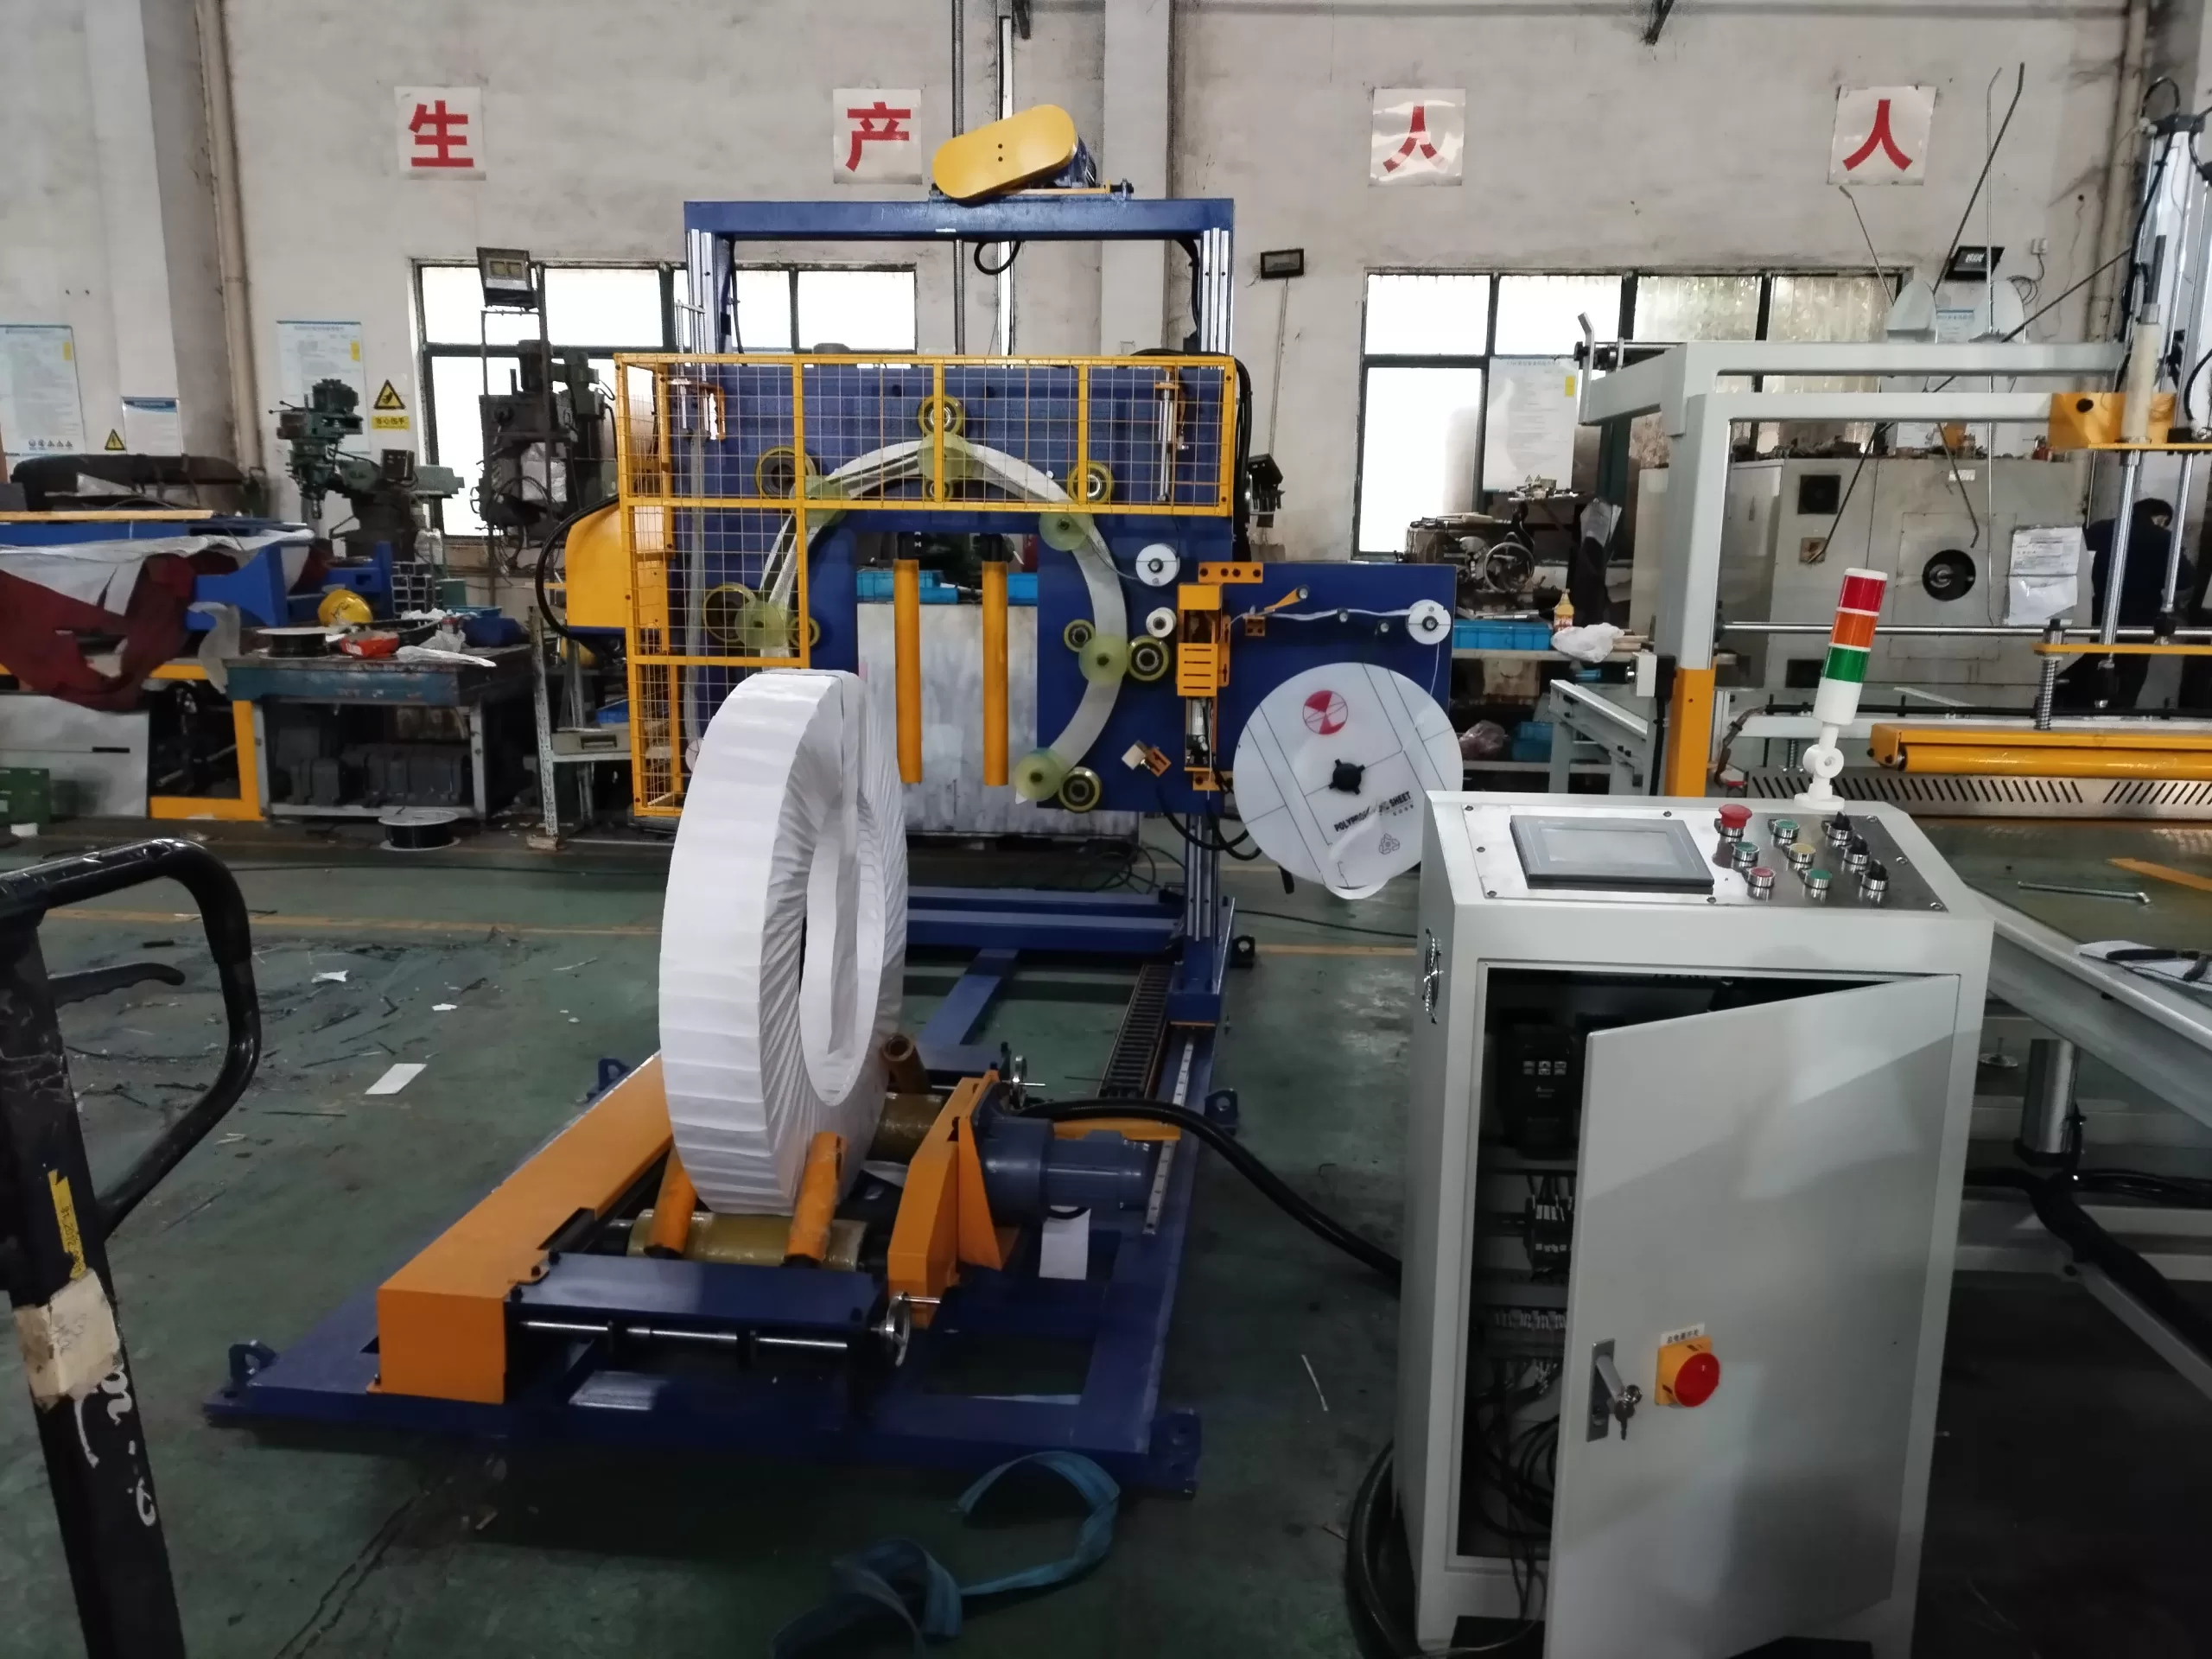
Come la tensione e la sovrapposizione della pellicola influenzano la qualità dell'imballaggio delle bobine di acciaio.
Come la tensione e la sovrapposizione della pellicola influenzano la qualità dell'imballaggio delle bobine di acciaio.
La tensione e la sovrapposizione del film non sono "impostazioni di qualità" indipendenti. Fanno parte di una catena di confezionamento che comprende la bobina, il materiale, il percorso del materiale, il movimento di avvolgimento, i requisiti di copertura, il metodo di ispezione e il percorso finale della confezione. Un'impostazione che sembra accettabile su una bobina o un lotto di materiale potrebbe richiedere una nuova validazione quando tali condizioni cambiano.
L'obiettivo pratico non è trovare un numero universale. Si tratta di definire un risultato accettabile per un pacchetto di test, testarlo in condizioni prestabilite e tenere traccia di ciò che è stato approvato.

Definisci i termini prima di tentare di correggere un difetto
La tensione descrive come il materiale di imballaggio viene tirato e mantenuto lungo il percorso. La sovrapposizione descrive come una passata copre la passata precedente. La copertura è l'area protetta risultante della confezione. Questi termini sono correlati, ma nessuno di essi da solo dimostra la qualità della confezione.
Iniziate definendo le condizioni di accettazione visiva e funzionale: cosa deve essere coperto, protetto, fissato, etichettato e ispezionato. Quindi, identificate il materiale effettivo e le condizioni della bobina utilizzati per la valutazione.
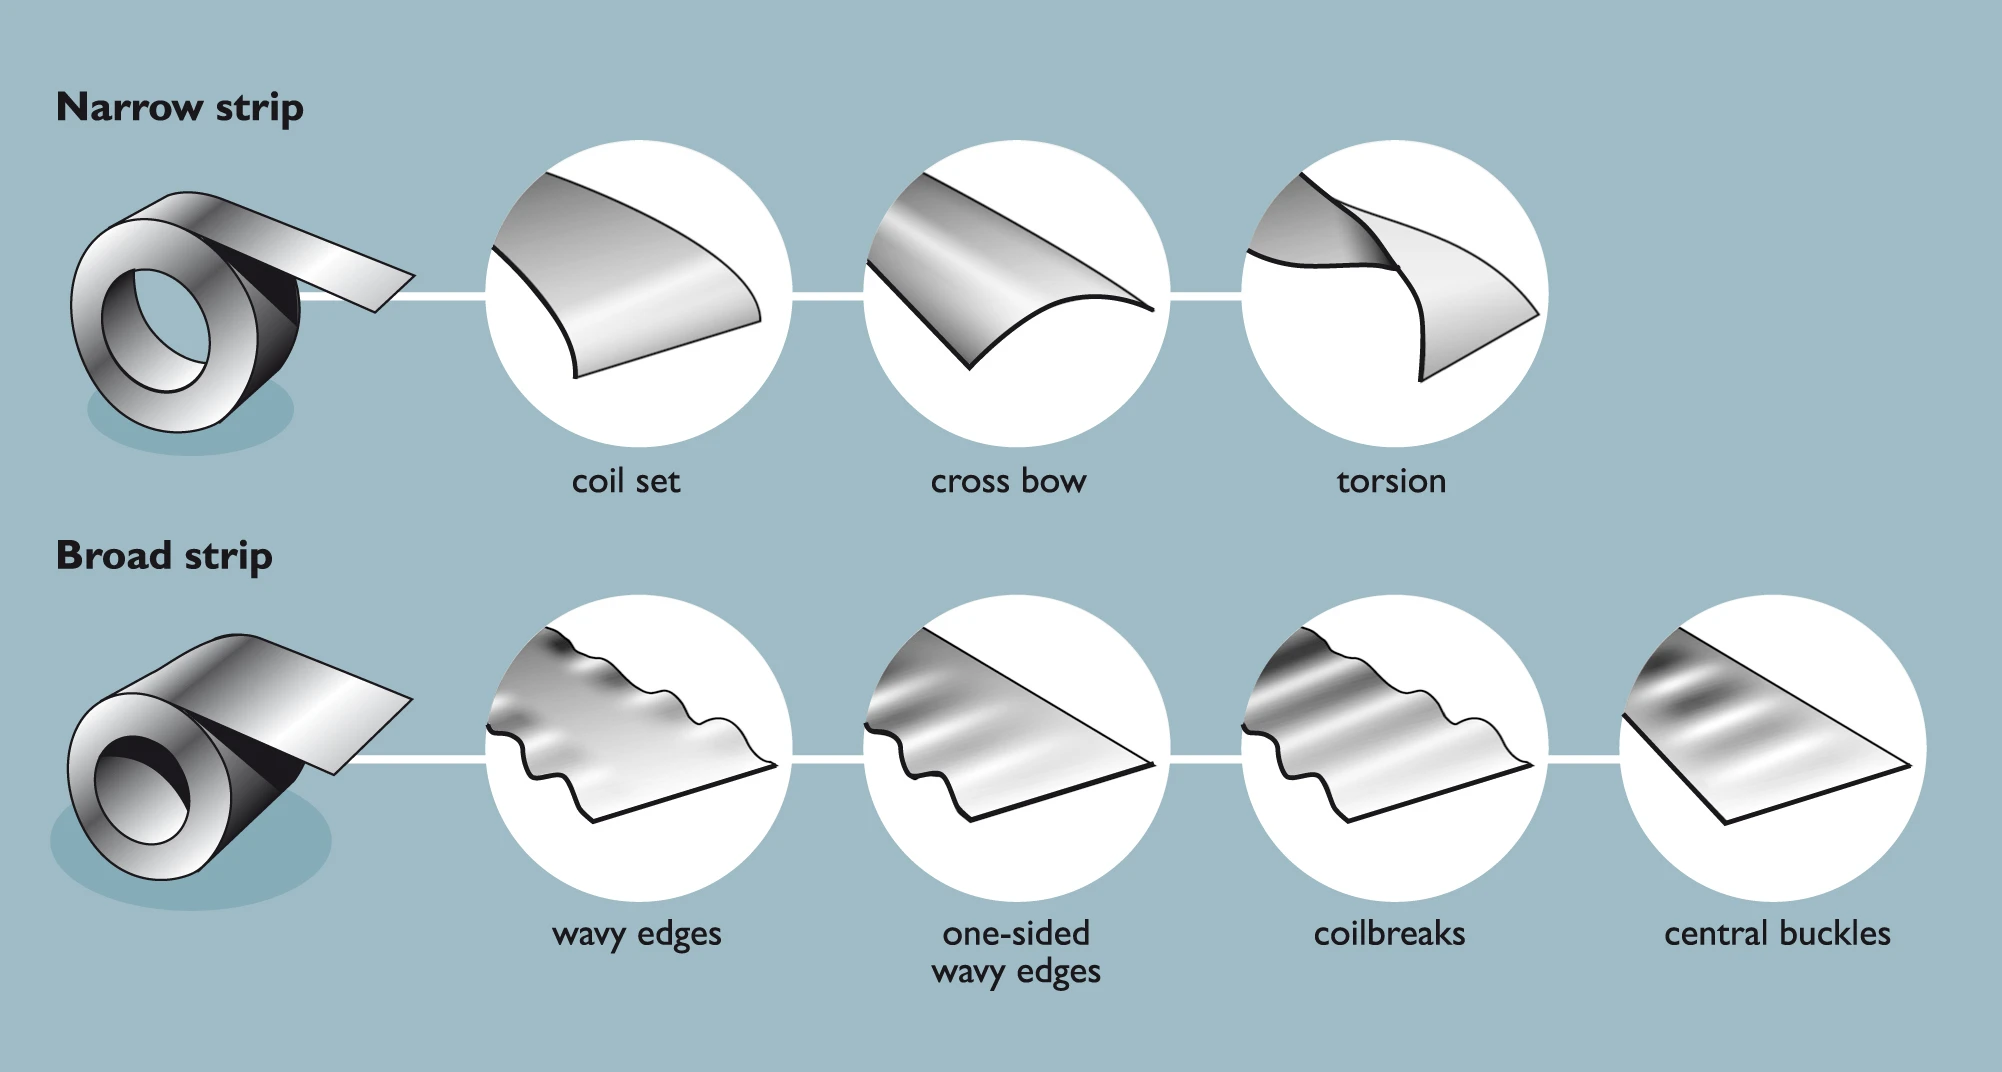
Leggere la confezione come una catena, non come una singola impostazione
Quando il materiale è allentato, sgualcito, rotto, irregolare o lascia un'area scoperta, non dare per scontato che la tensione o la sovrapposizione siano le uniche cause. Innanzitutto, registrare le condizioni del materiale, la geometria e la superficie della bobina, le condizioni del percorso e della guida, la sequenza di confezionamento, la posizione del difetto osservato, il metodo di ispezione e la ricetta o la revisione delle impostazioni approvata in vigore.
Questa registrazione non fornisce una diagnosi a distanza. Consente una revisione controllata e impedisce che ripetute modifiche dei parametri cancellino le prove.

Che effetto può avere un cambiamento di tensione
Una tensione di trazione insufficiente o eccessiva può alterare il modo in cui il materiale si dispone sulla bobina, come segue un contorno e come si comporta nelle transizioni. Le conseguenze visibili possono includere allentamento, pieghe, movimenti durante la manipolazione, danni al materiale o una rottura, ma questi sono sintomi da esaminare in condizioni definite, non una prova automatica di una singola causa.
Prima di modificare un parametro, verificare che il materiale, il percorso, la guida, la bobina e le condizioni di ispezione effettivi corrispondano al caso approvato. Per qualsiasi regolazione della macchina o ripristino anomalo, attenersi alla procedura controllata e a una revisione competente.

Che effetto può avere un cambiamento nella sovrapposizione
La sovrapposizione influisce sulla continuità della copertura e sulla quantità di materiale utilizzato. Una sovrapposizione insufficiente può lasciare uno spazio vuoto visibile o un'area scarsamente coperta; una sovrapposizione eccessiva può aggiungere materiale senza soddisfare i requisiti di protezione dichiarati. Il risultato accettabile deve essere definito dalle specifiche di imballaggio o dal campione approvato, non dalla preferenza per un imballaggio dall'aspetto più spesso.
Il valore di impostazione, l'algoritmo di controllo, il limite della ricetta e il metodo di misurazione rimangono specifici per l'apparecchiatura e il materiale. Non copiarli su macchine o progetti diversi senza prima averli convalidati.
Utilizzare una matrice di test controllata
Mantenete costanti la bobina, il materiale, il metodo di ispezione e tutte le condizioni non testate. Modificate un solo fattore approvato alla volta, quindi registrate il risultato. Lo scopo è capire quale condizione è stata modificata, non creare un lungo elenco di prove non rintracciabili.
| Campo record | Perchè é importante |
|---|---|
| Identificazione e stato della bobina | Definisce il prodotto e il confine della superficie di osservazione. |
| Specifiche del materiale e lotto | Mantiene visibili le variazioni del materiale. |
| Revisione della ricetta/impostazione e fattore modificato | Separa una variabile di test autorizzata da uno stato macchina sconosciuto. |
| Percorso del materiale e condizioni dell'attrezzatura | Registra guide, punti di contatto o condizioni visibili rilevanti per l'osservazione. |
| Sovrapposizione/copertura target e osservata | Collega il requisito al risultato dell'ispezione senza inventare un valore universale. |
| Foto e verbale di ispezione | Preserva il contesto, la posizione, il metodo, il revisore e la decisione. |
Ripetere il test solo dopo che il team di progetto avrà definito come verranno rappresentate le variazioni nelle dimensioni della bobina, nel lotto di materiale o nei requisiti di confezionamento. Una piccola prova può stabilire un valore di riferimento locale, ma non garantisce le prestazioni per ogni bobina futura.
Trasformare un risultato accettato in una registrazione di produzione controllata
Quando un risultato viene approvato, collegare la ricetta o la revisione delle impostazioni alla specifica del packaging, all'identificazione del materiale, al metodo di ispezione, al revisore responsabile e alla regola di controllo delle modifiche. Definire cosa l'operatore deve registrare quando il packaging osservato si discosta dalle condizioni accettate e a chi viene segnalato il problema.
In questo modo, la "qualità" rimane legata a una registrazione ripetibile piuttosto che alla memoria informale.
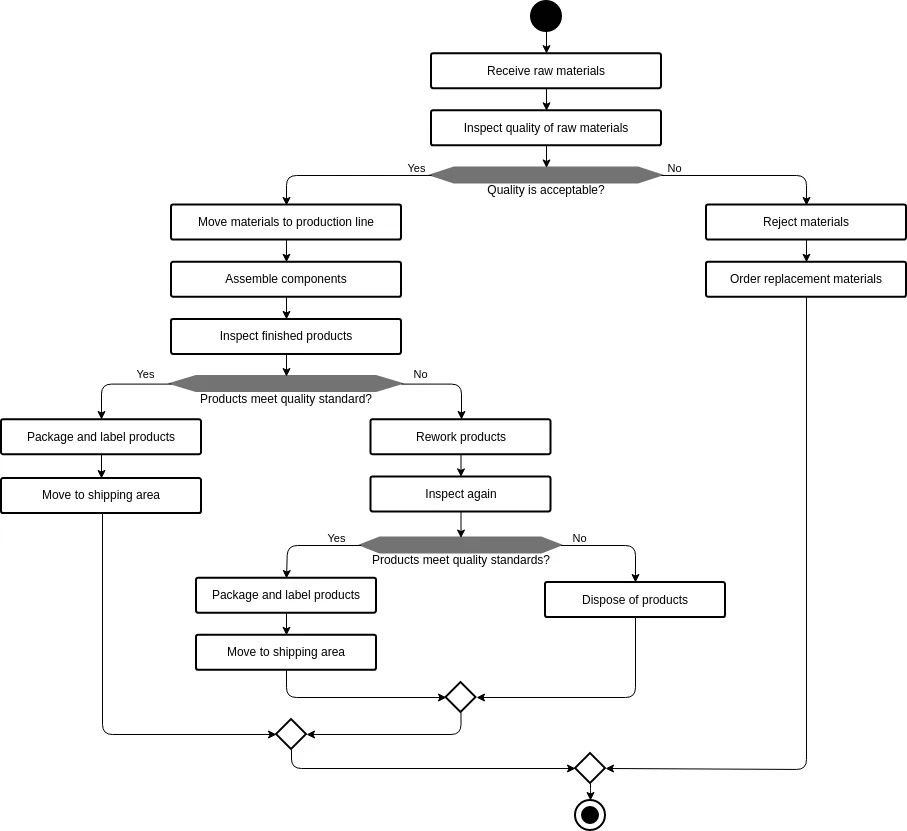
Un passo pratico successivo
Raccogli un campione accettato e un'eccezione controllata dal processo effettivo. Verifica se ciascuno di essi risponde alle seguenti domande: quale bobina, quale materiale, quale revisione, cosa è stato osservato, chi l'ha ispezionato e quale decisione è stata presa in seguito. Qualsiasi risposta mancante rappresenta il campo di prova successivo da aggiungere prima di considerare un'impostazione di tensione o sovrapposizione come stabilita.
Dettagli visivi
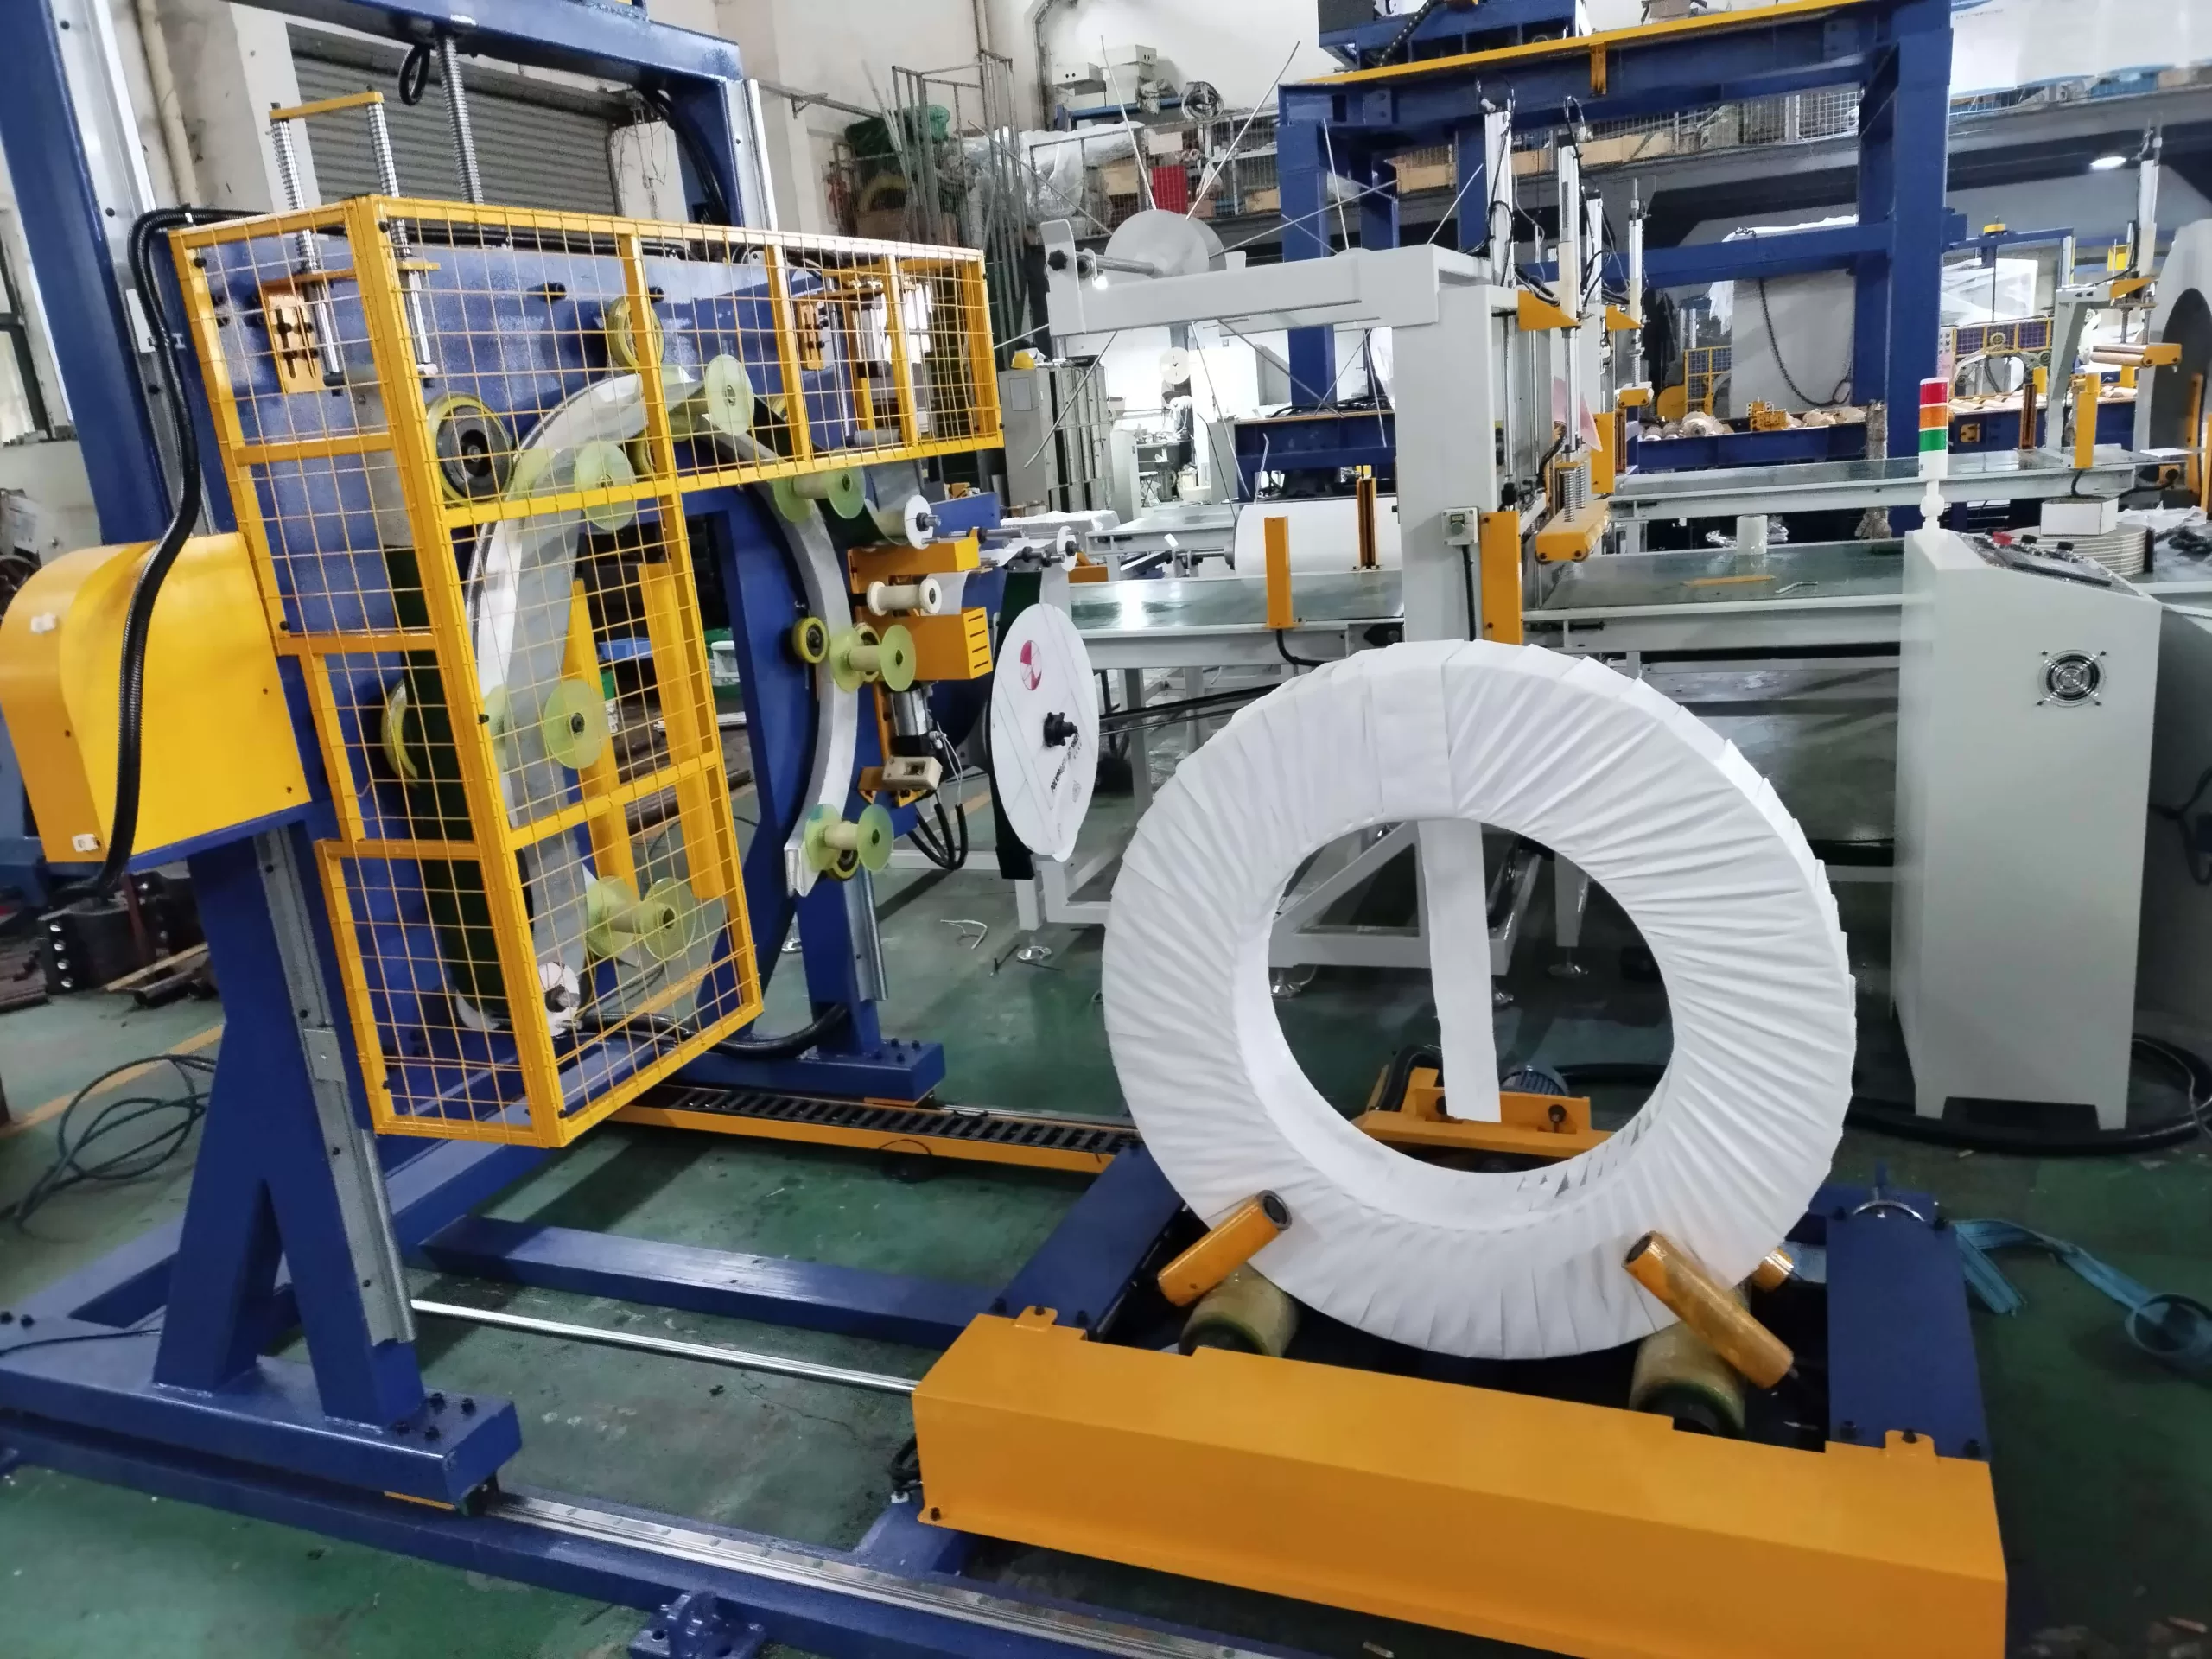
Clicca per ingrandire

Clicca per ingrandire
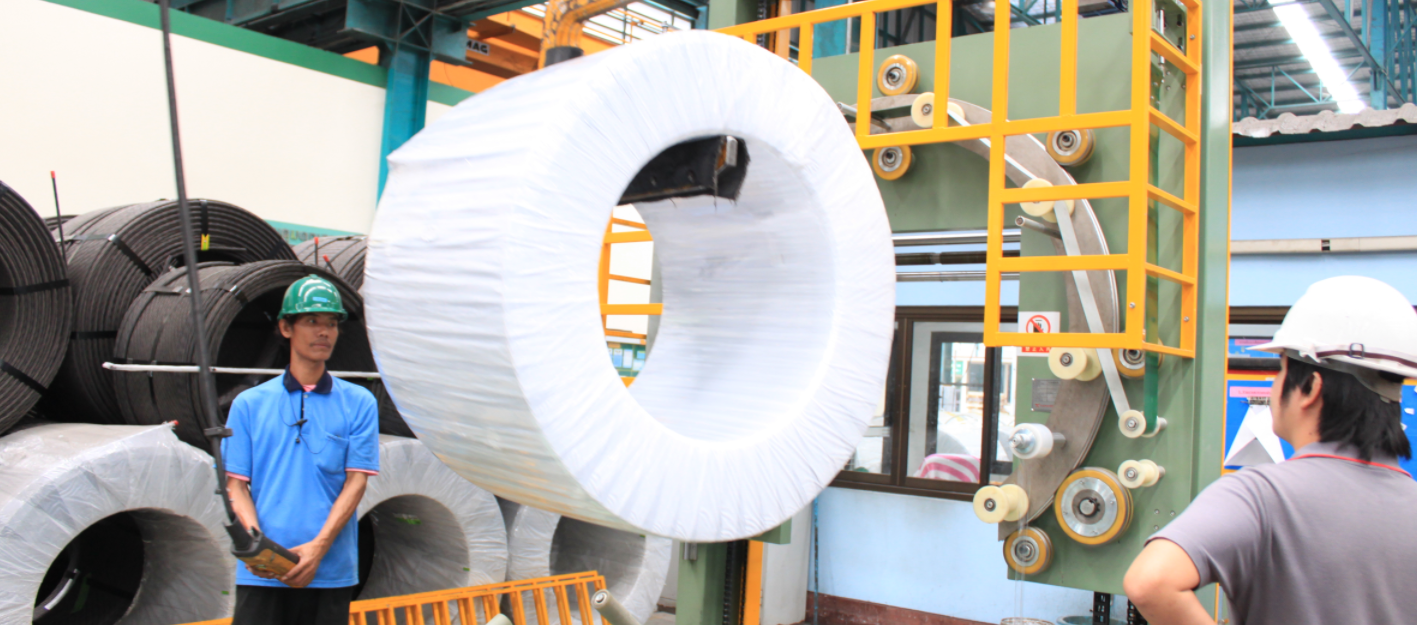
Clicca per ingrandire
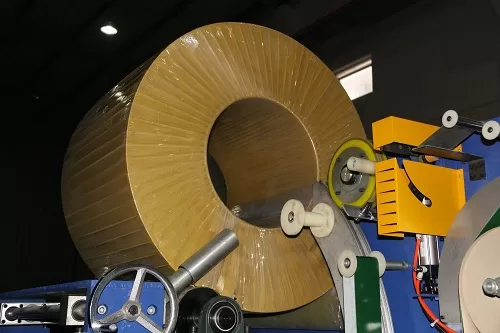
Clicca per ingrandire
Guarda come funziona
Scopri come le nostre soluzioni di confezionamento automatizzate ottimizzano l'efficienza della tua linea di produzione. Questo video illustra il funzionamento impeccabile, progettato per la massima protezione.
Fidati da Acciaierie e leader del settore
I produttori globali si affidano alle attrezzature per imballaggio per impieghi gravosi di FHOPE


Pronti a ottimizzare la vostra linea di confezionamento?
Richiedi un preventivo personalizzato con analisi del ROI. I nostri tecnici risponderanno entro 24 ore.
- Progettazione di layout gratuita
- Supporto per l'installazione globale
- 2 anno di garanzia inclusa
Le tue informazioni sono al sicuro e non verranno mai condivise.
Macchine correlate

Linea di confezionamento coil in acciaio
Visualizza dettagli →
Linea di confezionamento coil verticale
Visualizza dettagli →
Linea di confezionamento tubi flessibili
Visualizza dettagli →
Linea di confezionamento bobine di rame
Visualizza dettagli →
Linea di confezionamento bobine di filo
Visualizza dettagli →
Linea di confezionamento pannelli
Visualizza dettagli →
Insaccatrice per tubi
Visualizza dettagli →
Linea di confezionamento profili in alluminio
Visualizza dettagli →
FHOPE Linea di legatura e reggiatura tubi automatici
Visualizza dettagli →
Linea automatica di legatura e reggiatura di tubi
Visualizza dettagli →
Reggiatrice automatica per tubi in acciaio
Visualizza dettagli →
FHOPE Confezionatrice automatica per tubi in acciaio
Visualizza dettagli →
Linea di confezionamento reggia tubi in plastica automatica
Visualizza dettagli →
Linea automatica di insacco per tubi in PPR/PVC
Visualizza dettagli →
Confezionatrice per sacchi per tubi in plastica
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-200
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-300
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-400
Visualizza dettagli →
Macchina imballatrice per bobine di cavi-FPCA100
Visualizza dettagli →