Guida alla checklist FAT e SAT per la macchina avvolgitrice di bobine d'acciaio
Una checklist completa per i test di accettazione in fabbrica (FAT) e in loco (SAT) aiuta a verificare che una macchina avvolgitrice per bobine d'acciaio soddisfi le specifiche concordate prima della spedizione e dopo l'installazione. Scopri le fasi chiave di accettazione per testare funzioni, interfacce, documentazione, limiti di sicurezza e prontezza alla produzione.

Lista di controllo FAT e SAT per macchine avvolgitrici di bobine d'acciaio
I test di accettazione in fabbrica (FAT) e i test di accettazione in loco (SAT) non sono cerimonie di chiusura di un progetto. Rappresentano la tracciabilità controllata che dimostra se il sistema fornito corrisponde all'ambito concordato in fabbrica e, successivamente, se può essere installato, integrato e accettato in sicurezza in loco.
Un FAT non può dimostrare le prestazioni in loco prima che la macchina raggiunga le sue reali utenze, la sua configurazione, il flusso dei materiali e l'ambiente operativo. Un SAT non può correggere un contratto poco chiaro. Definisci tempestivamente le basi di accettazione, registra ogni risultato in relazione ad esse e distingui un test superato da un rischio aperto o da un obbligo differito.
Questo articolo costituisce un quadro di riferimento per la pianificazione dell'accettazione, non una procedura di prova universale o un'istruzione per la convalida della sicurezza. Il progetto è regolato dal contratto, dalle specifiche tecniche, dai disegni approvati, dalla valutazione dei rischi, dal manuale della macchina, dai requisiti del mercato di riferimento e dai revisori competenti designati.
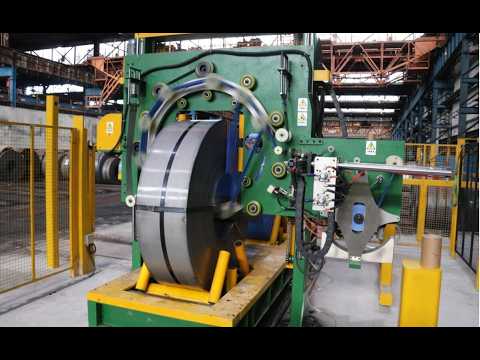
Definire le fasi di accettazione e i diritti decisionali
Indicare cosa verifica il FAT presso la sede del fornitore, cosa verifica il SAT dopo l'installazione e se è richiesta una successiva fase di esecuzione della produzione. Assegnare chi assiste, chi registra, chi può accettare una non conformità, chi è responsabile di un elemento della lista di controllo e quale documentazione è necessaria prima della spedizione, dell'installazione o del rilascio finale.
Utilizzare stati inequivocabili: superato, superato con riserva e con restrizioni documentate, non superato o non testato. Un superamento con riserva non è un'approvazione tacita. Richiede un responsabile, una data di scadenza, un controllo temporaneo e la prova di un eventuale ritest.
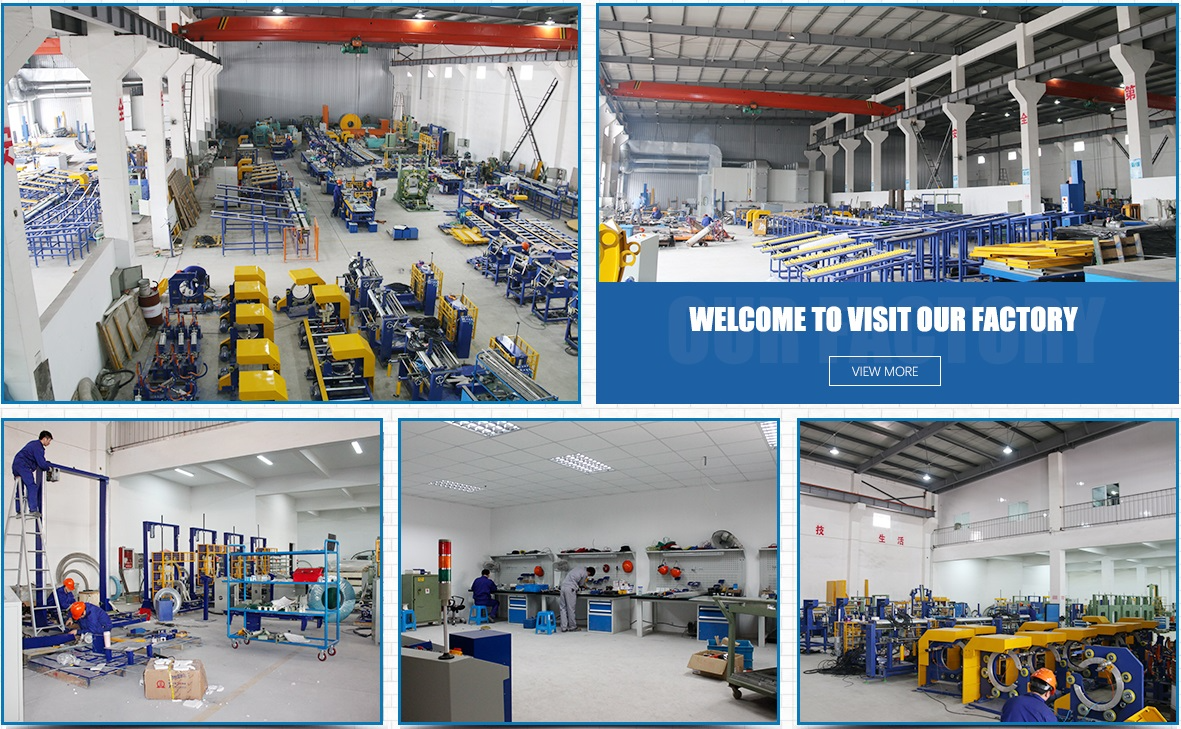
Congelare la base di accettazione prima del collaudo della macchina
Creare un indice controllato del contratto, dell'accordo tecnico, dei disegni approvati, del layout, dei documenti elettrici e pneumatici, dell'elenco I/O, della versione del software/ricetta, dei materiali approvati, dei campioni di accettazione dell'imballaggio, dei documenti di rischio, dei manuali, della distinta base e delle modifiche approvate. Ogni riga di prova deve citare il documento di riferimento e la relativa revisione.
Se manca un documento o una modifica approvata non è riportata nel piano di test, registrarla come elemento aperto. Non fare affidamento su chiarimenti verbali durante il test con i testimoni.
Preparazione di bobine e materiali rappresentativi
Definire la popolazione di prova: combinazioni approvate più piccole, tipiche, più grandi e più difficili, purché siano sicure e pratiche da testare. Documentare le dimensioni della bobina, il peso, le condizioni della superficie, il tipo di materiale, il materiale di imballaggio, la ricetta e i criteri di accettazione previsti. Registrare chi ha fornito i campioni e se questi rappresentano le condizioni di produzione.
Non considerare un test riuscito su una singola bobina come prova dell'intero intervallo di funzionamento approvato. Allo stesso modo, non testare una combinazione al di fuori dell'intervallo operativo sicuro concordato solo per dimostrare un valore massimo dichiarato.
Esaminare i documenti e verificare l'ambito fornito
Prima di eseguire i test funzionali, verificare la presenza della documentazione controllata e che i componenti meccanici, i comandi, gli identificatori e i componenti elencati forniti corrispondano all'ambito approvato. Documentare le condizioni visibili, le etichette, l'accesso, le protezioni, le condizioni dei cavi/connettori e le prove di assemblaggio come richiesto dall'accordo.
Per le funzionalità relative alla sicurezza, utilizzare la base di valutazione del rischio e di validazione approvata per il progetto. Non improvvisare l'iniezione di guasti, non disattivare un interblocco, non entrare in un'area protetta e non utilizzare metodi non sicuri per "dimostrare" una funzione di arresto. Un responsabile della sicurezza competente e la procedura applicabile stabiliscono il metodo di prova consentito.
Testare le funzioni complete, non i singoli movimenti.
Il piano FAT deve tracciare un ciclo approvato, dalla condizione di carico autorizzata fino al posizionamento, all'imballaggio, alla movimentazione dei materiali, al completamento e al rilascio, includendo le modalità manuali/automatiche definite, le modifiche alla ricetta, le interfacce approvate e le condizioni anomale. Specificare il significato dei punti di inizio e fine per ogni registrazione di tempo o capacità.
Per valutare le prestazioni di confezionamento, conservare campioni e registrare le condizioni della bobina/del materiale, le impostazioni o le revisioni della ricetta, i criteri visivi, le misurazioni, le osservazioni e il risultato. Per la documentazione relativa al funzionamento continuo, registrare il numero di cicli accettati, gli interventi, le pause pianificate, gli allarmi, gli scarti e il metodo di calcolo. Il ciclo singolo più veloce non rappresenta un risultato di capacità della linea.

Interfacce di test e limiti di ripristino
Se l'ambito comprende nastri trasportatori, carrelli, reggiatura, pesatura, etichette, scanner o scambio MES/ERP, testare la proprietà dell'interfaccia e il percorso dati concordati. Registrare i normali handshake, gli stati di non disponibilità previsti, i duplicati, le interruzioni di comunicazione e il percorso di ripristino consentito. Non dare per scontato che un wrapper svolga una funzione a monte o a valle a meno che non sia incluso nell'ambito del sistema fornito e nell'ambito di accettazione.
Utilizzare la lista di controllo come strumento decisionale
Per ogni elemento della lista di controllo è necessario indicare il riferimento al requisito, il risultato osservato, il rischio/impatto, il responsabile, la data di scadenza, la restrizione temporanea, il metodo di verifica e la prova di chiusura. Decidere quali elementi bloccano la spedizione, quali bloccano la messa in servizio e quali possono essere accettati a determinate condizioni in base a un piano documentato. Allegare la prova di ritest all'elemento originale anziché sostituire la cronologia.
SAT dimostra il contesto installato
In loco, verificare la disposizione installata, le fondazioni/ancoraggi (ove applicabile), le utenze, il flusso dei materiali, le interfacce, il perimetro di sicurezza, l'accesso, la formazione, la documentazione e le effettive condizioni operative rispetto al contratto. Ripetere i test concordati nelle condizioni del sito. Se le condizioni di installazione, interfaccia o prodotto differiscono da quelle del FAT (Factory Acceptance Test), registrare la differenza anziché presumere che il risultato di fabbrica sia trasferibile senza modifiche.
Il passo successivo: emettere un fascicolo di testimoni controllato
Prima del FAT, distribuire un pacchetto di documenti ai testimoni contenente la matrice di accettazione, l'elenco delle bobine di prova, i registri dei test, le regole di autorizzazione dei supporti, il formato della lista di controllo, l'indice delle versioni, i ruoli specifici e i criteri di rilascio. Tale preparazione trasforma il FAT/SAT da una semplice dimostrazione in un processo di accettazione equo e tracciabile.
Dettagli visivi

Clicca per ingrandire
Clicca per ingrandire

Clicca per ingrandire
Clicca per ingrandire
Guarda come funziona
Scopri come le nostre soluzioni di confezionamento automatizzate ottimizzano l'efficienza della tua linea di produzione. Questo video illustra il funzionamento impeccabile, progettato per la massima protezione.
Fidati da Acciaierie e leader del settore
I produttori globali si affidano alle attrezzature per imballaggio per impieghi gravosi di FHOPE


Pronti a ottimizzare la vostra linea di confezionamento?
Richiedi un preventivo personalizzato con analisi del ROI. I nostri tecnici risponderanno entro 24 ore.
- Progettazione di layout gratuita
- Supporto per l'installazione globale
- 2 anno di garanzia inclusa
Le tue informazioni sono al sicuro e non verranno mai condivise.
Macchine correlate

Linea di confezionamento coil in acciaio
Visualizza dettagli →
Linea di confezionamento coil verticale
Visualizza dettagli →
Linea di confezionamento tubi flessibili
Visualizza dettagli →
Linea di confezionamento bobine di rame
Visualizza dettagli →
Linea di confezionamento bobine di filo
Visualizza dettagli →
Linea di confezionamento pannelli
Visualizza dettagli →
Insaccatrice per tubi
Visualizza dettagli →
Linea di confezionamento profili in alluminio
Visualizza dettagli →
FHOPE Linea di legatura e reggiatura tubi automatici
Visualizza dettagli →
Linea automatica di legatura e reggiatura di tubi
Visualizza dettagli →
Reggiatrice automatica per tubi in acciaio
Visualizza dettagli →
FHOPE Confezionatrice automatica per tubi in acciaio
Visualizza dettagli →
Linea di confezionamento reggia tubi in plastica automatica
Visualizza dettagli →
Linea automatica di insacco per tubi in PPR/PVC
Visualizza dettagli →
Confezionatrice per sacchi per tubi in plastica
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-200
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-300
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-400
Visualizza dettagli →
Macchina imballatrice per bobine di cavi-FPCA100
Visualizza dettagli →