Errori nella scelta della macchina avvolgitrice per bobine d'acciaio e come evitarli
L'acquisto di una macchina avvolgitrice per bobine d'acciaio richiede più di un semplice confronto di prezzi e specifiche. Scopri come individuare le lacune nascoste nelle proposte dei fornitori, definire i requisiti di processo, verificare le dichiarazioni sulle prestazioni e creare un metodo di valutazione più chiaro per una selezione affidabile delle attrezzature.
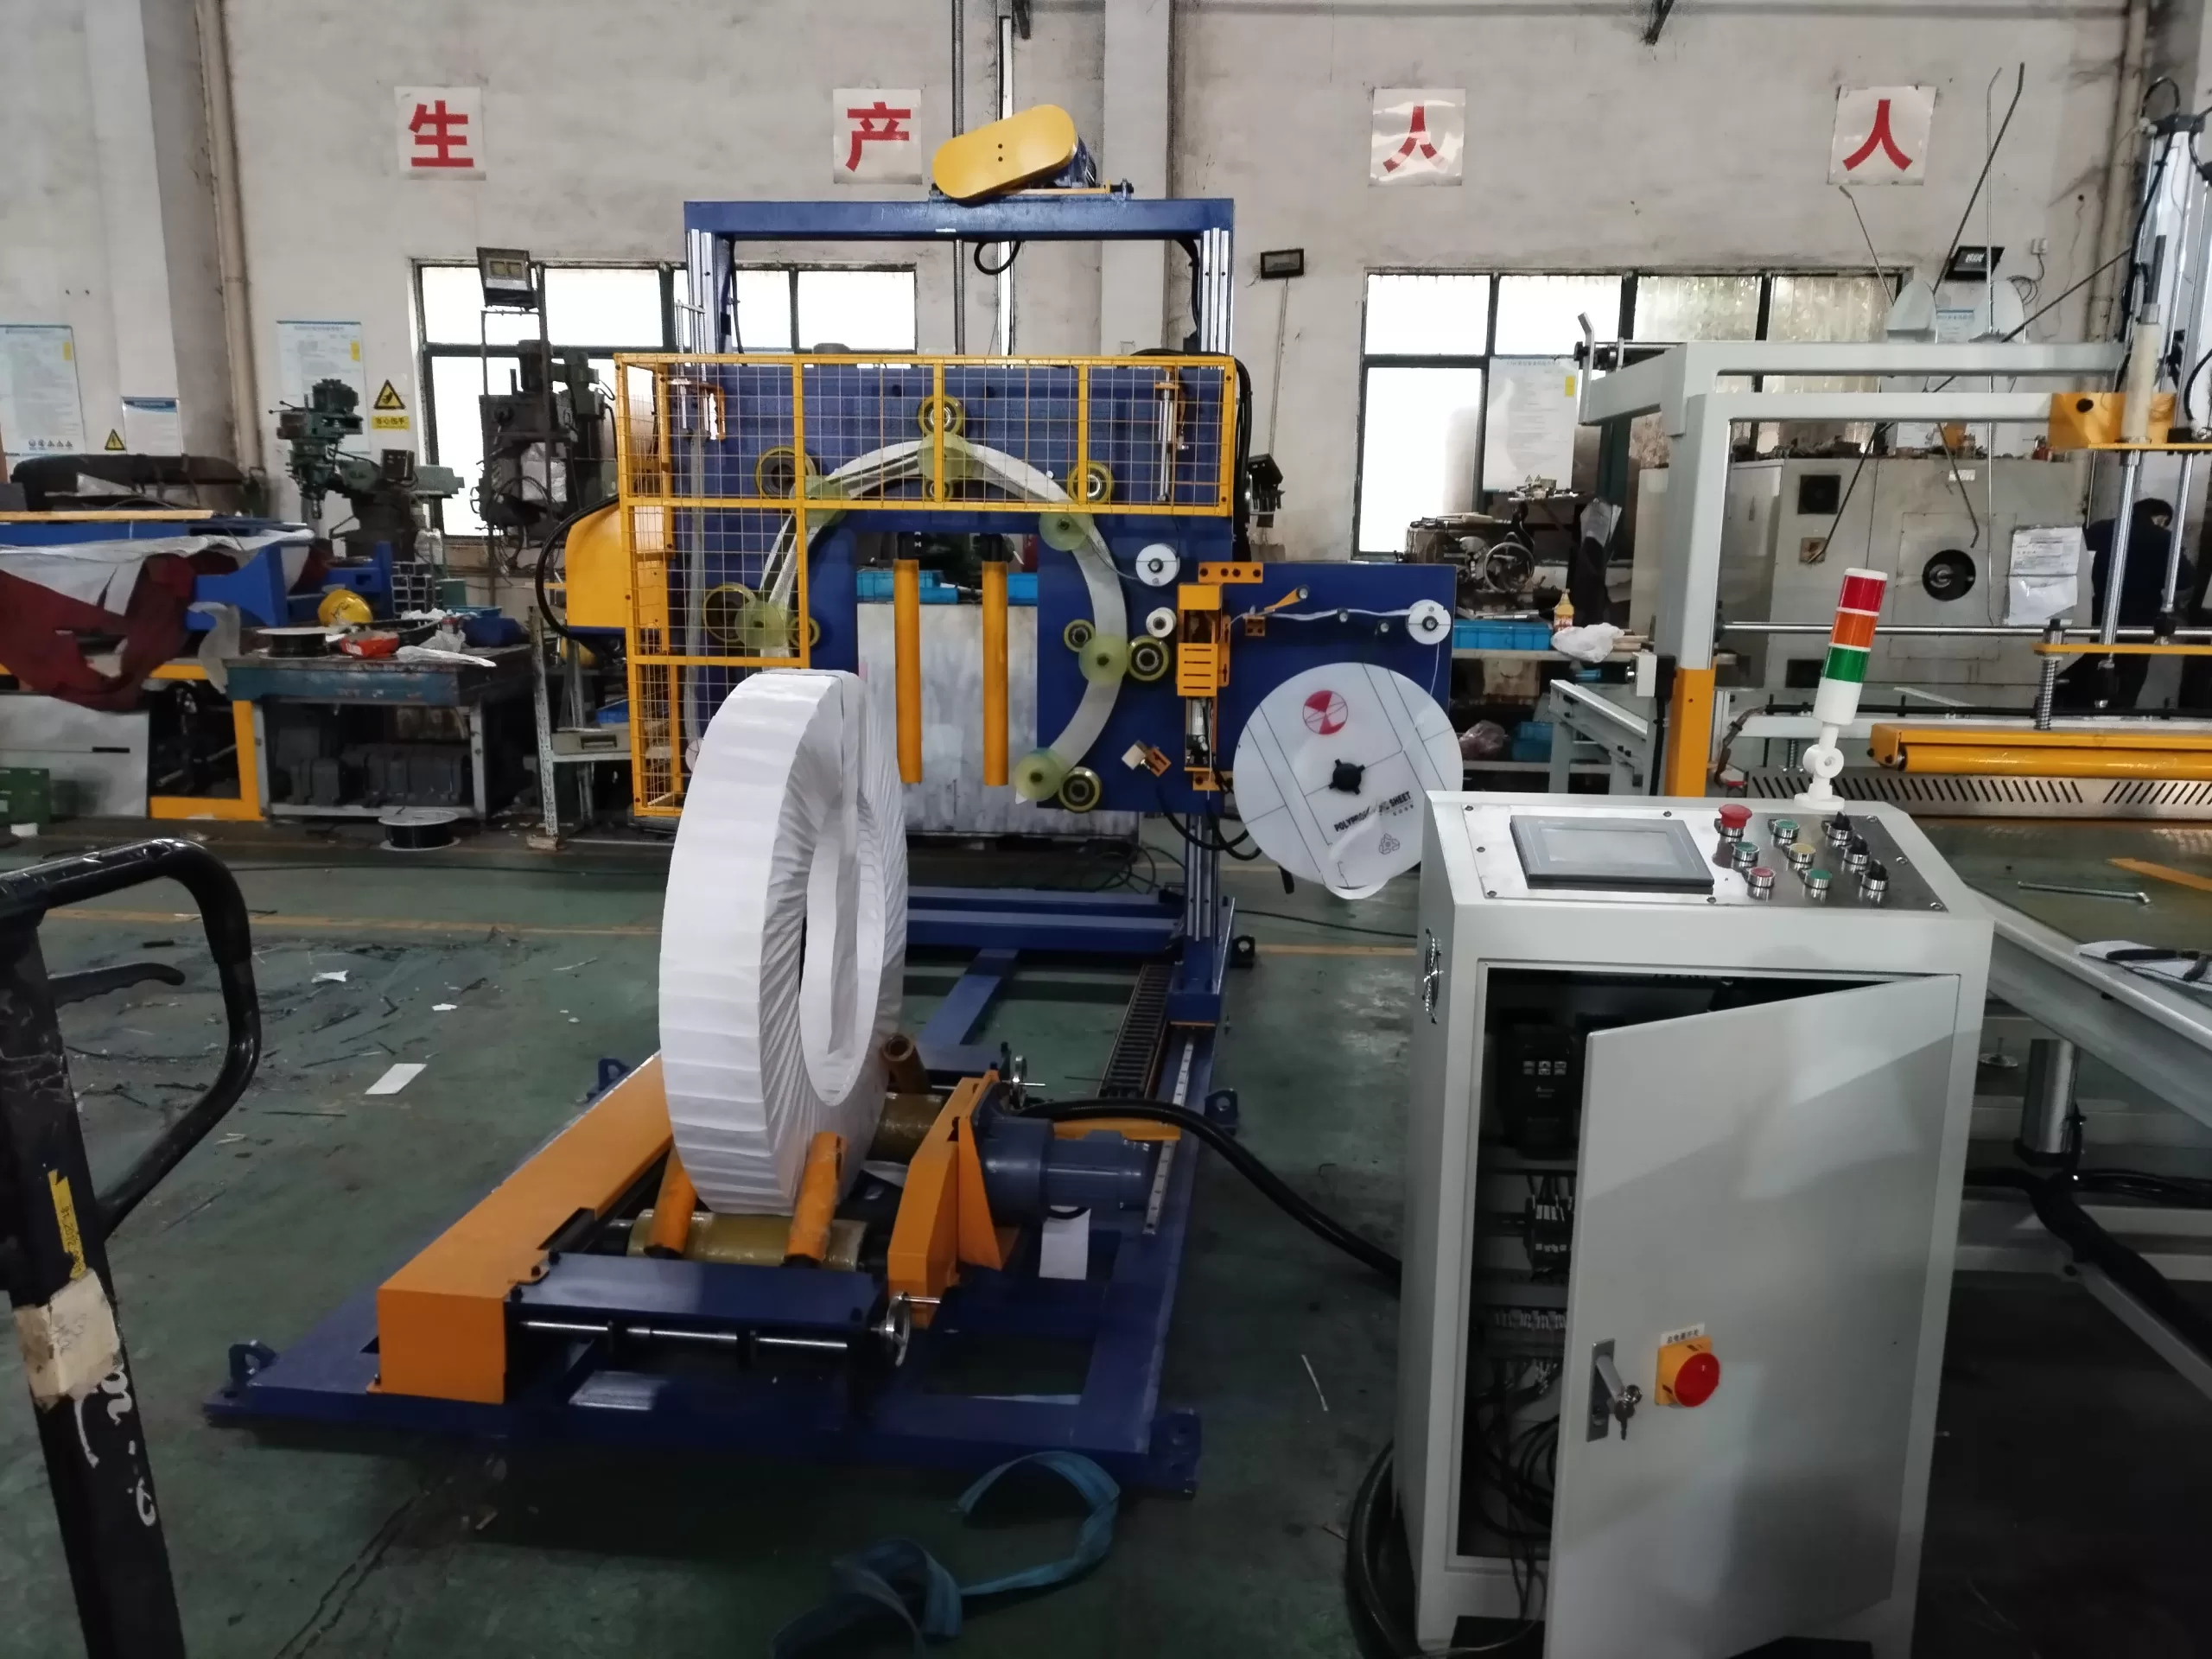
Errori comuni nella scelta di una macchina avvolgitrice per bobine d'acciaio
Errori comuni nella scelta di una macchina avvolgitrice per bobine d'acciaio
La maggior parte delle scelte sbagliate non inizia con una singola macchina difettosa. Inizia con un quesito mancante che persiste dalla richiesta di informazioni al preventivo fino all'installazione. La soluzione pratica è individuare tempestivamente questo presupposto, valutarne le conseguenze e raccogliere le prove necessarie per risolverlo.
Questa guida è pensata per i team che confrontano diverse soluzioni di wrapping prima di aver concordato la configurazione finale, i test e il piano di accettazione.

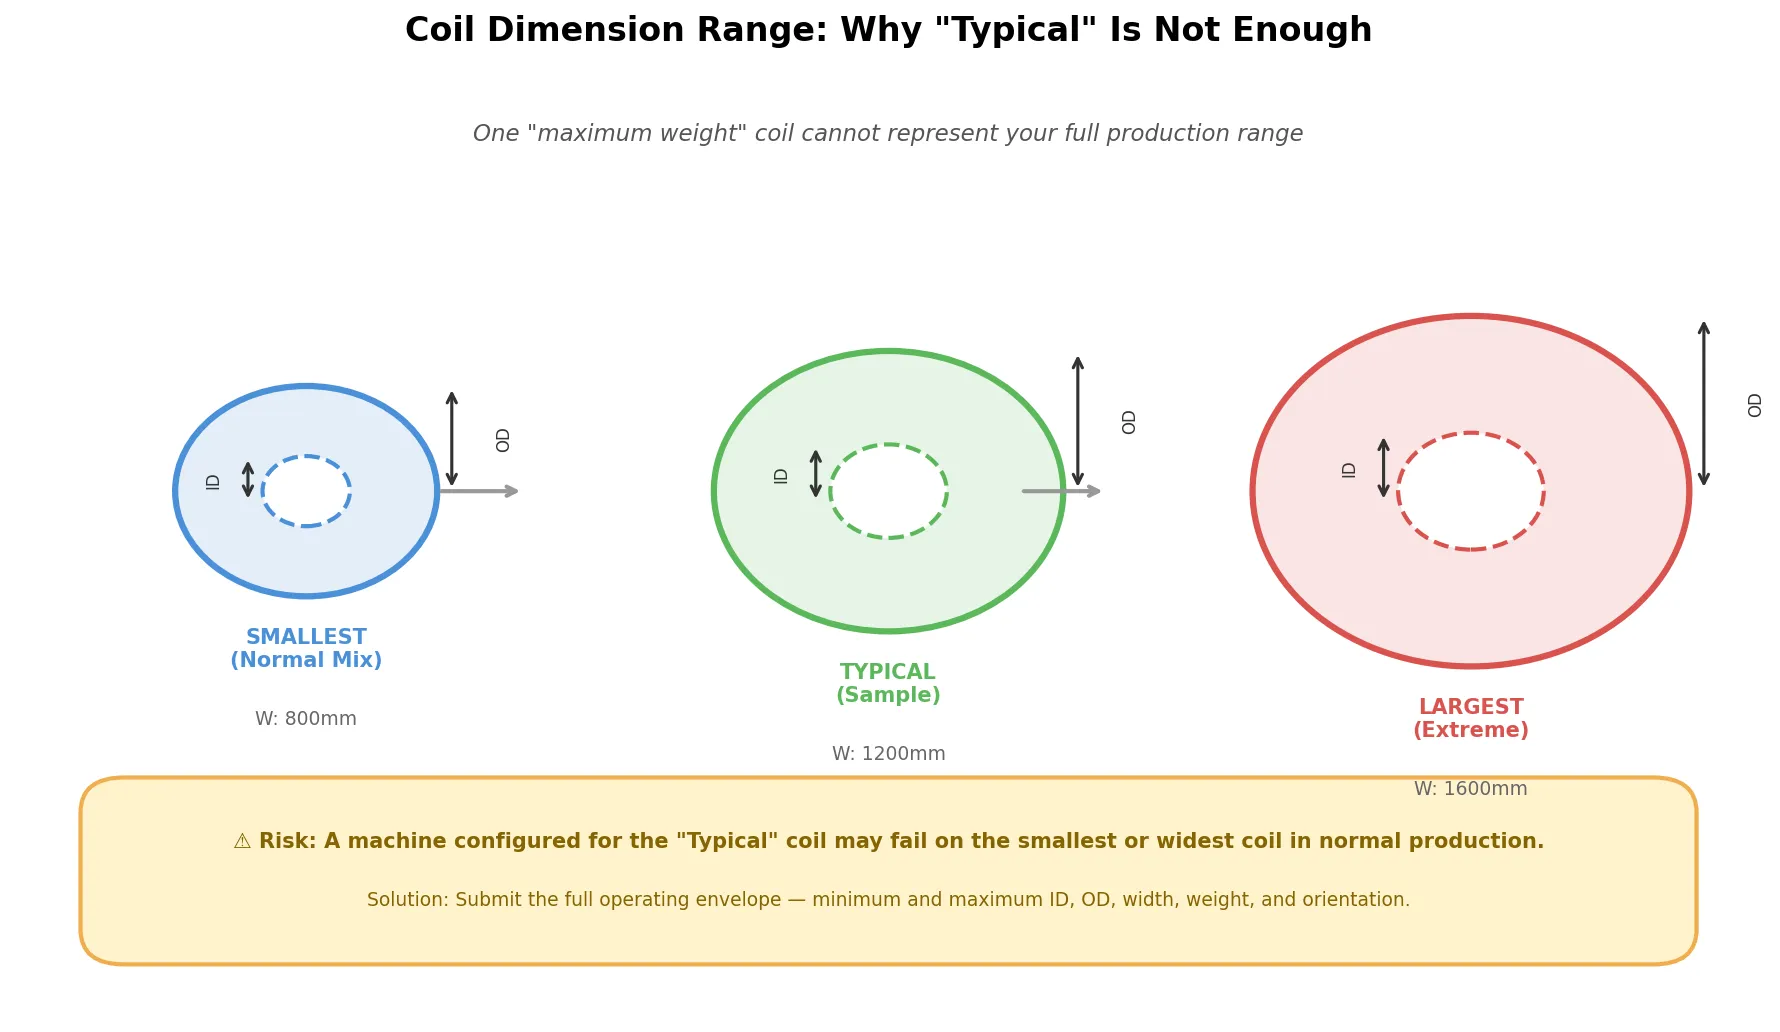
1. Selezione solo in base al peso massimo
Presupposto: la bobina più pesante descrive l'applicazione.
Perché non funziona: la massa non definisce il diametro interno, il diametro esterno, la larghezza, l'orientamento, le condizioni di supporto, la sensibilità della superficie, il metodo di carico o la frequenza con cui viene prodotto ciascun tipo di bobina. Una configurazione può soddisfare un carico massimo pur rimanendo inadatta al mix normale.
Avviso importante: la richiesta contiene un valore "massimo", ma non un intervallo di misurazione né una distribuzione rappresentativa del prodotto.
Correzione: presentare le bobine normali, estreme e difficili da gestire come casi distinti, con il loro orientamento di arrivo e il percorso di movimentazione. Convalidare l'ambito proposto per tutte, non solo per il peso maggiore.
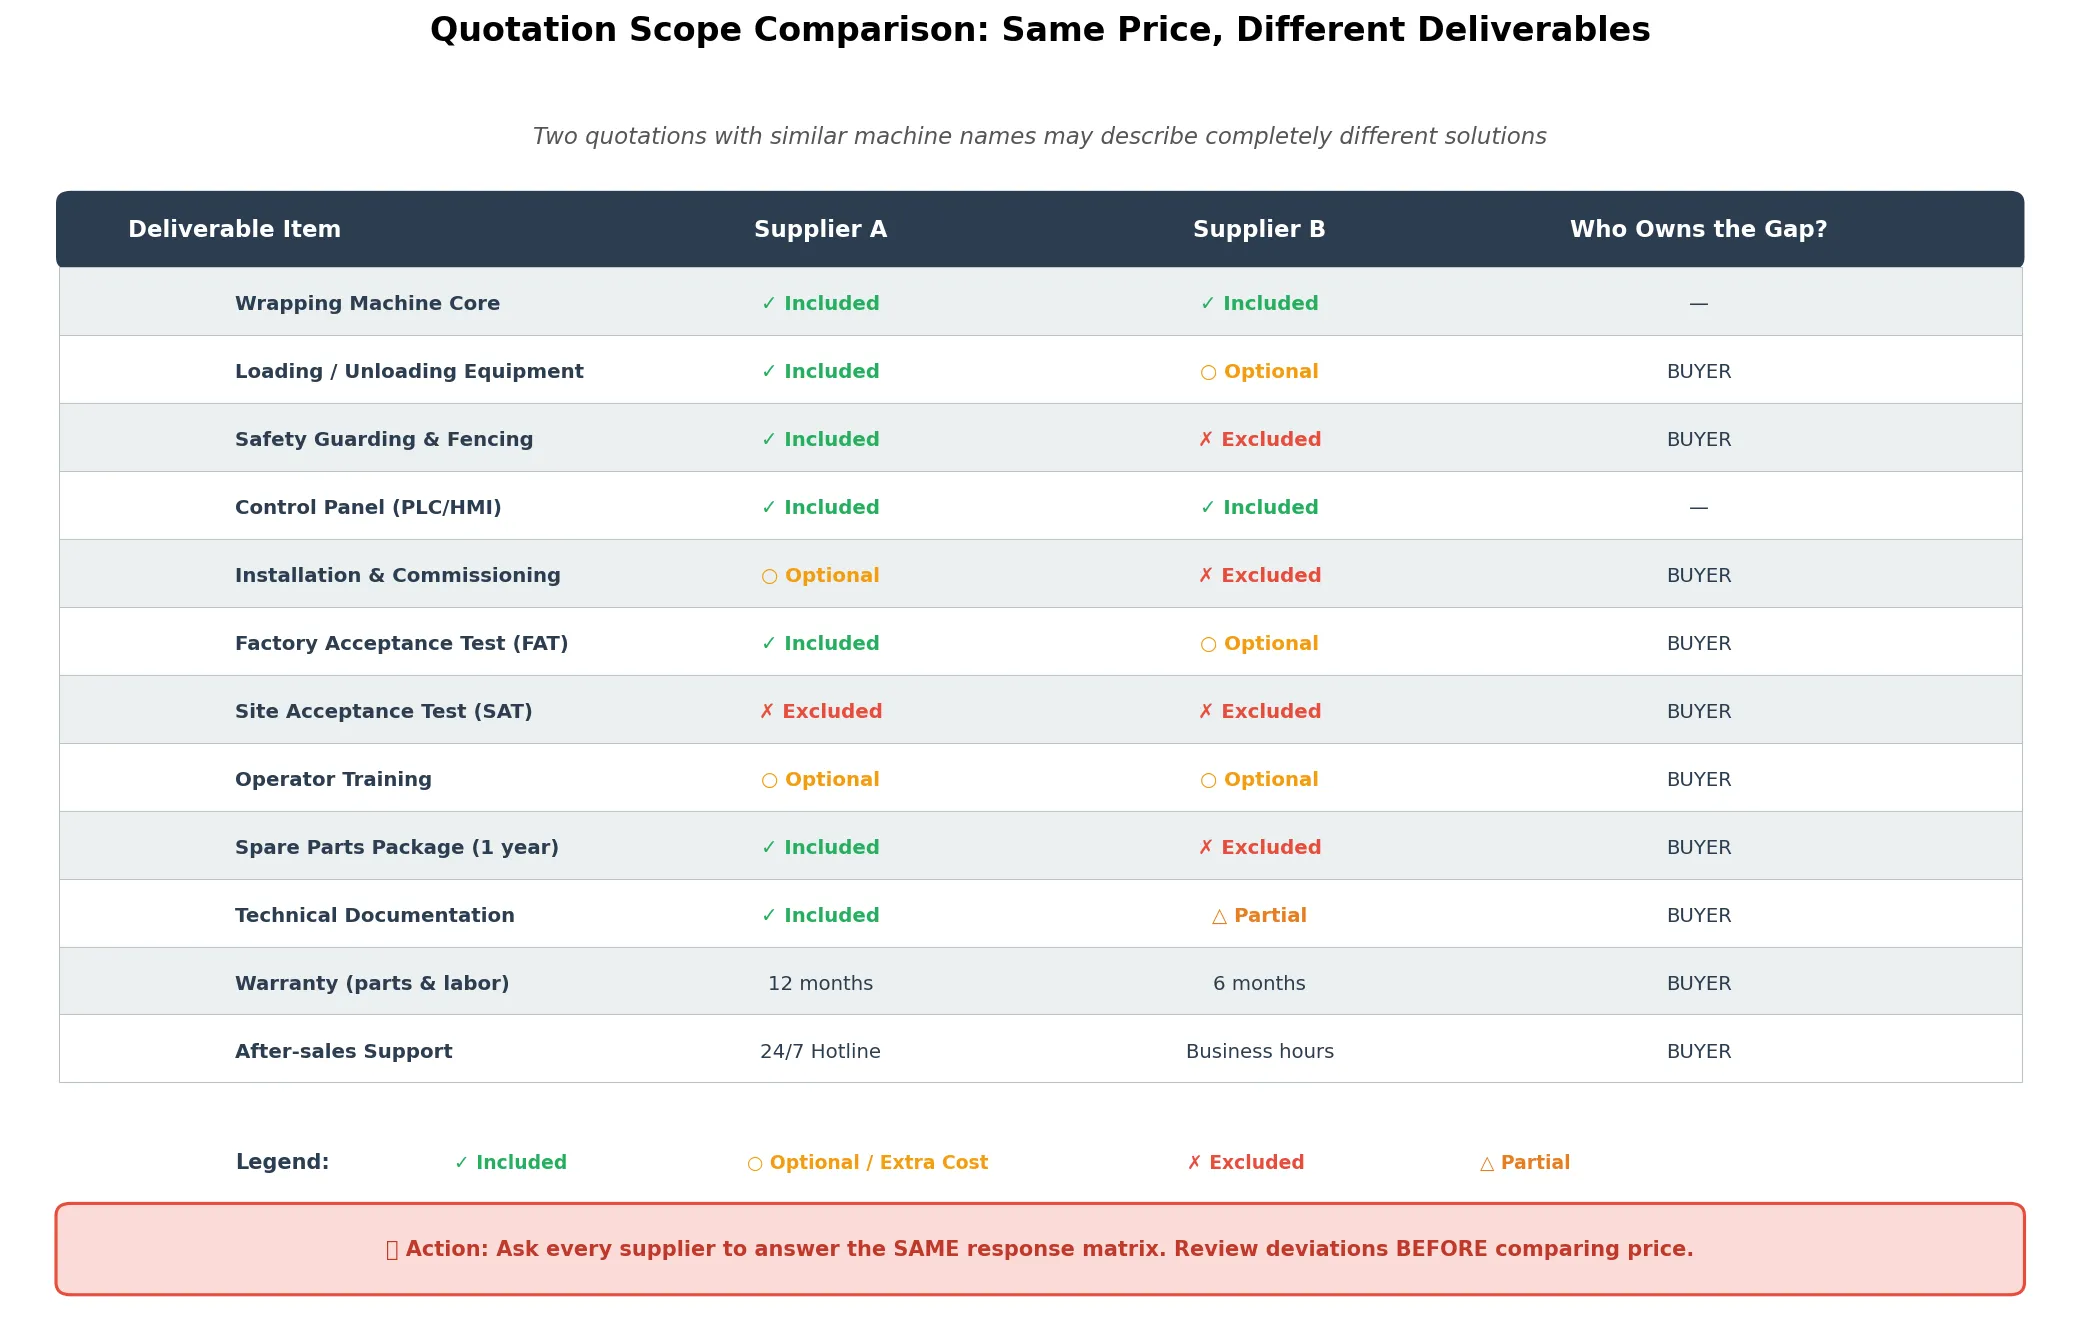
2. Confrontare il prezzo di acquisto anziché l'ambito di fornitura
Presupposto: due preventivi con nomi di macchine simili descrivono la stessa soluzione.
Perché non funziona: le attrezzature di carico, la protezione, le utenze, i controlli, l'installazione, la documentazione, i test, la formazione, i pezzi di ricambio, la garanzia e l'assistenza possono essere trattati in modo diverso da ciascun offerente.
Avviso importante: il preventivo indica un prezzo totale, ma non specifica voci incluse, opzionali, escluse o provvisorie.
Correzione: chiedere a ogni fornitore di rispondere alla stessa matrice di risposta. Esaminare le discrepanze prima di stabilire il prezzo e identificare la parte responsabile di ciascuna interfaccia e di ciascun elemento aperto.
3. Considerare l'involucro come parte integrante dell'intero processo
Presupposto: se il movimento di avvolgimento funziona, la stazione funzionerà.
Perché non funziona: il collo di bottiglia può essere il percorso della gru, la fermata del carrello, il passaggio del nastro trasportatore, il punto di ispezione, il buffer o lo scarico a valle. Una stazione di confezionamento fa parte di un flusso, non è un prodotto isolato.
Avviso tempestivo: il layout proposto mostra i contorni delle apparecchiature, ma non il percorso delle bobine, i percorsi per le persone, le zone tampone o le posizioni di recupero in caso di anomalie.
Correzione: tracciare una bobina normale e una bobina fermata o scartata durante l'intero processo. Indicare la responsabilità del passaggio di consegne e la condizione che consente la mossa successiva.
4. Accettazione di una richiesta di rimborso per ciclo non definito
Presupposto: "tempo di ciclo" ha lo stesso significato in ogni preventivo.
Perché non funziona: l'intervallo indicato può iniziare dopo il posizionamento e terminare prima dell'ispezione, del rilascio o del rifornimento del materiale. Può escludere il mix di prodotti e le interruzioni che determinano la produzione accettata.
Avviso tempestivo: un dato di capacità non prevede condizioni di inizio/fine, campione, materiale, ripetizioni, presupposti di disponibilità o regole di accettazione della qualità.
Correzione: definire il ciclo completo e le condizioni di prova prima della produzione. Fino a quando tali dati non saranno forniti e dimostrati, qualsiasi valore di output deve essere considerato una stima e non un impegno di acquisto.
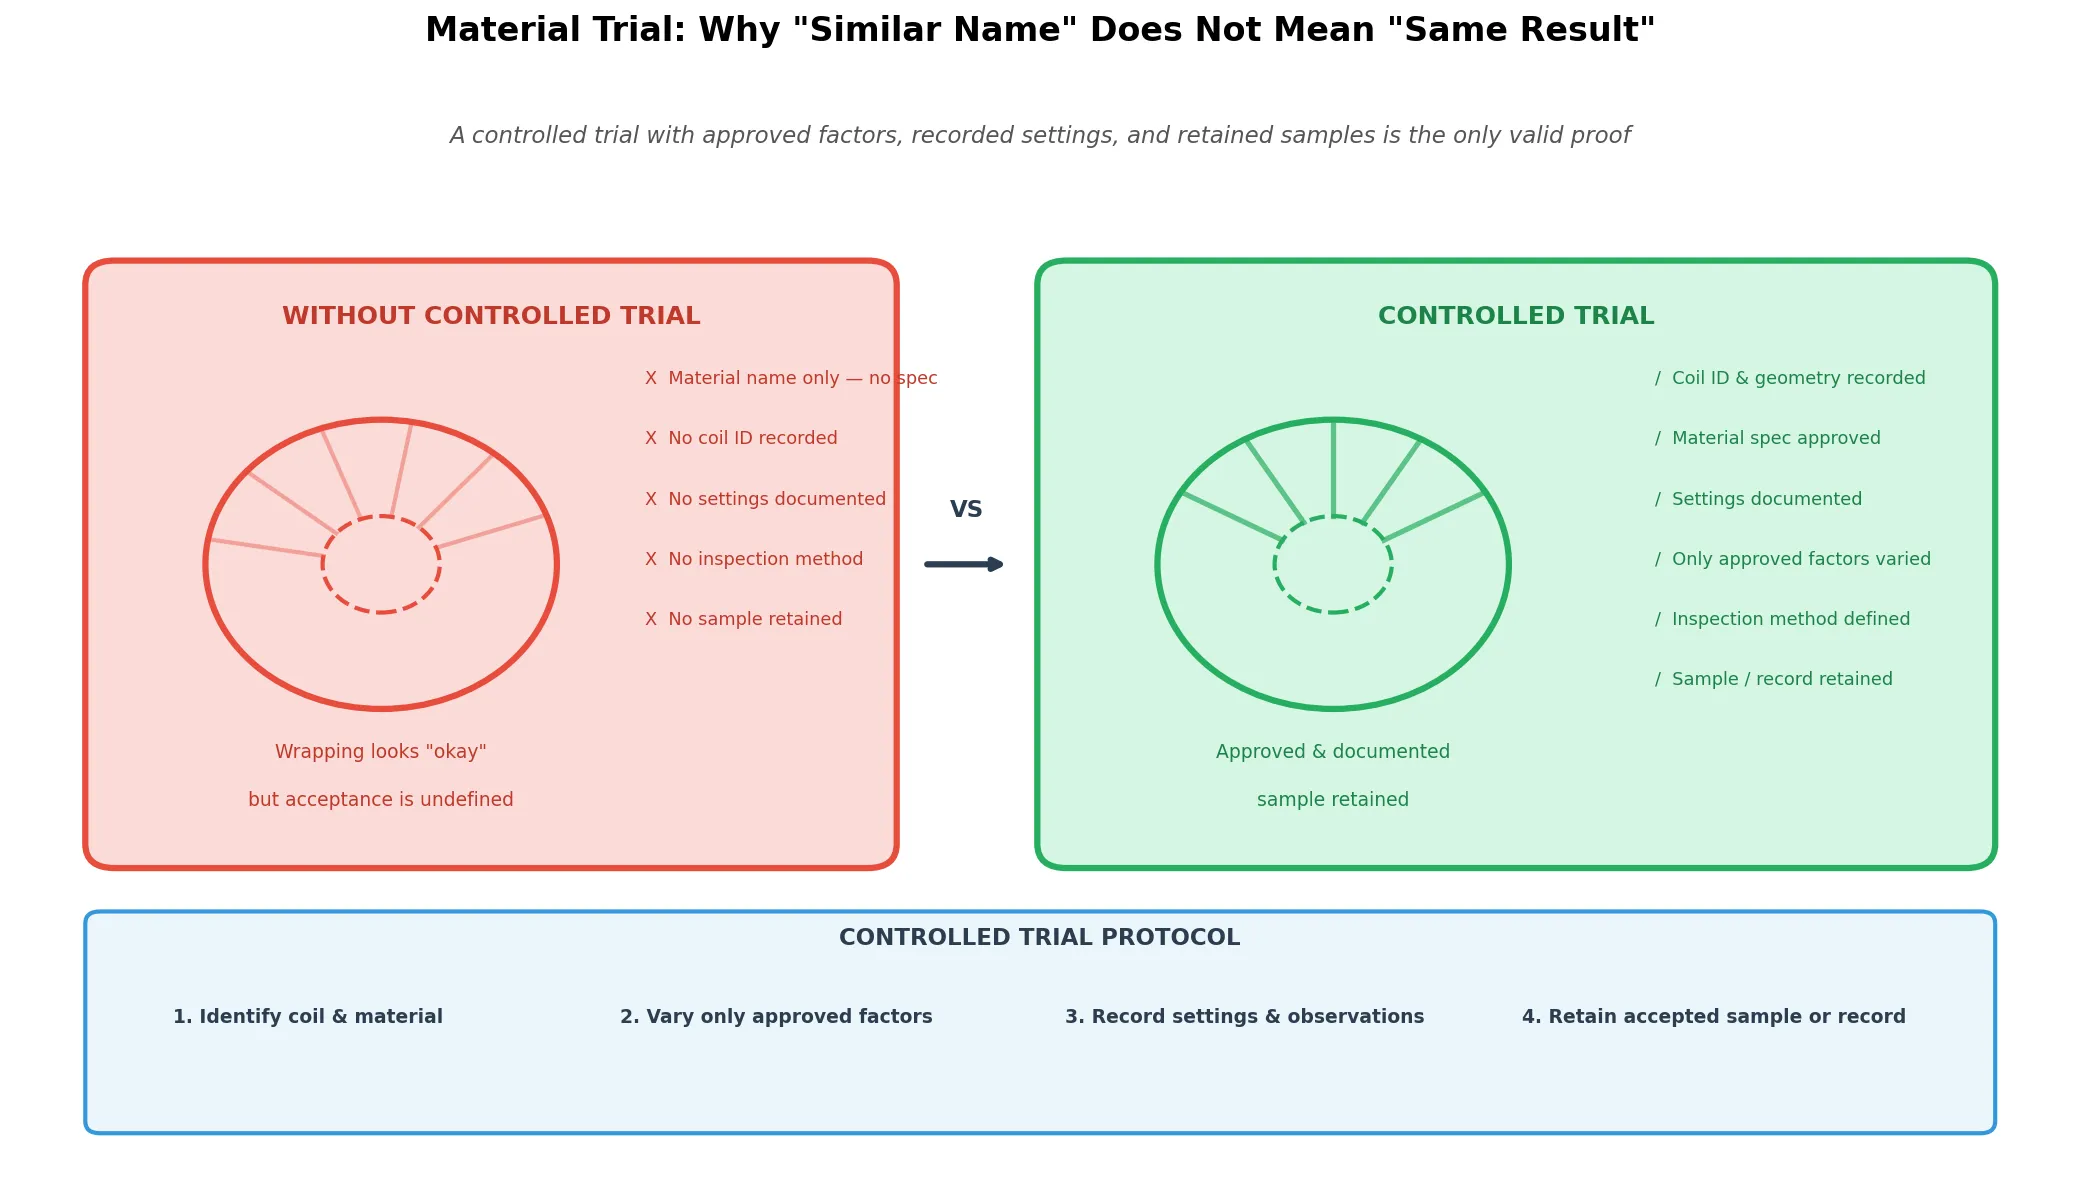
5. Saltare una prova di materiali e imballaggi
Presupposto: i materiali con un nome simile si comporteranno allo stesso modo.
Perché fallisce: la superficie della bobina, la geometria, le condizioni del materiale, il percorso, i requisiti di copertura e il metodo di fissaggio possono influenzare il risultato. Un campione visivamente ordinato non è sufficiente se le condizioni di accettazione non sono definite.
Avviso tempestivo: il requisito di imballaggio è descritto come "buon imballaggio" senza un materiale approvato, una bobina rappresentativa, un metodo di ispezione o una registrazione del campione.
Correzione: concordare una sperimentazione controllata: identificare la bobina e il materiale, variare solo i fattori approvati, registrare le impostazioni e le osservazioni e conservare il campione o la registrazione accettati.
6. Definire una stazione "automatica" senza mappare il lavoro umano
Presupposto: l'automazione elimina la responsabilità manuale.
Perché non funziona: le persone potrebbero comunque fornire materiale, confermare la bobina, ispezionare l'imballaggio, gestire le eccezioni, modificare una ricetta o riprendere il controllo dopo un'interruzione. Queste attività devono essere integrate nel processo di passaggio di consegne e nel perimetro di sicurezza.
Avviso importante: nessuno sa a chi spetti la gestione delle eccezioni o la decisione di riavviare il sistema.
Correzione: elencare le attività normali, di configurazione, di cambio formato, di eccezione e di riavvio con i relativi ruoli responsabili. Utilizzare procedure di progetto approvate e una revisione qualificata per le istruzioni operative effettive.
7. Rimandare i criteri di accettazione alla fine
Presupposto: il team si accorderà su cosa "funziona" dopo l'installazione.
Perché fallisce: una controversia diventa costosa quando la qualità del pacchetto, i limiti del ciclo completo, il comportamento dell'interfaccia, la documentazione e le prove di accettazione non sono mai stati definiti.
Avviso tempestivo: il test FAT/SAT è denominato ma non ne definisce l'ambito di applicazione, i ruoli dei testimoni, le condizioni del test, i risultati attesi o le regole per le deviazioni.
Correzione: concordare il metodo di accettazione prima della produzione dettagliata. Registrare cosa viene testato, cosa viene rivisto, cosa rimane dipendente dal sito e come viene chiuso un punto aperto.
Un passo pratico successivo
Scegli le due ipotesi che hanno maggiori probabilità di influenzare il tuo progetto, assegna un responsabile per le prove mancanti e inserisci il test di chiusura nella matrice di risposta alla richiesta di offerta (RFQ). Una selezione diventa più affidabile quando il team può visualizzare i quesiti aperti prima che si trasformino in modifiche alle apparecchiature o ritardi nella messa in servizio.
Dettagli visivi
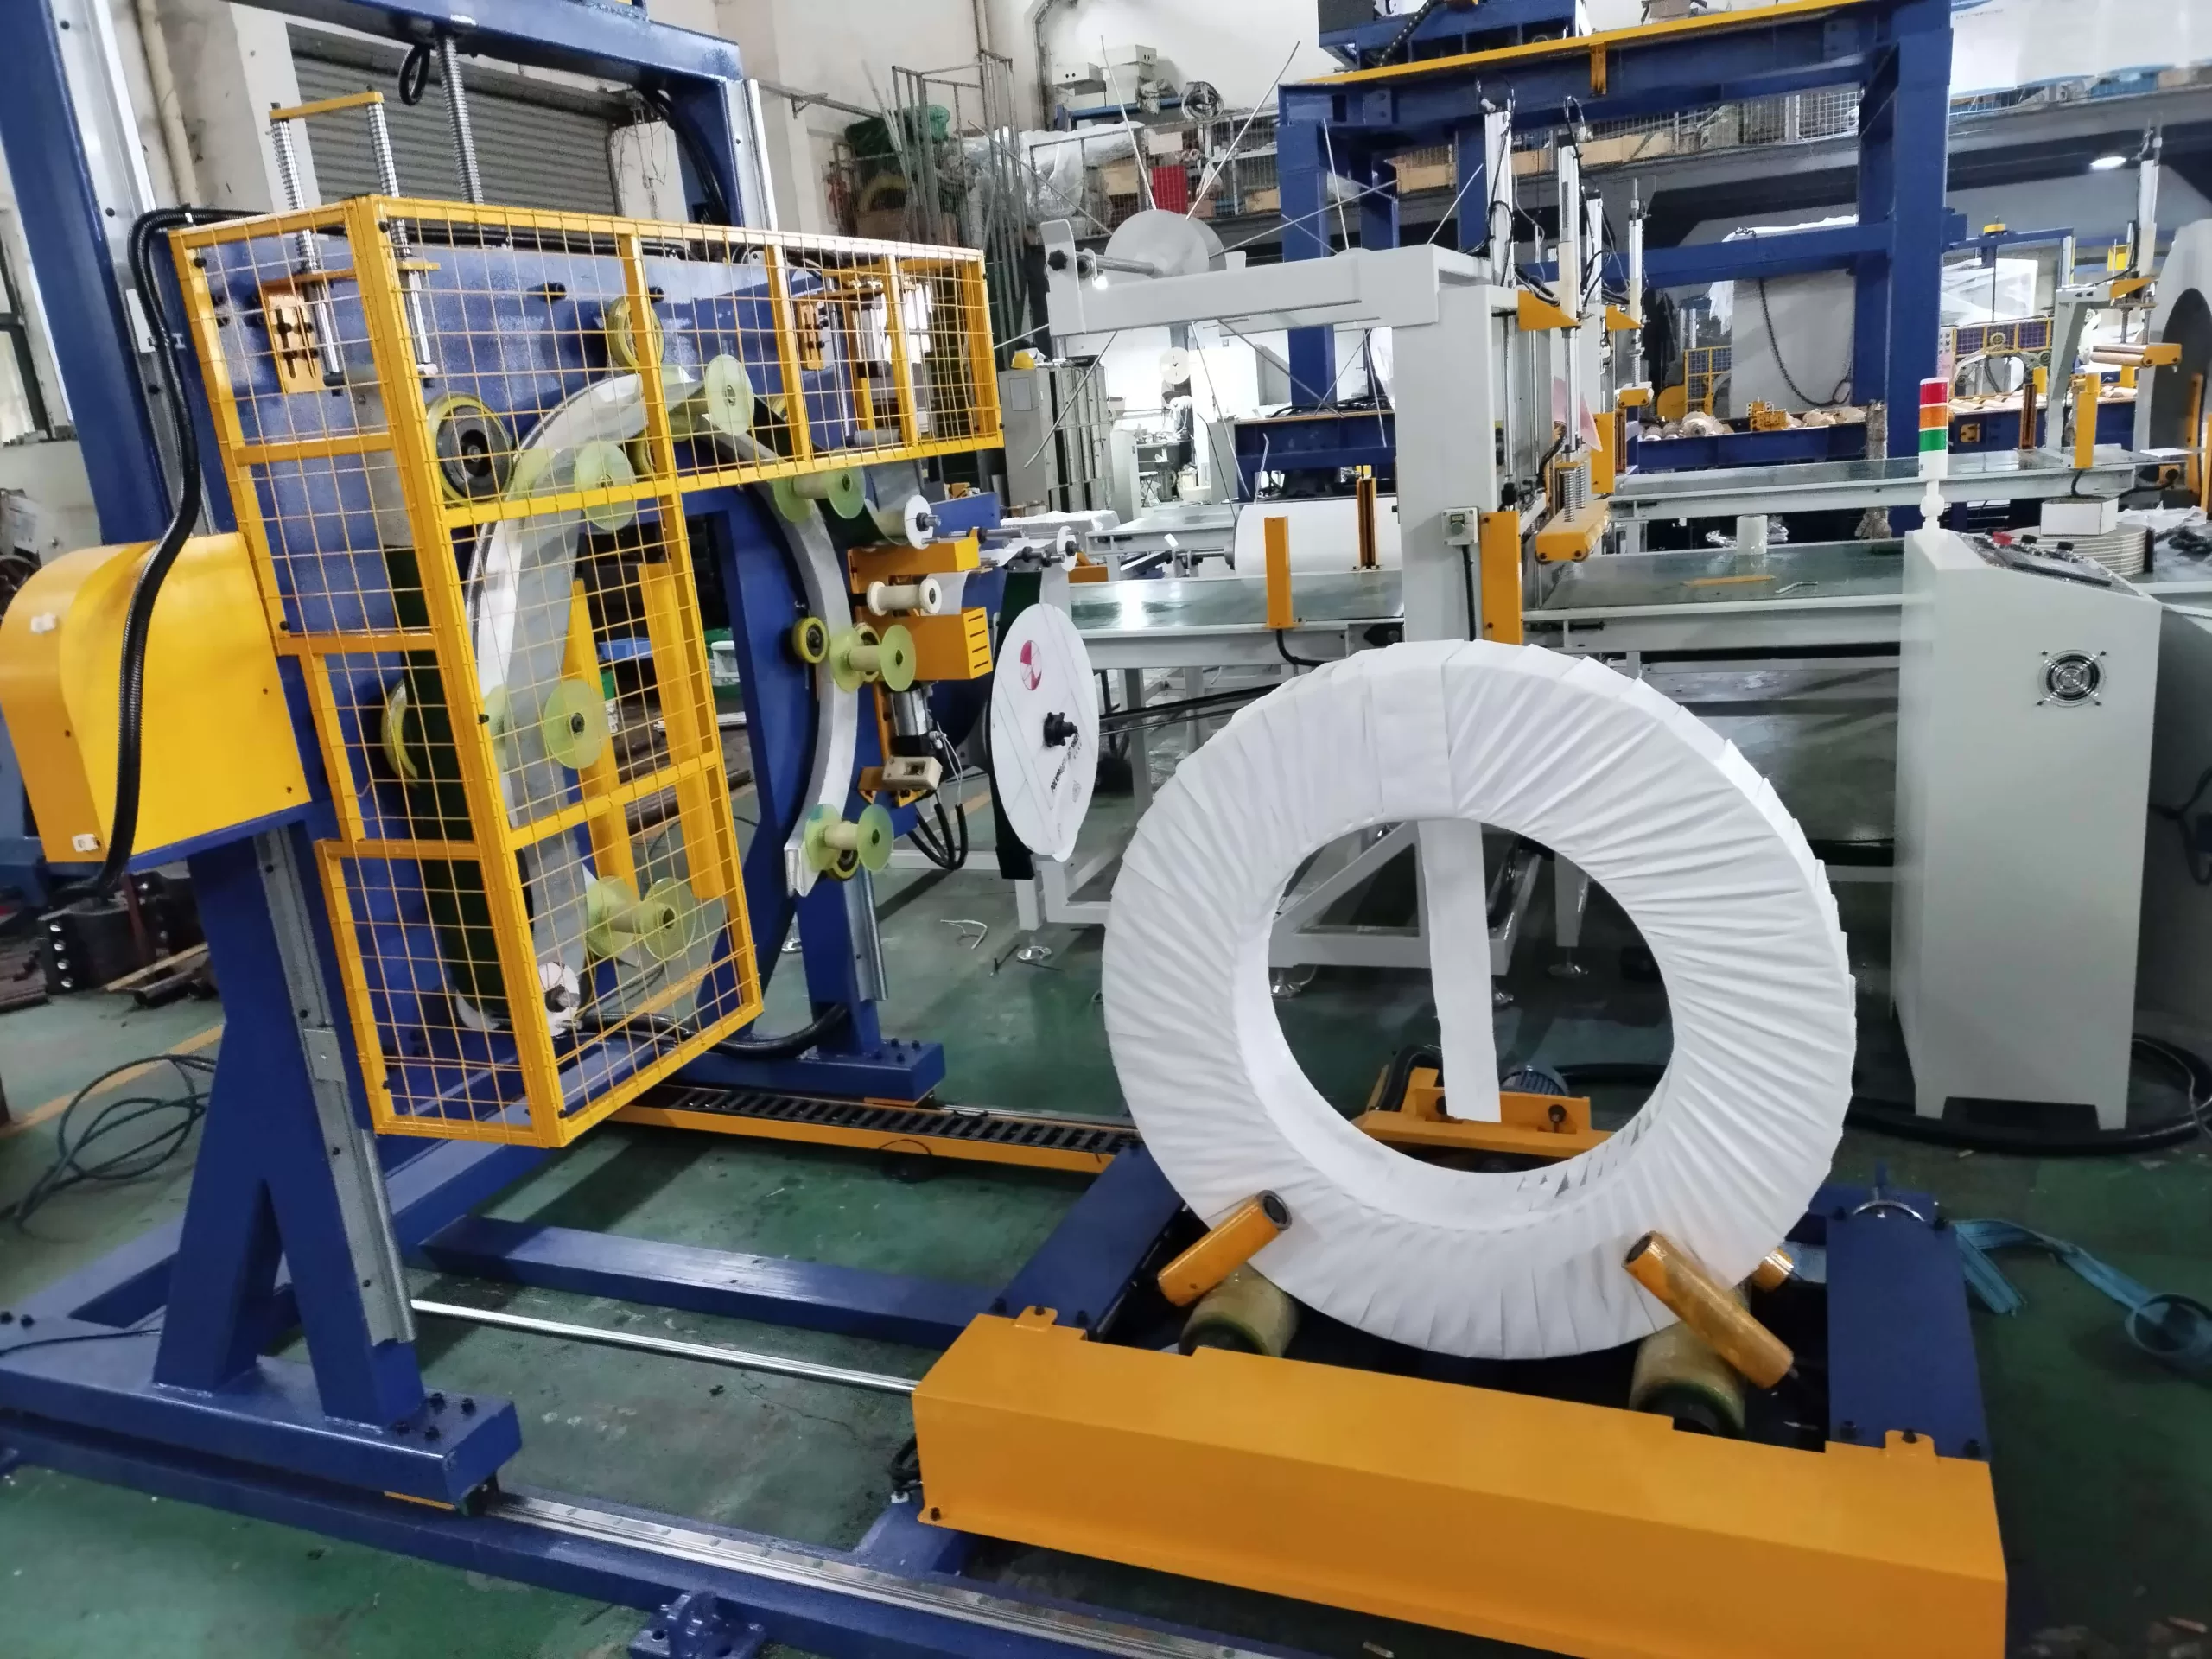
Clicca per ingrandire

Clicca per ingrandire

Clicca per ingrandire
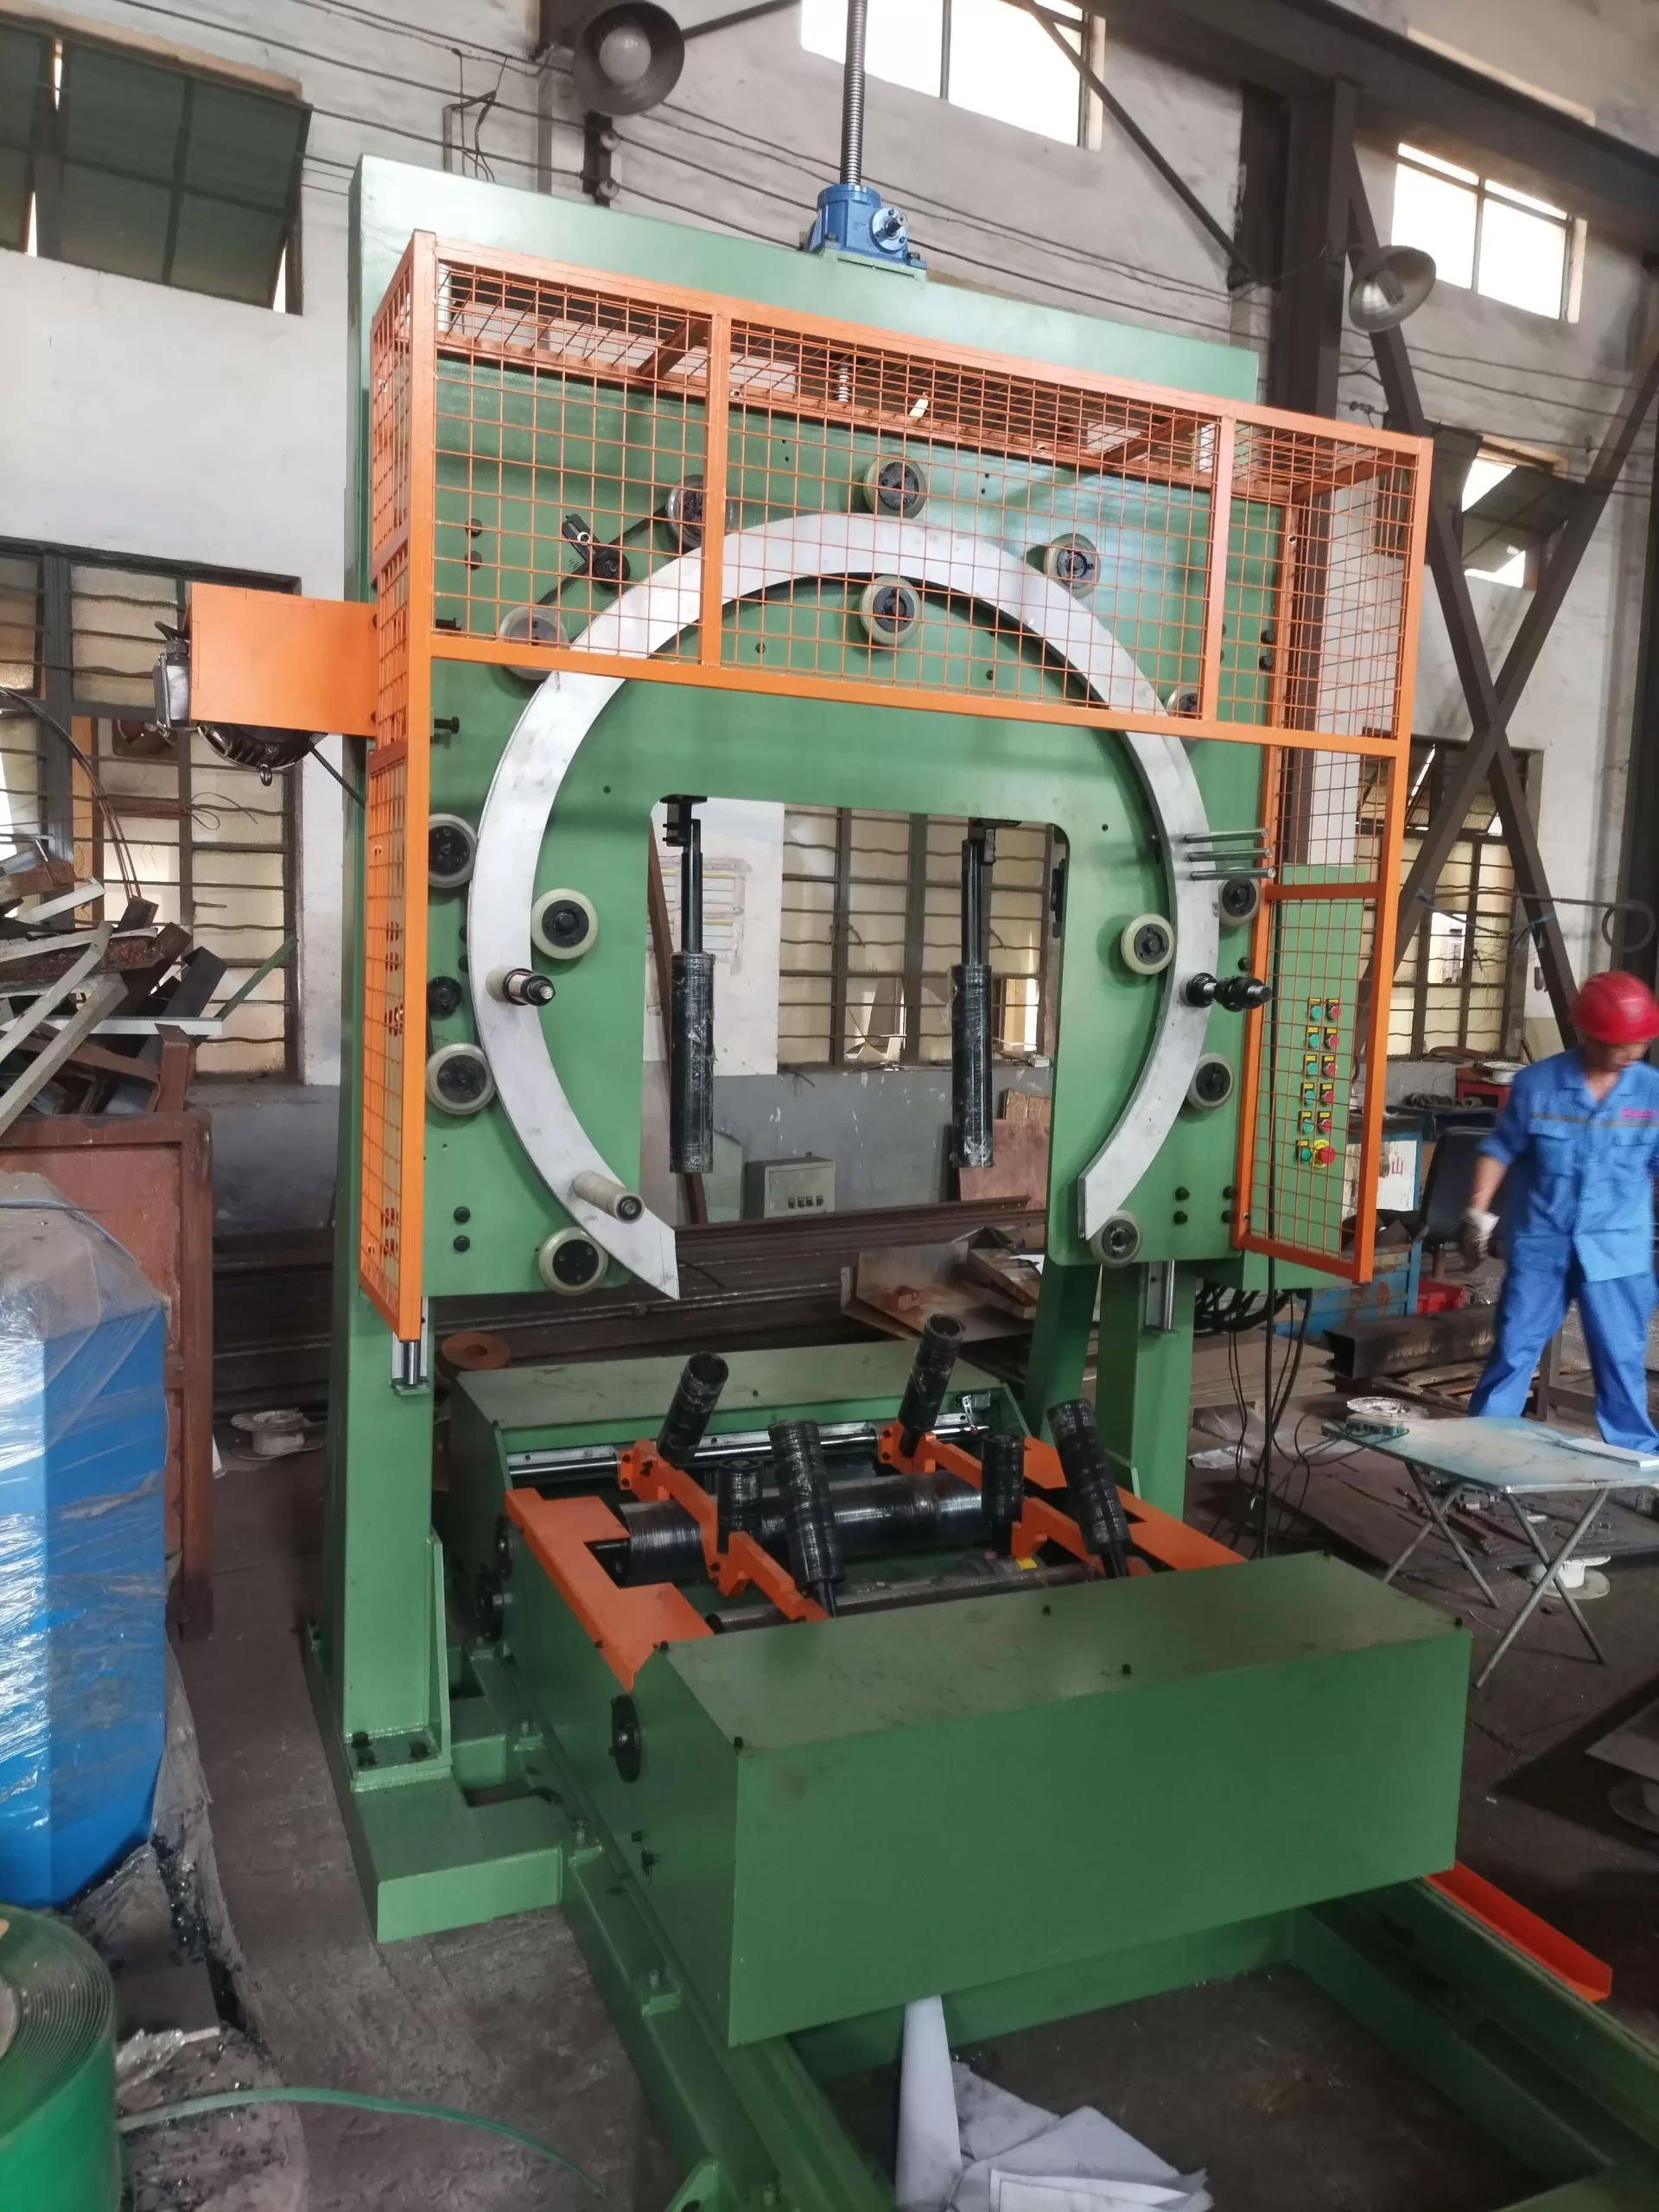
Clicca per ingrandire
Guarda come funziona
Scopri come le nostre soluzioni di confezionamento automatizzate ottimizzano l'efficienza della tua linea di produzione. Questo video illustra il funzionamento impeccabile, progettato per la massima protezione.
Fidati da Acciaierie e leader del settore
I produttori globali si affidano alle attrezzature per imballaggio per impieghi gravosi di FHOPE


Pronti a ottimizzare la vostra linea di confezionamento?
Richiedi un preventivo personalizzato con analisi del ROI. I nostri tecnici risponderanno entro 24 ore.
- Progettazione di layout gratuita
- Supporto per l'installazione globale
- 2 anno di garanzia inclusa
Le tue informazioni sono al sicuro e non verranno mai condivise.
Macchine correlate

Linea di confezionamento coil in acciaio
Visualizza dettagli →
Linea di confezionamento coil verticale
Visualizza dettagli →
Linea di confezionamento tubi flessibili
Visualizza dettagli →
Linea di confezionamento bobine di rame
Visualizza dettagli →
Linea di confezionamento bobine di filo
Visualizza dettagli →
Linea di confezionamento pannelli
Visualizza dettagli →
Insaccatrice per tubi
Visualizza dettagli →
Linea di confezionamento profili in alluminio
Visualizza dettagli →
FHOPE Linea di legatura e reggiatura tubi automatici
Visualizza dettagli →
Linea automatica di legatura e reggiatura di tubi
Visualizza dettagli →
Reggiatrice automatica per tubi in acciaio
Visualizza dettagli →
FHOPE Confezionatrice automatica per tubi in acciaio
Visualizza dettagli →
Linea di confezionamento reggia tubi in plastica automatica
Visualizza dettagli →
Linea automatica di insacco per tubi in PPR/PVC
Visualizza dettagli →
Confezionatrice per sacchi per tubi in plastica
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-200
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-300
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-400
Visualizza dettagli →
Macchina imballatrice per bobine di cavi-FPCA100
Visualizza dettagli →