Sistemi automatici di carico e scarico bobine per l'avvolgimento: definire prima i limiti dell'automazione
Un sistema automatico di carico delle bobine non è semplicemente un avvolgitore con nastri trasportatori. Si tratta di una catena di trasferimenti controllati che richiede confini definiti, responsabilità di ciascuna stazione, procedure di approvazione e piani di recupero prima di poter selezionare qualsiasi meccanismo.
Sistemi automatici di carico e scarico bobine per macchine avvolgitrici
Sistemi automatici di carico e scarico bobine per macchine avvolgitrici
Un sistema di carico automatico non è semplicemente "un'avvolgitrice con nastri trasportatori". Si tratta di una catena di trasferimenti controllati che deve sapere quale bobina si sta muovendo, a quale stazione appartiene e cosa succede quando la stazione successiva non è disponibile. Il punto di partenza corretto è il confine dell'automazione, non il catalogo dei meccanismi.
Definire i confini prima di selezionare le attrezzature
Annotate dove la linea riceve una bobina, dove consegna il prodotto finito e quali operazioni rimangono manuali. Includete anche i casi eccezionali: bobine sconosciute, bobine danneggiate, scarico bloccato e intervento manuale. Una cella può essere automatizzata in una fase di consegna e richiedere comunque una decisione umana controllata in un'altra.
Tale confine fornisce al team di progetto una base per confrontare nastri trasportatori, carrelli di trasferimento, tavole elevatrici, travi mobili e altri sistemi di movimentazione. Nessun meccanismo è automaticamente la scelta corretta senza la gamma di prodotti, la disposizione, i limiti di produttività e i requisiti di recupero.

Progettare le interfacce di supporto e trasferimento
Ogni stazione necessita di una condizione di supporto definita: dove si posiziona la bobina, come viene guidata, come vengono controllate l'altezza e l'asse centrale e come la stazione successiva conferma la sua prontezza. L'avvolgitore, il dispositivo di carico e il dispositivo di scarico devono concordare su un'unica condizione di passaggio di consegne, anziché basarsi su ipotesi relative alla tempistica.
Per questo motivo, il pacchetto di progettazione dovrebbe distinguere tra supporto meccanico, rilevamento della posizione, autorizzazione al trasferimento e rilascio. Un segnale del sensore da solo non sostituisce una progettazione di supporto del carico verificata.
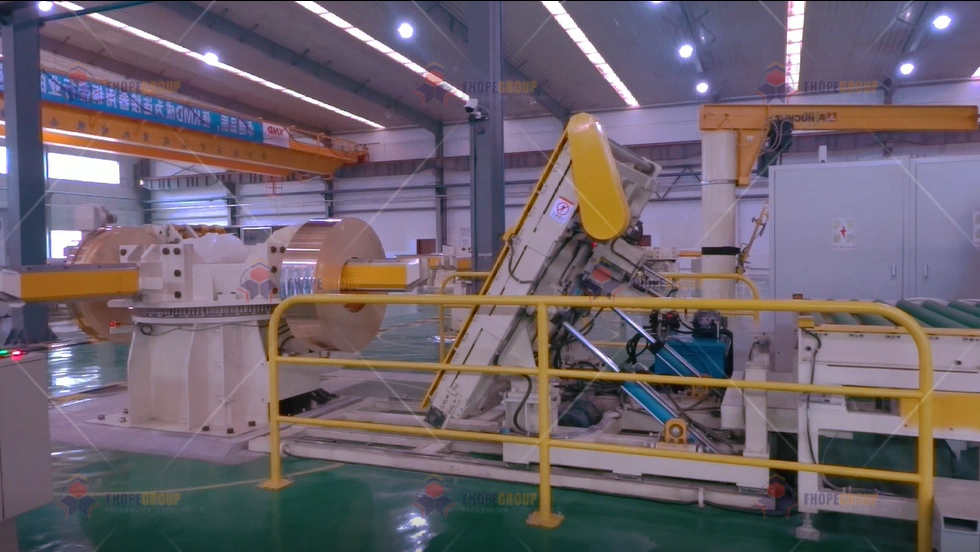
Rendere esplicito il sistema di accodamento
I buffer possono proteggere un processo a monte da una breve interruzione, ma introducono anche problematiche di identificazione, spaziatura e ripristino. Definire il numero massimo e i tipi di bobine consentiti in ciascun buffer; come viene tracciata una bobina; e cosa succede a una bobina che non può accedere alla stazione successiva.
Non descrivere un buffer come capacità aggiuntiva finché non ne siano stati convalidati il mix di prodotti, le condizioni di permanenza, la logica di instradamento e l'effetto misurato sull'intera linea.
Usa una stretta di mano che rifletta una reale appartenenza
Una sequenza utile rende osservabile ogni stato: richiesta, pronto, trasferimento consentito, in posizione, completato ed eccezione. I nomi non sono universali. Ciò che conta è che ogni team possa identificare il mittente, il destinatario, la conferma, la risposta di timeout e l'autorità di ripristino manuale per ogni stato.
È proprio in questo modo che un progetto evita due errori comuni: spostare una seconda bobina in una stazione già occupata e considerare pronta una stazione vuota o incerta.
Inserire la sicurezza e il recupero nel piano di accettazione.
La movimentazione automatizzata può ridurre le operazioni manuali di routine, ma introduce attrezzature in movimento, zone di accesso e interfacce con altro traffico. La valutazione dei rischi applicabile – e non il presente articolo – definisce le misure di sicurezza, le condizioni di ripristino, le modalità consentite e le azioni di recupero. Le linee guida HSE sul sollevamento sono pertinenti solo laddove il progetto utilizzi effettivamente attrezzature di sollevamento e solo nell'ambito della normativa britannica applicabile.
L'accettazione deve includere dimensioni rappresentative delle bobine, oltre a scenari normali, bloccati, con bobina mancante, con guasto del sensore, con interruzione di corrente e con presa di controllo manuale. Registrare il risultato previsto, il risultato effettivo, il responsabile della deviazione e la procedura di chiusura.

Un passo pratico successivo
Prima di confrontare le configurazioni, richiedete una pagina che descriva i confini dell'automazione e una tabella delle interfacce delle stazioni. Se il team non è in grado di specificare chi è responsabile della bobina in ogni stato, è troppo presto per promettere un funzionamento automatico o una produttività della linea elevata.
Dettagli visivi
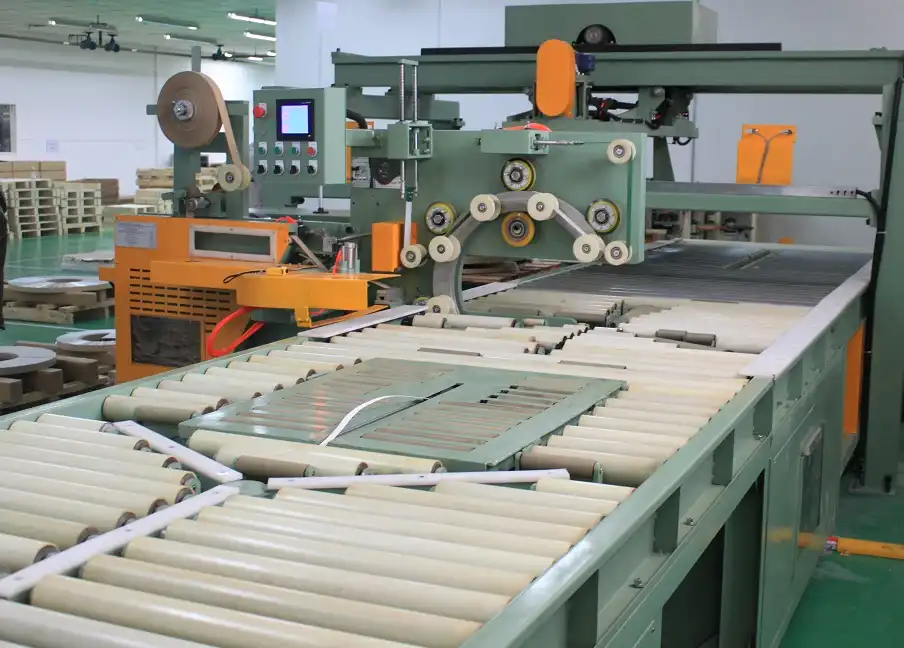
Clicca per ingrandire
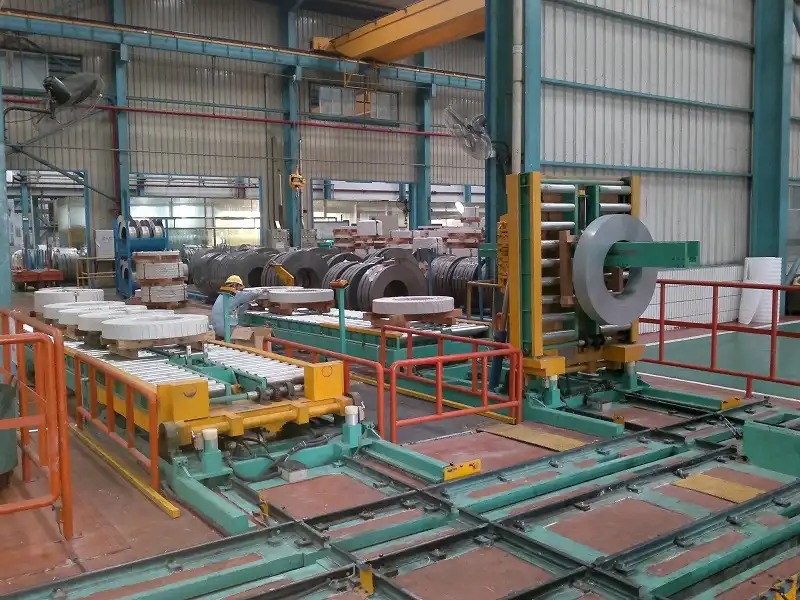
Clicca per ingrandire
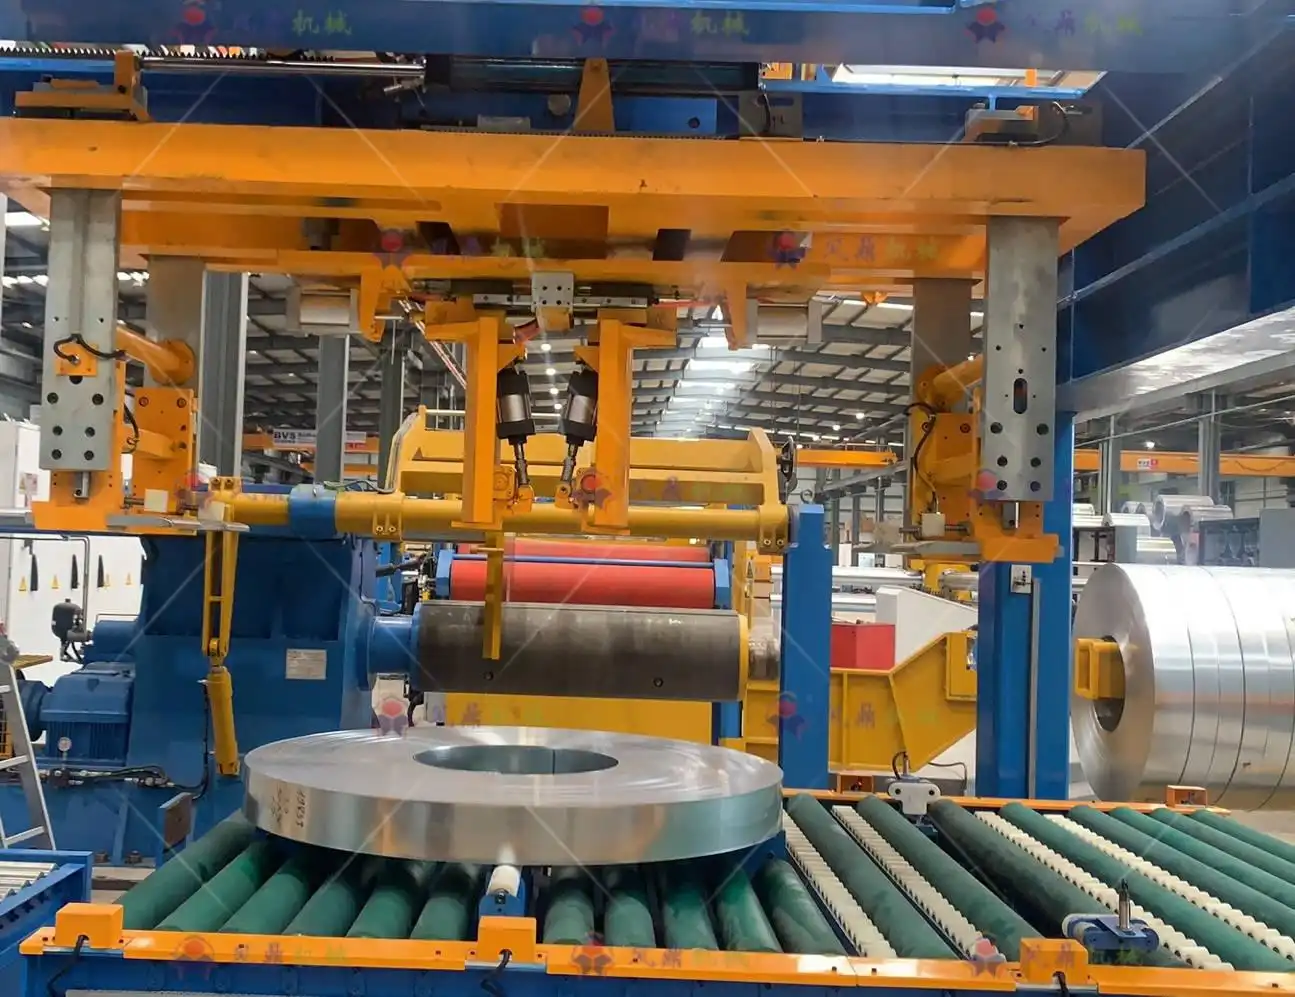
Clicca per ingrandire

Clicca per ingrandire
Guarda come funziona
Scopri come le nostre soluzioni di confezionamento automatizzate ottimizzano l'efficienza della tua linea di produzione. Questo video illustra il funzionamento impeccabile, progettato per la massima protezione.
Fidati da Acciaierie e leader del settore
I produttori globali si affidano alle attrezzature per imballaggio per impieghi gravosi di FHOPE


Pronti a ottimizzare la vostra linea di confezionamento?
Richiedi un preventivo personalizzato con analisi del ROI. I nostri tecnici risponderanno entro 24 ore.
- Progettazione di layout gratuita
- Supporto per l'installazione globale
- 2 anno di garanzia inclusa
Le tue informazioni sono al sicuro e non verranno mai condivise.
Macchine correlate

Linea di confezionamento coil in acciaio
Visualizza dettagli →
Linea di confezionamento coil verticale
Visualizza dettagli →
Linea di confezionamento tubi flessibili
Visualizza dettagli →
Linea di confezionamento bobine di rame
Visualizza dettagli →
Linea di confezionamento bobine di filo
Visualizza dettagli →
Linea di confezionamento pannelli
Visualizza dettagli →
Insaccatrice per tubi
Visualizza dettagli →
Linea di confezionamento profili in alluminio
Visualizza dettagli →
FHOPE Linea di legatura e reggiatura tubi automatici
Visualizza dettagli →
Linea automatica di legatura e reggiatura di tubi
Visualizza dettagli →
Reggiatrice automatica per tubi in acciaio
Visualizza dettagli →
FHOPE Confezionatrice automatica per tubi in acciaio
Visualizza dettagli →
Linea di confezionamento reggia tubi in plastica automatica
Visualizza dettagli →
Linea automatica di insacco per tubi in PPR/PVC
Visualizza dettagli →
Confezionatrice per sacchi per tubi in plastica
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-200
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-300
Visualizza dettagli →
Macchina imballatrice per pneumatici FPT-400
Visualizza dettagli →
Macchina imballatrice per bobine di cavi-FPCA100
Visualizza dettagli →