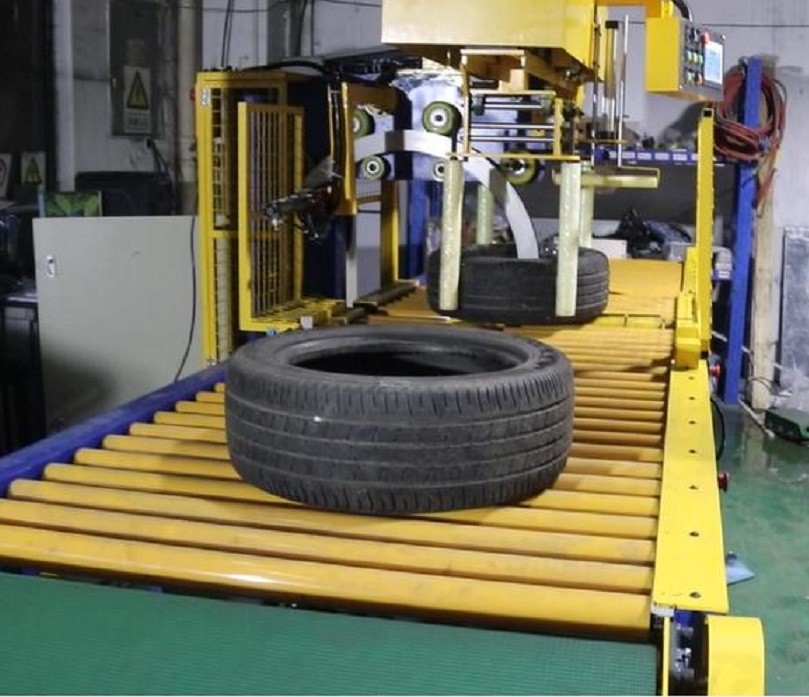
Ringkasan Eksekutif
Peralatan pembungkus ban otomatis menggantikan pengemasan manual yang lambat dan tidak konsisten dengan menerapkan pembungkus peregangan orbital dan toroidal pada ban penumpang, truk, dan kendaraan berat OTR. Memilih mesin yang tepat memerlukan penyeimbangan dimensi ban—Diameter Luar (OD), Diameter Dalam (ID), lebar penampang, dan berat—terhadap waktu siklus lini produksi (18 hingga 50 detik per unit). Pembungkus cincin vertikal menerapkan pembungkus melalui lubang (toroidal) pada setiap ban, sementara pembungkus horizontal menggabungkan beberapa ban menjadi satu unit logistik. Harga peralatan modal berkisar dari USD 25,000 untuk stasiun semi-otomatis yang dioperasikan oleh operator hingga USD 85,000+ untuk lini pengemasan otomatis sepenuhnya dengan konveyor bertenaga, perekatan otomatis, dan pelabelan inline, dengan pengembalian modal pabrik biasanya tercapai dalam 12 hingga 24 bulan melalui pengurangan tenaga kerja dan penghematan peregangan awal film sebesar 200%–300%.
Penanganan dan pengemasan ban, gulungan selang, pipa spiral, dan produk elastomer melingkar menghadirkan tantangan teknik yang berbeda di fasilitas produksi dan logistik. Metode pengemasan manual konvensional lambat, secara ergonomis berbahaya, dan bervariasi, sering menyebabkan abrasi selama transit, kontaminasi kelembaban, dan pemborosan material yang tidak menentu. Mesin pembungkus ban khusus —juga disebut sebagai mesin pengemas ban orbital atau pembungkus toroidal—dirancang khusus untuk mengatasi hambatan fisik ini.
Dalam lini pengemasan modern, transisi dari pembungkus manual ke pengemasan cincin otomatis memberikan peningkatan yang langsung dan terukur dalam throughput siklus, integritas penahanan muatan, dan konsumsi resin. Panduan teknik ini merinci prinsip-prinsip mekanis, keunggulan operasional, parameter ukuran, dan faktor pendorong biaya yang penting bagi manajer pabrik dan insinyur pengemasan dalam menentukan spesifikasi peralatan.
(Catatan terminologi: Panduan ini menggunakan ejaan AS "tire" di seluruh analisis teknisnya, sementara tetap mempertahankan ejaan internasional dan katalog OEM "tyre" dalam kutipan langsung, penunjukan model formal, dan dokumentasi referensi yang tertaut.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Masalah Inti: Mengapa Pengemasan Ban Manual Tidak Efektif
Pabrik pembuatan ban, fasilitas vulkanisasi ulang, dan pusat distribusi menghadapi kegagalan logistik yang berulang ketika mengandalkan pembungkus palet putar manual atau semi-manual:
- Ketidakkonsistenan Geometris: Penggunaan film secara manual tidak dapat mempertahankan peregangan radial awal yang seragam atau tumpang tindih lapisan yang konsisten (biasanya bervariasi dari 15% hingga 70%). Ketidakkonsistenan ini menyebabkan masuknya kelembapan, terurai, dan tumpukan penyimpanan yang tidak stabil.
- Beban Ergonomi & Kerja yang Tinggi: Penanganan ban penumpang (8–15 kg) berulang kali menyebabkan cedera akibat ketegangan otot, sedangkan ban truk komersial (30–80 kg) dan unit OTR (>100 kg) menimbulkan bahaya kerja yang serius berdasarkan pedoman penanganan manual OSHA.
- Konsumsi Film Berlebihan: Pengaplikasian secara manual tidak dapat mencapai kontrol penyempitan leher film secara mekanis atau peregangan awal dinamis, sehingga mengonsumsi hingga 3 kali lebih banyak Polietilen Densitas Rendah Linier (LLDPE) dibandingkan sistem penggerak otomatis.
- Degradasi Permukaan dan Butiran: Perlindungan film yang tidak memadai memungkinkan terjadinya degradasi UV, retak akibat ozon, kontaminasi lemak, dan goresan pada dudukan manik-manik selama pengiriman intermodal.
- Ketidakseimbangan Kapasitas Jalur Produksi: Stasiun pembungkus manual membutuhkan waktu 90 hingga 180 detik per ban, sehingga menciptakan hambatan operasional di belakang mesin pengepres pengeringan berkecepatan tinggi atau sel penyelesaian otomatis.
2. Solusi: Cara Kerja Mesin Pembungkus Ban Otomatis
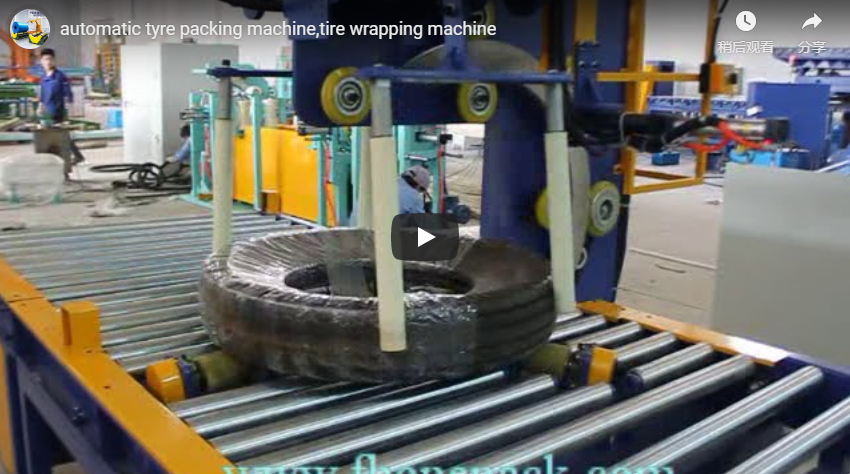
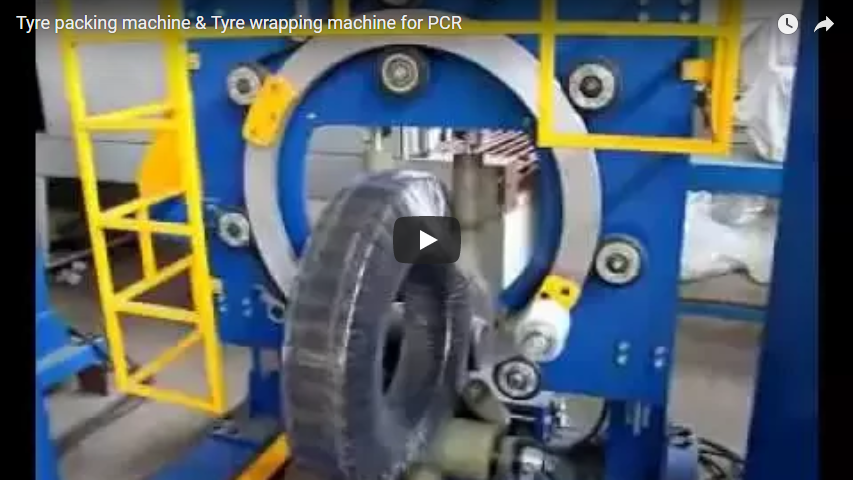
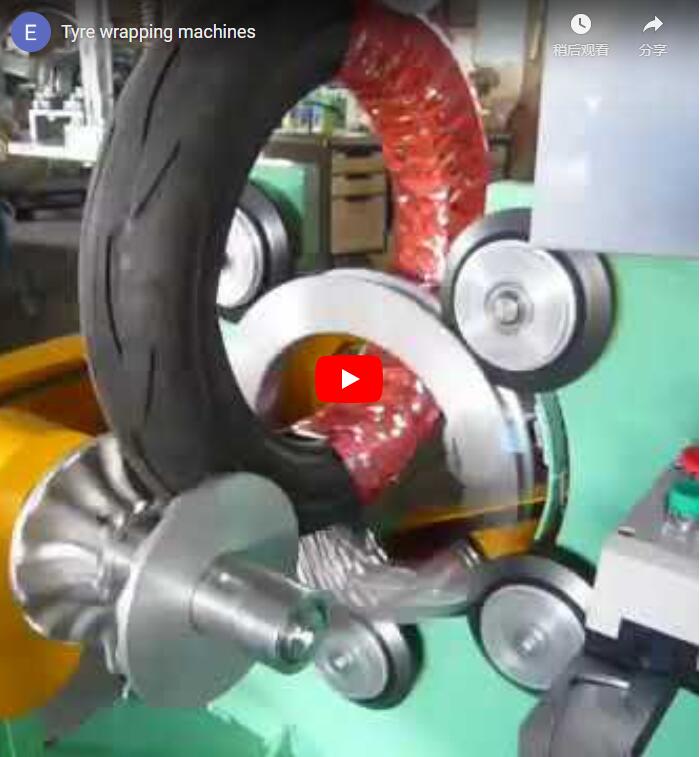
Mesin pengemas ban beroperasi berdasarkan prinsip mekanis pembungkus orbital toroidal : kereta film yang dipasang pada cincin struktural yang berputar terus menerus melewati lubang tengah (lubang mata/pelek) ban, sementara rol trunnion bertenaga memutar ban di sekitar sumbu horizontal tengahnya.
- Pemberian Makanan & Penyelarasan: Ban masuk melalui konveyor rol bertenaga gravitasi, atau konveyor jatuhan di atas kepala, lalu menempel pada dua rol penyangga berlapis poliuretan yang memusatkan kerangka ban relatif terhadap bidang radial ring.
- Keterlibatan Pesawat Ulang-alik Toroidal: Cincin yang berputar berakselerasi hingga mencapai kecepatan operasional yang telah ditentukan (biasanya 30–80 RPM), memandu kepala pendistribusi film melalui lubang bagian dalam ban dan melintasi lingkar tapak luar.
- Gerakan Dua Sumbu Terkoordinasi: Kecepatan permukaan rol penopang yang digerakkan sesuai dengan kecepatan putaran cincin untuk menghasilkan rasio tumpang tindih yang disinkronkan secara elektronik:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Peregangan Awal yang Dikendalikan Tegangan: Sistem rol bermotor meregangkan film hingga 200%–300% sebelum keluar. Sel beban konstan mengatur tegangan penggulungan antara 15 N dan 45 N, mencegah deformasi manik pada casing yang tidak terpasang.
- Pemotongan & Penyegelan/Penempelan Pita Pneumatik: Pada akhir siklus, lengan pneumatik otomatis mencengkeram film, pisau kawat panas atau bergerigi memotong lembaran film, dan mekanisme penyeka atau perekat otomatis menempelkan ujung film dengan aman ke diameter luar (OD) tapak ban.
- Penyemburan: Lengan pengangkat pneumatik bertenaga atau poros miring mendorong produk yang telah dibungkus ke konveyor pengumpul keluaran.
3. Spesifikasi Teknis Utama dan Fitur Rekayasa
Saat menilai spesifikasi mesin terhadap kebutuhan pabrik, fokuslah pada parameter operasional penting berikut:
- Konfigurasi Kinematik:
- Pembungkus Cincin Vertikal: Ban tersebut berdiri tegak di atas tapaknya, ditopang oleh rol horizontal sementara cincin vertikal melakukan putaran toroidal 360° melalui lubang tengah. Ideal untuk pemrosesan ban tunggal di berbagai jenis kendaraan penumpang, komersial, dan pertanian (misalnya, seri FHOPE FPT).
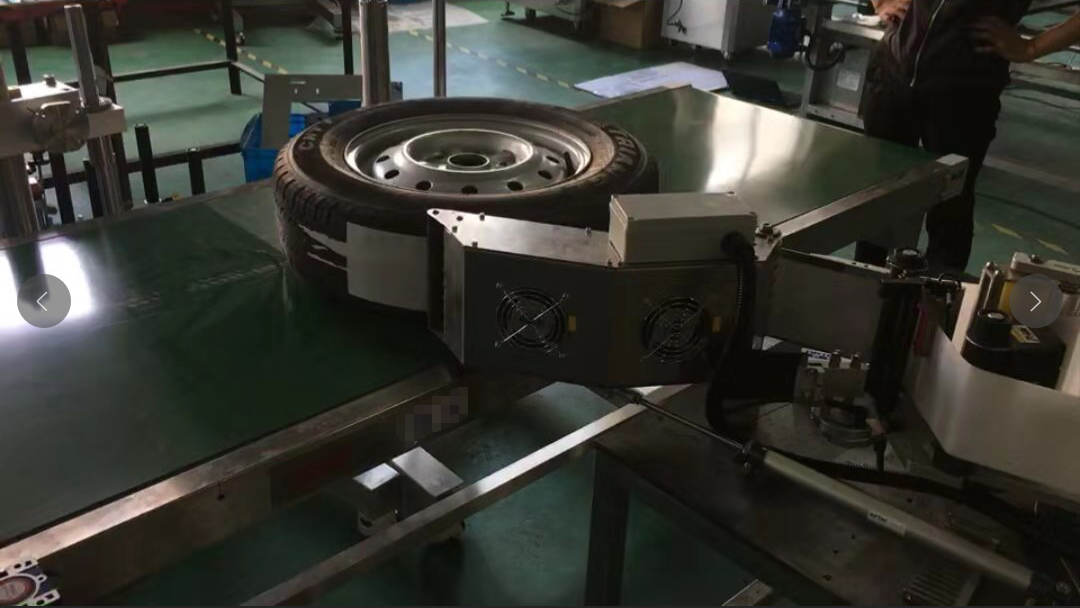
- Pembungkus Cincin Horizontal: Ban diletakkan mendatar (mata ban menghadap ke atas) di atas alas konveyor yang melewati cincin horizontal. Konfigurasi ini dirancang terutama untuk pengemasan beberapa ban sekaligus (misalnya, menumpuk 2 hingga 5 ban penumpang menjadi satu silinder kaku).
- Amplop Dimensi Bebas Hambatan: Diameter dalam cincin pembungkus (
D_ring) harus dapat dengan mudah melewati penampang ban dan jejak kereta putar:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginYang terpenting, diameter dalam ban (Rim ID) harus sesuai dengan profil kereta pengangkut:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Mekanisme Peregangan Awal Kereta Dorong: Kereta rol ganda bermotor meregangkan film hingga 200% sampai 300% sebelum keluar dari mesin perakitan, mengubah 1 meter film mentah menjadi 3 sampai 4 meter lapisan pembungkus yang diaplikasikan, memaksimalkan modulus tarik.
- Integrasi Kontrol: PLC Siemens atau Mitsubishi yang terhubung ke HMI panel sentuh memungkinkan operator untuk menyimpan resep pembungkus khusus (RPM cincin, kecepatan penggerak rol, persentase tumpang tindih, jumlah pembungkus penguat ujung) berdasarkan nomor bagian ban.
- Fleksibilitas Bahan: Mesin pengemas standar menggunakan film peregangan LLDPE tiup atau cor 17–35 µm. Untuk produk karet teknis atau ban ekspor yang dikirim bersamaan dengan pelek roda logam, dispenser multi-material menggunakan pita Polipropilen (PP), strip PE anyaman, kertas Kraft, atau film Penghambat Korosi Volatil (VCI).
- Standar Keselamatan Fungsional: Mesin pengemas otomatis harus mematuhi mandat keselamatan mesin global:
- EN 415-6:2013: Persyaratan keselamatan untuk mesin pengemas dan peralatan pembungkus stretch film.
- ISO12100: Konsep dasar dan prinsip umum untuk penilaian risiko mesin.
- EN ISO 13849-1 (Kategori 3 / Tingkat Kinerja d): Arsitektur keselamatan dua saluran untuk pagar perimeter yang saling terhubung dan tirai cahaya.
- IEC 60204-1: Keselamatan listrik, kontinuitas pentanahan, dan sirkuit operasional penghentian darurat.
4. Pemilihan Model: Mencocokkan Peralatan dengan Geometri Jalur
Pemilihan peralatan sangat bergantung pada batasan fisik produk, kecepatan lini produksi yang dibutuhkan, dan integrasi otomatisasi di bagian hulu.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Langkah 1: Menetapkan Batas-Batas Selubung Fisik
Tinjau dimensi yang ditentukan: Diameter Luar (OD) minimum dan maksimum, Diameter Dalam (ID) minimum, lebar penampang maksimum, dan massa total. FHOPE mengkategorikan seri toroidal industri FPT standarnya ke dalam tiga tingkatan dimensi:
| Model mesin | ID Ban yang Kompatibel | Diameter Luar Ban yang Kompatibel | Lebar Ban Maksimum | Berat maksimum | Daya Penggerak Terpasang | Kecepatan Siklus Standar |
|---|---|---|---|---|---|---|
| FPT-200 | 300 – 700 mm | 510 – 800 mm | 40 – 250 mm | 10–30 kg | 1.5 kW | 18–30 detik / buah |
| FPT-300 | 500 – 900 mm | 800 – 1200 mm | 80 – 300 mm | 10–100 kg | 2.0 kW | 25–40 detik / buah |
| FPT-400 | 750 – 1200 mm | 1000 – 1400 mm | 80 – 400 mm | 20–120 kg | 2.5 kW | 35–50 detik / buah |
Aturan Teknik: Untuk ban radial truk dan bus komersial (TBR) dengan diameter luar (OD) 1000–1300 mm dan lebar hingga 385 mm, rangka struktural tugas berat dan peringkat torsi dari ban FPT-400 diperlukan untuk menangani ketidakseimbangan dinamis rotasi.
Langkah 2: Perlindungan Ban Tunggal vs. Perlindungan Ban Ganda
- Pembungkus Ban Tunggal (Toroidal Vertikal): Menyegel setiap unit melalui bagian tengah pelek. Ini diperlukan untuk ban ritel kelas atas, perlindungan dinding samping putih, ban sepeda motor, dan ban pesawat terbang.
- Penggabungan Beberapa Ban (Orbital Horizontal): Membungkus 2 hingga 5 ban penumpang menjadi satu bundel. Pembungkus tumpukan ban dengan film potong membutuhkan biaya per ban dan menyederhanakan proses paletisasi selanjutnya, tetapi membutuhkan unit penumpukan vertikal di tahap awal.
Langkah 3: Sesuaikan Throughput dengan Waktu Siklus Hulu
Hitung alokasi waktu siklus mesin dengan membagi jam operasional dengan volume shift target. Pertimbangkan konfigurasi tipikal berikut:
| Alur Operasional Pabrik | Tingkat Produksi Target | Arsitektur Mesin yang Direkomendasikan |
|---|---|---|
| Sel batch bervolume rendah, beragam ukuran | 10–25 ban/jam | Mesin pembungkus cincin vertikal yang dioperasikan oleh operator (FPT-200 / FPT-300) |
| Distribusi ban atau volume kontinu sedang | 40–70 ban/jam | Mesin pembungkus vertikal dengan konveyor masuk/keluar yang digerakkan, atau sistem pengikatan horizontal. |
| Manufaktur volume tinggi (pabrik ban OEM) | 80–120+ ban/jam | Sel pengemasan otomatis terintegrasi penuh (pemuatan robotik, penempelan pita sebaris, pelabelan otomatis, inspeksi kode batang visual) |
Langkah 4: Merencanakan Integrasi Pabrik dan Kesepakatan Material
Pastikan antarmuka komunikasi peralatan sesuai dengan sistem inspeksi hulu dan sistem logistik hilir:
- Mesin keseragaman ban (TUM) hulu dan penyeimbang dinamis.
- Sistem perekatan diameter luar otomatis (menerapkan pita penguat atau mengamankan cakram pelindung samping).
- Sel robotik untuk penataan palet di hilir, timbangan otomatis, dan mesin pencetak dan penempel kode batang otomatis.
- Konektivitas SCADA/MES pusat melalui Industrial Ethernet (EtherNet/IP, PROFINET, atau Modbus TCP) untuk pelacakan konsumsi film secara real-time dan pemuatan resep.
5. Faktor Apa yang Mempengaruhi Harga Mesin Pengemas Ban?
Biaya akuisisi modal untuk peralatan pengemasan ban mencerminkan kekakuan struktural mesin, ukuran mekanis, dan tingkat otomatisasi. Variabel penetapan harga utama meliputi:
- Diameter Cincin dan Kekakuan Rangka: Cincin struktural yang lebih besar yang mampu menampung ban truk atau OTR berukuran 1400 mm+ memerlukan roda gigi cincin paduan yang diproses dengan mesin, roda pemandu berukuran besar, dan rangka baja struktural yang lebih berat untuk menangani gaya sentrifugal.
- Sistem Penggerak dan Muatan Dinamis: Menggerakkan ban penumpang seberat 15 kg membutuhkan motor dengan daya kuda fraksional; memutar ban truk seberat 80–120 kg pada poros berkecepatan tinggi membutuhkan gearbox tugas berat, inverter pengereman dinamis, dan bantalan rol poliuretan beban tinggi.
- Rekayasa Gerbong Pra-Peregangan: Kereta rem gesekan lebih murah di awal tetapi kurang konsisten dalam hal kinerja. Kereta pra-peregangan bertenaga rol ganda bermotor (200%–300%) meningkatkan biaya mesin awal, tetapi secara signifikan mengurangi pengeluaran material berulang.
- Peningkatan Otomatisasi dan Penanganan Material:
- Tingkat dasar: Penempatan ban manual, pengaktifan siklus dengan tombol tekan, pemutus pedal kaki manual.
- Tingkat menengah: Pemuatan konveyor bertenaga, pengindeksan ban optik otomatis, pemotongan otomatis pneumatik, dan penjepit mekanis.
- Sistem penataan otomatis sepenuhnya: Penyelarasan pemasukan, penempelan ujung film otomatis, pelabelan kode batang, penggantian rol film otomatis, penyortiran keluaran.
- Pendistribusian Multi-Material: Melengkapi kereta dorong agar dapat menjalankan film PE tebal dan kertas VCI anti karat yang ditenun akan meningkatkan kompleksitas sistem penegangan dinamis.
- Keselamatan Fungsional & Arahan Regional: Konstruksi yang sesuai dengan standar CE yang memenuhi sertifikasi panel kontrol EN 415-6, ISO 13849-1 (PL d), dan UL 508A untuk Amerika Utara memerlukan relai pengaman, tirai cahaya Kategori 4, pagar pengaman yang saling terkait, dan katup pembuangan berperingkat keselamatan.
Biaya Siklus Hidup dan Pengembalian Investasi (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Patokan harga modal pasar untuk mesin pembungkus ban industri:
- Unit Semi-Otomatis / Operator-Memuat Sendiri: USD 25,000 hingga USD 45,000.
- Sistem Pengemasan In-Line Otomatis Sepenuhnya: USD 55,000 hingga USD 85,000+.
Contoh ROI Operasional: Mengganti pembungkus manual (mengonsumsi USD 0.85 film per ban dengan kecepatan 35 unit/jam) dengan sistem otomatis pra-peregangan bertenaga (berjalan pada pra-peregangan 250% dengan biaya USD 0.28 film per ban) menghasilkan penghematan material sebesar USD 19.95 per jam. Selama dua shift 8 jam (300 hari kerja), penghematan film tahunan mencapai USD 95,760 , mengembalikan biaya modal mesin pembungkus kelas atas dalam waktu kurang dari satu tahun—sebelum memperhitungkan alokasi ulang tenaga kerja langsung dan pengurangan klaim kerusakan pengiriman.
6. Daftar Periksa Pembelian Teknik Praktis
Sebelum menyetujui pengeluaran modal (CapEx) untuk mesin pengemas ban, tinjau daftar periksa kriteria teknis berikut:
- Tentukan Dimensi Batas Produk: Catatlah nilai minimum dan maksimum diameter luar (OD), diameter dalam (ID), lebar penampang melintang, dan berat casing basah/kering ban di semua SKU produksi.
- Periksa Jarak Bebas Radial Lubang Bor: Konfirmasi itu
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmuntuk mencegah gangguan mekanis selama rotasi cincin. - Hitung Waktu Kontak Jalur: Pastikan bahwa waktu siklus maksimum mesin (misalnya, 25–40 detik per ban) mempertahankan target laju jalur produksi hulu dengan setidaknya buffer proses 15%.
- Tentukan Kemampuan Peregangan Awal Film: Spesifikasikan peregangan awal dinamis bertenaga motor ganda (200% hingga 300%) yang dilengkapi dengan umpan balik sel beban elektronik.
- Spesifikasi Materi Audit: Konfirmasikan kompatibilitas dengan bahan pembungkus utama (LLDPE cor/tiup 17–35 µm, HDPE, pembungkus PP, atau kertas VCI).
- Tinjau Arsitektur Kontrol Industri: Standardisasikan perangkat keras PLC (Siemens S7-1200/1500, Allen-Bradley Point I/O), diagnostik HMI, dan protokol fieldbus pabrik.
- Periksa Dokumentasi Kepatuhan Keselamatan: Membutuhkan deklarasi kesesuaian dari produsen untuk EN 415-6:2013, EN ISO 13849-1 (minimal Kategori 3, PL d), dan IEC 60204-1.
- Hitung Total Biaya Siklus Hidup Pendaratan: Dasarkan keputusan investasi pada total biaya kepemilikan—termasuk pengemasan, pengiriman, bea cukai, pemasangan di lokasi, pelatihan operator, paket suku cadang yang aus, dan dukungan teknis lokal.
7. Kesimpulan: Tentukan berdasarkan Parameter Lini, Bukan Standar Katalog
Memilih sistem pengemasan ban yang tepat memerlukan keseimbangan antara variabel fisik utama: ruang bebas luar dan dalam, kecepatan lini produksi, dan tingkat otomatisasi pabrik yang dibutuhkan. Memilih mesin pembungkus yang terlalu kecil akan menyebabkan gangguan mekanis pada ban yang lebih besar, sementara memilih mesin yang terlalu besar untuk volume produksi yang lebih kecil akan menimbulkan penundaan siklus dan biaya modal yang tidak perlu.
Periksa ukuran produk terbesar dan terkecil Anda, pastikan alat pengangkut (shuttle) tidak mengenai lubang bagian dalam ban, dan hitung periode pengembalian investasi penghematan film Anda. Tim teknik FHOPE meninjau data dimensi spesifik, target kapasitas produksi, dan batasan tata letak untuk memberikan rekomendasi mekanis terperinci dan proposal peralatan yang jelas yang disesuaikan dengan fasilitas Anda.