Ringkasan Eksekutif
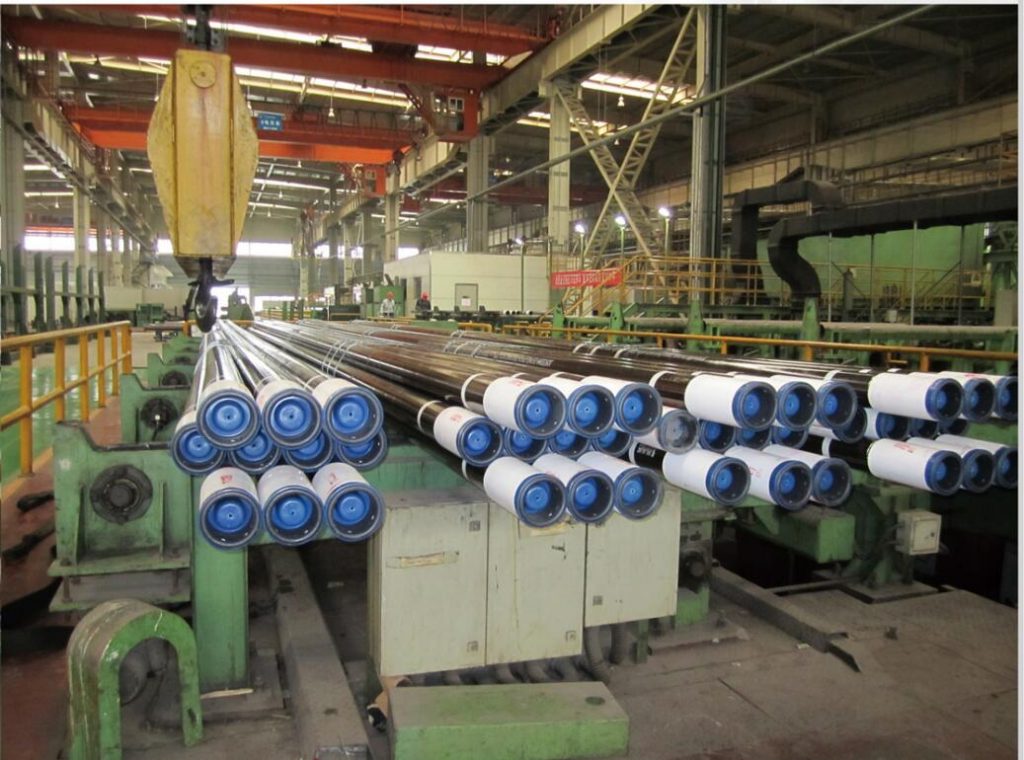
Pipa baja di ujung jalur produksi harus menjadi bundel yang dapat ditumpuk, dan proses penumpukan serta pengikatan secara manual merupakan hambatan yang menghambat kemajuan pabrikasi logam. Jalur otomatis ini menumpuk pipa dan mengikat bundel secara otomatis, menghasilkan bundel yang seragam dalam aliran akhir jalur produksi yang stabil. Kami membangun jalur penumpukan dan pengikatan bundel pipa baja. Rentang pipa dan rencana bundel dikonfirmasi per proyek.
Daftar Isi
- Mengapa penumpukan merupakan bagian dari pengemasan?
- Apa yang dilakukan garis tersebut
- Menumpuk bundel
- Mengikat tumpukan
- Pembentukan bundel seragam
- Aliran akhir jalur
- Konfigurasi khas
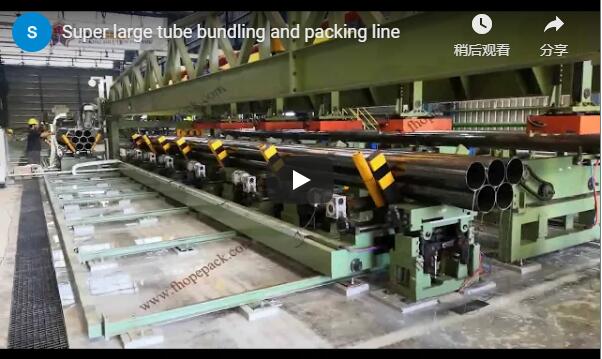
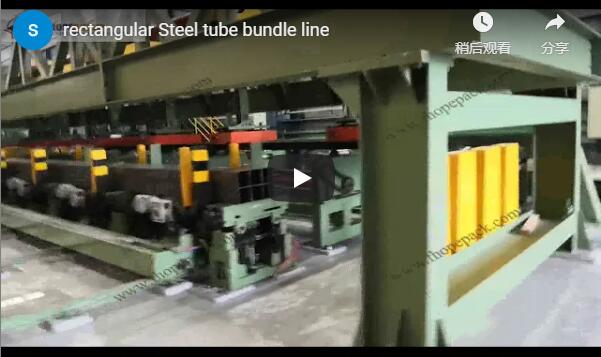
- Apa yang ditunjukkan video tersebut
- Daftar periksa pemilihan
- Operasi dan keamanan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- Sumber dan standar
Mengapa penumpukan merupakan bagian dari pengemasan?
Kualitas bundel bergantung pada penataannya: tabung yang ditumpuk tidak rata akan bergeser saat diikat, dipindahkan, atau diletakkan. Penataan adalah langkah di mana bentuk bundel ditentukan, sehingga berada di dalam jalur pengemasan, bukan sebelumnya. Penataan otomatis memberikan setiap bundel awal yang sama. Rentang tabung dan rencana bundel dikonfirmasi per proyek.
Apa yang dilakukan garis tersebut
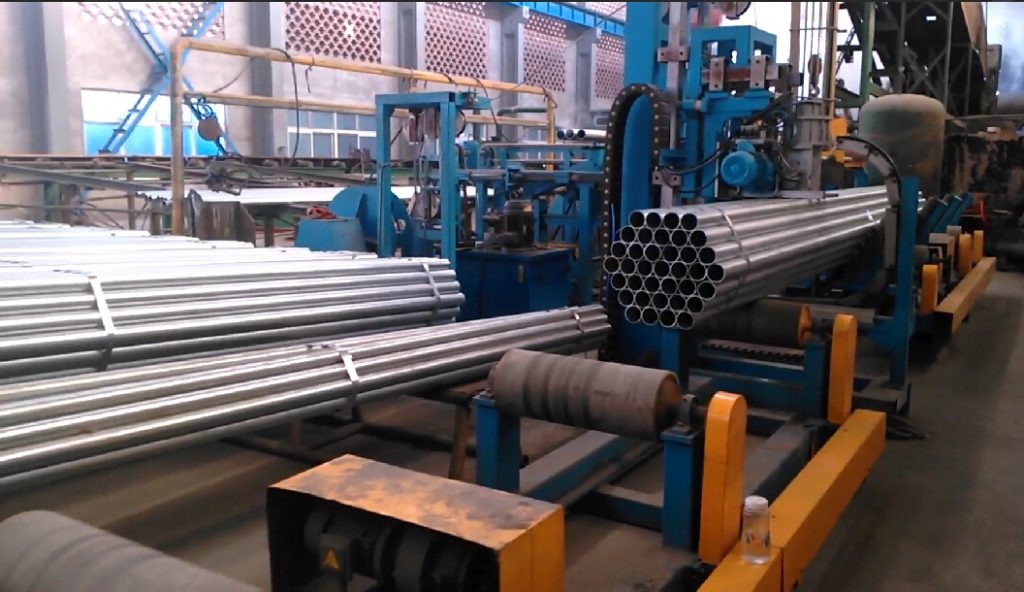
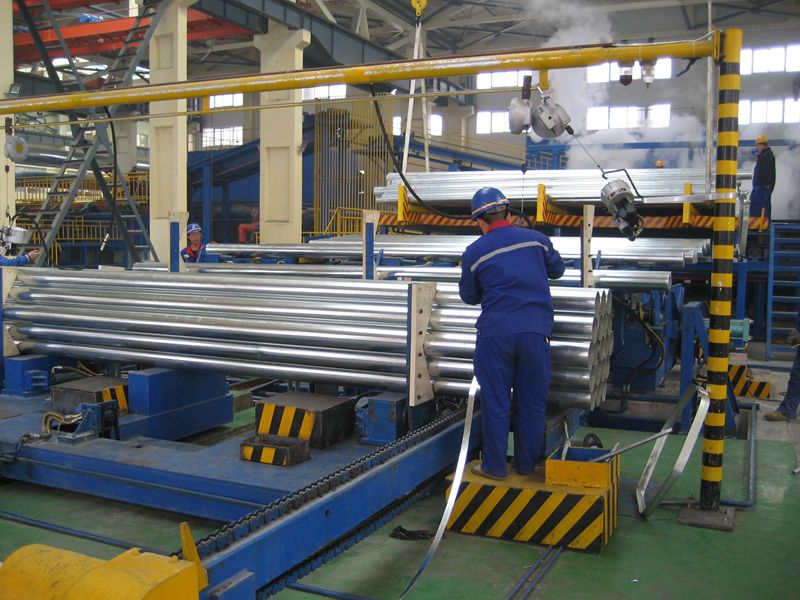
Jalur produksi ini menumpuk pipa baja menjadi bundel dan mengikatnya secara otomatis, mengambil pipa individual dan menghasilkan bundel yang seragam dan terikat di ujungnya. Penumpukan membentuk bentuk bundel dan pengikatan memperbaikinya, berjalan dalam satu aliran tanpa operator di tumpukan. Karena kedua langkah tersebut diatur oleh mesin, ujung jalur produksi tidak lagi menunggu penumpukan manual. Alur produksi yang tercakup dikonfirmasi per proyek.
Menumpuk bundel
Modul penumpukan mengatur tabung ke dalam pola bundel, membangun setiap lapisan di tempat yang dibutuhkan oleh geometri bundel. Penumpukan tabung secara merata adalah kunci agar bundel tetap menyatu saat tali pengikat dipasang. Tumpukan yang merata menghasilkan bundel yang kokoh. Pola penumpukan mengikuti bentuk tabung dan target, yang telah dikonfirmasi per proyek.
Mengikat tumpukan
Tahap pengikatan menerapkan tali di sekeliling bundel yang ditumpuk, menahan lapisan-lapisan tersebut sebagai satu unit yang siap untuk ditangani. Pengikatan memperbaiki geometri yang dibangun oleh penumpukan, menjaga bentuk bundel selama perjalanannya. Tali yang diterapkan di mesin konsisten dan kencang, pada posisi yang dibutuhkan tumpukan. Pola tali mengikuti bundel, yang dikonfirmasi per proyek.
Pembentukan bundel seragam
Bundel yang seragam adalah inti dari lini produksi ini: setiap bundel memiliki jumlah tabung yang sama, bentuk yang sama, dan tali pengikat yang sama, sehingga dapat ditumpuk dan dikirim sebagai satu kesatuan yang dapat diprediksi. Keseragaman inilah yang diandalkan oleh pelanggan dan perusahaan pengiriman. Lini produksi ini mempertahankan keseragaman karena penumpukan dan pengikatan dilakukan secara terprogram, bukan secara manual. Standar keseragaman dikonfirmasi per proyek.
Aliran akhir jalur
Jalur produksi beroperasi sebagai aliran akhir jalur, menerima tabung saat diproduksi dan mengembalikan bundel yang diikat tanpa berhenti. Alur otomatis inilah yang menghilangkan hambatan penumpukan dari ujung jalur produksi pabrik. Jalur ini menyesuaikan ritme produksi, bundel demi bundel. Alur dan kapasitas jalur dikonfirmasi per proyek.
Konfigurasi khas
Angka-angka di bawah ini mencantumkan batasan desain fungsional, bukan nilai numerik, dan dikonfirmasi per proyek.
| Parameter | Kisaran tipikal, dikonfirmasi per proyek. |
|---|---|
| Tabung | rentang baja |
| Tumpukan | belt hold |
| Tegap | rencana tali |
| Aliran | akhir baris |
| Keluaran | bundel seragam |
| Persediaan listrik | Tegangan 380 V tiga fasa 50 Hz, atau 220 V satu fasa untuk mesin ringan, dipilih sesuai proyek. |
Apa yang ditunjukkan video tersebut
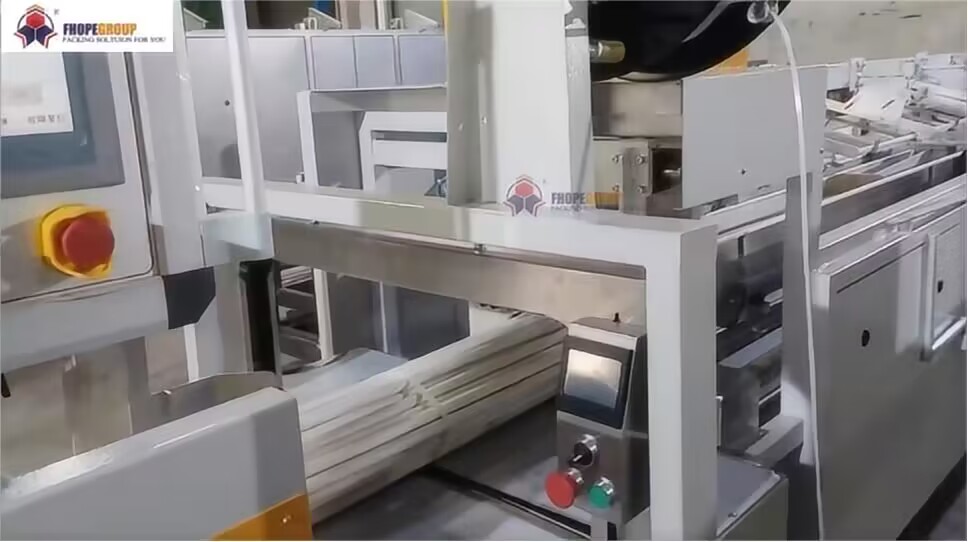
Rekaman kami menunjukkan jalur penumpukan dan pengikatan bundel pipa baja yang sedang beroperasi. Ini adalah demonstrasi umum, jadi rentang pipa dan rencana bundel Anda akan dikonfirmasi dengan kami per proyek.
Daftar periksa pemilihan
| Pertanyaan | Konfirmasi per proyek |
|---|---|
| Rentang tabung | ukuran |
| Tumpukan | belt hold |
| Tegap | rencana |
| Aliran | garis pas |
| Keluaran | keseragaman |
| Persediaan listrik | tegangan, fasa, dan frekuensi di lokasi |
Operasi dan keamanan
Jalankan jalur produksi dari panel kontrol dan mesin akan menumpuk dan mengikat setiap bundel secara otomatis. Jauhkan diri dari modul penumpukan, kepala pengikat, jalur transfer, dan saluran keluar saat jalur produksi berjalan, dengan pengaman dan tombol berhenti darurat di posisi operator. Pemeriksaan rutin mencakup penumpuk, kepala pengikat, transfer, sensor, dan kontrol, sesuai dengan manual mesin. Konfirmasikan pengaturan jalur produksi terhadap tabung sebelum setiap proses produksi agar bundel yang dihasilkan seragam.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Mengapa ditumpuk di dalam jalur pengemasan? J: Penumpukan menentukan bentuk bundel, sehingga harus diikat dengan tali.
T: Apa fungsi jalur ini? J: Jalur ini menumpuk pipa menjadi bundel dan mengikatnya dalam satu aliran.
T: Bagaimana cara memasang tali pengikat? J: Dengan mesin yang melingkari tumpukan, dengan tegangan dan posisi yang telah ditentukan.
T: Apa yang membuat bundel seragam? J: Penumpukan dan pengikatan yang dijalankan secara otomatis membuat setiap bundel sama.
T: Apa yang dihilangkan oleh jalur produksi ini? J: Hambatan penumpukan di ujung jalur produksi pabrik.
Langkah selanjutnya
- Kirimkan email kepada kami di info@fhopepack.com dengan informasi mengenai rangkaian tabung dan paket yang Anda inginkan.
- Kami mengirimkan proposal penumpukan dan pengikatan serta gambar tata letak dalam waktu 48 jam.
- Kami mengatur survei lokasi untuk mengkonfirmasi jangkauan pipa dan tata letak ujung jalur.
Bacaan terkait
- Pembuatan bundel tabung persegi otomatis dan mesin strapping
- Mesin pengikat baja otomatis online
- Jalur pengikat bundel pipa baja
- Lini produk mesin pengemas FHOPE
Sumber dan standar
- ISO 12100:2010 Keselamatan mesin, prinsip umum untuk desain dan penilaian risiko
- EN 415-10:2014 Keselamatan mesin pengemas, persyaratan umum
- EN ISO 13849-1:2023 Keselamatan mesin, bagian-bagian terkait keselamatan dari sistem kendali
Video demonstrasi penumpukan dan pengikatan bundel pipa baja FHOPE. Ditinjau sebagai demonstrasi umum; rentang pipa dikonfirmasi per proyek.
Terakhir ditinjau: 10-10-2026