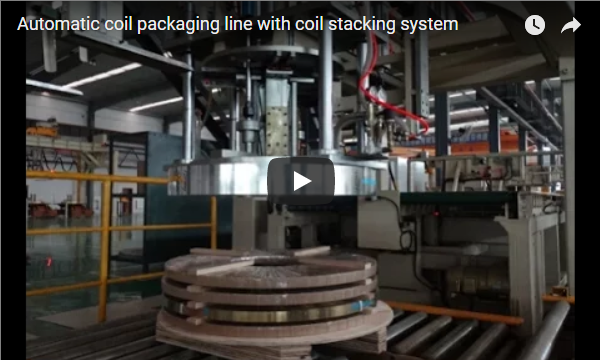
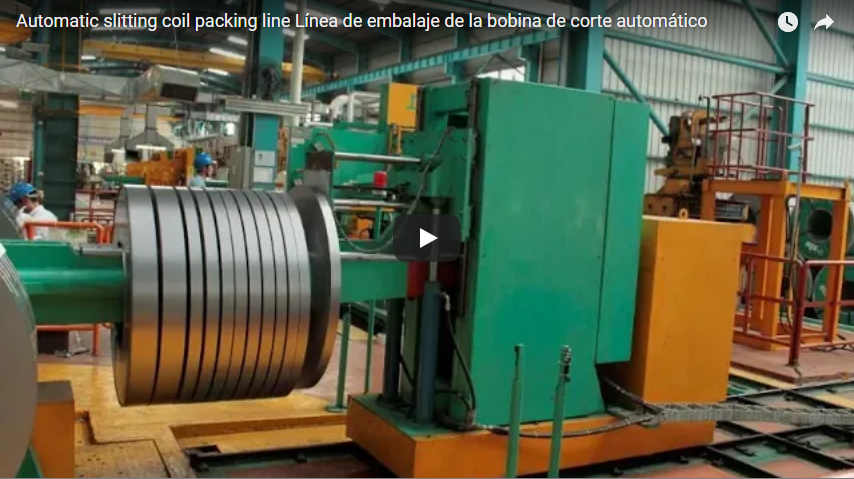
Ringkasan Eksekutif: Jalur pengemasan gulungan baja yang telah dipotong mengambil gulungan sempit dari mesin pemotong, memutarnya, membungkusnya, dan memindahkannya ke arah penumpukan, dengan sedikit pengangkatan manual. Klip kami, berdurasi sekitar 51 detik, mengikuti gulungan yang telah dipotong melalui unit pemiringan, stasiun pembungkus cincin, dan konveyor rol kuning. Jalur ini dirancang untuk 25 hingga 40 gulungan per jam, 100 hingga 4,000 kg, dan lebar gulungan 15 hingga 500 mm.
Daftar Isi
- Apa yang ditunjukkan klip tersebut, secara berurutan
- Stasiun-stasiun pada jalur pengemasan gulungan yang terbelah
- Spesifikasi saluran
- Takt check
- Daftar periksa pemilihan untuk lini pengemasan koil terbelah
- Kontrol dan keamanan
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan klip tersebut, secara berurutan
Jalur ini dibangun dari rangka baja biru dengan konveyor rol kuning, silinder hidrolik, dan rantai penarik. Kabinet kontrol dengan panel sentuh berdiri di samping stasiun, dan lampu sinyal terpasang pada rangka di atasnya.
- 0 hingga sekitar 3 detik. Gulungan baja berwarna perak diletakkan di atas unit penanganan berwarna biru dan kuning dengan rol dan silinder hidrolik. Seorang pekerja bersarung tangan hijau berdiri di dekat mesin tersebut.
- Sekitar 6 detik. Unit pemiringan memutar kumparan di antara dua posisinya.
- Sekitar 9 hingga 15 detik. Di stasiun pembungkus cincin, sebuah gulungan pada rol kuning sedang dibungkus dengan film dari kepala di atasnya.
- Sekitar 18 hingga 21 detik. Sebuah gulungan terletak di atas konveyor di bawah rangka penyangga di atasnya dengan lampu hijau menyala.
- Sekitar 24 detik. Sebuah gulungan diletakkan di atas platform berputar di tengah jalur produksi. Seorang pekerja dengan helm pengaman putih berdiri di latar belakang.
- Sekitar 27 hingga 36 detik. Sebuah gulungan terbungkus putih diletakkan di atas rol di bawah kepala pembungkus, dengan gulungan film berada di atas kepala tersebut. Seorang pekerja mengamati dari samping.
- Sekitar 39 hingga 42 detik. Sebuah konveyor membawa potongan-potongan lembaran datar, dan gulungan yang sudah dibungkus tersimpan di rak penyimpanan di belakangnya.
- Sekitar 45 hingga 51 detik. Stasiun pembungkus beroperasi kembali dan gulungan yang telah dibungkus bergerak di sepanjang konveyor.
Stasiun-stasiun pada jalur pengemasan gulungan yang terbelah
Gulungan kawat yang sudah dipotong keluar dari mesin pemotong dengan lubang kawat horizontal. Kawat tersebut harus dililit, diikat, dan diputar sehingga lubang kawat menghadap ke atas untuk ditumpuk di atas palet. Klip ini mencakup bagian pemutaran, pelilitan, dan pengangkutan pada jalur tersebut. Pengikatan dan penumpukan adalah beberapa tahapan pada jalur produksi, tetapi tidak termasuk dalam rekaman ini.
| Stasiun | Apa yang dilakukannya |
|---|---|
| Pengambilan barang dengan kereta koil atau pintu putar | Melepas gulungan dari keluaran mesin pemotong |
| Unit miring (down-ender) | Memutar kumparan di antara posisi mata horizontal dan mata ke atas. |
| Stasiun pembungkus cincin | Membungkus film melalui lubang, dengan tumpang tindih yang diatur per gulungan. |
| Stasiun pengikat | Tali PET atau baja melalui lubang |
| Konveyor rol dan platform berputar | Pindahkan dan arahkan kumparan antar stasiun. |
| Stasiun penumpukan | Tumpukan gulungan kawat yang terbungkus di atas palet. |
Kami membangun lini produksi dalam tiga tingkatan. Lini ekonomis menggunakan troli penggulung, alat penurun miring 90°, dan derek putar manual. Lini standar menambahkan alat pengambil putar keluar, penimbangan di jalur produksi, dan pengemasan otomatis atau semi-otomatis. Lini canggih menggunakan pengikat otomatis, pembungkus orbital tembus pandang, dan penumpukan gantry otomatis.
Spesifikasi saluran
| Garis pengemasan kumparan menggorok | Spesifikasi |
|---|---|
| Kapasitas kemasan | 25 hingga 40 gulungan per jam |
| berat coil | 100-4,000 kg |
| Lebar gulungan | 15 hingga 500 mm |
| Diameter luar kumparan | 600 hingga 1,500 mm, hingga 2,100 mm berdasarkan permintaan. |
| Coil diameter dalam | 508 atau 610 mm |
| Siklus pengikat | 15 hingga 35 detik per tali |
| Ketegangan yang mengikat | 2,000 sampai 22,000 N |
| Pembungkus tumpang tindih | 10% hingga 90%, film tembus pandang orbital |
| Akurasi penumpukan | ± 2 mm |
| Utilitas | Tegangan 380 hingga 480 V, 50 atau 60 Hz, 3 fase; tekanan udara 5 hingga 8 bar |
| lead time | 110 hingga 140 hari untuk fabrikasi, perakitan, dan FAT (Factory Acceptance Test). |
Takt check
Pada kecepatan 40 kumparan per jam, takt-nya adalah 3,600 ÷ 40 = 90 detik per kumparan. Pada kecepatan 25 kumparan per jam, takt-nya adalah 3,600 ÷ 25 = 144 detik.
Setiap stasiun harus selesai dalam rentang waktu tersebut. Dengan pengikatan 15 hingga 35 detik per pengikat, gulungan dengan dua pengikat membutuhkan waktu pengikatan murni 30 hingga 70 detik. Itu menyisakan 20 hingga 60 detik untuk pengindeksan dan pengangkutan dalam takt 90 detik. Waktu pembungkusan bergantung pada lebar gulungan dan tumpang tindihnya, jadi kami memeriksanya per rentang gulungan dalam proposal. Jika satu stasiun berjalan mendekati takt, kami menambahkan konveyor penyangga di depannya.
Daftar periksa pemilihan untuk lini pengemasan koil terbelah
- Rentang lebar gulungan, diameter luar (OD), diameter dalam (ID), dan berat dari mesin pemotong.
- Output per jam, disesuaikan dengan siklus mesin pemotong.
- Bahan pembungkus dan tumpang tindih, serta jenis dan jumlah tali pengikat.
- Tingkat layanan: ekonomis, standar, atau lanjutan.
- Pola penumpukan, ukuran palet, dan pelabelan.
- Luas lantai, akses derek, dan posisi operator.
Kontrol dan keamanan
Pada klip tersebut, para pekerja berdiri di samping stasiun sementara jalur produksi berjalan. Seseorang yang berada dalam jangkauan unit pemiringan, cincin pembungkus, atau konveyor yang bergerak adalah hal yang harus dihindari dalam desain. Jalur produksi kami dilengkapi dengan pagar perimeter lengkap, tirai cahaya, dan interlock pengaman, sehingga operator dapat bekerja dari luar pagar.
Hentikan, isolasi, dan kunci stasiun sebelum siapa pun memasuki area berpagar untuk membersihkan kerusakan film atau tali pengikat, mengganti rol, atau mengerjakan alat pemiring atau cincin. Nyalakan kembali hanya setelah area berpagar ditutup dan pengaman diatur ulang.
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 mencakup persyaratan umum untuk mesin pengemasan, yang menetapkan pengamanan dan pengaturan penghentian.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Berapa kapasitas produksi lini pengemasan gulungan yang dipotong? J: Lini kami memiliki kapasitas 25 hingga 40 gulungan per jam, untuk gulungan dengan berat 100 hingga 4,000 kg dan lebar 15 hingga 500 mm.
T: Ukuran koil apa saja yang dapat diterima oleh lini produksi ini? J: Koil dengan diameter luar (OD) 600 hingga 1,500 mm, hingga 2,100 mm sesuai permintaan, dengan diameter dalam (ID) 508 atau 610 mm.
T: Berapa lama waktu yang dibutuhkan untuk membangun sebuah lini produksi? J: Fabrikasi, perakitan, dan FAT (Factory Acceptance Test) membutuhkan waktu 110 hingga 140 hari untuk lini produksi standar.
Langkah selanjutnya
Kami menentukan ukuran jalur pengemasan gulungan yang terbelah dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan keluaran pemotong, rentang kumparan, target keluaran, dan pola penumpukan, untuk info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan daftar stasiun, level jalur, dan pengecekan takt per stasiun.
- Pesan survei lokasi Jadi, kami memastikan luas lantai, akses derek, dan tata letak pagar.
Bacaan terkait
- Garis pengemasan kumparan menggorok
- Mesin pengepakan kumparan baja FPS-400
- Mesin pengemas koil
- Mesin pengemas gulungan strip baja
sumber
- Spesifikasi dan konfigurasi jalur: halaman produk lini pengemasan gulungan pemotong
- Pengaturan waktu klip: pengaturan waktu bingkai diambil dari klip kami, 3 detik antar bingkai.
- Garis aksi: video kami di YouTube
- Ruang lingkup standar: ISO 12100: 2010, EN 415-10: 2014
Terakhir ditinjau: 05-10-2026