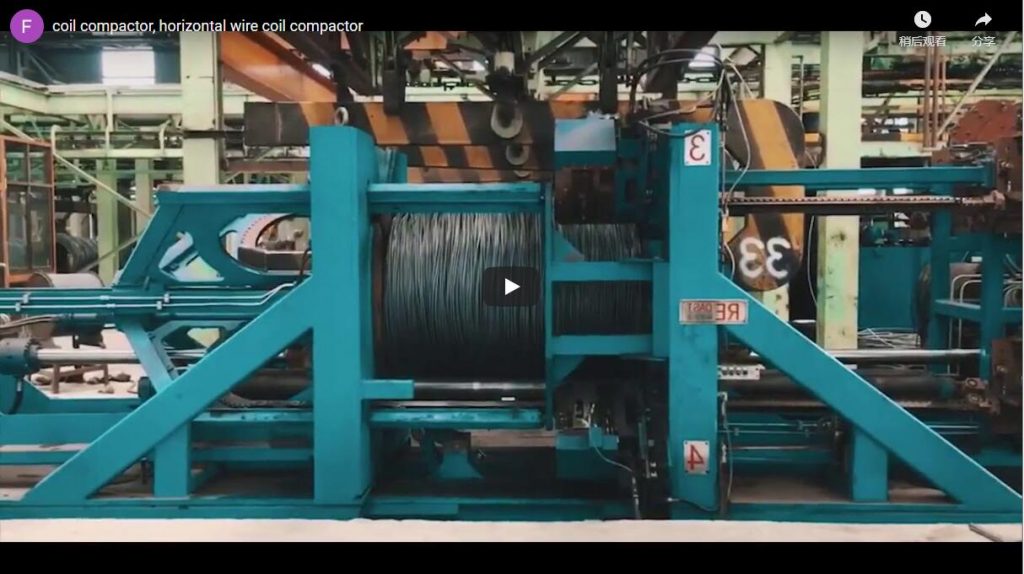
Ringkasan Eksekutif: Gulungan kawat yang baru saja keluar dari mesin penggulung, atau dari mesin penggulung dan pengikat kawat otomatis , longgar dan tinggi, dan menekannya ke bawah serta mengikatnya sambil ditahan membuatnya padat, stabil, dan lebih kecil untuk dikirim. Mesin pemadatan dan pengikat kami melakukan ini di atas konveyor: sebuah mesin pres gantry biru menurunkan pelat atasnya ke gulungan, menahannya, dan unit samping mengikatnya. Seberapa banyak gulungan memendek bergantung pada langkah pres dan daya pegas balik . Keduanya diatur per proyek.
Daftar Isi
- Apa yang ditunjukkan video tersebut
- Urutan pemadatan dan pengikatan sebaris
- Mengontrol pegas balik kumparan kawat
- Menyiapkan kumparan Anda
- Kontrol dan keamanan
- Daftar periksa pemilihan untuk mesin pemadatan dan pengikat gulungan kawat
- Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
- Langkah selanjutnya
- Bacaan terkait
- sumber
Apa yang ditunjukkan video tersebut
Gulungan kawat baja berdiri di atas konveyor rol di bawah mesin pres gantry biru. Pelat atas turun perlahan, gulungan memendek dan lilitan luarnya menutup, dan pelat tersebut tertahan di bagian bawah langkah.
Selama pengujian, seorang pekerja dengan helm pengaman merah memeriksa gulungan terhadap pelat sementara mesin pres menahannya. Ketika pelat terangkat, gulungan sedikit memantul kembali tetapi tetap padat. Di samping mesin pres berdiri unit pengikat dengan lengan melengkung dan silinder hidroliknya, dan layar kontrolnya bertuliskan merek FHOPE.
Urutan pemadatan dan pengikatan sebaris
| Langkah | Apa yang terjadi |
|---|---|
| umpan masuk | Gulungan material bergerak masuk melalui konveyor rol dan berhenti di bawah mesin pres. |
| Media | Pelat atas turun dan memadatkan kumparan. |
| Memegang | Pelat tersebut tertahan di bagian bawah langkah. |
| Tali pengikat | Unit samping mengikat kumparan saat dipegang. |
| Pelepasan dan pengeluaran | Pelat terangkat dan gulungan yang diikat keluar. |
Penahan adalah langkah kunci. Tali pengikat yang dipasang saat kumparan ditekan akan menjaganya tetap pada ketinggian tersebut.
Mengontrol pegas balik kumparan kawat
Gulungan yang ditekan dan dilepaskan tanpa tali pengikat akan tumbuh kembali sedikit. Contoh ilustratif:
| Barang | Nilai |
|---|---|
| Tinggi kumparan sebelum pengepresan (ilustrasi) | 1,000 mm |
| Tinggi di bagian bawah goresan (ilustrasi) | 800 mm |
| Tinggi jika dilepas tanpa diikat (ilustrasi) | 850 mm |
| Tinggi badan tetap terjaga saat diikat di bawah pegangan | sekitar 800 mm, kurang sedikit peregangan tali. |
| Volume yang tersimpan saat diikat di bawah penahan, 1 − 800 ÷ 1,000 | tentang 20% |
Penggunaan tali pengikat saat kumparan ditahan akan mempertahankan keuntungan penuh. Jika kumparan dilepaskan tanpa tali pengikat, penghematan turun menjadi 15%, dan tali pengikat yang dipasang setelah pelepasan akan longgar.
Menyiapkan kumparan Anda
| Pengaturan | Tergantung pada |
|---|---|
| Tekan stroke | Tinggi lilitan dan seberapa rapat yang Anda inginkan |
| Tahan waktu | Waktu yang dibutuhkan unit pengikat per pita |
| Pita per gulungan | Berat dan penanganan kumparan |
| Posisi berhenti konveyor | Memusatkan kumparan di bawah pelat |
Kami menentukan ini berdasarkan ukuran dan berat gulungan Anda pada tahap uji coba. Gulungan yang juga membutuhkan lapisan film dapat diproses pada mesin pembungkus gulungan kawat baja.
Kontrol dan keamanan
Pelat penekan dan lengan pengikat bergerak dengan gaya yang besar. Jauhkan orang dari area penekan saat mesin beroperasi, dan dekati gulungan hanya ketika pelat telah berhenti.
Standar yang berlaku bergantung pada pasar tujuan. Untuk pasar CE, ISO 12100 menetapkan metode penilaian risiko dan EN 415-10 menetapkan persyaratan umum untuk mesin pengemasan.
Daftar periksa pemilihan untuk mesin pemadatan dan pengikat gulungan kawat
- Ukur diameter luar (OD), diameter dalam (ID), dan tinggi kumparan sebelum pengepresan.
- Berat koil.
- Tinggi atau kepadatan target.
- Jumlah pita per lilitan dan jenis tali.
- Kumparan per jam.
- Tata letak konveyor masuk dan keluar.
Pertanyaan yang Sering Diajukan (FAQ) tentang Teknik
T: Mengapa diikat sementara mesin pres menahan gulungan? J: Agar gulungan tidak bisa kembali ke bentuk semula. Dalam contoh kita, gulungan tetap berukuran 800 mm dan tidak memanjang menjadi 850 mm.
T: Berapa banyak volume yang dihemat dengan pemadatan? J: Sekitar 20% dalam contoh kita, dari ketinggian 1,000 mm menjadi 800 mm.
T: Di mana pemadatan terjadi? J: Di konveyor rol, di bawah mesin pres gantry, sehingga gulungan tidak keluar dari jalur.
T: Dapatkah alat ini beroperasi sejajar dengan konveyor yang sudah ada? J: Ya. Gulungan masuk, berhenti di bawah mesin pres, dipadatkan dan diikat pada konveyor rol, lalu keluar.
T: Apa yang menentukan waktu penahanan? J: Waktu yang dibutuhkan unit pengikat untuk setiap karet gelang.
T: Dapatkah alat ini menangani berbagai ukuran gulungan? J: Ya, dengan pengaturan langkah tekan dan penghentian konveyor per ukuran pada tahap uji coba.
Langkah selanjutnya
Kami merencanakan mesin pemadatan dan pengikat gulungan kawat Anda dalam tiga langkah:
- Kirimkan gambar tata letak Anda dengan ukuran kumparan, berat, dan output hingga info@fhopepack.com.
- Terima proposal dalam waktu 48 jam, dengan rencana pengepresan dan pengikatan.
- Pesan survei lokasi untuk memeriksa tata letak konveyor.
Bacaan terkait
- Video: Mesin penggulung kawat baja otomatis untuk menggulung dan mengikat kawat
- Video: jalur penggulungan dan pemadatan kumparan kawat baja otomatis
- Jalur pengepakan kumparan otomatis
sumber
- Konten mesin: Tim teknik FHOPE, 04-10-2026
- Contoh pemadatan: contoh yang telah kami kerjakan, nilai-nilai ilustratif.
- Mesin sedang beroperasi: video kami di YouTube
- Ruang lingkup standar: ISO 12100: 2010, EN 415-10: 2014
Terakhir ditinjau: 04-10-2026